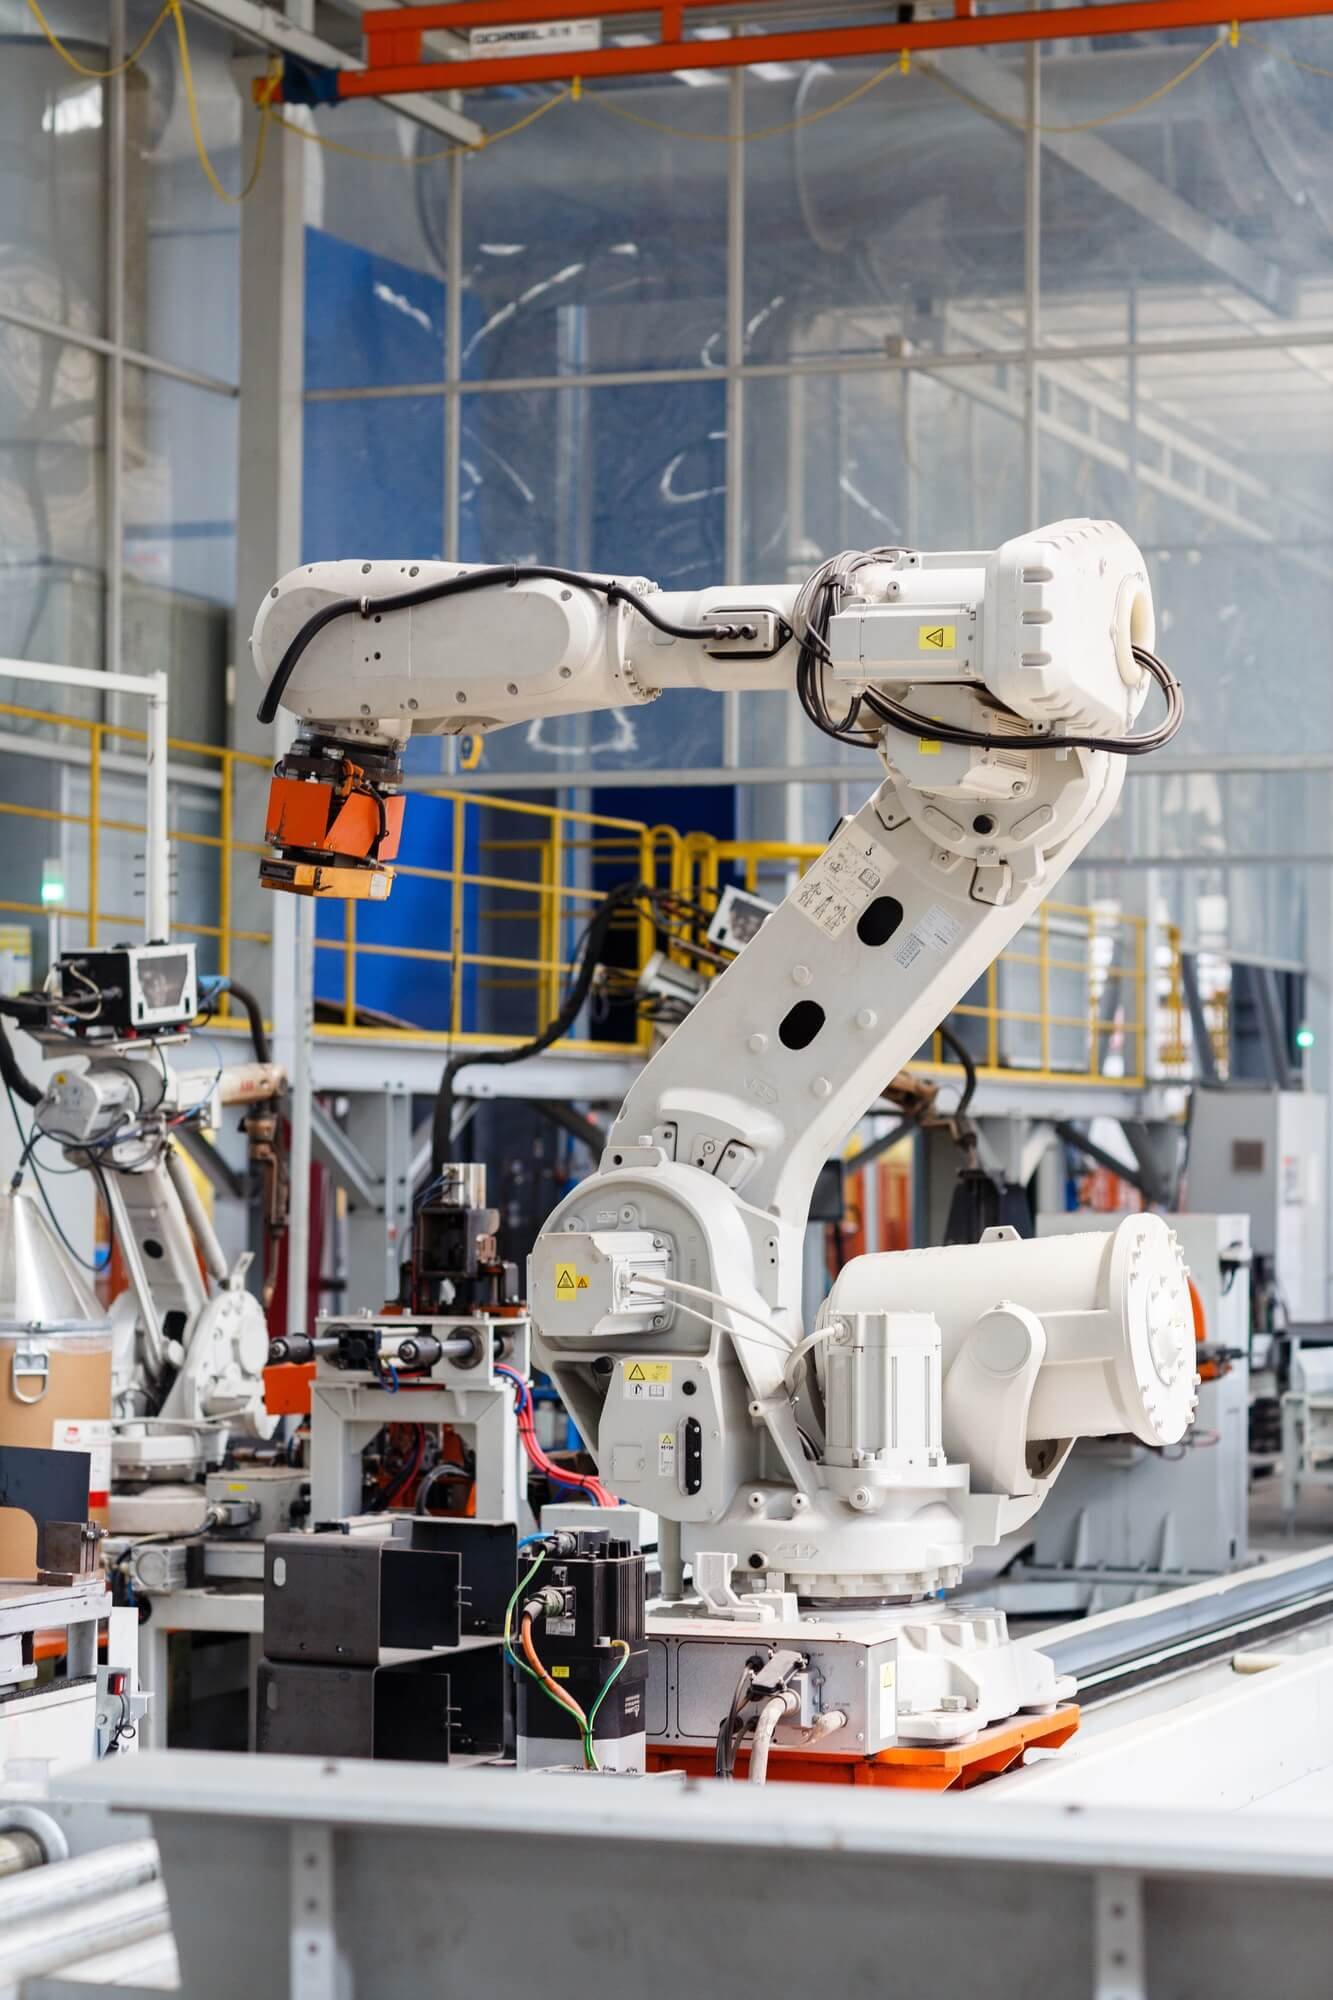
2 assembly robots set up and tack the parts, then 8 welding robots finish the seams, all in one integrated cell. We packed it at our factory, shipped it overseas, and unloaded it at the customer's plant. Next up: install, commissioning and the first weld. Follow so you don't miss!
Need an assembly-and-welding robot cell for your factory? Drop a comment #WeldingRobotl#Robotics #automationa#manufacturingu#MadeInChinaa#factorya#robotweldingb#IndustrialAutomationa#engineeringn#exportng #export
... See MoreSee Less
12 hours ago
What’s really hard about welding bridge components?
Lots of diaphragm welds. Vertical welding on chords. Multi-layer, multi-pass joints that eat up time and add back-gouging work.
Here’s how our 9-axis dual-robot welding workstation handles it:
✅ One cantilever, two robots welding at the same time
✅ The operator clicks once, and the system builds a 3D point cloud of the part
✅ Welds are identified and welding paths generated automatically
✅ No programming in advance: however the part is placed, the robot welds it
Faster, more flexible bridge fabrication, built for real high-mix production.
Working on bridges, steel structures or heavy fabrication? Send us your drawings and we’ll evaluate your parts for robotic welding.
#RoboticWelding #WeldingAutomation #BridgeConstruction #SteelStructure #DualRobot #Industry40 #Welding #JTCLASER
... See MoreSee Less
1 day ago
🌉 ¿Qué es lo realmente difícil al soldar componentes de puentes?
Muchas soldaduras en diafragmas, soldadura vertical en los cordones y uniones de varias capas y pasadas que consumen tiempo y obligan a sanear la raíz.
Así lo resuelve nuestra estación de soldadura de 9 ejes con dos robots:
✅ Un solo voladizo, dos robots soldando a la vez
✅ El operario hace un clic y el sistema crea una nube de puntos 3D de la pieza
✅ Identifica las soldaduras y genera las trayectorias automáticamente
✅ Sin programación previa: como se coloque la pieza, así la suelda el robot
Fabricación de puentes más rápida y flexible, pensada para la producción real con piezas variadas.
¿Trabajan con puentes, estructuras metálicas o calderería pesada? Envíennos sus planos y evaluamos sus piezas para soldadura robotizada.
#soldadurarobotizada #AutomatizaciónIndustrial #puentes #EstructurasMetálicas #doblerobot #industria40 #soldadura #jtclaser
... See MoreSee Less
2 days ago
Oxígeno o nitrógeno en el corte láser: ningún gas es mejor que el otro. La elección correcta depende del material y de lo que se vaya a hacer con la pieza después del corte.
El vídeo sigue esta lógica:
1. Lo que se ve: mismo láser, mismo plano. Una pieza sale con el borde de corte oscuro y la otra con el borde brillante. La única diferencia es el gas de asistencia.
2. Cómo funciona: el láser funde el metal y el gas expulsa el metal fundido de la ranura de corte.
3. Oxígeno: el oxígeno reacciona con el hierro caliente y desprende calor extra, que se suma a la energía del láser. Por eso el acero al carbono grueso no necesita mucha potencia láser, y la presión del gas es baja (unos 0,5–6 bar). La desventaja es que queda una capa de óxido en el borde de corte, que hay que eliminar antes de pintar o soldar.
4. Nitrógeno: el nitrógeno no reacciona con el metal. Solo expulsa el material fundido con alta presión (unos 10–20 bar). El borde queda brillante y sin óxido, así que las piezas pueden pasar directamente a soldadura o pintura. La desventaja es que el corte depende por completo de la potencia del láser, con alta presión de gas y un consumo de gas elevado.
5. Cómo elegir:
Acero al carbono grueso, cuando importa el coste de corte: oxígeno.
Acero inoxidable o aluminio, o piezas que se van a pintar o soldar justo después del corte sin tratamiento adicional: nitrógeno.
La elección final también depende del espesor de la chapa y de la potencia del láser.
... See MoreSee Less
2 days ago