
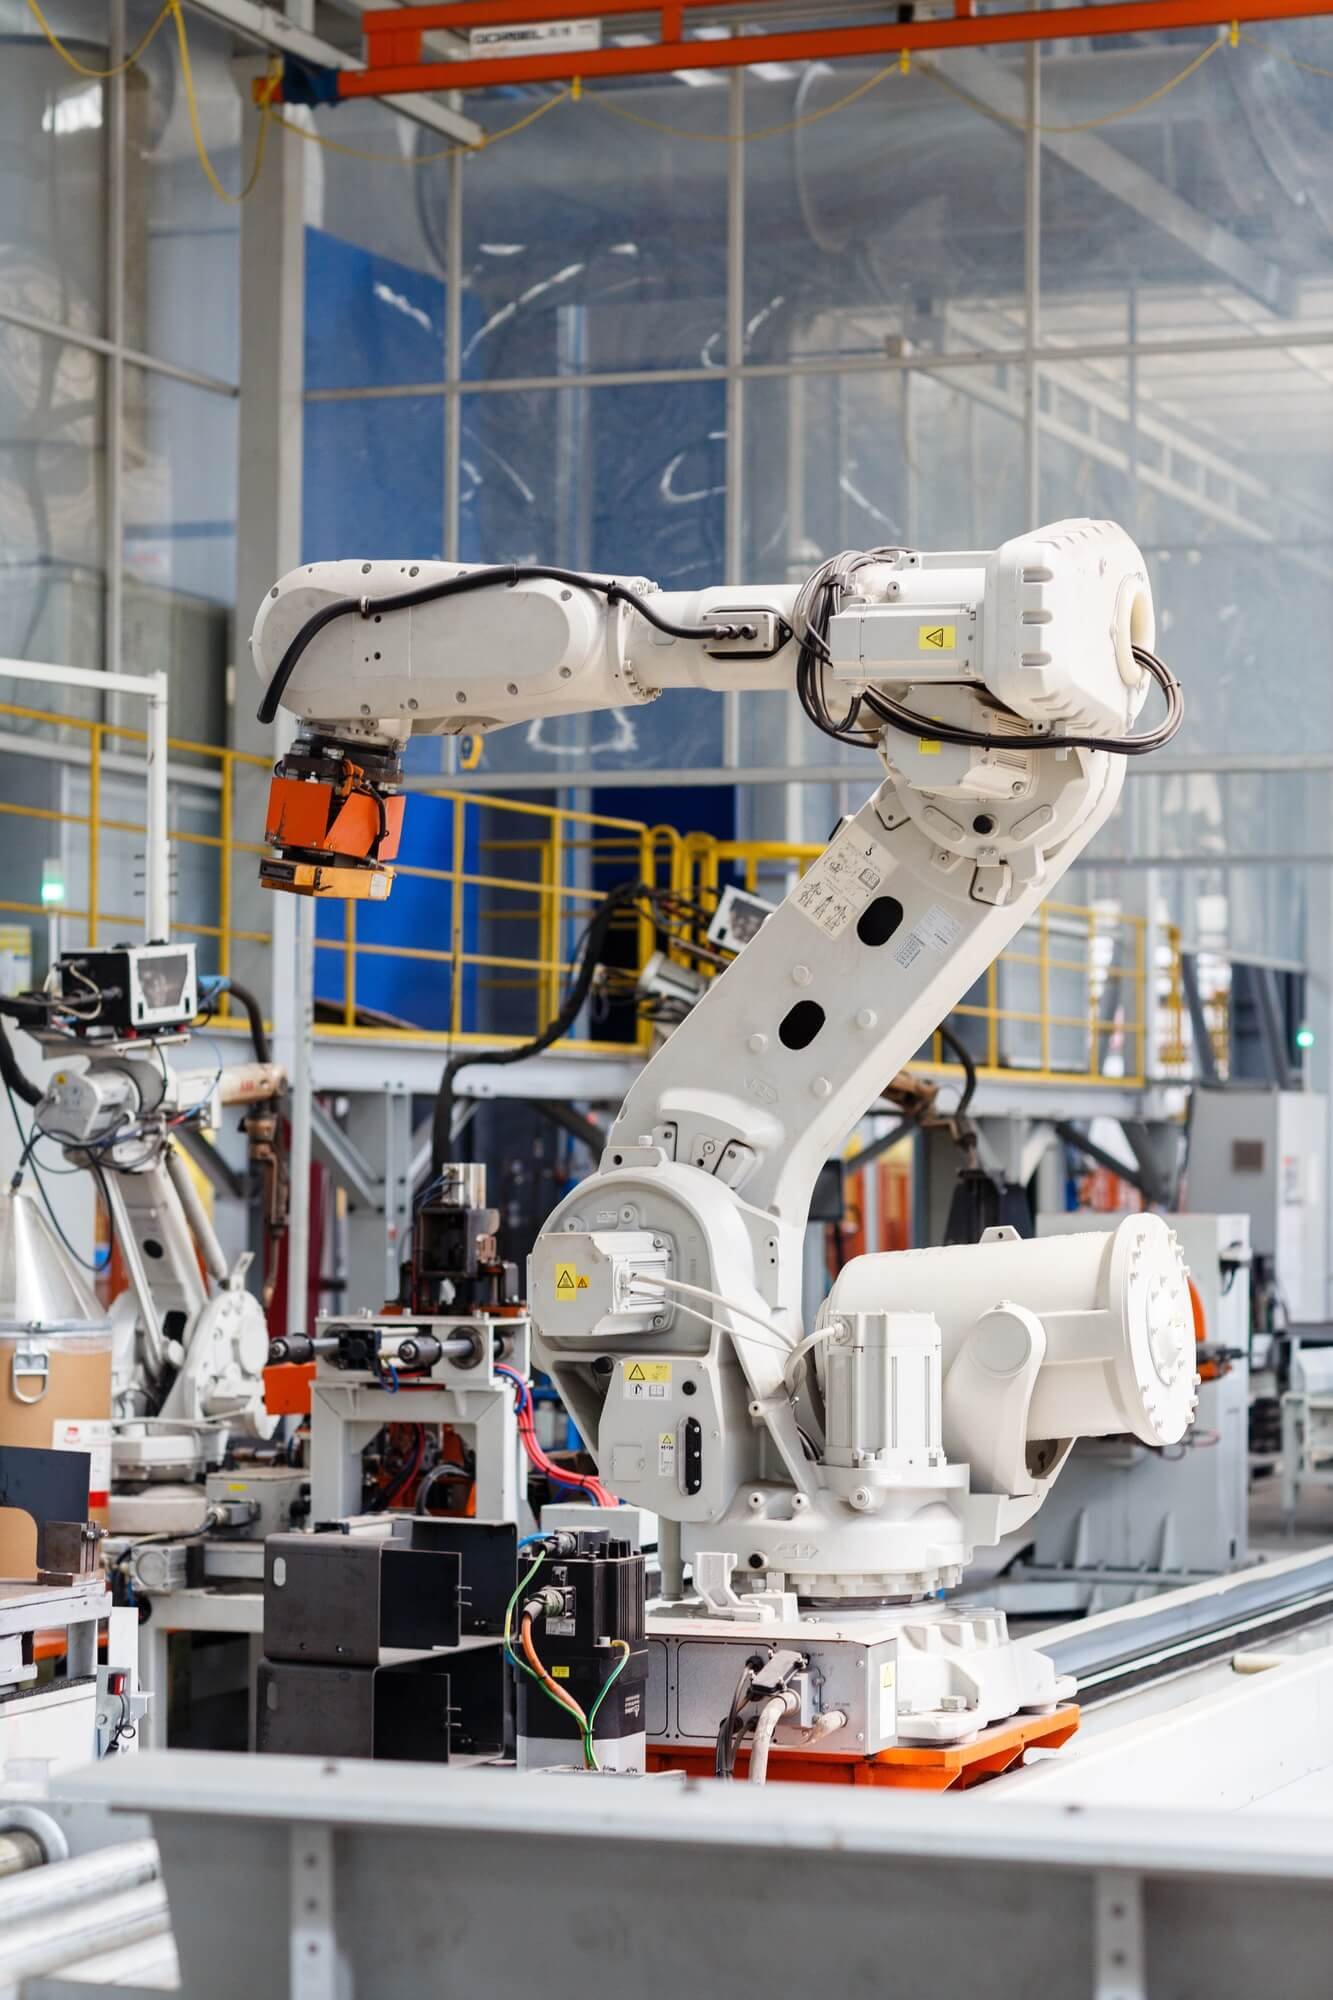
Интеллектуальная сварочная станция с восьмиосевой консолью
Высокоточная и высокопроизводительная автоматическая сварка стальных балок, стальных колонн, балок технологических площадок, опор оборудования и коробчатых стеновых колонн.
Получить расчёт стоимости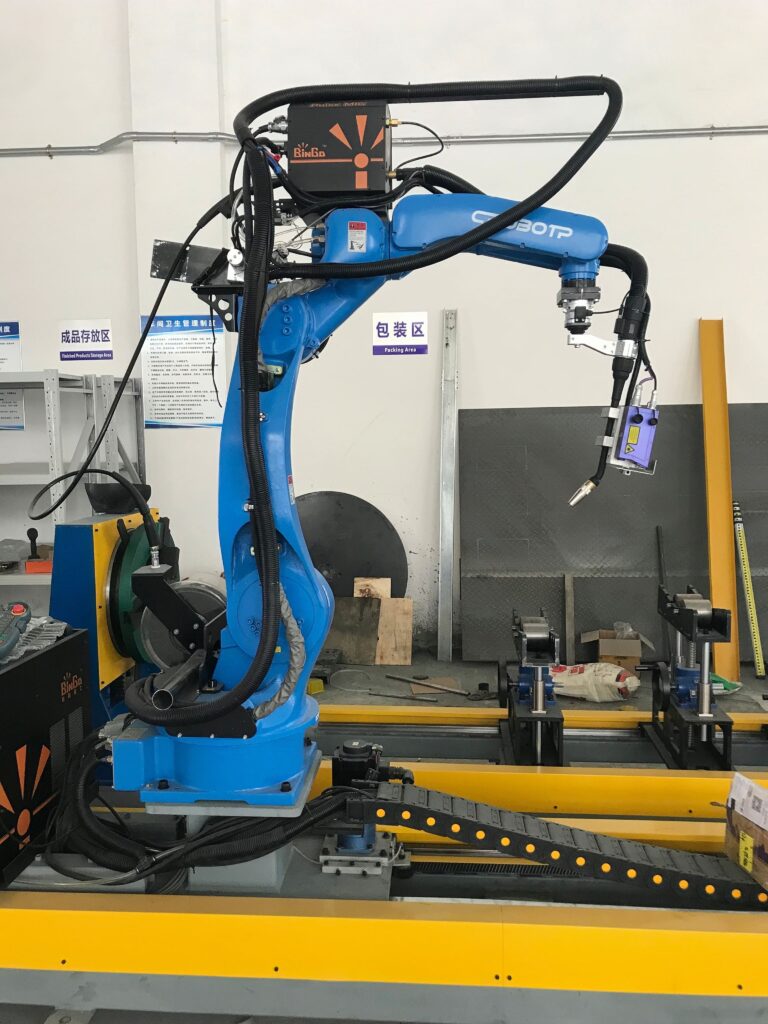
Преимущества роботизированной сварочной станции с 8 осями следующие:
1. Высокая точность: роботизированная сварочная станция с 8 осями обладает высокоточным позиционированием и управлением движением, что обеспечивает точные сварочные операции.
2. Высокая производительность: роботизированная сварочная станция обеспечивает автоматическую сварку, значительно повышая эффективность производства и труда.
3. Гибкость: роботизированная сварочная станция с 8 осями обладает гибкими возможностями перемещения и приспосабливается к заготовкам разной формы и размера.
4. Надёжность: роботизированная сварочная станция использует передовые системы управления и датчики, обеспечивая стабильную и надёжную работу.
5. Безопасность: роботизированная сварочная станция сокращает ручные сварочные операции, снижая риски для рабочих.
6. Экономия затрат: автоматическая сварка снижает затраты на рабочую силу и потери материала, уменьшая себестоимость производства.
7. Контроль качества: роботизированная сварочная станция обеспечивает точное управление параметрами сварки, повышая качество и стабильность швов.
8. Прослеживаемость: роботизированная сварочная станция фиксирует процесс сварки и его параметры, обеспечивая прослеживаемость.
Операционная система
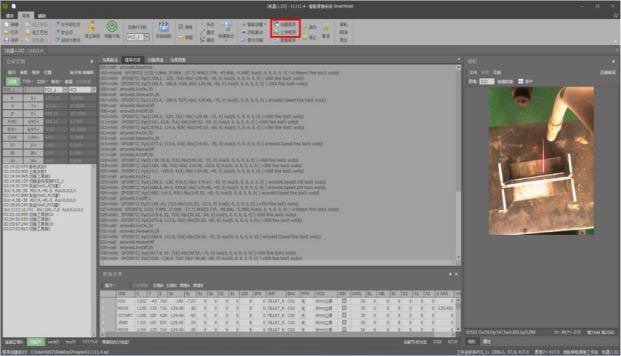
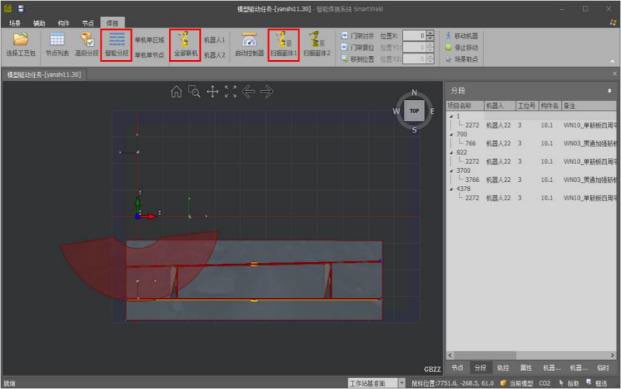
Интерфейс системы

Обзор функций
Система является собственной разработкой; её основная функция — автоматически формировать программу сварки в соответствии с фактическим контуром положения в модели за счёт глубокой интеграции сварочного процесса, а затем загружать её в 3D-модель для определения положения шва всей детали с помощью системы технического зрения. Программное обеспечение устанавливается на ПК, который можно разместить где угодно. Дистанционное управление реализуется по протоколу TCP/IP, то есть оборудованием в цехе можно управлять для сварки прямо из офиса.
Система может нормально работать в две смены ежедневно (по 8 часов) с сохранением стабильной точности;
Конструкторские чертежи станции многократно проверены и промоделированы, расчётная прочность каждого узла надёжна, узлы удобны в сборке и обслуживании. При сохранении функциональности внешний вид остаётся привлекательным;
Все покупные детали оборудования станции поставляются известными в отрасли производителями, а качество всех обработанных деталей строго контролируется: нормативная прочность, высокие характеристики и стабильность движения;
Единицы измерения деталей и приборов оборудования станции и всех чертежей соответствуют стандарту GB; проектирование, изготовление и материалы всех приборов и деталей соответствуют стандартам ISO и IEC либо другим эквивалентным стандартам;
Детали и узлы станции изготовлены из высококачественных материалов, а выбранные механические и электрические элементы — качественные и надёжные изделия.
Проектное решение
Тип изделия
Габаритные размеры конструкции
| № | Изделие | Высота | Ширина | Длина |
|---|---|---|---|---|
| 1 | Диафрагма моста | Высота вертикального листа ≤0,5 м | ≤3.5m | ≤12m |
| 2 | Двутавровая сталь | Высота вертикального листа ≤0,5 м | ≤3.5m | ≤12m |
Фотографии типовых изделий
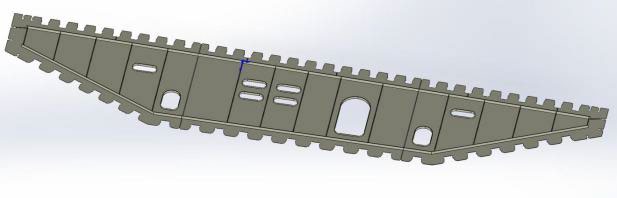
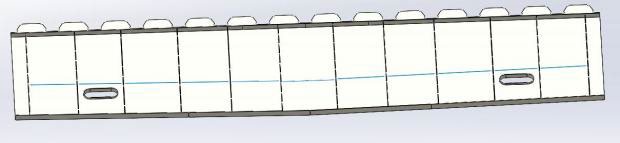
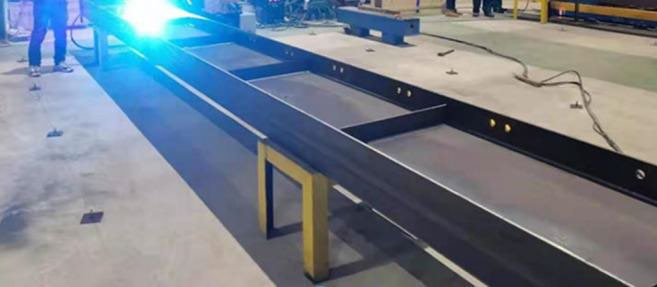
Условия эксплуатации и подготовка со стороны заказчика
Электропитание: 380 В±10%, 50 Гц±2%, 220 В±10%, 50 Гц. Главный распределительный щит в точке подключения должен быть оснащён устройством защитного отключения свыше 125 А и надёжно заземлён. Распределительный шкаф следует размещать в середине станции, иначе длины поставляемых кабелей не хватит;
a) Фундаментные работы b) Материалы и работы по подключению первичной стороны c) Система заземления TN-S и заземляющий проводник
Температура окружающей среды при работе: -10°C~45°C.
Влажность окружающей среды при работе: ≤90% без конденсации; достаточное освещение и хорошая вентиляция; давление сжатого воздуха: не менее 0,6 МПа.
Сжатый воздух: обеспечить источник воздуха с давлением 5-7 кгс/см2, обычно 4-5 кгс/см2.
Защитный газ: необходимо обеспечить газы CO2, Ar+CO2 или централизованные трубопроводы, соответствующие национальным стандартам. Давление защитного газа должно превышать 0,5 МПа.
Подготовка площадки: a) До прибытия оборудования пользователь должен освободить рабочее место станции интеллектуальной сварочной системы b) Обеспечить подкладки для установки портала по уровню пола c) Иметь ручной сварочный аппарат, способный выполнять точечную сварку в любом положении d) Обеспечить погрузчик или кран для монтажных работ
Общая компоновка
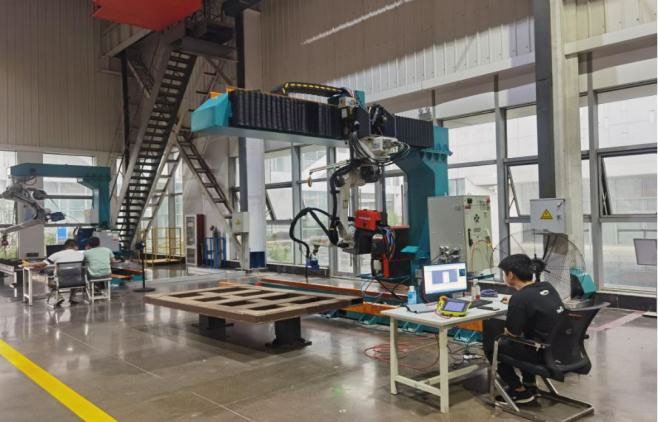
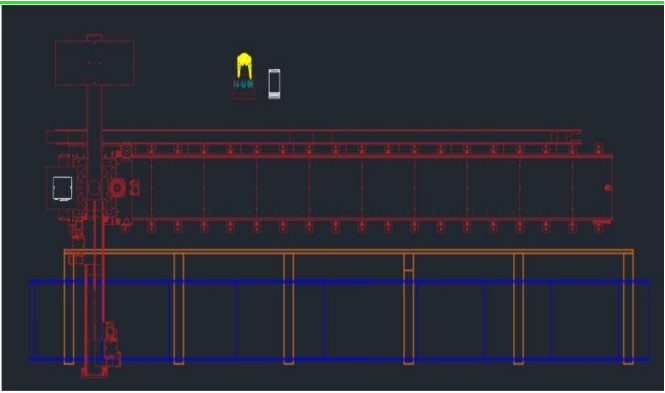
Описание компоновки
Площадь, необходимая для стандартной автономной интеллектуальной станции с восьмиосевой консолью, составляет 3,5*13 (ед.: м).
В состав стандартной автономной интеллектуальной станции с восьмиосевой консолью входят: 1 комплект восьмиосевой консоли, 1 робот, 1 сварочный аппарат, 1 система технического зрения сварочной горелки и 1 операционная система (включая компьютер);
Опциональные вспомогательные системы станции: станция очистки горелки (опция), оборудование пылеудаления (опция);
Пользователь отвечает за компоновку каркаса рабочего стола и раскладку сварки между стойками
Перечень оборудования
| Перечень оборудования сварочной станции с восьмиосевой консолью · Количество станций: 1 | ||||||
| № | Подраздел | Наименование/описание | Ед. изм. | Количество | Марка/производитель | Примечания |
|---|---|---|---|---|---|---|
| 1 | Роботизированная система | Сварочный робот | Компл. | 1 | EFT | ER10-1600 |
| 2 | Кабель по спецзаказу | Компл. | 1 | EFT | ||
| 3 | Шкаф управления | Компл. | 1 | EFT | ||
| 4 | Сварочное оборудование | Сварочный аппарат | Компл. | 1 | Ota | NBC-500RP PRO |
| 5 | Кабель по спецзаказу | Компл. | 1 | Ota | ||
| 6 | Сварочная горелка | Компл. | 1 | Thelma | Сварочная горелка с водяным охлаждением TRM605W | |
| 7 | Станция очистки горелки | Компл. | 1 | Thelma | ||
| 8 | Система перемещения | Восьмиосевая консоль | Компл. | 1 | EFT | GB-DJXB-2Y-13X |
| 9 | Серводвигатель | Компл. | 3 | Tama River | ||
| 10 | Кабель по спецзаказу | Компл. | 3 | EFT | ||
| 12 | Система технического зрения | Лазер полного поля обзора | Компл. | 1 | JTC | Включая ПО системы зрения + кронштейн |
| 13 | Компьютер/пульт | Компл. | 1 | JTC | ||
| 14 | Интеллектуальная система | Компл. | 1 | JTC | ||
Комплектация оборудования
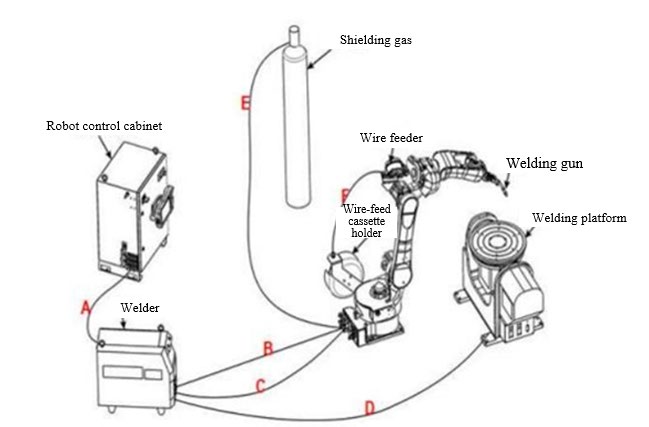
Базовый состав системы сварочного робота:
A — сигнальный кабель сварки: обмен сигналами между роботом и сварочным аппаратом;
B — положительный кабель сварочного аппарата: положительная цепь аппарата;
C — кабель управления подающим механизмом: сигнал обмена между аппаратом и механизмом подачи проволоки;
D — отрицательный кабель сварочного аппарата: отрицательная цепь аппарата;
E — воздушный шланг: магистраль подачи защитного газа;
F — трубка подачи проволоки: магистраль подачи сварочной проволоки
Сварочный робот
ER-10-1600
Максимальный вылет руки: 1640 мм
Повторяемость позиционирования: ±0,05 мм
- Полезная нагрузка
- 10k𝜀𝜀
- Масса корпуса
- 185kg
- Число осей
- 6
- Корпус/запястье
- IP65/IP67
- Шкаф управления
- IP54
- Энергопотребление
- 3kW
| Допустимый момент инерции запястья | |
|---|---|
| Ось J1 | 20N.m |
| Ось J2 | 20N.m |
| Ось J3 | 10N.m |
| Ось J4 | 0.625kg.m2 |
| Ось J5 | 0.625kg.m2 |
| Ось J6 | 0.2kg.m2 |
| Максимальная скорость по одной оси | |
|---|---|
| Ось J1 | 170°/sec |
| Ось J2 | 160°/sec |
| Ось J3 | 180°/sec |
| Ось J4 | 330°/sec |
| Ось J5 | 360°/sec |
| Ось J6 | 600°/sec |
| Диапазон движения каждой оси | |
|---|---|
| Ось J1 | ±165° |
| Ось J2 | +80°/-135° |
| Ось J3 | +163°/-75° |
| Ось J4 | ±180° |
| Ось J5 | ±130° |
| Ось J6 | ±360° |
Параметры диапазона перемещений
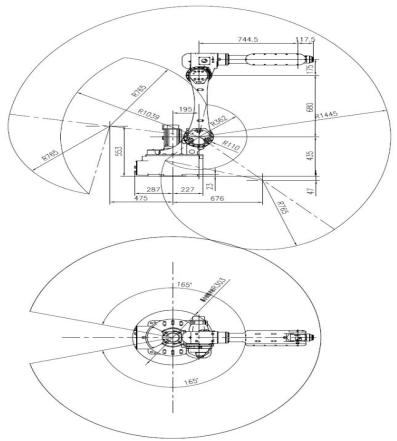
Параметры системы управления роботом
| Функциональный блок | Наименование параметра | Технические показатели |
|---|---|---|
| Основное электропитание | Номинальное напряжение | Трёхфазный переменный ток 380 В±10% |
| Частота питающей сети | 50 Гц~60 Гц, диапазон колебаний: ±5% | |
| Мощность всей машины | 3.5kW | |
| Клеммы управления | Выход питания 24 В | 24V ±5%, 10A |
| Дискретный выход | 24-канальный выход PNP высокого уровня (пользователю доступно 18 каналов) | |
| Дискретный вход | 24-канальный вход PNP высокого уровня (пользователю доступно 16 каналов) | |
| Аналоговый вход | Поддерживает добавление модулей расширения | |
| Аналоговый выход | Поддерживает добавление модулей расширения | |
| Интерфейс вспомогательного энкодера | Поддерживает добавление модулей расширения | |
| Интерфейс связи | CAN | 1 канал, интерфейс расположен в контроллере и поддерживает связь со сварочным аппаратом |
| Ethernet | 1 канал, интерфейс расположен в контроллере и поддерживает TCP/IP, MODBUS_TCP, FINS_TCP и ETHERNET/IP | |
| EtherCAT | 1 канал, поддерживает расширение удалённым модулем ввода-вывода и шлюзовым модулем ANYBUS. | |
| Габаритные размеры шкафа управления | Ш555 мм×Г560 мм×В1165 мм (без авиационного разъёма) | |
| Масса | 125kg | |
| Условия среды | Степень защиты электрошкафа | IP54, блок охлаждения IP30 |
| Способ охлаждения | Воздушное охлаждение | |
| Способ установки | Вертикальная установка | |
| Место эксплуатации | В помещении, без прямого солнечного света и пыли, без коррозионных и горючих газов, масляного тумана, водяного пара, капель и соли и т. п. | |
| Температура окружающей среды | 0℃~45℃ | |
| Влажность окружающей среды при эксплуатации | 80% отн. влажности без конденсации (40°C) | |
Функции связи
| Функция связи | Наличие | Дополнительные примечания |
|---|---|---|
| MES | √ | Функция MES на базе связи TCP/IP, позволяет считывать различные состояния робота |
| Связь TCP/IP | √ | Поддерживает связь SOCKET в режиме сервера или клиента и свободный разбор строк |
| Modbus-TCP | √ | В качестве ведомой станции (сервера) Modbus-TCP робот поддерживает передачу данных, внешний запуск и чтение состояния |
| Profibus-DP | X | Данная модель — контроллер RP2 без аппаратного интерфейса DP |
| Ethernet/IP | √ | Робот в качестве ведомой станции |
| Profinet | X | Штатная конфигурация — контроллер RP2, требуется обновление до контроллера RP2-RPO |
| CANopen | √ | Поддерживает связь по протоколам сварочных аппаратов Ota и Megmeet |
| EtherCAT | √ | Поддерживает ведомые устройства EtherCAT и шлюз серии ANBUS для преобразования связи EtherCAT в другие шинные протоколы |
| Прочее | √ | Стационарная визуальная связь и визуальная связь слежения за конвейером на базе протокола TCP/IP |
Марки основных комплектующих
| Наименование | Марка | Применение |
|---|---|---|
| Редуктор | Green | Оси J5, J6 |
| Редуктор | Aoyi | Оси J1, J2, J3 и J4 |
| Серводвигатель | Tama River | Оси J1~J6 |
| Привод | Qingneng Dechuang S7 | Оси J1~J6 |
| Контроллер | ROBOX | |
| Пульт обучения | EFT |
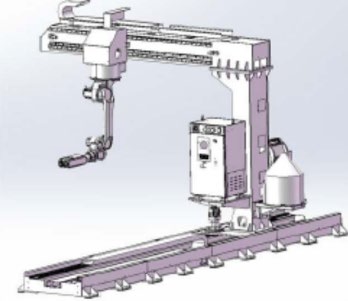
Восьмиосевая консоль
Технические характеристики оборудования (сопутствующего)
Наименование: интеллектуальная станция с восьмиосевой консолью
Спецификация и модель: GB-XB-2Y-10X
Общая мощность: 18 кВт
Точность позиционирования: ±0,5 мм
Номинальная нагрузка: 10 кг
Скорость перемещения: 15 м/мин
Длина хода по оси X: длина пути 10 м
Рабочая длина по оси Y: 2 м
Максимальная рабочая зона: 9*3,5*0,5 (м)
Максимальная рабочая глубина: 0,5 м
Интеллектуальная станция с восьмиосевой консолью подходит для сварки, резки, шлифования и других работ со стальными конструкциями: стальными балками и колоннами, балками технологических площадок, опорами оборудования и коробчатыми стеновыми колоннами. В дополнение к возможностям семиосевой консольной станции добавлена адаптивность по ширине рабочей зоны. Стандартная станция охватывает заготовки шириной 3,5 м и длиной 9 м.
| Система перемещения консоли | |
|---|---|
| Наименование | Система перемещения консоли |
| Модель | GB-XB-2Y-10X |
| Конструкция | Одностаночная перевёрнутая консоль |
| Нагрузка | 1000KG |
| Точность позиционирования | ±1mm |
| Количество дополнительных осей | 2 |
| Длина хода по оси X | Длина пути: 13 м |
| Ширина по оси Y | 2m |
| Скорость перемещения | 8M/min |
| Условия установки | |
|---|---|
| Температура | -10-45℃ |
| Влажность | 20-80% |
| Вибрация | Менее 4,9 м/с2 |
| Прочее | Без пирофорных и коррозионных газов и жидкостей; без воды, масла и т. п.; вдали от источников сильных помех |
| Может использоваться для сварки заготовок длиной 12 м и шириной 3,5. | |
Источник сварочного тока
Источник сварочного тока Ota NBC-500RP Plus: цифровое интерфейсное управление с возможностью прямого вызова сохранённых заказчиком параметров сварки.
Разбрызгивание крайне мало, шов имеет красивый вид.
Оптимизированные функции зажигания и гашения дуги и удаления шарика на проволоке.
Полностью цифровая система управления обеспечивает точное управление процессом сварки и стабильную длину дуги.
Мощная функция цифровой диагностики: различные неисправности отображаются кодами ошибок.
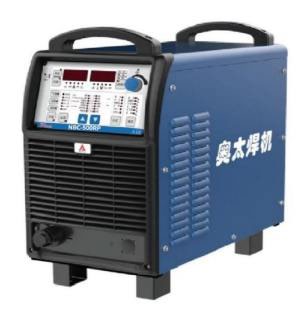
Параметры оборудования
| Модель | NBC-350RP | NBC-500RP Plus |
|---|---|---|
| Номинальное входное напряжение/частота (V/Hz) | Трёхфазное 380±10% 50 | |
| Номинальная входная мощность (KVA) | 14 | 24 |
| Номинальный входной ток (A) | 20 | 38 |
| Номинальное выходное напряжение (V) | 31.5 | 39 |
| ПВ при номинальной нагрузке (%) | 60 | 100 |
| Напряжение холостого хода (V) | 101 | 106 |
| Диапазон выходного тока/напряжения (A/V) | 60/17~350/31.5 | 60/17~500/39 |
| Диаметр сварочной проволоки (мм) | 0.8, 1.0, 1.2, 1.6 | |
| Расход газа (л/мин) | 15~20 | |
| Степень защиты корпуса | IP23 | |
| Класс изоляции | H | |
| Габаритные размеры Д×Ш×В (см) | 66×32×56 | |
| Масса (кг) | 50 | 55 |
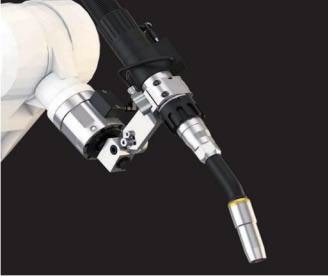
Сварочная горелка с водяным охлаждением
Горелка представляет собой роботизированную горелку с водяным охлаждением Terma и Apollo и состоит главным образом из водоохлаждаемой шейки и кабеля. В горелке применена оригинальная схема двунаправленной подачи защитного газа, обеспечивающая отличную газовую защиту при сварке, значительно снижающая расход газа, улучшающая охлаждение горелки и продлевающая срок службы токоподводящего наконечника.
Параметры оборудования
| Наименование параметра | Параметр |
|---|---|
| Способ охлаждения: | Жидкостное охлаждение |
| Номинальный ток: | 500 A CO2/смесь газов |
| ПВ сварочной горелки: | 100% |
| Диаметр сварочной проволоки | Φ1.0~Φ1.6mm |
| Опциональный угол шейки горелки: | 16°, 22°, 45° |
| Опциональная длина шейки: | См. таблицу ниже |
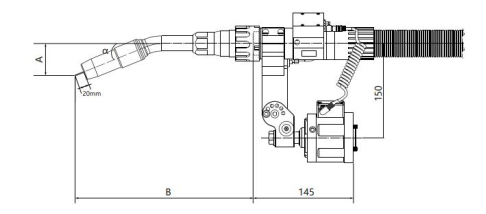
Размерные параметры шейки горелки
| a | A | B | Угол шейки | № шейки |
|---|---|---|---|---|
| 22° | 52.35 | 287.5 | 22° | TRM651W-22 |
| 22° | 52.35 | 387.4 | 22° | TRM651W-22L |
| 45° | 114.57 | 254.6 | 45° | TRM651W-45 |
| 45° | 114.57 | 354.6 | 45° | TRM651W-45L |
| 45° | 114.57 | 414.6 | 45° | TRM651W-45L1 |
| 45° | 116.6 | 554 | 45° | TRM651W-45L3 |
2D-лазер системы технического зрения
3D-камера структурированного света сканирует с помощью кодированной MEMS-растровой структурированной подсветки и восстанавливает реальные данные трёхмерного облака точек объекта по алгоритму бинокулярного восстановления изображения. Отвечает требованиям промышленных задач 3D-зрения с высоким разрешением и субмиллиметровыми измерениями. Оборудование отличается малыми габаритами, большой глубиной резкости, высокой точностью измерений, низкой стоимостью и простотой эксплуатации. Может применяться в биометрической идентификации, промышленной автоматизации, робототехнике, 3D
-реконструкции объектов и других сценариях.
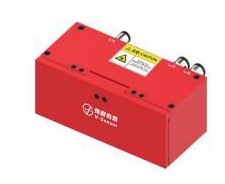
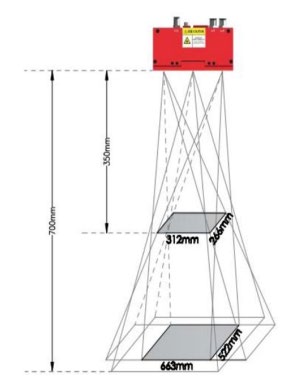
Схема диапазона сканирования
Технические характеристики
| Параметр | Haotian PDN0700 |
|---|---|
| Источник света | 850nm |
| Рекомендуемое рабочее расстояние | 350mm-700mm |
| Ближнее поле обзора | 260mm×312mm |
| Дальнее поле обзора | 522mm×663mm |
| Точность по оси Z | 0.1mm |
| Разрешение | 1280×1024 |
| Время съёмки | 0.8-13s |
| Режим сканирования | Однократное/непрерывное сканирование |
| Способ запуска | Программный |
| Формат облака точек | PCD, PLY, TXT |
| Тип изображения | Карта градаций серого, карта глубины |
| Интерфейс данных | GigE |
| Потребляемая мощность | 5.9W@12V |
| Масса | 606g |
| Габаритные размеры | 136×64×52.5mm3 |
| Рабочая температура | 0-50℃ |
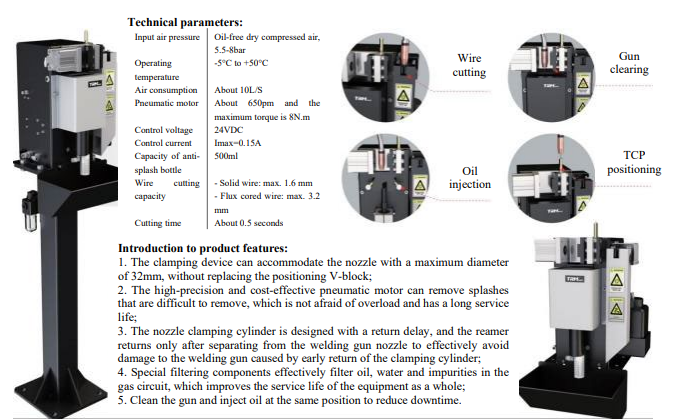
Станция очистки горелки (опция)
Описание особенностей изделия:
- 1 Зажимное устройство принимает сопло диаметром до 32 мм без замены призматической установочной опоры;
- 2 Высокоточный и экономичный пневмодвигатель удаляет трудноудаляемые брызги, не боится перегрузки и имеет длительный срок службы;
- 3 Цилиндр зажима сопла имеет задержку возврата: развёртка возвращается только после выхода из сопла горелки, что надёжно предотвращает повреждение горелки при преждевременном возврате цилиндра;
- 4 Специальные фильтрующие элементы эффективно отделяют масло, воду и примеси в газовом контуре, продлевая срок службы оборудования в целом;
- 5 Очистка горелки и впрыск масла в одной позиции для снижения
Технические параметры
| Характеристика | Значение |
|---|---|
| Давление подаваемого воздуха | Сухой безмасляный сжатый воздух, 5,5-8 бар |
| Рабочая температура | От -5°C до +50°C |
| Расход воздуха | Около 10 л/с |
| Пневмодвигатель | Около 650 об/мин, максимальный момент 8 Н·м |
| Напряжение управления | 24VDC |
| Ток управления | Imax=0.15A |
| Ёмкость бутыли антиприлипающего состава | 500ml |
| Возможность обрезки проволоки | – Сплошная проволока: макс. 1,6 мм – Порошковая проволока: макс. 3,2 мм |
| Время обрезки | Около 0,5 секунды |
Описание функций:
- 1Удаление брызг, налипших на газозащитное сопло горелки при автоматической работе сварочного робота, для длительного беспрепятственного прохода газа, надёжного предотвращения попадания воздуха в зону сварки и повышения качества шва;
- 2Удаление пыли от сварочного дыма с токоподводящего наконечника;
- 3Очистка выпускного газового отверстия на переходной трубке;
- 4Распыление антиадгезива на защитное сопло для уменьшения налипания брызг на сопло и токоподводящую трубку и повышения их стойкости.
- 5Снижение нагрузки на операторов;
- 6Исключение влияния неточной ручной очистки на качество сварки;
- 7Предотвращение износа резьбы изоляционной втулки между защитным кожухом и присоединительной трубкой корпуса из-за многократной ручной очистки и разборки, что увеличивает время работы и снижает затраты;
- 8Предотвращение отказов из-за смещения газозащитного устройства и отклонения потока газа вследствие износа резьбы.
Оборудование пылеудаления (опция)
HXYD-GD300 (очиститель с высоким разрежением)
Особенности оборудования:
Компактная конструкция, малая занимаемая площадь, лёгкое перемещение.
Фильтрующий элемент выполнен из нового нановолоконного материала с плёночным покрытием поверхности; эффективность фильтрации дыма достигает 99%
Вихревой вентилятор отличается низким энергопотреблением, высоким напором, мощным потоком и стабильной работой.
Автоматическая импульсная регенерация, постоянное давление воздуха и тщательная очистка.
Назначение:
1. Одностанционная ручная сварка с двойной защитой
2. Одностанционное шлифование с пылеудалением
3. Одностанционная роботизированная сварка
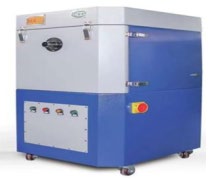
Технические параметры
| Параметр | Значение |
|---|---|
| Марка | HXYD-GD300 |
| Производительность по воздуху | 318m3/h |
| Способ регенерации фильтра | Импульсная регенерация |
| Материал фильтрующего элемента | Полиэфирное волокно + плёнка PTFE |
| Всасывающий патрубок | 1 шт. |
| Максимальное разрежение | 32000Pa |
| Эффективность сепарации | 99.90% |
| Улавливаемые частицы | 0.3 μm |
| Мощность двигателя | 3.0Kw |
| Напряжение | 380V |
| Площадь фильтрации | 8 m2 |
| Ресурс | 5 000 часов |
| Всасывание | Φ51mm/Φ38mm |
| Длина всасывающего рукава | Изготавливается по требованиям заказчика |
| Габаритные размеры машины | 620*660*1100mm |
| Уровень шума | 72±10 |
| Марка фильтрующего картриджа | Импортный |
| Способ регенерации фильтра | Автоматическая регенерация |
| Марка двигателя | Известный китайский бренд |
Интегрированная конструкция пылеудаления в шейке горелки (схема):
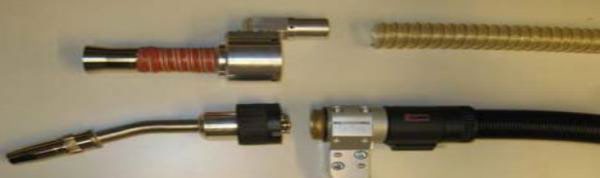
Преимущества:
Двухканальная трубка оптимизирует условия циркуляции газа и повышает его расход.
Крайне длительный срок службы расходных материалов.
Более эффективное двухканальное водяное охлаждение.
Более высокая производительность сварки.
Интегрированная конструкция оборудования пылеудаления с высоким разрежением обеспечивает лучший эффект удаления пыли и существенно снижает вероятность помех другому оборудованию.
Энергопотребление оборудования
| Энергопотребление одной восьмиосевой консоли | ||||
| № | Наименование оборудования | Мощность оборудования | Количество на станцию | Общее энергопотребление, кВт |
|---|---|---|---|---|
| 1 | Сварочный робот | 5 | 1 | 16 |
| 2 | Серводвигатель | 2 | 3 | 6 |
| 3 | Сварочный аппарат | 10 | 1 | 10 |
| 4 | Система зрения, контроллер | 1 | 1 | 1 |
| Итого | 33 | |||
Контроль качества
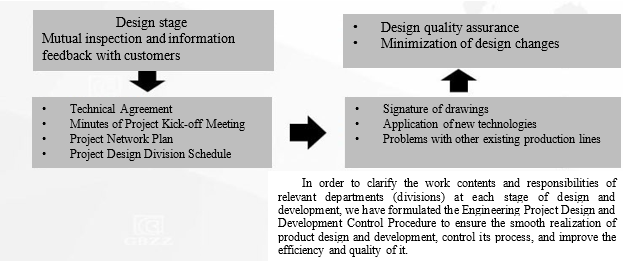
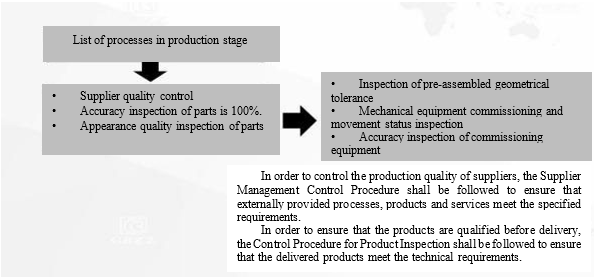
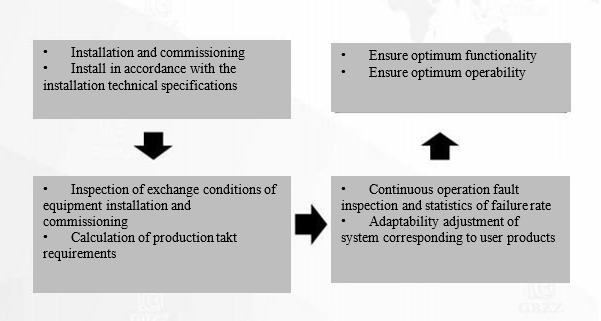
Требования к качеству оборудования на этапе эксплуатации
В целом обеспечивается нормальная работа оборудования, соответствие его точности требованиям эксплуатации и соответствие такта производства проектным требованиям. Частные цели по качеству приведены ниже:
| № | Объект проверки | Метод и норма проверки | Заключение проверки |
|---|---|---|---|
| 1 | Все узлы установлены и затянуты. | Болты затянуты, сеть и электрическая цепь исправны. | |
| 2 | Характеристики и точность робота | Частота отказов и повторяемость позиционирования при пусконаладке | |
| 3 | Надёжность датчика защиты от столкновений | Ручное имитационное испытание на столкновение | |
| 4 | Стабильность сварочного аппарата | Сварочный выход в норме, формирование шва однородное. | |
| 5 | Станция очистки горелки работает нормально. | Нормальность очистки горелки, обрезки проволоки и впрыска масла. | |
| 6 | Система технического зрения работает нормально. | Сбор данных системой зрения остаётся стабильным при пусконаладке. | |
| 7 | Программное обеспечение работает нормально. | Система управляет оборудованием нормально. | |
| 8 | Точность монтажа | Отклонение габаритных размеров при монтаже соответствует проектным нормам. | |
| 9 | Внешний вид оборудования | Покрытие поверхности обработанной детали в хорошем состоянии. | |
| 10 | Марка и технические показатели деталей | Марка и технические показатели соответствуют проектному выбору. | |
| 11 | Эксплуатация пользователем | Способность нормально эксплуатировать оборудование после обучения |
Проектная команда
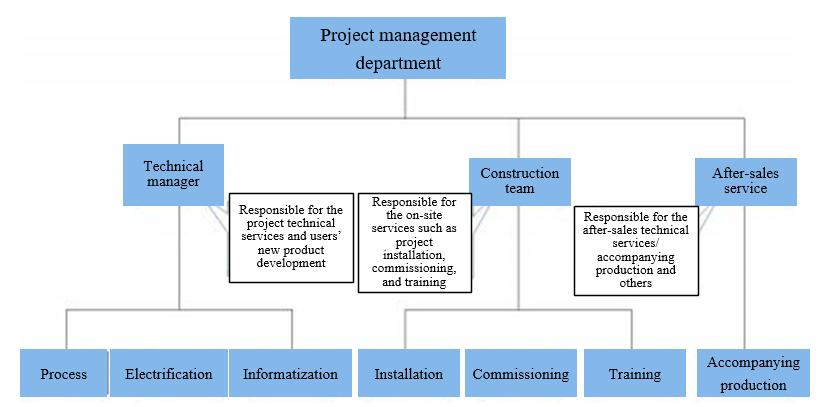
Обязанности руководителя проекта
- Первое ответственное лицо по проекту; отвечает главным образом за контроль плана и общего хода работ, надзор за выполнением мер безопасности и надзор за контролем качества
- Участие в предварительных коммерческих переговорах и техническом взаимодействии по проекту, ответственность за выбор марок закупаемых материалов
- Проверка хода проекта и оценка премирования членов проектной команды
- Своевременный доклад директору проекта и ассистенту о согласовании и обсуждении вопросов с куратором со стороны заказчика (Сторона А)
- Ответственность за продвижение приёмки проекта, организацию и проведение итоговых совещаний
Обязанности технического руководителя
- Технический руководитель проекта (управление, проектирование, технология) отвечает за реализуемость технических решений проекта
- Ответственность за техническое взаимодействие и подписание технических соглашений по проекту
- Ответственность за оптимизацию технических решений в ходе проекта, а также за пусконаладку на площадке и техническое взаимодействие
Регулярные рабочие совещания
| График ежедневных и еженедельных совещаний на площадке | |||||
| № | Время | Временной интервал | Участники | Содержание совещания | Примечания |
|---|---|---|---|---|---|
| 1 | Утром перед началом работ | 8:00-8:30 | Весь персонал | Содержание работ на день: ключевые моменты безопасности, ответственные по участкам и распределение задач | Время совещания определяется по обстановке, ведёт его руководитель проекта на площадке |
| 2 | Днём перед окончанием смены | 17:00-17:50 | Весь персонал | Степень выполнения дневного плана работ и планирование работ на следующий день | |
| 3 | Каждые выходные | 17:00-18:30 | Весь персонал | a. Степень выполнения работ за неделю и имеющиеся проблемы с предложением решений b. Предварительная оценка различных рисков, которые могут возникнуть при работах на следующей неделе |
|
| Выше приведены ежедневные и еженедельные рутинные задачи управления процессом работ на площадке. Принцип выполнения плана — “работу дня выполнять в тот же день” | |||||
Планирование реализации проекта
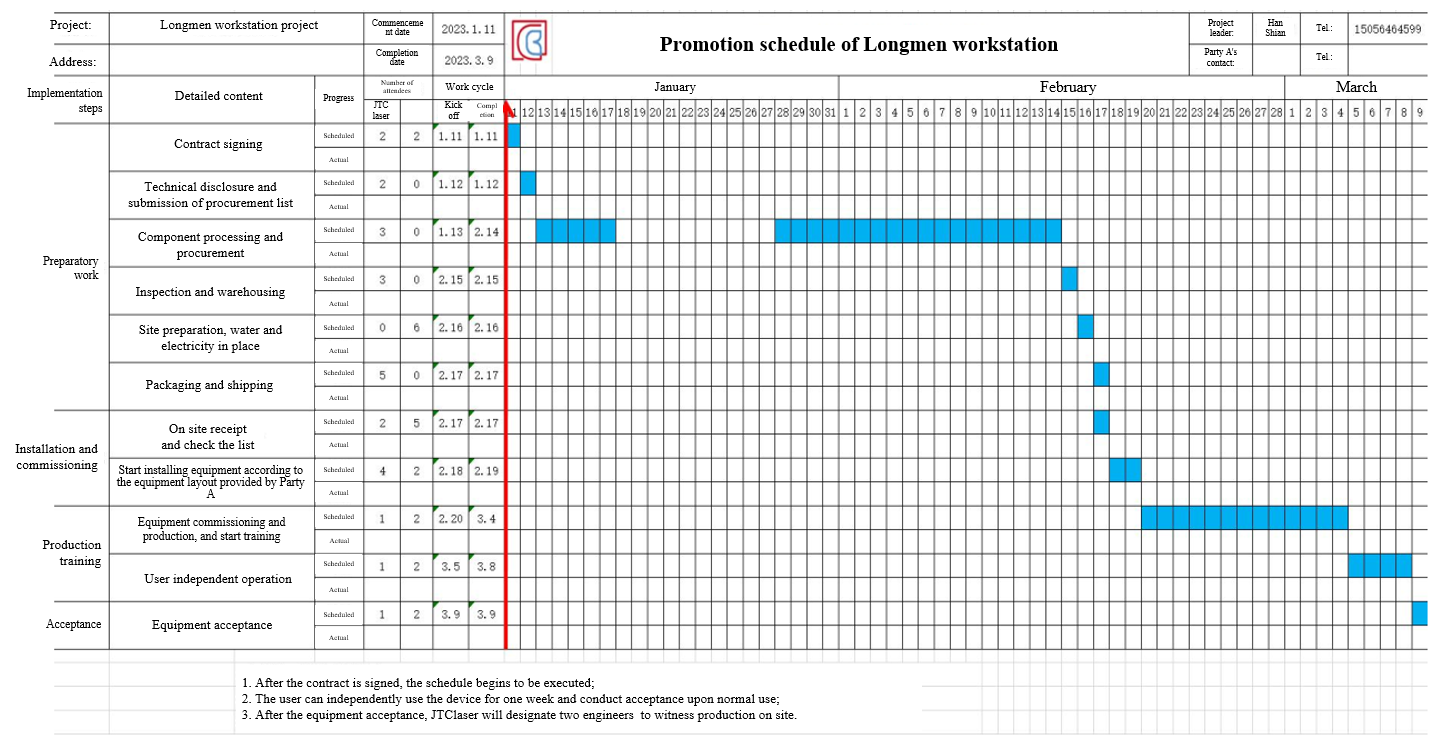
Описание плана
- Планируется 1 комплект интеллектуальной сварочной станции
- График предусматривает начало подготовительных работ в течение 2 дней после подписания договора
- Весь проект состоит из этапа предварительной подготовки, этапа комплектации и отгрузки, этапа монтажа и пусконаладки и этапа обучения с сопровождением производства
- Ежедневная проверка фактического хода работ руководителем проекта
- В ключевых точках руководитель проекта организует рабочее совещание для анализа хода работ и проблем в процессе реализации
- После одной недели самостоятельной эксплуатации оборудования пользователем руководитель проекта обращается в соответствующие подразделения заказчика для приёмки.
Правила организации безопасного и культурного производства работ
Подготовка до входа на площадку
- Персонал, входящий на предприятие, должен предварительно пройти инструктаж по безопасности и культуре производства;
- Подготовить каски, защитную обувь, страховочные пояса и другие необходимые средства защиты;
- Определить площадку и опасные операции, подготовить средства пожарной защиты;
- Подтвердить численность рабочих, время смен и число людей в каждой смене и сообщить руководству площадки;
- Заранее уведомить руководство об инструментах, оборудовании и материалах, подлежащих ввозу, и сообщить предприятию площадь зоны складирования;
Вход на площадку для производства работ
- Рабочие используют необходимые средства защиты, включая каски и защитную обувь
- Рабочие своевременно убирают площадку и поддерживают рабочую зону в чистоте и порядке
- Аккуратно размещать используемые материалы в отведённом месте
- При работе на высоте более 2 м обязательно применение страховочных поясов. Работа в одиночку запрещена, должны присутствовать операторы; после завершения высотных работ тщательно проверить и не оставлять мусора
- Соблюдать правила электромонтажных работ; работа под напряжением запрещена во избежание поражения током;
Управление на площадке
- По завершении работ руководство осматривает и подтверждает выполнение
- Рабочие должны проверять и должным образом хранить используемое оборудование и инструмент, чтобы он не остался разбросанным и не создал скрытых опасностей
- Размещать оборудование, инструмент и отходы в отведённых местах и аккуратно
- Убрать площадку, проходы и входы, восстановить всё в исходное состояние и обозначить опасные зоны предупреждениями
Перечень расходных материалов
Прокрутите таблицу по горизонтали, чтобы увидеть все столбцы.
| Перечень расходных материалов | |||||||||
| Благодарим за доверие и внимание к нашей компании и желаем успехов вашему бизнесу! | |||||||||
| № | Группа изделий | Наименование изделия | Модель | Изображение | Цена за единицу (с налогом) | Ед. изм. | Марка | Рекомендуемый срок замены | Примечания |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Быстроизнашиваемые детали 605W | Токоподводящий наконечник | TRM035-02-12 |  |
6.00 | шт. | Thelma | 8-12 ч | Проба сварочной проволоки 1,2 |
| 2 | Держатель токоподводящего наконечника | TRM045-03 |  |
46.00 | шт. | Thelma | 1 месяц | ||
| 3 | Сопло | TRM015-42-16c |  |
56.00 | шт. | Thelma | 1 месяц | Подходит к различным держателям наконечников | |
| 4 | Гнездо сопла | TRM605w-22-02-ZJ |  |
220.00 | шт. | Thelma | При обычной эксплуатации служит около 3 месяцев, кроме случаев перегрузки или повреждения из-за отсутствия воды | ||
| 5 | Изолятор | TRM605w-22-01 |  |
12.00 | шт. | Thelma | 15 дней | ||
| 6 | Изогнутая трубка | TRM605w-22L-A |  |
1,850.00 | шт. | Thelma | Обычный срок службы 1-2 года, исключая повреждения от ударов и прожогов | Угол шейки горелки различается, требуется уточнение | |
| 7 | Уплотнительное кольцо | TRM605w-22-23 |  |
24.00 | Комплект (3 шт.) | Thelma | 1 месяц | ||
| 8 | Гибкий направляющий канал проволоки | TRM152B-12-23 |  |
48.00 | шт. | Thelma | 1 месяц | ||
| 9 | Соединитель канала подачи проволоки | TRM605w-22-22 |  |
22.00 | шт. | Thelma | 2 месяца | ||
| 10 | Газовый рассекатель | TRM605w-22-19 | 18.00 | шт. | Thelma | 60 дней | |||
| 11 | Изолирующий диск (с винтами) | TRM231-C40252 (старый) | 280.00 | шт. | Thelma | 360 дней | |||
| 12 | Изолирующий диск (с винтами) | TRM231-C40252 (новый) | 280.00 | шт. | Thelma | 360 дней | |||
| 17 | Стекло линейного лазера Ruiniu 1 | 26*12*1.1mm | 2.00 | шт. | JTClaser | ||||
| 18 | Стекло линейного лазера Ruiniu 2 | 26*28*1.1mm | 2.00 | шт. | JTClaser | ||||
| 19 | Канал подачи проволоки | Канал подачи проволоки | 2m | 90.00 | шт. | JTClaser | |||
| 20 | 4m | 120.00 | шт. | JTClaser | |||||
| 21 | 6m | 180.00 | шт. | JTClaser | |||||
| 22 | Механизм подачи проволоки | Механизм подачи проволоки | 1.2/1.4/1.6 | 30.00 | шт. | Ota | |||
| 23 | Пульт обучения | Кабель | 8m | 1,200.00 | шт. | EFT | |||
| 24 | Кабель | 16m | 1,600.00 | шт. | EFT | ||||
| 25 | Обслуживание экрана | TPU-13-s-65 | 1,800.00 | шт. | EFT | ||||
| 26 | Плёнка пульта обучения | 20.00 | шт. | JTClaser | |||||
| 27 | Объектив камеры | Объектив | MV-LD-4-4M-G | 800.00 | шт. | Mind Vision | |||
| 28 | Точечный лазер | Линия связи | 100.00 | шт. | Chengtuo | ||||
Пояснения к расчёту цены:
- Единичный заказ свыше 1000 включает стоимость доставки
- Расчёт включает НДС 13%
- Способ поставки — в согласованные сроки
- Способ оплаты — оплата при поставке
Предоставляемая документация, инструмент и принадлежности
Техническая документация
Предоставляются заводские протоколы контроля и сертификаты качества основных узлов.
Предоставляется по одному экземпляру руководства по оборудованию, руководства по программированию робота, руководства по обслуживанию робота (электрическая и механическая части), инструкций по безопасной эксплуатации и других сопутствующих электронных документов. (Бумажные документы не предоставляются)
Чертежи фундамента (передаются через 10 дней после заказа; работы начинаются после рассмотрения и утверждения чертежей оборудования обеими сторонами) (в электронном виде).
Перечень запасных частей содержит спецификации, модели, наименования, количества и названия производителей.
Прилагаемый инструмент и принадлежности
| № | Наименование | Спецификация и модель | Ед. изм. | Количество | Примечания |
|---|---|---|---|---|---|
| 1 | Шестигранный ключ | 1.5~12 | Компл. | 1 | |
| 2 | USB-накопитель | 16G | шт. | 1 | |
| 3 | Отвёртка шлицевая | Компл. | 1 | ||
| 4 | Отвёртка крестовая | Компл. | 1 | ||
| 5 | Разводной ключ | 10 дюймов | шт. | 1 | |
| 6 | Длинногубцы | шт. | 1 | ||
| 7 | Рулетка | 5m | шт. | 1 |
| № | Спецификации и модели принадлежностей | Ед. изм. | Количество | Производитель | Примечания |
|---|---|---|---|---|---|
| 1 | Токоподводящий наконечник TRM035-02-12 | шт. | 20 | Thelma | |
| 2 | Держатель наконечника TRM045-03 | шт. | 4 | Thelma | |
| 3 | Сопло TRM015-42-16C | шт. | 4 | Thelma | |
| 4 | Смазочное масло для напольного рельса | Флакон | 2 | ||
| 5 | Защитное стекло системы зрения | шт. | 40 |
Обучение персонала
Требования к персоналу Стороны А: обучаемые технические специалисты должны иметь как минимум среднее образование (включая полное среднее) и должна быть обеспечена стабильность состава. Количество обучаемых: 2-3 человека на станцию.
Этап и сроки обучения
- На этапе монтажа и пусконаладки на площадке Стороны А обучаемые технические специалисты Стороны А следуют указаниям Стороны Б и знакомятся с монтажом и пусконаладкой оборудования на протяжении всего процесса.
- После монтажа и пусконаладки наша компания проводит централизованное обучение технического персонала Стороны А в течение 2-3 недель с последующей аттестацией. Выдаётся письмо с подтверждением результатов аттестации как основание для расстановки персонала Стороной А.
Основное содержание обучения
- Теоретические знания о роботах, теория и практика программирования и эксплуатации, ежедневное обслуживание оборудования и устранение неисправностей.
- Теоретические знания о сварочных аппаратах, практические инструкции по эксплуатации, ежедневное обслуживание оборудования и устранение неисправностей.
- Базовые теоретические знания о прочем оборудовании, практические инструкции по эксплуатации, ежедневное обслуживание и устранение неисправностей.
| № | Описание ключевых тем обучения | Планируемое время (дней) |
|---|---|---|
| 1 | Монтаж оборудования — помощь, изучение конструкции | 3 |
| 2 | Пусконаладка оборудования — освоение знаний по пусконаладке | 1 |
| 3 | Обучение безопасности, обслуживанию и другим аспектам работы станций | 1 |
| 4 | Первичное обучение работе с операционной системой | 5 |
| 5 | Обучение калибровке инструмента и системам автоматической калибровки | 3 |
| 6 | Обучение настройке технологии сварки, сварочных аппаратов и средств обучения | 2 |
| 7 | Обучение обработке моделей и работе по моделям | 4 |
| 8 | Обучение обеспечению суточного объёма сварки | 5 |
| 9 | Обучение устранению типовых неисправностей | 1 |
| 10 | Приёмка оборудования | 2 |
Приёмка и послепродажное обслуживание
Гарантия на оборудование
- После окончательной приёмки оборудования гарантийный срок, как правило, составляет 12 месяцев с даты подписания акта окончательной приёмки. Если монтаж и приёмка не могут быть выполнены своевременно по причинам Стороны А, гарантийный срок исчисляется через месяц после даты прибытия.
- Если в течение гарантийного срока какие-либо основные узлы выйдут из строя из-за проблем качества, наша компания обязуется заменить их бесплатно и заново исчислять для них гарантийный срок. В течение гарантийного срока продавец бесплатно обеспечивает обслуживание оборудования и техническую поддержку. После получения уведомления от пользователя продавец обязан обеспечить возврат оборудования к нормальной работе в течение одной недели.
Приёмка оборудования и послепродажное обслуживание
- После монтажа и пусконаладки на предприятии пользователя Сторона А подтверждает комплектность всего оборудования. Затем инструкторы Стороны Б проводят 2-3 недели обучения операторов, назначенных Стороной А, и поочерёдно подтверждают все пункты обучения. По завершении обучения Сторона А в течение недели организует приёмку, и она считается окончательной приёмкой оборудования только после подписания представителями обеих сторон.
- Компания обеспечивает бесплатное послепродажное обслуживание в течение гарантийного срока. Наша компания обязуется предоставлять сервис реагирования 7*24 и отвечать покупателю в течение 2 часов с момента получения обращения (по телефону или письменно). Мы даём консультации и помогаем устранять любые возникающие проблемы по телефону, электронной почте, через мессенджеры и т. д. По проблемам, которые пользователи не могут решить самостоятельно, компания обязуется направить специалистов на объект в течение 24 часов. После прибытия специалистов гарантируется устранение типовых неисправностей и возобновление производства в течение 24 часов.
- По истечении гарантийного срока компания обязуется обеспечивать пожизненную техническую поддержку и гарантийное сопровождение оборудования. При наличии соответствующих обновлений программного обеспечения наша компания также предоставляет их заказчику бесплатно. Обслуживание оборудования вне гарантии оплачивается только по стоимости аппаратных материалов.
- Компания обязуется рекомендовать производителей запасных частей, чтобы заказчик мог приобретать качественные и доступные расходные материалы и запчасти. Мы также держим резерв запчастей и расходных материалов для срочного и временного использования заказчиком.
Частые вопросы клиентов
Наиболее частые вопросы и ответы о высокоточной волоконной машине лазерной резки
Какова максимальная полезная нагрузка роботизированной сварочной станции с 8 осями?
Максимальная полезная нагрузка роботизированной сварочной станции с 8 осями в предоставленных сведениях не указана.
Можно ли запрограммировать роботизированную сварочную станцию с 8 осями на разные схемы сварки?
Да, роботизированную сварочную станцию с 8 осями можно запрограммировать на выполнение различных схем сварки.
Каков максимальный вылет роботизированной сварочной станции с 8 осями?
Максимальный вылет роботизированной сварочной станции с 8 осями в предоставленных сведениях не указан.
Есть ли у роботизированной сварочной станции с 8 осями встроенная функция лазерного слежения за швом?
Не указано, есть ли у роботизированной сварочной станции с 8 осями встроенная функция лазерного слежения за швом.
Можно ли интегрировать роботизированную сварочную станцию с 8 осями с другим сварочным оборудованием, например с сильноточным аппаратом сварки в среде углекислого газа?
Не указано, можно ли интегрировать роботизированную сварочную станцию с 8 осями с другим сварочным оборудованием, например с сильноточным аппаратом сварки в среде углекислого газа.
Есть ли проблемы совместимости у функции обучения перемещением руки на роботизированной сварочной станции с 8 осями?
Не указано, есть ли проблемы совместимости у функции обучения перемещением руки на роботизированной сварочной станции с 8 осями.
Имеют ли двигатели роботизированной сварочной станции с 8 осями сертификацию UL?
Не указано, имеют ли двигатели роботизированной сварочной станции с 8 осями сертификацию UL.
Есть ли проблемы со стабильностью при интеграции функции лазерного слежения за швом на роботизированной сварочной станции с 8 осями?
Не указано, есть ли проблемы со стабильностью при интеграции функции лазерного слежения за швом на роботизированной сварочной станции с 8 осями.
Получите расчёт стоимости прямо сейчас!
Мы будем рады вашему обращению! Напишите нам через форму ниже или по электронной почте.