
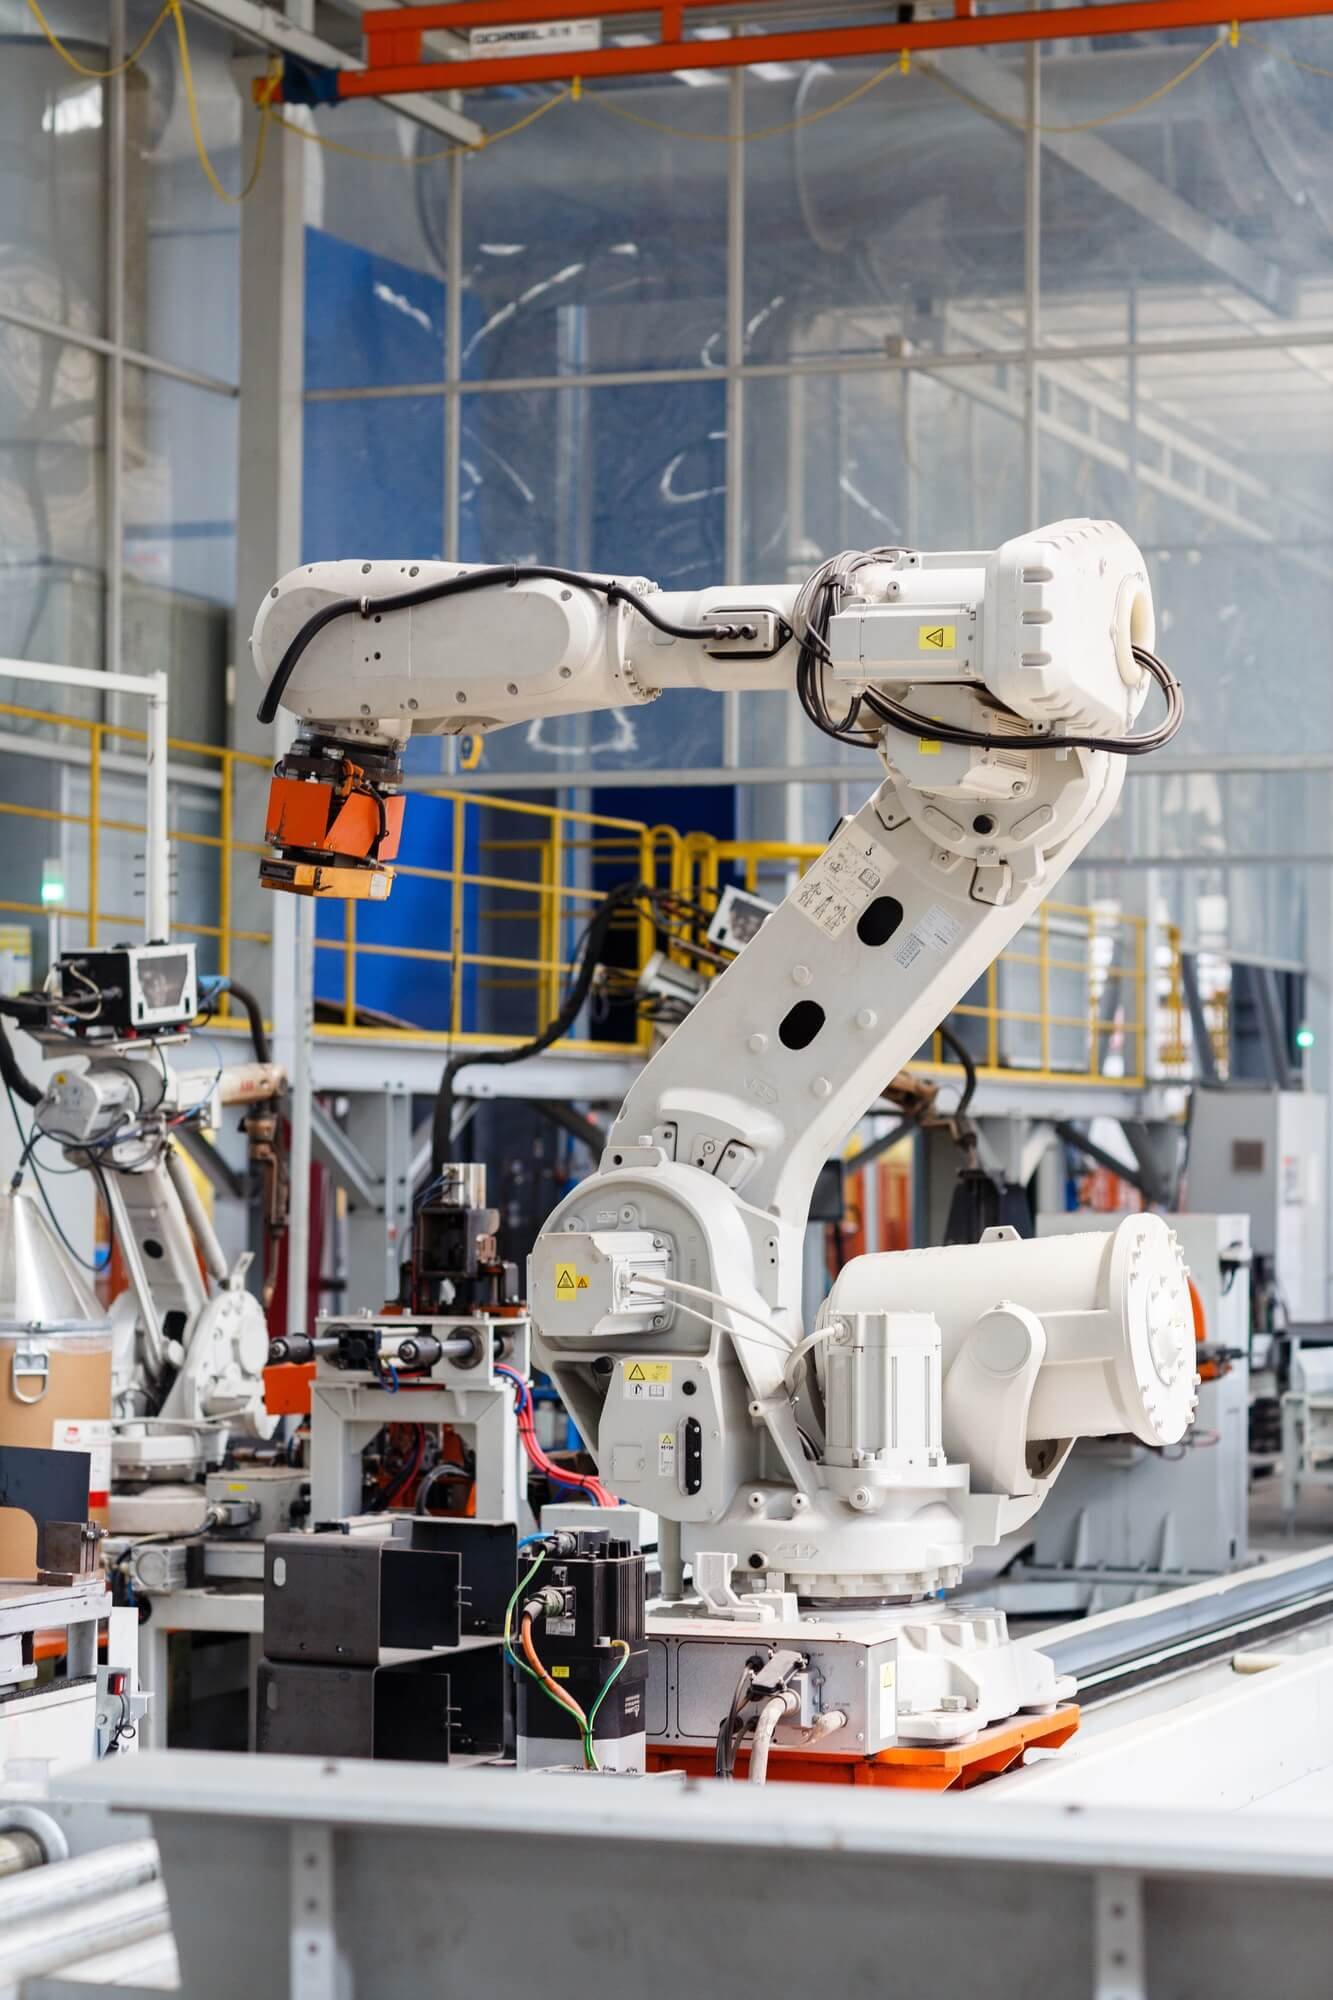
Волоконная лазерная сварочная установка
Непрерывная волоконная сварка с высокой скоростью, глубоким проплавлением и минимальной деформацией — бесконтактно, с делимым лучом и точностью, достаточной для микросварки.

Китайский производитель автоматических волоконных установок непрерывной лазерной сварки
- Высокая скорость, большая глубина и малая деформация
- Может сваривать при комнатной температуре или в особых условиях
- Свариваются тугоплавкие материалы: титан, кварц и другие
- Соотношение сторон достигает 5:1, соотношение по высоте достигает 10:1
- Подходит для микросварки. точное позиционирование
- Бесконтактная сварка на расстоянии
- Луч можно разделить, что даёт более точную сварку
Автоматическая волоконная лазерная сварочная установка — хит продаж
Автоматическая волоконная установка непрерывной лазерной сварки закроет все ваши задачи сварки.
Автоматическая волоконно-оптическая лазерная сварочная установка отличается высокой скоростью, большой глубиной и малой деформацией.
Автоматическую волоконно-оптическую лазерную сварочную установку можно применять при комнатной температуре или в особых условиях, а сварочное оборудование простое. Например, при прохождении лазерного луча через электромагнитное поле луч не смещается; лазером можно сваривать в вакууме, на воздухе и в некоторых газовых средах, а также сквозь прозрачное стекло или материалы, пропускающие луч.
Автоматическая волоконно-оптическая лазерная сварочная установка легко реализует деление луча во времени и пространстве, позволяет вести многолучевую и многопозиционную обработку, создавая условия для более точной сварки.
Особенности
- Сварка тугоплавких материалов, таких как титан, кварц и другие, причём можно сваривать разнородные материалы, например медь и тантал, два металла с очень разными свойствами, с хорошим результатом!
- Возможна микросварка. Лазерный луч можно сфокусировать в малое пятно и точно позиционировать, что позволяет применять его при сборочной сварке микро- и малогабаритных компонентов в крупносерийном автоматическом производстве. При этом не только сильно растёт производительность, но и зона термического влияния мала, сварная точка свободна от загрязнений, а качество сварки значительно выше
- Большое отношение глубины к ширине, малая удельная энергия, малая зона термического влияния и малая сварочная деформация; особенно подходит для сварки прецизионных и теплочувствительных деталей, позволяет избежать деформации после сварки и вторичной обработки
Применения
Подходит для нержавеющей стали, листового железа, алюминия, меди, сплавов, стали, алмаза и других материалов, а также для сварки лифтов, стеллажей, печей, дверей, окон и ограждений из нержавеющей стали, распределительных шкафов, бытовых изделий из нержавеющей стали и других отраслей!


Какова форма и структура сварного соединения?
Классификация сварных соединений для автоматических сварочных машин
Структура стыкового сварного соединения:
Это сварка двух соединяемых между собой деталей, находящихся на одном уровне или на дуговой поверхности.
Особенности: обеспечиваются качество и результат симметричной сварки.
Угловые и тавровые соединения
Структура: сварка ведётся по шву двух взаимно перпендикулярных или пересекающихся под определённым углом деталей.
Особенности: одиночная структура, степень напряжения не столь прерывиста, как сама структура, а несущее состояние не достигает той степени напряжения, что у деталей, сваренных на одном уровне или по дуге.
Применяется для сварки особых элементов детали: патрубков, фланцев, рубашек, трубных решёток и фланцевых соединений.
Нахлёсточные соединения сверху и снизу
Структура: две соединяемые детали частично перекрываются в месте стыка и параллельны друг другу.
Особенности: относится к угловому шву; как и в угловом соединении, структура в стыке явно прерывиста, а напряжение соединения после нагружения хуже.
Образцы сварки в различных режимах работы лазера
Это новый вид технологии сварки металлов с низкими требованиями к квалификации рабочих: достаточно лёгкой зачистки и лёгкой полировки, чтобы получить аккуратный, прочный и надёжный результат. Это новый метод сварки, снижающий затраты на труд и повышающий производительность.
Ручная волоконная лазерная сварочная установка сваривает нержавеющую сталь, оцинкованный лист, железо, медь, алюминий и другие металлы толщиной 0.4-5.0 mm.


Особенности интеллектуальной лазерной системы
В зависимости от процесса сварки заказчик может менять соответствующее сопло (угол инь, медное сопло, медное сопло угла ян, медное сопло подачи проволоки).
Фокусное расстояние винтовой трубки регулируется на величину ± 10
6 различных режимов управления лазером.

Применения лазерной головки с двойным колебанием
Заказчик может менять режимы соответствующего сопла в зависимости от процесса сварки (медное сопло внутреннего угла, медное сопло Ян Цзяо, медное сопло подачи проволоки).
| Режим сварки | Описание |
|---|---|
| Точечный режим | Точечный режим, или точечная сварка, хорош для сварки с глубоким проплавлением: лазерная перфорация, шовно-точечная сварка и резка, как ручным лазерным резаком. |
| Линейный режим | Для стыковой сварки, сварки наружных углов и сварки с подачей проволоки. |
| Круговой режим | Для сварки тонкого листа (минимум 0.3mm или 0.12″) и угловой сварки под 90 градусов. |
| Двойной круговой режим | Улучшенный круговой режим, широко применяется в разных видах сварки. |
| Треугольный режим | Для всех видов сварки и сварки с подачей проволоки. |
| Двойной треугольный режим | Улучшенный треугольный режим, для сварки внутренних и наружных углов с красивым чешуйчатым рисунком. |
Технические параметры
| Варианты мощности лазера | Материал и толщина | Газ |
|---|---|---|
| 1000W | Нержавеющая сталь 1.5 (0.06″) | Ar |
| Углеродистая сталь 1.5 (0.06″) | Ar | |
| Оцинкованный лист 1.2 (0.047″) | Ar | |
| Алюминий 1.2 (0.047″) | N2 | |
| 1500W | Нержавеющая сталь 2 (0.078″) | Ar |
| Углеродистая сталь 2 (0.078″) | Ar | |
| Оцинкованный лист 1.5 (0.06″) | Ar | |
| Алюминий 1.5 (0.06″) | N2 | |
| 2000W | Нержавеющая сталь 3 (0.12″) | Ar |
| Углеродистая сталь 3 (0.12″) | Ar | |
| Оцинкованный лист 2.5 (0.098″) | Ar | |
| Алюминий 2.5 (0.098″) | N2 | |
| 3000W | Нержавеющая сталь 4 (0.157″) | Ar |
| Углеродистая сталь 4 (0.157″) | Ar | |
| Оцинкованный лист 3.5 (0.137″) | Ar | |
| Алюминий 3 (0.12″) | N2 | |
| 4000W | Нержавеющая сталь 5 (0.196″) | Ar |
| Углеродистая сталь 5 (0.196″) | Ar | |
| Оцинкованный лист 4.5 (0.177″) | Ar | |
| Алюминий 4 (0.156″) | N2 | |
| 6000W | Нержавеющая сталь 6 (0.236″) | Ar |
| Углеродистая сталь 6 (0.236″) | Ar | |
| Оцинкованный лист 5.5 (0.216″) | Ar | |
| Алюминий 5 (0.0196″) | N2 | |
| 2000W + 4000W (6000W) | Нержавеющая сталь 6 (0.236″) | Ar |
| Углеродистая сталь 6 (0.236″) | Ar | |
| Оцинкованный лист 5.5 (0.216″) | Ar | |
| Алюминий 5 (0.0196″) | N2 | |
| 4000W + 4000W (8000W) | Нержавеющая сталь 8 (0.314″) | Ar |
| Углеродистая сталь 8 (0.314″) | Ar | |
| Оцинкованный лист 7 (0.275″) | Ar | |
| Алюминий 7 (0.275″) | N2 | |
| 6000W + 6000W (12000W) | Нержавеющая сталь 11 (0.433″) | Ar |
| Углеродистая сталь 11 (0.433″) | Ar | |
| Оцинкованный лист 10 (0.393″) | Ar | |
| Алюминий 9 (0.354″) | N2 |
Частые вопросы клиентов
Самые частые вопросы и ответы о ручной лазерной сварочной установке
Что такое автоматическая волоконная лазерная сварочная установка и что с её помощью можно сделать?
Подходит для нержавеющей стали, листового железа, алюминия, меди, сплавов, стали, алмаза и других материалов, а также для сварки лифтов, стеллажей, печей, дверей, окон и ограждений из нержавеющей стали, распределительных шкафов, бытовых изделий из нержавеющей стали и других отраслей!
Изделие какого размера может сварить автоматическая волоконная лазерная сварочная установка?
Строго говоря, стандартная длина оптоволокна 8-15 метров, и сварка возможна в пределах этого диапазона
Какие материалы может сваривать автоматическая волоконная лазерная сварочная установка ?
Автоматическая волоконная лазерная сварочная установка сваривает нержавеющую сталь, оцинкованный лист, железо, медь, алюминий и другие металлы толщиной 0.4-5.0 mm.
Можно ли заварить зазор на крупных заготовках автоматической волоконной лазерной установкой?
Да, можно. Достаточно использовать присадочную проволоку.
Каков результат сварки ручной сварочной установкой?
Результат сварки хороший: автоматическая волоконная лазерная сварка — это сварка плавлением; по сравнению с традиционной, лазерная сварка имеет более высокую плотность энергии и даёт лучший результат, тепловое воздействие в зоне сварки мало, деталь не склонна к деформации, потемнению и обратному проплавлению, глубина сварки большая, проплавление полное, прочность надёжная, а прочность шва достигает и даже превосходит прочность основного металла, чего обычный сварочный аппарат гарантировать не может.
Нужно ли полировать сварной шов?
Швы не нужно полировать: после традиционной сварки точку приходится зачищать, чтобы она была гладкой, а не шероховатой. автоматическая волоконная лазерная сварка как раз показывает больше преимуществ обработки: непрерывный шов, гладкий, без чешуйчатого рисунка, красивый, без следов, с меньшим объёмом последующей зачистки.
Какие расходные материалы нужны автоматической волоконной лазерной сварочной установке?
Расходные материалы для сварки: у большинства людей сварка ассоциируется с “очками в левой руке и зажимом проволоки в правой.”. Но с автоматической волоконной лазерной установкой сварка выполняется легко, а затраты на производство и обработку материалов ниже.
Безопасно ли использовать автоматическую волоконную лазерную сварочную установку?
Несколько систем сигнализации: сварочное сопло работает только при касании металла, при снятии заготовки излучение автоматически блокируется, а пусковой выключатель чувствителен к температуре. Высокая безопасность, чтобы защитить операторов во время работы.
Получите расчёт стоимости прямо сейчас!
Будем рады вашему сообщению! Напишите нам через форму ниже или на электронную почту.