
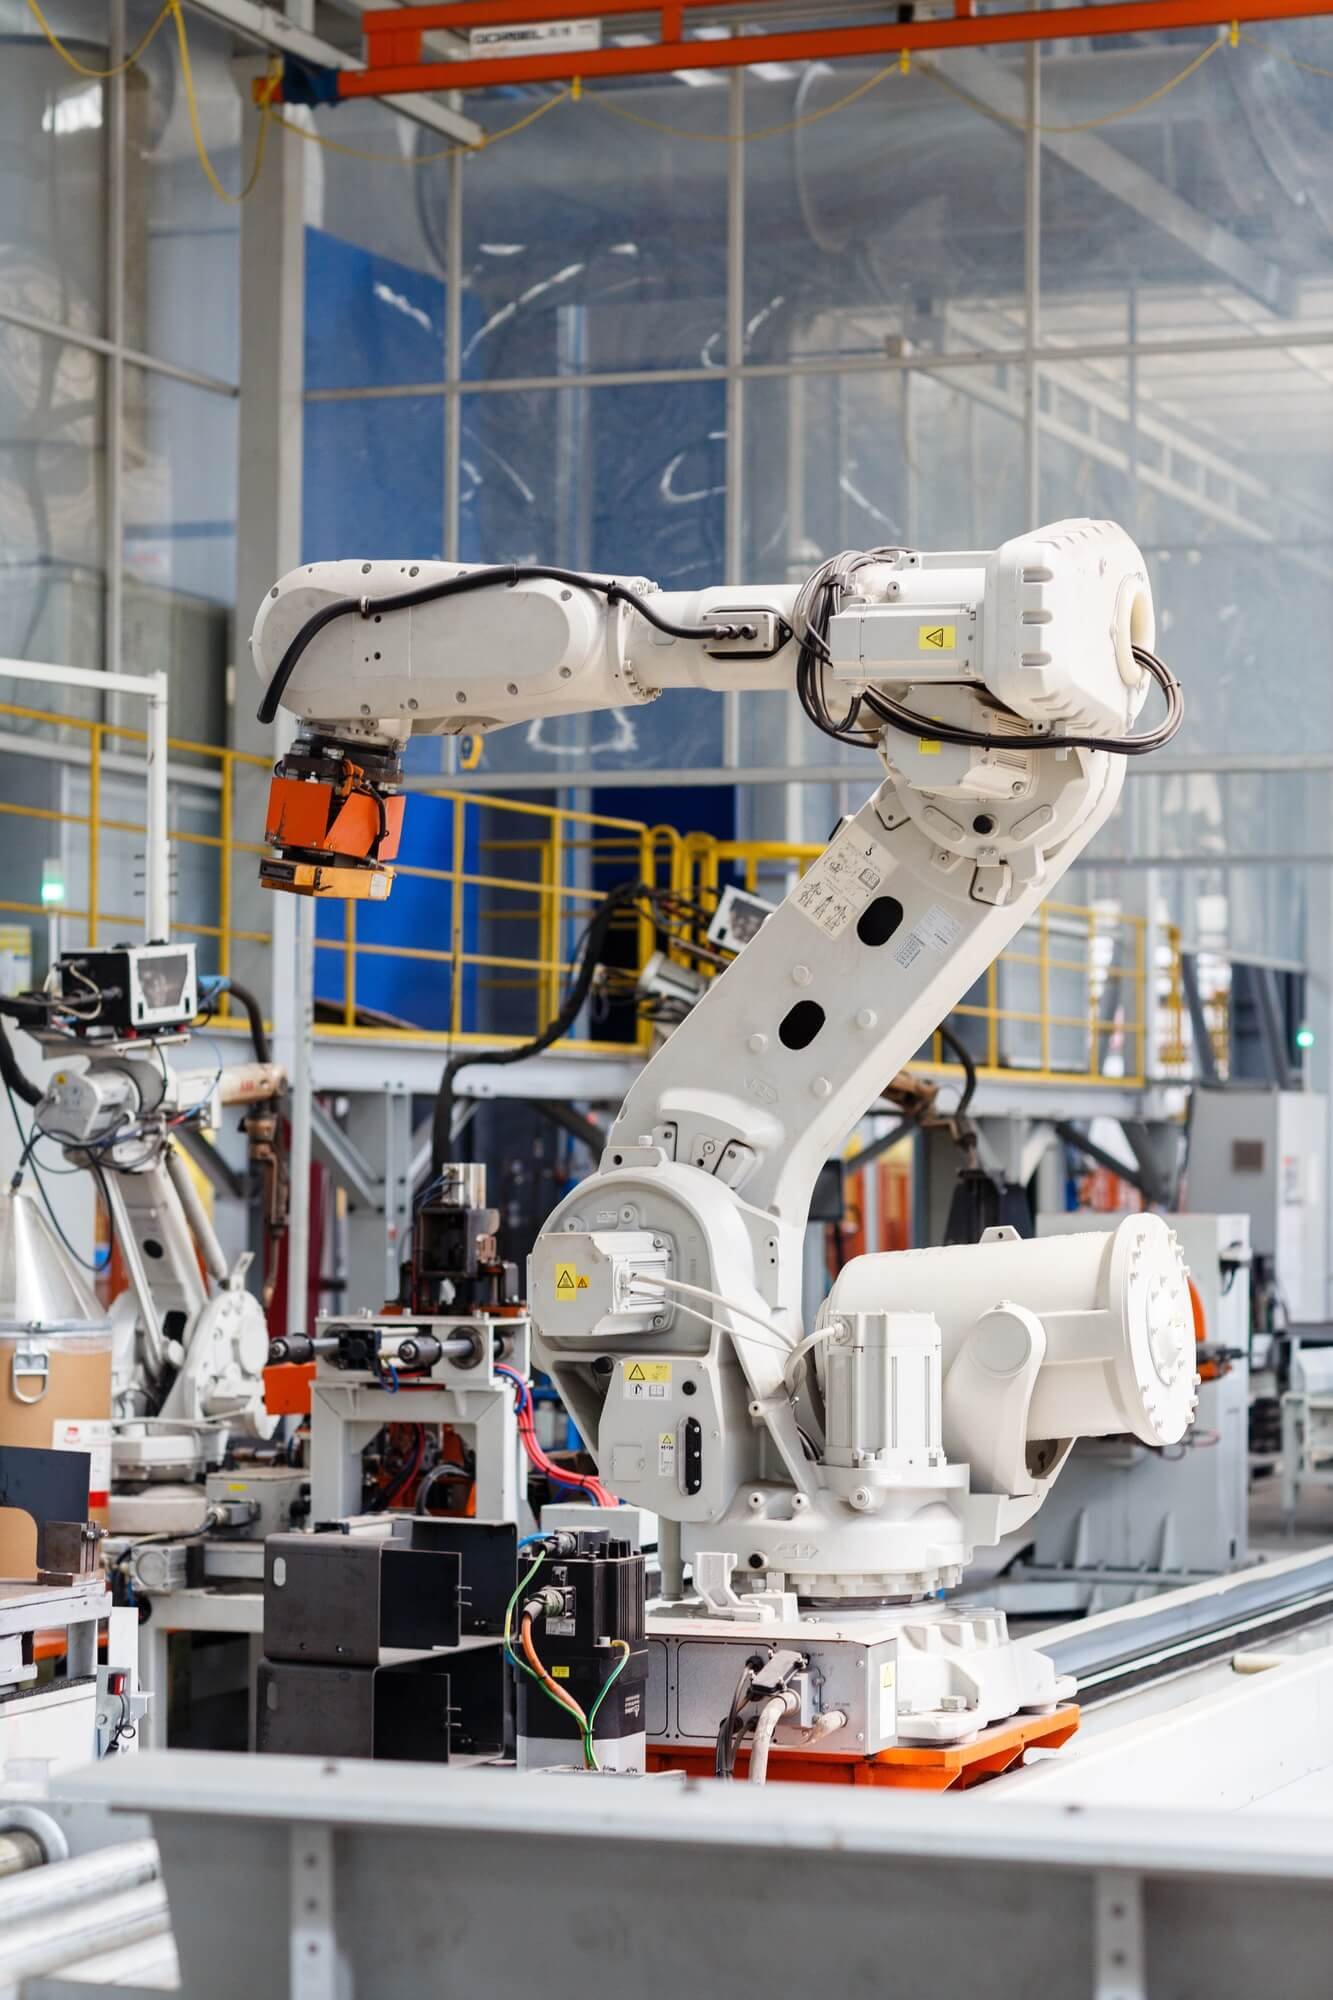
Estación de soldadura inteligente de brazo voladizo de ocho ejes
Soldadura automatizada de alta precisión y alta eficiencia para vigas de acero, columnas de acero, vigas de plataformas de equipos, soportes de equipos y columnas de pared tipo cajón.
Solicite un presupuesto inmediato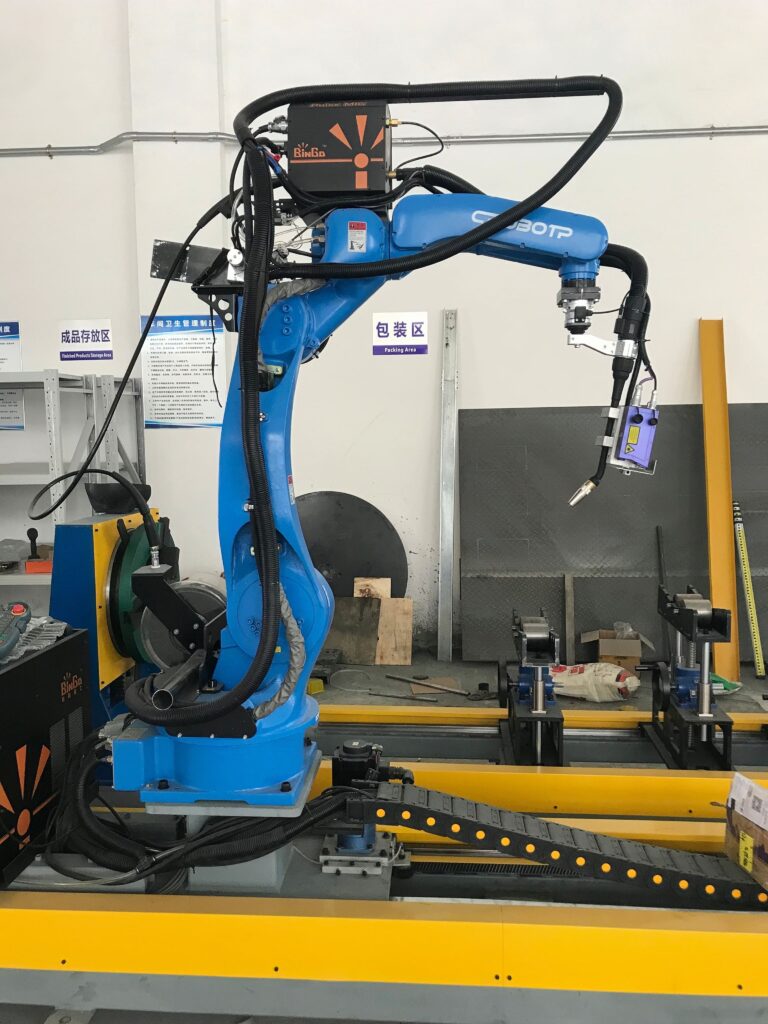
Las ventajas de la estación de soldadura robotizada de 8 ejes son las siguientes:
1. Alta precisión: la estación de soldadura robotizada de 8 ejes cuenta con capacidades de posicionamiento y control de movimiento de alta precisión que permiten operaciones de soldadura exactas.
2. Alta eficiencia: la estación de soldadura robotizada permite la soldadura automatizada, lo que mejora notablemente la eficiencia productiva y laboral.
3. Flexibilidad: la estación de soldadura robotizada de 8 ejes tiene capacidades de movimiento flexibles y se adapta a piezas de soldadura de distintas formas y tamaños.
4. Fiabilidad: la estación de soldadura robotizada emplea sistemas de control y sensores avanzados que proporcionan un funcionamiento estable y fiable.
5. Seguridad: la estación de soldadura robotizada reduce las operaciones manuales de soldadura y, con ello, los riesgos para los trabajadores.
6. Ahorro de costes: la soldadura automatizada reduce los costes de mano de obra y el desperdicio de material, disminuyendo así los costes de producción.
7. Control de calidad: la estación de soldadura robotizada permite un control preciso de los parámetros de soldadura, mejorando la calidad y la consistencia.
8. Trazabilidad: la estación de soldadura robotizada registra el proceso y los parámetros de soldadura, logrando la trazabilidad del proceso.
Sistema operativo
Interfaz del sistema
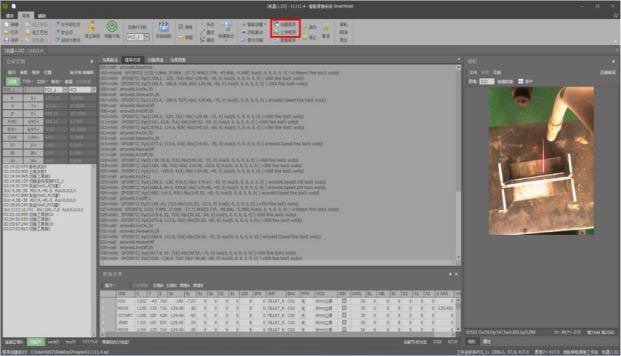
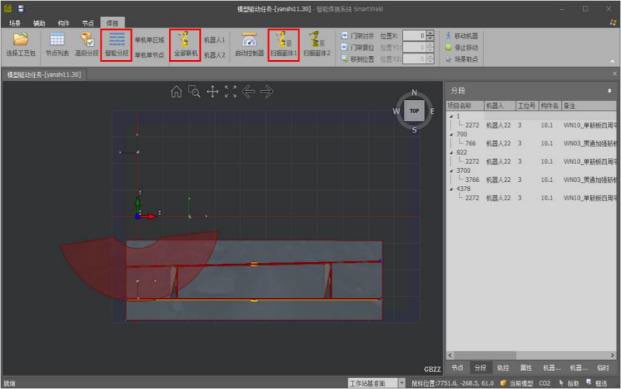

Descripción de funciones
El sistema es de desarrollo propio y su función principal es generar automáticamente el programa de soldadura conforme al contorno real de la posición en el modelo, integrando en profundidad el proceso de soldadura y volcándolo después en el modelo 3D para determinar la posición del cordón de todo el componente mediante el sistema de visión. El software se instala en un PC que puede ubicarse en cualquier lugar. El control remoto se realiza mediante el protocolo TCP/IP, es decir, se puede operar directamente el equipo de planta para soldar desde la oficina.
El sistema puede funcionar con normalidad en dos turnos diarios (8 horas por turno) manteniendo una precisión estable;
Los planos de diseño de la estación se han verificado y simulado repetidamente; la resistencia de diseño de cada componente es fiable y fácil de montar y mantener. Sin renunciar a las funciones, el aspecto es cuidado;
Todas las piezas compradas del equipo proceden de fabricantes reconocidos del sector, y la calidad de todas las piezas mecanizadas se ha controlado estrictamente, con resistencia normalizada, prestaciones superiores y movimiento estable;
La unidad de medida de las piezas e instrumentos del equipo y de todos los planos será la norma GB; el diseño, la fabricación y los materiales de todos los instrumentos y piezas cumplirán las normas ISO e IEC u otras equivalentes;
Las piezas y componentes de la estación están fabricados con materiales de alta calidad, y los elementos mecánicos y eléctricos seleccionados son productos fiables y de alta calidad.
Esquema del proyecto
Tipo de producto
Dimensiones estructurales
| N.º | Producto | Altura | Anchura | Longitud |
|---|---|---|---|---|
| 1 | Diafragma de puente | Altura de la placa vertical ≤0,5 m | ≤3.5m | ≤12m |
| 2 | Acero en H | Altura de la placa vertical ≤0,5 m | ≤3.5m | ≤12m |
Fotos de productos típicos
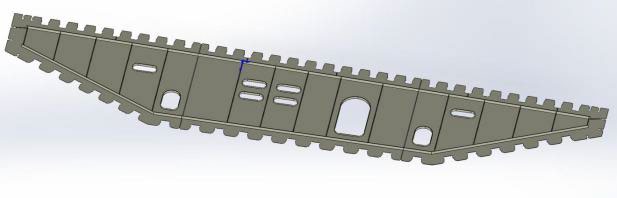
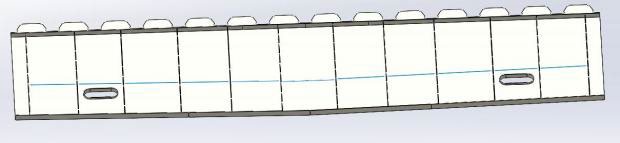
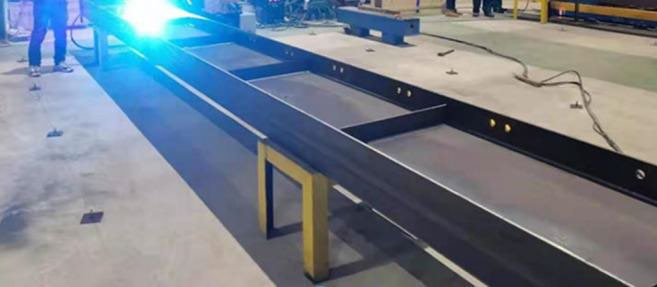
Entorno de trabajo y preparación del usuario
Alimentación eléctrica: 380 V±10 %, 50 HZ±2 %, 220 V±10 %, 50 HZ. El cuadro principal en el punto de conexión debe llevar un protector diferencial de más de 125 A y estar puesto a tierra de forma fiable. El armario de distribución debe situarse en el centro de la estación; de lo contrario, la longitud de los cables suministrados no será suficiente;
a) Obras de cimentación b) Materiales y trabajos de cableado del lado primario c) Sistema de puesta a tierra TN-S y cable de tierra
Temperatura ambiente de trabajo: -10 °C~45 °C.
Humedad ambiente de trabajo: ≤90 % sin condensación; iluminación suficiente y buena ventilación; presión de aire comprimido: mayor o igual a 0,6 MPa.
Aire comprimido: suministrar una fuente de aire con una presión de 5-7 Kgf/cm2, habitualmente 4-5 Kgf/cm2.
Gas de protección: se suministrarán gases CO2, Ar+CO2 o canalizaciones que cumplan las normas nacionales y se abastezcan de forma centralizada. La presión del gas de protección será superior a 0,5 MPa.
Preparación del emplazamiento: a) Antes de la llegada del equipo, el usuario deberá despejar el área de trabajo de la estación del sistema de soldadura inteligente b) Proporcionar calzos de instalación del pórtico según la nivelación del suelo c) Disponer de una soldadora manual capaz de soldar por puntos en cualquier posición d) Aportar carretilla elevadora o grúa para las labores de instalación
Disposición general
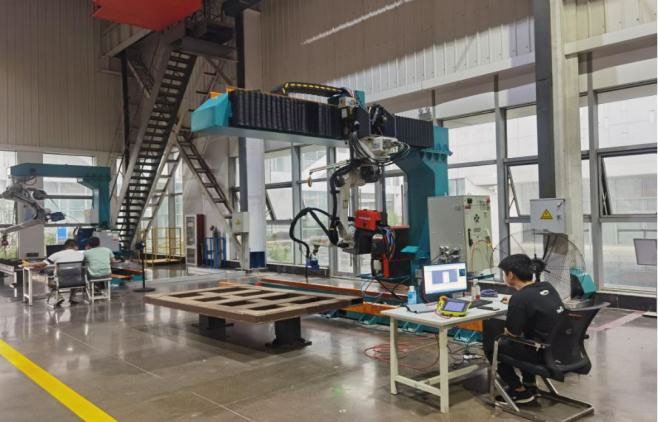
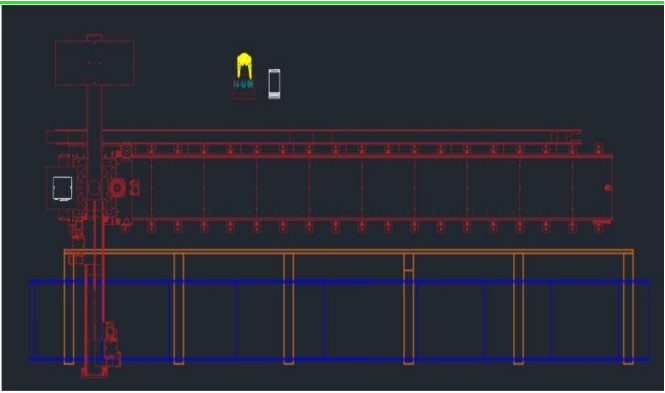
Descripción de la disposición
El espacio necesario para la estación inteligente autónoma estándar de voladizo de ocho ejes es de 3,5*13 (unidad: m).
La estación inteligente autónoma estándar de voladizo de ocho ejes incluye: 1 juego de voladizo de ocho ejes, 1 robot, 1 soldadora, 1 sistema de visión de la antorcha y 1 sistema operativo (incluido el ordenador);
Los sistemas auxiliares opcionales de la estación incluyen: estación de limpieza de antorcha (opcional) y equipo de aspiración de humos (opcional);
El usuario se encarga de la disposición del bastidor de la mesa de trabajo y del diseño de soldadura entre los soportes
Lista de equipos
| Lista de equipos de la estación de soldadura de voladizo de ocho ejes · Número de estaciones: 1 | ||||||
| N.º | Subpartida | Nombre/descripción | Unidad | Cantidad | Marca/fabricante | Observaciones |
|---|---|---|---|---|---|---|
| 1 | Sistema de robot | Robot de soldadura | Juego | 1 | EFT | ER10-1600 |
| 2 | Cable personalizado | Juego | 1 | EFT | ||
| 3 | Armario de control | Juego | 1 | EFT | ||
| 4 | Equipo de soldadura | Soldadora | Juego | 1 | Ota | NBC-500RP PRO |
| 5 | Cable personalizado | Juego | 1 | Ota | ||
| 6 | Antorcha de soldadura | Juego | 1 | Thelma | Antorcha de soldadura refrigerada por agua TRM605W | |
| 7 | Estación de limpieza de antorcha | Juego | 1 | Thelma | ||
| 8 | Sistema de traslación | Voladizo de ocho ejes | Juego | 1 | EFT | GB-DJXB-2Y-13X |
| 9 | Servomotor | Juego | 3 | Tama River | ||
| 10 | Cable personalizado | Juego | 3 | EFT | ||
| 12 | Sistema de visión | Láser de línea de visión completa | Juego | 1 | JTC | Incluye software del sistema de visión + soporte |
| 13 | Ordenador/consola | Juego | 1 | JTC | ||
| 14 | Sistema inteligente | Juego | 1 | JTC | ||
Configuración del equipo
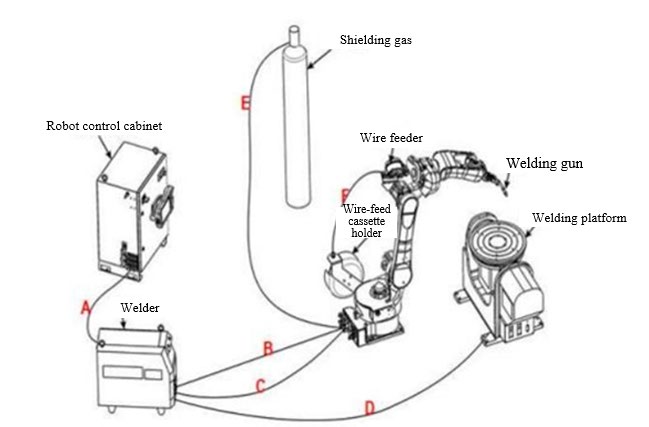
Composición básica de un sistema de robot de soldadura:
A — cable de señal de soldadura: interacción de señales entre el robot y la soldadora;
B — cable positivo de la soldadora: circuito positivo de la soldadora;
C — cable de control del alimentador de hilo: señal de interacción entre la soldadora y el alimentador;
D — cable negativo de la soldadora: circuito negativo de la soldadora;
E — tubo de aire: conducto para el transporte del gas de protección;
F — tubo del alimentador de hilo: conducto de suministro del hilo de soldadura
Robot de soldadura
ER-10-1600
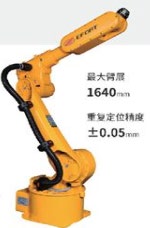
Alcance máximo del brazo: 1640 mm
Repetibilidad de posicionamiento: ±0,05 mm
- Carga útil
- 10k𝜀𝜀
- Masa del cuerpo
- 185kg
- Número de ejes
- 6
- Cuerpo/muñeca
- IP65/IP67
- Armario de control
- IP54
- Consumo energético
- 3kW
| Momento de inercia admisible de la muñeca | |
|---|---|
| Eje J1 | 20N.m |
| Eje J2 | 20N.m |
| Eje J3 | 10N.m |
| Eje J4 | 0.625kg.m2 |
| Eje J5 | 0.625kg.m2 |
| Eje J6 | 0.2kg.m2 |
| Velocidad máxima por eje | |
|---|---|
| Eje J1 | 170°/sec |
| Eje J2 | 160°/sec |
| Eje J3 | 180°/sec |
| Eje J4 | 330°/sec |
| Eje J5 | 360°/sec |
| Eje J6 | 600°/sec |
| Rango de movimiento de cada eje | |
|---|---|
| Eje J1 | ±165° |
| Eje J2 | +80°/-135° |
| Eje J3 | +163°/-75° |
| Eje J4 | ±180° |
| Eje J5 | ±130° |
| Eje J6 | ±360° |
Parámetros del rango de movimiento
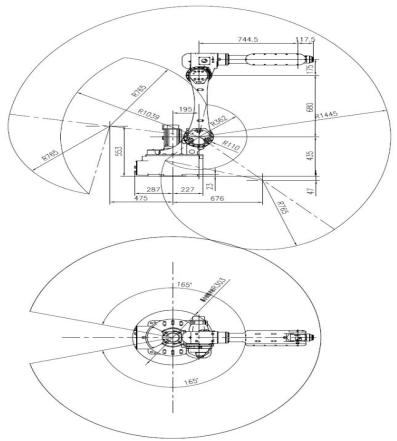
Parámetros del sistema de control del robot
| Unidad funcional | Concepto | Indicadores técnicos |
|---|---|---|
| Alimentación principal | Tensión nominal | CA trifásica 380 V±10 % |
| Frecuencia de alimentación | 50 Hz~60 Hz, margen de fluctuación: ±5 % | |
| Potencia de la máquina completa | 3.5kW | |
| Terminal de control | Salida de alimentación de 24 V | 24V ±5%, 10A |
| Salida digital | Salida PNP de nivel alto de 24 canales (el usuario puede utilizar 18 canales) | |
| Entrada digital | Entrada PNP de nivel alto de 24 canales (el usuario puede utilizar 16 canales) | |
| Entrada analógica | Admite la incorporación de módulos de ampliación | |
| Salida analógica | Admite la incorporación de módulos de ampliación | |
| Interfaz de encóder auxiliar | Admite la incorporación de módulos de ampliación | |
| Interfaz de comunicación | CAN | 1 canal, la interfaz está en el controlador y admite la comunicación con la soldadora |
| Ethernet | 1 canal, la interfaz está en el controlador y admite TCP/IP, MODBUS_TCP, FINS_TCP y ETHERNET/IP | |
| EtherCAT | 1 canal, admite la ampliación con módulo de E/S remoto y módulo de pasarela ANYBUS. | |
| Dimensiones exteriores del armario de control | An555 mm×P560 mm×Al1165 mm (sin incluir el conector de aviación) | |
| Peso | 125kg | |
| Entorno | Grado de protección del armario eléctrico | IP54, unidad de refrigeración IP30 |
| Método de refrigeración | Refrigeración por aire | |
| Modo de instalación | Colocación vertical | |
| Lugar de uso | En interiores, sin luz solar directa ni polvo, sin gases corrosivos ni inflamables, sin niebla de aceite, vapor de agua, goteo ni sal, etc. | |
| Temperatura ambiente | 0℃~45℃ | |
| Humedad ambiente de uso | 80 % HR sin condensación (40 °C) | |
Función de comunicación
| Función de comunicación | ¿Disponible? | Notas complementarias |
|---|---|---|
| MES | √ | Función MES basada en comunicación TCP/IP, que permite leer diversos estados del robot |
| Comunicación TCP/IP | √ | Admite comunicación SOCKET como servidor o cliente y el análisis libre de cadenas |
| Modbus-TCP | √ | Como estación esclava (servidor) de Modbus-TCP, el robot admite transmisión de datos, arranque externo y lectura de estado |
| Profibus-DP | X | Este modelo es un controlador RP2 sin interfaz de hardware DP |
| Ethernet/IP | √ | El robot como estación esclava |
| Profinet | X | La configuración predeterminada es el controlador RP2, que debe actualizarse al controlador RP2-RPO |
| CANopen | √ | Admite la comunicación con los protocolos de soldadoras Ota y Megmeet |
| EtherCAT | √ | Admite equipos esclavos EtherCAT y la pasarela de la serie ANBUS para convertir la comunicación EtherCAT a otros protocolos de bus |
| Otros | √ | Comunicación visual fija y comunicación visual de seguimiento de transportador basadas en el protocolo TCP/IP |
Marca de los accesorios principales
| Nombre | Marca | Uso |
|---|---|---|
| Reductor | Green | Ejes J5, J6 |
| Reductor | Aoyi | Ejes J1, J2, J3 y J4 |
| Servomotor | Tama River | Ejes J1~J6 |
| Accionamiento | Qingneng Dechuang S7 | Ejes J1~J6 |
| Controlador | ROBOX | |
| Consola de programación | EFT |
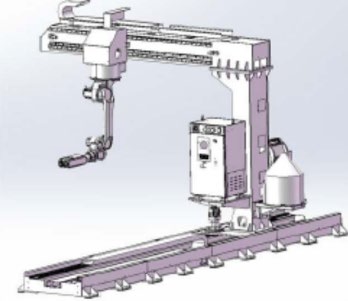
Voladizo de ocho ejes
Características técnicas del equipo (asociado)
Nombre: estación inteligente de voladizo de ocho ejes
Especificación y modelo: GB-XB-2Y-10X
Potencia total: 18 kW
Precisión de posicionamiento: ±0,5 mm
Carga nominal: 10 KG
Velocidad de traslación: 15 m/min
Recorrido en dirección X: longitud de vía de 10 m
Longitud efectiva en dirección Y: 2 m
Rango de trabajo máximo: 9*3,5*0,5 (m)
Profundidad máxima de trabajo: 0,5 m
La estación inteligente de voladizo de ocho ejes es apta para soldar, cortar, amolar y otras tareas en estructuras de acero como vigas y columnas de acero, vigas de plataformas de equipos, soportes de equipos y columnas de pared tipo cajón. Además de las prestaciones de la estación de voladizo de siete ejes, incorpora adaptabilidad en la dirección del ancho de trabajo. La estación estándar puede abarcar piezas de 3,5 metros de ancho y 9 metros de largo.
| Sistema de traslación del voladizo | |
|---|---|
| Nombre | Sistema de traslación del voladizo |
| Modelo | GB-XB-2Y-10X |
| Estructura | Voladizo invertido de máquina individual |
| Carga | 1000KG |
| Precisión de posicionamiento | ±1mm |
| Número de ejes adicionales | 2 |
| Recorrido en dirección X | Longitud de vía: 13 m |
| Anchura del eje Y | 2m |
| Velocidad de traslación | 8M/min |
| Entorno de instalación | |
|---|---|
| Temperatura | -10-45℃ |
| Humedad | 20-80% |
| Vibración | Inferior a 4,9 m/s2 |
| Otros | Sin gases ni líquidos pirofóricos o corrosivos; sin agua, aceite, etc.; sin proximidad a fuentes de interferencia de alta intensidad |
| Puede utilizarse para soldar piezas de 12 m de largo y 3,5 de ancho. | |
Fuente de alimentación de soldadura
Fuente de soldadura Ota NBC-500RP Plus: control mediante interfaz digital, que permite invocar directamente los parámetros de soldadura guardados por el cliente.
Las salpicaduras de soldadura son mínimas y el cordón es estético.
Funciones optimizadas de cebado y extinción del arco y de eliminación de la bola.
El sistema de control totalmente digital logra un control preciso del proceso de soldadura y una longitud de arco estable.
Potente función digital de notificación de errores, con distintos fallos indicados mediante códigos.
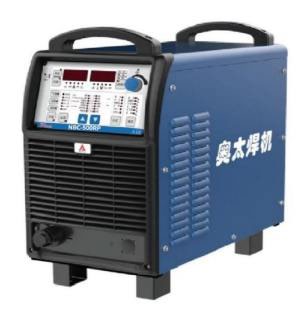
Parámetros del equipo
| Modelo | NBC-350RP | NBC-500RP Plus |
|---|---|---|
| Tensión/frecuencia nominal de entrada (V/Hz) | Trifásica 380±10 % 50 | |
| Capacidad nominal de entrada (KVA) | 14 | 24 |
| Corriente nominal de entrada (A) | 20 | 38 |
| Tensión nominal de salida (V) | 31.5 | 39 |
| Ciclo de trabajo continuo a carga nominal (%) | 60 | 100 |
| Tensión de salida en vacío (V) | 101 | 106 |
| Rango de corriente/tensión de salida (A/V) | 60/17~350/31.5 | 60/17~500/39 |
| Diámetro del hilo de soldadura (mm) | 0.8, 1.0, 1.2, 1.6 | |
| Caudal de gas (L/min) | 15~20 | |
| Grado de protección de la envolvente | IP23 | |
| Clase de aislamiento | H | |
| Dimensiones exteriores L×An×Al (cm) | 66×32×56 | |
| Peso (kg) | 50 | 55 |
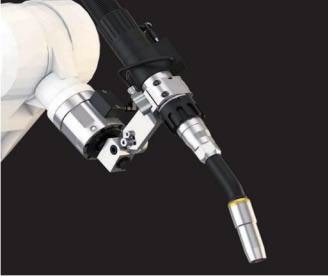
Antorcha de soldadura refrigerada por agua
La antorcha es una antorcha robótica refrigerada por agua Terma y Apollo, compuesta principalmente por un cuello refrigerado por agua y el cable. La antorcha incorpora un diseño innovador de gas de protección bidireccional que logra una excelente protección gaseosa durante la soldadura, reduce notablemente el consumo de gas, mejora la refrigeración de la antorcha y prolonga la vida útil del tubo de contacto.
Parámetros del equipo
| Nombre del parámetro | Parámetro |
|---|---|
| Modo de refrigeración: | Refrigeración líquida |
| Valor de corriente nominal: | 500 A CO2/gas mixto |
| Ciclo de trabajo de la antorcha: | 100% |
| Diámetro del hilo de soldadura | Φ1.0~Φ1.6mm |
| Ángulo opcional del cuello: | 16°, 22°, 45° |
| Longitud opcional del cuello: | Véase la tabla siguiente |
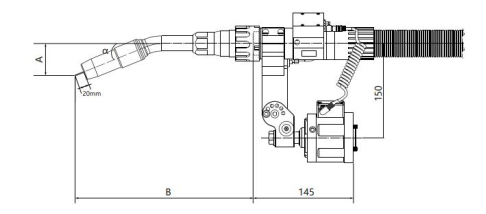
Parámetros de tamaño del cuello de la antorcha
| a | A | B | Ángulo del cuello | N.º de cuello |
|---|---|---|---|---|
| 22° | 52.35 | 287.5 | 22° | TRM651W-22 |
| 22° | 52.35 | 387.4 | 22° | TRM651W-22L |
| 45° | 114.57 | 254.6 | 45° | TRM651W-45 |
| 45° | 114.57 | 354.6 | 45° | TRM651W-45L |
| 45° | 114.57 | 414.6 | 45° | TRM651W-45L1 |
| 45° | 116.6 | 554 | 45° | TRM651W-45L3 |
Láser de línea de visión 2D
La cámara 3D de luz estructurada escanea mediante luz estructurada de retícula codificada MEMS y reconstruye los datos reales de nube de puntos tridimensional del objeto según un algoritmo de restitución de imagen binocular. Cumple los requisitos de aplicación de visión 3D industrial de alta resolución y medición submilimétrica. El equipo destaca por su tamaño reducido, gran profundidad de campo, alta precisión de medición, bajo coste y manejo sencillo. Puede aplicarse a identificación biométrica, automatización industrial, robótica y reconstrucción 3D
de objetos y otros escenarios.
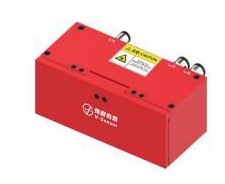
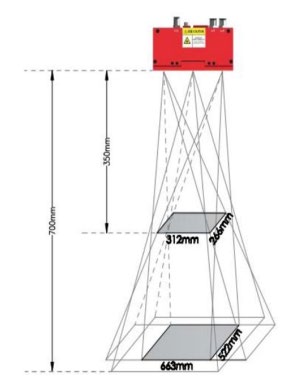
Diagrama esquemático del rango de escaneo
Especificaciones
| Parámetro | Haotian PDN0700 |
|---|---|
| Fuente de luz | 850nm |
| Distancia de trabajo recomendada | 350mm-700mm |
| Campo de visión próximo | 260mm×312mm |
| Campo de visión lejano | 522mm×663mm |
| Precisión del eje Z | 0.1mm |
| Resolución | 1280×1024 |
| Tiempo de adquisición | 0.8-13s |
| Modo de escaneo | Escaneo único/continuo |
| Método de disparo | Por software |
| Formato de nube de puntos | PCD, PLY, TXT |
| Tipo de imagen | Mapa de grises, mapa de profundidad |
| Interfaz de datos | GigE |
| Consumo eléctrico | 5.9W@12V |
| Peso | 606g |
| Dimensiones exteriores | 136×64×52.5mm3 |
| Temperatura de servicio | 0-50℃ |
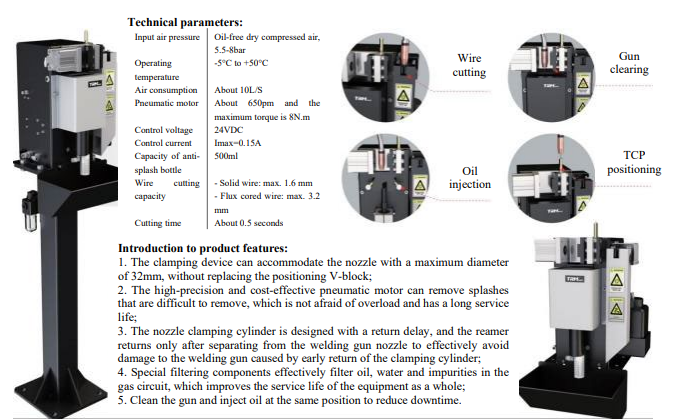
Estación de limpieza de antorcha (opcional)
Presentación de las características del producto:
- 1 El dispositivo de sujeción admite boquillas de hasta 32 mm de diámetro sin sustituir el bloque de posicionamiento en V;
- 2 El motor neumático de alta precisión y buena relación calidad-precio elimina las salpicaduras difíciles, no teme la sobrecarga y tiene una larga vida útil;
- 3 El cilindro de sujeción de la boquilla incorpora un retardo de retorno: el escariador solo regresa tras separarse de la boquilla de la antorcha, lo que evita eficazmente daños en la antorcha por un retorno prematuro del cilindro;
- 4 Unos componentes de filtrado especiales eliminan eficazmente aceite, agua e impurezas del circuito de gas, lo que prolonga la vida útil del conjunto del equipo;
- 5 Limpieza de la antorcha e inyección de aceite en la misma posición para reducir
Parámetros técnicos
| Atributo | Valor |
|---|---|
| Presión de aire de entrada | Aire comprimido seco y sin aceite, 5,5-8 bar |
| Temperatura de servicio | De -5 °C a +50 °C |
| Consumo de aire | Aprox. 10 L/s |
| Motor neumático | Aprox. 650 rpm y par máximo de 8 N.m |
| Tensión de control | 24VDC |
| Corriente de control | Imax=0.15A |
| Capacidad del bote antisalpicaduras | 500ml |
| Capacidad de corte de hilo | – Hilo macizo: máx. 1,6 mm – Hilo tubular: máx. 3,2 mm |
| Tiempo de corte | Aprox. 0,5 segundos |
Descripción funcional:
- 1Eliminar las salpicaduras adheridas a la tobera de protección gaseosa de la antorcha generadas por el robot durante la soldadura automática, para garantizar un paso de gas sin obstrucciones a largo plazo, impedir eficazmente la entrada de aire en la zona de soldadura y mejorar la calidad del cordón;
- 2Limpiar el polvo generado por los humos de soldadura en el tubo de contacto;
- 3Limpiar el orificio de salida de gas del tubo adaptador;
- 4Pulverizar líquido antiadherente en la tobera protectora para reducir la adherencia de salpicaduras a la boquilla y al tubo de contacto y aumentar su durabilidad.
- 5Reducir la carga de trabajo de los operarios;
- 6Evitar que la calidad de la soldadura se vea afectada por una limpieza manual imprecisa;
- 7Evitar el desgaste de la rosca del casquillo aislante entre la cubierta protectora y el tubo de conexión del cuerpo principal por la limpieza y el desmontaje manuales repetidos, prolongando el tiempo de funcionamiento y reduciendo costes;
- 8Evitar fallos de mantenimiento por desalineación del dispositivo de protección gaseosa y desviación del gas causadas por el desgaste de la rosca.
Equipo de aspiración de humos (opcional)
HXYD-GD300 (purificador de alta presión negativa)
Características del equipo:
Diseño compacto, poco espacio ocupado y fácil de desplazar.
El elemento filtrante está fabricado con un nuevo material de nanofibra y su superficie está recubierta con una película; la eficacia de filtración de humos alcanza el 99 %
El ventilador de vórtice se caracteriza por su bajo consumo, alta presión de aire, gran caudal y funcionamiento estable.
Limpieza automática por pulsos, presión de aire constante y limpieza a fondo.
Aplicaciones:
1. Soldadura manual con doble protección en un puesto
2. Amolado y aspiración en un puesto
3. Soldadura robotizada en un puesto
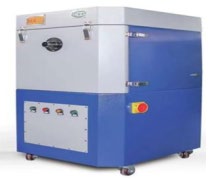
Parámetros técnicos
| Parámetro | Valor |
|---|---|
| Nombre de marca | HXYD-GD300 |
| Capacidad de tratamiento de aire | 318m3/h |
| Método de limpieza del filtro | Limpieza por pulsos |
| Material del medio filtrante | Fibra de poliéster + película de PTFE |
| Boca de aspiración | 1 ud. |
| Presión negativa máxima | 32000Pa |
| Eficacia de separación | 99.90% |
| Partículas filtradas | 0.3 μm |
| Potencia del motor | 3.0Kw |
| Tensión | 380V |
| Superficie filtrante | 8 m2 |
| Vida útil | 5.000 horas |
| Aspiración | Φ51mm/Φ38mm |
| Longitud del brazo de aspiración | Personalizado según los requisitos del cliente |
| Dimensiones exteriores de la máquina | 620*660*1100mm |
| Ruido | 72±10 |
| Marca del cartucho filtrante | Importado |
| Método de limpieza del filtro | Limpieza automática |
| Marca del motor | Marca china reconocida |
Diseño integrado de aspiración en el cuello de la antorcha (esquema):
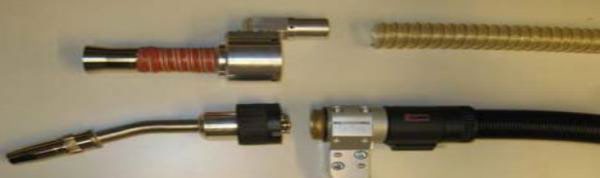
Ventajas:
El tubo de doble conducto optimiza el entorno de circulación del gas y mejora su caudal.
Vida útil extremadamente larga de los consumibles.
Mejor efecto de refrigeración por agua de doble canal.
Mayor capacidad de soldadura.
El diseño integrado del equipo de aspiración de alta presión negativa ofrece un mejor efecto de extracción y reduce notablemente la posibilidad de interferencias con otros equipos.
Consumo energético del equipo
| Consumo eléctrico de un único voladizo de ocho ejes | ||||
| N.º | Nombre del equipo | Potencia del equipo | Cantidad por puesto | Consumo energético total kW |
|---|---|---|---|---|
| 1 | Robot de soldadura | 5 | 1 | 16 |
| 2 | Servomotor | 2 | 3 | 6 |
| 3 | Soldadora | 10 | 1 | 10 |
| 4 | Visión, controlador | 1 | 1 | 1 |
| Total | 33 | |||
Control de calidad
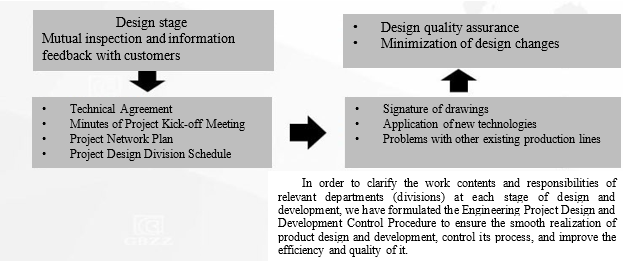
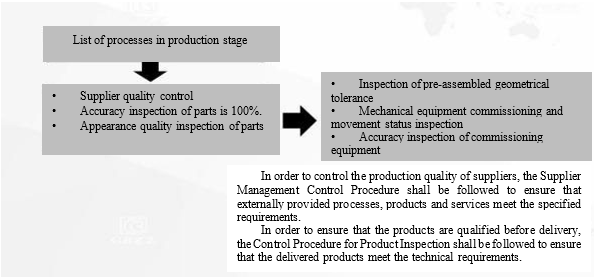
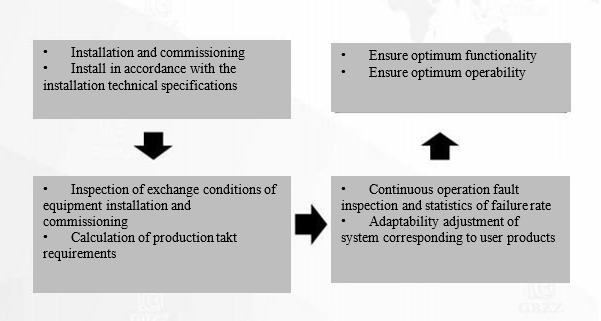
Requisitos de calidad del equipo en la fase de uso
En general se garantiza que el equipo funcione con normalidad, que su precisión cumpla los requisitos de uso y que el tiempo de ciclo de producción cumpla los requisitos de diseño. Los objetivos de calidad por partidas son los siguientes:
| N.º | Elemento de inspección | Método y norma de inspección | Conclusión de la inspección |
|---|---|---|---|
| 1 | Todos los componentes están instalados y apretados. | Los pernos están apretados y la red y el circuito funcionan sin problemas. | |
| 2 | Prestaciones y precisión del robot | Tasa de fallos y repetibilidad de posicionamiento durante la puesta en marcha | |
| 3 | Fiabilidad del sensor anticolisión | Prueba manual de colisión simulada | |
| 4 | Estabilidad de la soldadora | La salida de soldadura es normal y la formación del cordón es homogénea. | |
| 5 | La estación de limpieza de antorcha funciona con normalidad. | Si la limpieza de la antorcha, el corte del hilo y la inyección de aceite son normales. | |
| 6 | El sistema de visión funciona con normalidad. | La adquisición de datos del sistema de visión se mantiene estable durante la puesta en marcha. | |
| 7 | El software funciona con normalidad. | El sistema gobierna el equipo con normalidad. | |
| 8 | Precisión de instalación | La desviación de las dimensiones exteriores de la instalación cumple las normas de diseño. | |
| 9 | Aspecto del equipo | El recubrimiento superficial de la pieza mecanizada está en buen estado. | |
| 10 | Marca e indicadores técnicos de las piezas | La marca y los indicadores técnicos coinciden con la selección de diseño. | |
| 11 | Manejo por el usuario | Poder manejar el equipo con normalidad tras la formación |
Equipo del proyecto
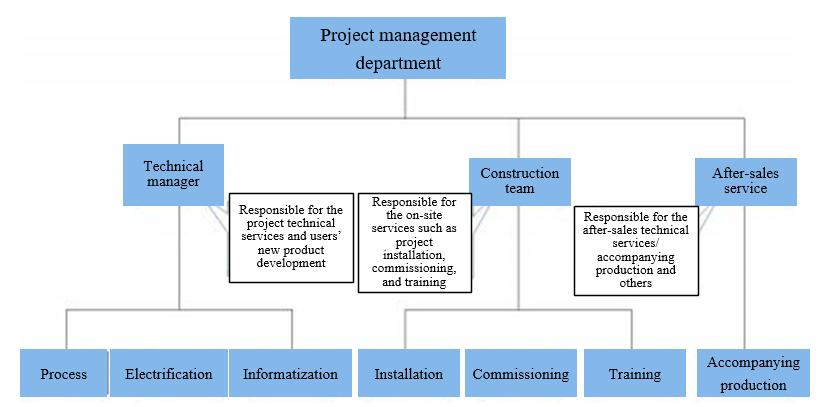
Responsabilidades del jefe de proyecto
- Primer responsable del proyecto; se encarga principalmente de controlar el plan y el avance general, supervisar la aplicación de las medidas de seguridad y supervisar el control de calidad
- Participar en las negociaciones comerciales previas y en la comunicación técnica del proyecto, y responsabilizarse de las marcas de los materiales adquiridos
- Examen del proceso del proyecto y evaluación de las primas de los miembros del equipo
- Informar puntualmente al director y al asistente del proyecto sobre la coordinación y comunicación de asuntos con el supervisor del cliente (Parte A)
- Responsable de impulsar la recepción del proyecto y de organizar y celebrar las reuniones de cierre
Responsabilidades del jefe técnico
- El jefe técnico del proyecto (control, diseño, proceso) es responsable de la viabilidad de las soluciones técnicas
- Responsable de la comunicación técnica y de la firma de los acuerdos técnicos del proyecto
- Responsable de optimizar las soluciones técnicas durante el proyecto, así como de la puesta en marcha in situ y la cooperación técnica
Reunión de trabajo periódica
| Calendario de reuniones diarias y semanales en obra | |||||
| N.º | Momento | Franja horaria | Participantes | Contenido de la reunión | Observaciones |
|---|---|---|---|---|---|
| 1 | Antes del trabajo, por la mañana | 8:00-8:30 | Todo el personal | Contenido de los trabajos del día: puntos de atención en seguridad, responsables de zona y asignación de tareas | La hora de la reunión dependerá de la situación concreta y la presidirá el jefe de proyecto en obra |
| 2 | Antes de finalizar la jornada, por la tarde | 17:00-17:50 | Todo el personal | Grado de cumplimiento del plan de trabajo del día y planificación de los trabajos del día siguiente | |
| 3 | Cada fin de semana | 17:00-18:30 | Todo el personal | a. Grado de cumplimiento del trabajo de la semana y problemas existentes, con propuestas de solución b. Realizar una evaluación anticipada de los distintos riesgos que puedan surgir en los trabajos de la semana siguiente |
|
| Lo anterior constituye las tareas rutinarias diarias y semanales de la gestión del proceso de obra. El principio para cumplir el plan de trabajo es “completar cada día el trabajo del día” | |||||
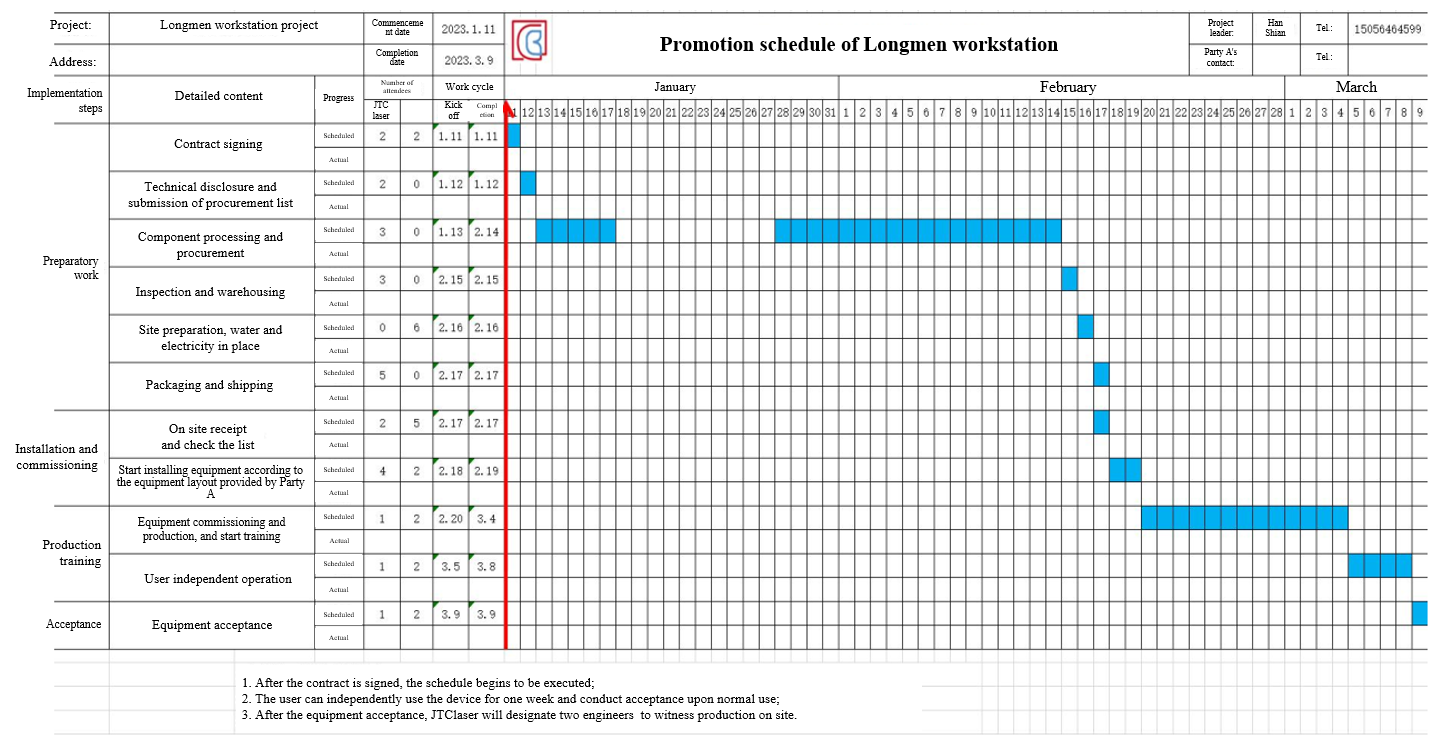
Planificación de la ejecución del proyecto
Descripción del plan
- Está prevista 1 estación de soldadura inteligente
- El calendario iniciará los trabajos preparatorios en un plazo de 2 días desde la firma del contrato
- El proyecto completo consta de una fase de preparación previa, una fase de acopio y expedición, una fase de instalación y puesta en marcha y una fase de formación y acompañamiento a la producción
- Verificación diaria del avance real por parte del jefe de proyecto
- En los hitos clave, el jefe de proyecto deberá convocar una reunión de trabajo para analizar el avance y los problemas durante la ejecución
- Tras una semana de funcionamiento autónomo del equipo por parte del usuario, el jefe de proyecto contactará con los departamentos correspondientes para la recepción.
Normas de gestión de obras seguras y ordenadas
Preparación antes de entrar en la obra
- El personal que acceda a la fábrica debe recibir previamente formación en seguridad y buenas prácticas de obra;
- Preparar cascos, calzado de seguridad, arneses y demás equipos de protección necesarios;
- Delimitar la zona y las operaciones peligrosas y preparar los medios de prevención de incendios;
- Confirmar el número de operarios, los horarios de turno y el personal de cada turno, e informar a la dirección de obra;
- Notificar con antelación a la dirección las herramientas, equipos y materiales que deben introducirse, e indicar a la fábrica el área de acopio para su gestión;
Entrada en obra para la ejecución
- Los operarios llevan los equipos de protección necesarios, como casco y calzado de seguridad
- Los operarios limpiarán el área con prontitud y mantendrán la zona de trabajo limpia y ordenada
- Colocar ordenadamente en el lugar designado los elementos utilizados en la obra
- Se utilizarán arneses de seguridad al trabajar a más de 2 m de altura. Se prohíbe trabajar en solitario y debe haber operarios presentes; tras finalizar los trabajos en altura, inspeccionar cuidadosamente y no dejar restos
- Cumplir las reglas de trabajos eléctricos; no se permite trabajar en tensión, para evitar accidentes por descarga eléctrica;
Gestión en obra
- Una vez finalizados los trabajos, la dirección de obra inspeccionará y confirmará el proyecto
- Los operarios deben revisar y guardar correctamente los equipos y herramientas empleados para evitar que queden dispersos u olvidados y generen riesgos ocultos
- Colocar los distintos equipos, herramientas y residuos en los lugares designados y de forma ordenada
- Limpiar el emplazamiento, los pasillos y los accesos, restituir todo a su estado original y señalizar las zonas peligrosas
Lista de inspección de consumibles
Desplace la tabla horizontalmente para ver todas las columnas.
| Lista de inspección de consumibles | |||||||||
| ¡Gracias por su confianza y su interés en nuestra empresa, y le deseamos todo el éxito en su negocio! | |||||||||
| N.º | Familia de producto | Nombre del producto | Modelo | Imagen | Precio unitario (impuestos incluidos) | Unidad | Marca | Periodo de sustitución recomendado | Observaciones |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Piezas de desgaste 605W | Tubo de contacto | TRM035-02-12 |  |
6.00 | Ud. | Thelma | 8-12 h | Prueba con hilo de soldadura 1,2 |
| 2 | Portatubo de contacto | TRM045-03 |  |
46.00 | Ud. | Thelma | 1 mes | ||
| 3 | Boquilla | TRM015-42-16c |  |
56.00 | Ud. | Thelma | 1 mes | Compatible con distintos portatubos de contacto | |
| 4 | Alojamiento de la boquilla | TRM605w-22-02-ZJ |  |
220.00 | Ud. | Thelma | En condiciones normales suele durar 3 meses, salvo sobrecarga o daños por falta de agua | ||
| 5 | Aislante | TRM605w-22-01 |  |
12.00 | Ud. | Thelma | 15 días | ||
| 6 | Tubo curvado | TRM605w-22L-A |  |
1,850.00 | Ud. | Thelma | Vida útil normal de 1-2 años, excluidos daños por impacto y quemaduras | El ángulo del cuello varía, confírmelo | |
| 7 | Junta tórica | TRM605w-22-23 |  |
24.00 | Juego (3 uds.) | Thelma | 1 mes | ||
| 8 | Sirga de alimentación de hilo | TRM152B-12-23 |  |
48.00 | Ud. | Thelma | 1 mes | ||
| 9 | Racor del tubo de alimentación de hilo | TRM605w-22-22 |  |
22.00 | Ud. | Thelma | 2 meses | ||
| 10 | Difusor | TRM605w-22-19 | 18.00 | Ud. | Thelma | 60 días | |||
| 11 | Disco aislante (tornillos incluidos) | TRM231-C40252 (antiguo) | 280.00 | Ud. | Thelma | 360 días | |||
| 12 | Disco aislante (tornillos incluidos) | TRM231-C40252 (nuevo) | 280.00 | Ud. | Thelma | 360 días | |||
| 17 | Cristal de láser de línea Ruiniu 1 | 26*12*1.1mm | 2.00 | Ud. | JTClaser | ||||
| 18 | Cristal de láser de línea Ruiniu 2 | 26*28*1.1mm | 2.00 | Ud. | JTClaser | ||||
| 19 | Tubo de alimentación de hilo | Tubo de alimentación de hilo | 2m | 90.00 | Ud. | JTClaser | |||
| 20 | 4m | 120.00 | Ud. | JTClaser | |||||
| 21 | 6m | 180.00 | Ud. | JTClaser | |||||
| 22 | Alimentador de hilo | Alimentador de hilo | 1.2/1.4/1.6 | 30.00 | Ud. | Ota | |||
| 23 | Consola de programación | Cable | 8m | 1,200.00 | Ud. | EFT | |||
| 24 | Cable | 16m | 1,600.00 | Ud. | EFT | ||||
| 25 | Mantenimiento de pantalla | TPU-13-s-65 | 1,800.00 | Ud. | EFT | ||||
| 26 | Membrana de la consola de programación | 20.00 | Ud. | JTClaser | |||||
| 27 | Óptica de cámara | Lente | MV-LD-4-4M-G | 800.00 | Ud. | Mind Vision | |||
| 28 | Láser puntual | Línea de comunicación | 100.00 | Ud. | Chengtuo | ||||
Instrucciones de la oferta:
- Un pedido único superior a 1000 incluye los gastos de envío
- La oferta incluye un 13 % de IVA
- Modalidad de entrega según el plazo acordado
- Forma de pago: pago contra entrega
Información, herramientas y accesorios disponibles
Información técnica
Se facilitan los informes de inspección de fábrica y los certificados de calidad de los componentes principales.
Se facilita una copia del manual del equipo, el manual de programación del robot, el manual de mantenimiento del robot (eléctrico y mecánico), los procedimientos de seguridad y otros documentos electrónicos relacionados. (No se facilitan documentos en papel)
Planos de cimentación (se entregarán 10 días después del pedido, si bien la ejecución solo se iniciará tras la revisión y aprobación de los planos del equipo por ambas partes) (versión electrónica).
La lista de repuestos incluye especificaciones, modelos, nombres, cantidades y nombres de los fabricantes.
Herramientas y accesorios que se suministran
| N.º | Nombre | Especificación y modelo | Unidad | Cantidad | Observaciones |
|---|---|---|---|---|---|
| 1 | Llave allen | 1.5~12 | Juego | 1 | |
| 2 | Memoria USB | 16G | Ud. | 1 | |
| 3 | Destornillador plano | Juego | 1 | ||
| 4 | Destornillador de estrella | Juego | 1 | ||
| 5 | Llave inglesa | 10 pulgadas | Ud. | 1 | |
| 6 | Alicates de punta fina | Ud. | 1 | ||
| 7 | Cinta métrica | 5m | Ud. | 1 |
| N.º | Especificaciones y modelos de accesorios | Unidad | Cantidad | Fabricante | Observaciones |
|---|---|---|---|---|---|
| 1 | Tubo de contacto TRM035-02-12 | Ud. | 20 | Thelma | |
| 2 | Portatubo de contacto TRM045-03 | Ud. | 4 | Thelma | |
| 3 | Boquilla TRM015-42-16C | Ud. | 4 | Thelma | |
| 4 | Aceite lubricante para el raíl de suelo | Botella | 2 | ||
| 5 | Cristal de visión | Ud. | 40 |
Formación del personal
Requisitos del personal de la Parte A: los técnicos que reciban la formación deben tener al menos estudios secundarios (bachillerato incluido) y debe garantizarse su permanencia. Número de alumnos: 2-3 personas por estación.
Fase y duración de la formación
- Durante la fase de instalación y puesta en marcha en las instalaciones de la Parte A, los técnicos formados por la Parte A deberán seguir las indicaciones de la Parte B y participar en todo el proceso de instalación y puesta en marcha.
- Tras la instalación y la puesta en marcha, nuestra empresa impartirá una formación intensiva de 2-3 semanas al personal técnico de la Parte A y lo evaluará. Se emitirá una carta de confirmación de los resultados como base para que la Parte A asigne su personal.
Contenidos principales de la formación
- Conocimientos teóricos de robótica, teoría y práctica de programación, mantenimiento diario del equipo y resolución de averías.
- Conocimientos teóricos de las soldadoras, instrucciones de manejo práctico, mantenimiento diario del equipo y resolución de averías.
- Conocimientos teóricos básicos de otros dispositivos de hardware, instrucciones prácticas de manejo, mantenimiento diario y resolución de averías.
| N.º | Descripción de los puntos clave de formación | Tiempo previsto (días) |
|---|---|---|
| 1 | Instalación del equipo: asistencia y conocimiento de la estructura | 3 |
| 2 | Puesta en marcha del equipo: aprendizaje de los conocimientos de puesta en marcha | 1 |
| 3 | Formación en seguridad, mantenimiento y otros conocimientos de las estaciones | 1 |
| 4 | Formación inicial en el manejo del sistema operativo | 5 |
| 5 | Formación en calibración de herramientas y sistemas de calibración automática | 3 |
| 6 | Formación en ajuste de procesos de soldadura, soldadoras y medios de programación | 2 |
| 7 | Formación en procesamiento y gestión de modelos | 4 |
| 8 | Formación para asegurar el volumen diario de soldadura | 5 |
| 9 | Formación en resolución de averías habituales | 1 |
| 10 | Recepción del equipo | 2 |
Recepción y servicio posventa
Garantía del equipo
- Tras la recepción final del equipo, el periodo de garantía es por lo general de 12 meses, contados desde la fecha de firma de la recepción final. Si la instalación y la recepción no pueden realizarse a tiempo por causas imputables a la Parte A, la garantía se computará a partir de un mes después de la fecha de llegada.
- Si algún componente principal resulta dañado por problemas de calidad durante el periodo de garantía, nuestra empresa se compromete a sustituirlo gratuitamente y a recalcular su periodo de garantía. Durante la garantía, el vendedor prestará gratuitamente el mantenimiento y el soporte técnico del equipo. Tras recibir la notificación del usuario, el vendedor debe garantizar que el equipo vuelva a funcionar con normalidad en el plazo de una semana.
Recepción del equipo y servicio posventa
- Tras la instalación y la puesta en marcha en la fábrica del usuario, la Parte A confirmará la integridad del conjunto del equipo. A continuación, los formadores de la Parte B impartirán 2-3 semanas de formación operativa a los operarios designados por la Parte A y confirmarán uno a uno todos los puntos de la formación. Finalizada la formación, la Parte A organizará al personal para efectuar la recepción en el plazo de una semana, y solo se considerará recepción final del equipo tras la firma de los representantes de recepción de ambas partes.
- La empresa se encarga de prestar gratuitamente el servicio posventa durante el periodo de garantía. Nuestra empresa se compromete a un servicio de respuesta 7*24 horas y a responder al comprador en un plazo de 2 horas desde la recepción del aviso de servicio (por teléfono o por escrito). Ofrecemos orientación y resolución de cualquier problema por teléfono, correo electrónico, mensajería instantánea, etc. Para los problemas que los usuarios no puedan resolver por sí mismos, nuestra empresa se compromete a que el personal se desplace a las instalaciones del usuario en 24 horas. Una vez allí, se garantiza resolver los problemas habituales del equipo y reanudar la producción en 24 horas.
- Fuera del periodo de garantía, la empresa se compromete a prestar soporte técnico y servicios de garantía de por vida para el equipo. Si hay actualizaciones de software relacionadas, nuestra empresa también las facilitará gratuitamente al licitador. El mantenimiento del equipo fuera de garantía solo repercutirá el coste de los materiales de hardware.
- La empresa se compromete a recomendar fabricantes de repuestos para que el licitador pueda adquirir consumibles y repuestos de calidad a precios asequibles. Además, reservamos repuestos y consumibles para el uso urgente y temporal del licitador.
Consultas frecuentes de los clientes
Preguntas y respuestas más frecuentes sobre la máquina de corte por láser de fibra de alta precisión
¿Cuál es la carga útil máxima de la estación de soldadura robotizada de 8 ejes?
La carga útil máxima de la estación de soldadura robotizada de 8 ejes no se especifica en la información facilitada.
¿Puede programarse la estación de soldadura robotizada de 8 ejes para ejecutar distintos patrones de soldadura?
Sí, la estación de soldadura robotizada de 8 ejes puede programarse para ejecutar distintos patrones de soldadura.
¿Cuál es el alcance máximo de la estación de soldadura robotizada de 8 ejes?
El alcance máximo de la estación de soldadura robotizada de 8 ejes no se especifica en la información facilitada.
¿Incorpora la estación de soldadura robotizada de 8 ejes seguimiento láser de junta?
No se indica si la estación de soldadura robotizada de 8 ejes incorpora seguimiento láser de junta.
¿Puede integrarse la estación de soldadura robotizada de 8 ejes con otros equipos de soldadura, como una soldadora de alta corriente con protección de dióxido de carbono?
No se indica si la estación de soldadura robotizada de 8 ejes puede integrarse con otros equipos de soldadura, como una soldadora de alta corriente con protección de dióxido de carbono.
¿Existen problemas de compatibilidad con la función de programación por arrastre de la estación de soldadura robotizada de 8 ejes?
No se indica si existen problemas de compatibilidad con la función de programación por arrastre de la estación de soldadura robotizada de 8 ejes.
¿Cuentan los motores de la estación de soldadura robotizada de 8 ejes con certificación UL?
No se indica si los motores de la estación de soldadura robotizada de 8 ejes cuentan con certificación UL.
¿Existen problemas de estabilidad en la integración de la función de seguimiento láser de junta en la estación de soldadura robotizada de 8 ejes?
No se indica si existen problemas de estabilidad en la integración de la función de seguimiento láser de junta en la estación de soldadura robotizada de 8 ejes.
¡Solicite un presupuesto ahora!
¡Nos encantaría saber de usted! Envíenos un mensaje mediante el formulario que aparece a continuación o escríbanos por correo electrónico.