La soldadura robotizada y la manual deben compararse por producción aceptada, tiempo de ciclo completo, variación de piezas y trabajo que siguen haciendo las personas. Los robots pueden ejecutar trayectorias repetibles en piezas adecuadas; los soldadores cualificados siguen siendo útiles en conjuntos variables, accesos difíciles, preparación y excepciones. Mida la carga, los cambios de formato, la inspección y los retrabajos antes de estimar plantilla o ahorros. No existe una proporción de sustitución universal.
Escrito por el equipo de JTCLASER
«Un robot sustituye a tres soldadores» convierte una decisión de producción en un eslogan atractivo. Prefiero empezar por el trabajo real. Una soldadura es una operación dentro de un proceso que incluye posicionar piezas, comprobar el armado, mover conjuntos, inspeccionar el resultado y gestionar situaciones imprevistas.
La automatización puede cambiar ese proceso de forma sustancial, pero no hace desaparecer todas las tareas. Si la estación necesita a alguien para cargar, preparar, inspeccionar y recuperar fallos, esas horas forman parte de la comparación. Del mismo modo, mantener una tarea manual no es automáticamente la opción más flexible o económica. Deciden las piezas y las condiciones de trabajo.
Esta guía compara la soldadura robotizada y la manual para una decisión de compra. Se centra en dónde encaja cada enfoque y cómo medir la diferencia, en lugar de predecir un aumento de productividad universal.
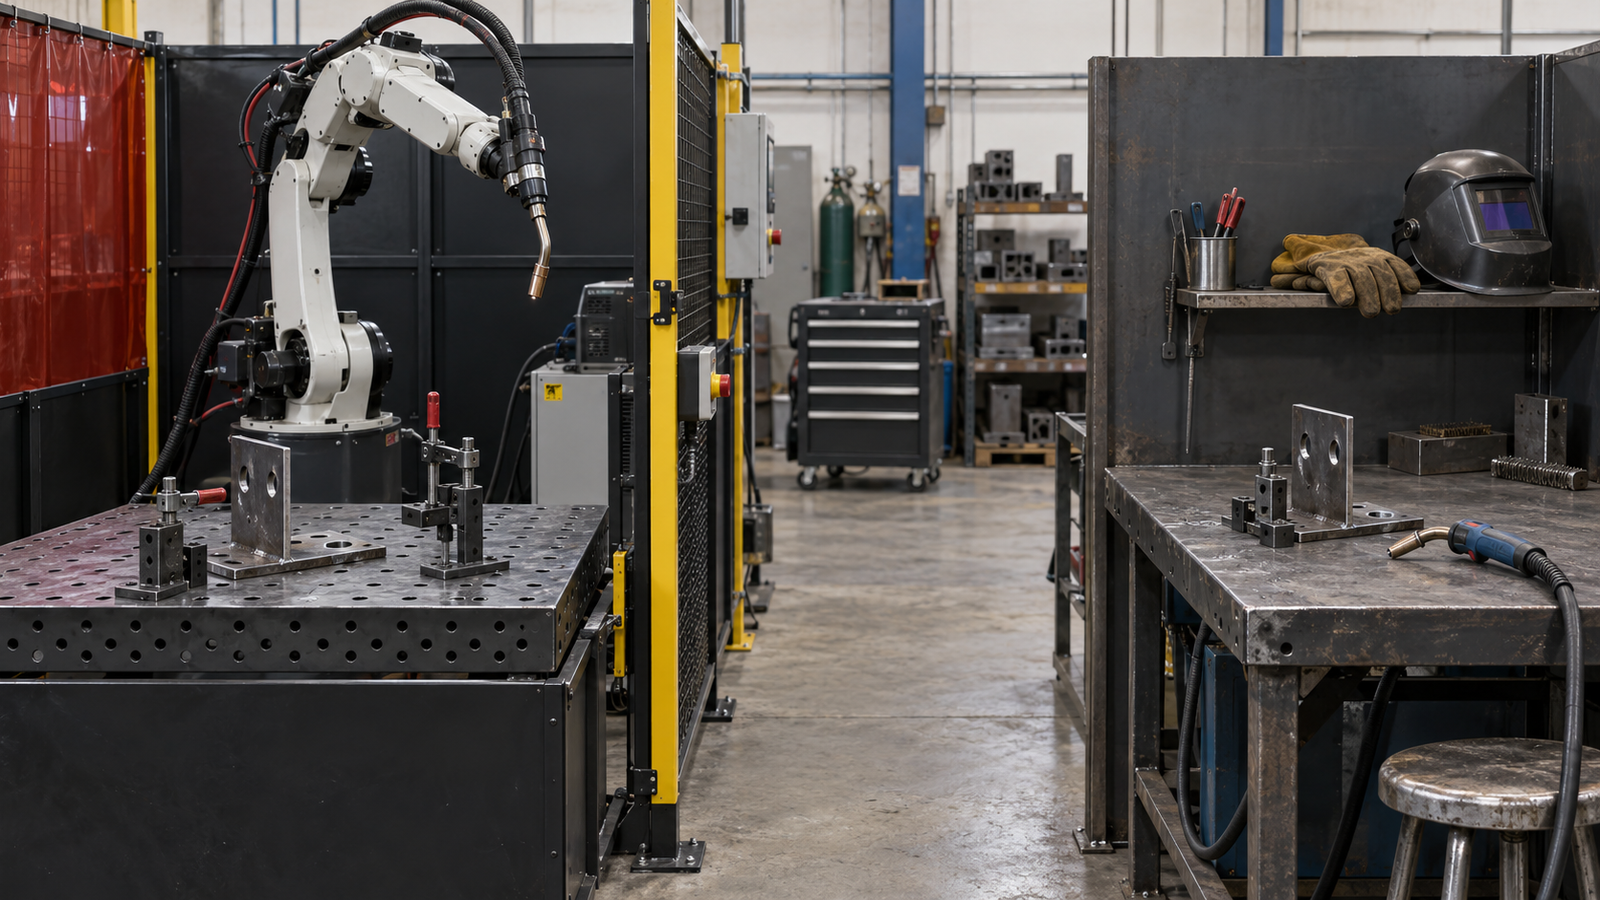
Soldadura robotizada frente a manual, de un vistazo
| Cuestión | Proceso robotizado | Proceso manual |
|---|---|---|
| Piezas y trayectorias repetibles | Puede repetir una secuencia establecida y validada | Depende de la ejecución del operario y de los controles del proceso |
| Armado variable | Necesita límites definidos, detección adecuada y gestión de excepciones | Un soldador cualificado puede valorar las condiciones, pero debe seguir el procedimiento |
| Lotes pequeños | La programación y los cambios de utillaje deben amortizarse en el lote | Puede evitar parte de la inversión de puesta a punto en trabajos accesibles |
| Acceso difícil | Debe demostrarse la holgura de la antorcha, la muñeca y el sensor | El acceso humano puede ayudar, pero la ergonomía y los riesgos persisten |
| Personas | Siguen la carga, la supervisión, la gestión del proceso y el mantenimiento | Siguen la soldadura más la preparación, la manipulación y la inspección |
| Calidad | Depende de la celda completa y de entradas controladas | Depende de la cualificación, el procedimiento, el equipo y entradas controladas |
Un robot puede repetir una trayectoria errónea con la misma regularidad que una correcta. Un soldador cualificado puede compensar parte de la variación, pero eso no autoriza a soldar fuera del procedimiento aceptado. Ambos procesos necesitan requisitos de calidad claros.
¿Qué piezas son buenas candidatas a la automatización?
Una evaluación del mix de piezas para soldadura robotizada debe agrupar los conjuntos por acceso a las uniones, repetibilidad, tamaño de lote y requisitos de preparación. Empiece por trabajos que se repitan lo suficiente para justificar la preparación de utillajes y programas, y cuyo armado pueda controlarse.
Repetible no significa que todas las piezas deban ser idénticas. Significa que la variación se conoce y que el proceso propuesto puede asumirla dentro de límites validados. Un sensor puede localizar una unión desplazada; no puede hacer aceptable una holgura inadecuada solo por encontrarla.
Incluya los ejemplos difíciles de la misma familia. Un utillaje que sujeta bien el primer conjunto puede revelar un problema en una variante con otro nervio o accesorio. Pruebe la gama que pretende automatizar en lugar de suponer que el éxito de una muestra se traslada al resto.
Para trabajos estructurales, compare la familia de estaciones en voladizo y la familia de estaciones de pórtico. La estructura debe ofrecer un acceso útil a las piezas seleccionadas, no simplemente una envolvente nominal mayor.
¿Dónde puede seguir siendo práctica la soldadura manual?
La soldadura manual puede seguir siendo un proceso sensato para trabajos únicos adecuados, reparaciones variables y conjuntos en los que la puesta a punto o el acceso hacen poco práctica la disposición robotizada propuesta. La decisión debe considerar igualmente la calidad, la seguridad, las habilidades disponibles y la necesidad total de mano de obra.
Un lote pequeño no es automáticamente inadecuado para la automatización. Los utillajes existentes, los programas reutilizables y los cambios rápidos pueden cambiar la economía. Al contrario, una soldadura corta en un conjunto nuevo puede llevar menos tiempo total a mano que preparar y aprobar un nuevo trabajo robotizado.
Para el tiempo de cambio en soldadura manual, registre lo que realmente cambia: herramientas, utillajes, procedimiento, orientación y preparación de la inspección. Compárelo con la preparación robotizada para la misma variante. «Sin programación» no debe entenderse como «sin preparación».
No presente un proceso manual como un fracaso en la modernización. Puede ser el complemento adecuado de un robot que se encarga de la familia de piezas recurrente. Repartir la carga según la idoneidad demostrada puede ser más útil que intentar automatizar todas las soldaduras a la vez.
Compare ciclos completos en lugar de velocidad de soldadura
Una comparación de ciclos de soldadura automatizada debe usar piezas aceptadas por turno o tiempo completo por conjunto aceptado. La velocidad de arco por sí sola deja fuera la carga, el amarre, el posicionamiento, la limpieza, los cambios de posición y la descarga.
Para el tiempo de carga de la celda robotizada, observe el método real de manipulación. El operario puede necesitar una grúa, un segundo utillaje o comprobaciones adicionales antes de iniciar el ciclo. Si la carga ocupa al robot, ese tiempo afecta directamente a la producción.
Cuando la carga y la soldadura se solapan en zonas separadas, confirme la disposición y la secuencia reales de funcionamiento seguro. No suponga el solape porque un plano muestre dos mesas. Los controles, los resguardos y el método de manipulación deben permitir el proceso previsto.
Mantenga los mismos requisitos de soldadura en ambas pruebas. Si un ciclo omite una soldadura, usa otro criterio de aceptación o deja la limpieza para un puesto posterior, la comparación no es justa.
Un pequeño ejemplo numérico
Supongamos, solo como ilustración, que la soldadura manual requiere ocho minutos de arco y cuatro minutos de manipulación y comprobaciones. Un proceso robotizado propuesto requiere cuatro minutos de arco, pero seis minutos de carga, posicionamiento y otras tareas. El ciclo completo pasa de doce a diez minutos, no de ocho a cuatro.
Son tiempos inventados para mostrar los límites de la medición, no un rendimiento esperado. Muestran por qué reducir a la mitad el tiempo de arco no duplica necesariamente la producción completa. Los fallos, los cambios de formato y la inspección pueden alterar aún más el resultado.
El tiempo de mano de obra también debe tratarse aparte. El robot puede realizar parte del ciclo automáticamente mientras el operario hace otra tarea permitida. O el operario puede estar ocupado todo el tiempo. Observe la secuencia de trabajo antes de convertir el tiempo transcurrido en ahorro de plantilla.
Evalúe el trabajo que seguirán haciendo las personas
Un plan de plantilla para soldadura robotizada debe identificar la carga, la preparación de piezas, el mantenimiento de consumibles, la selección de programas, la comprobación de la primera pieza, la inspección, el mantenimiento y la recuperación de fallos. Asigne responsabilidades y estime el tiempo de cada tarea.
Que una persona atienda varias estaciones puede ser viable en una instalación concreta, pero debe deducirse de la observación de los ciclos y de la evaluación de seguridad. Las alarmas simultáneas, la falta de piezas o los cambios de formato pueden exigir más atención de la que muestra una demostración estable.
Para la carga de trabajo del operario en la automatización de la soldadura, examine los momentos difíciles además del ciclo normal. ¿Qué ocurre cuando un punteado oculta una unión? ¿Quién decide si una pieza está fuera de tolerancia? ¿Cómo se recupera un conjunto soldado a medias?
El conocimiento del proceso de un soldador sigue siendo valioso aunque el trabajo repetitivo de arco se automatice. El plan de producción debe aprovechar ese conocimiento para la puesta a punto, la calidad y las excepciones, en lugar de suponer que la plantilla deja de tener un papel.
La calidad exige entradas controladas en ambos procesos
Una comparación de la calidad de soldadura necesita el mismo plano, procedimiento y criterios de inspección. Separe la colocación de la trayectoria de la capacidad del proceso de soldadura. Un movimiento regular del robot no garantiza por sí solo la fusión, la penetración ni un tamaño de soldadura aceptable.
Compruebe la preparación de la unión, el armado, el estado de la superficie, la alimentación del hilo, la protección gaseosa y el procedimiento elegido. En una celda robotizada, los utillajes, la calibración de la herramienta, los sensores y el movimiento externo añaden más dependencias. En la soldadura manual, la técnica y la constancia del operario forman parte del plan de control.
Registre la aceptación a la primera y los trabajos de reparación en un lote representativo. No afirme que la automatización elimina los retrabajos. Si aparecen defectos, diagnostique la causa en lugar de culpar al robot o al soldador solo por la categoría del proceso.
La detección puede ayudar con un problema de localización definido, pero el guiado de uniones no es automáticamente una inspección de la soldadura. Identifique qué mide el sensor y qué debe seguir verificando el control de calidad.
No traslade el cuello de botella sin medirlo
Una evaluación del cuello de botella en la soldadura manual debe examinar las operaciones antes y después de soldar. Si las piezas llegan tarde o necesitan correcciones en el utillaje, la estación robotizada esperará independientemente de su velocidad de arco potencial.
La capacidad posterior también importa. Soldar más rápido puede acumular trabajo pendiente delante de pintura, mecanizado o montaje. La producción soldada adicional solo es útil cuando la fábrica puede procesarla y venderla.
Para comparar la producción de soldadura, distinga la disponibilidad de la máquina, el uso productivo y la producción aceptada. Una estación encendida durante un turno puede pasar gran parte de él esperando material, programas o utillajes.
Use una prueba para comprobar si el flujo propuesto puede mantenerse. Incluya la reposición de piezas, los cambios de consumibles y la inspección. Un único ciclo rápido demuestra menos que una tanda de producción representativa.
Compare los costes de todo el proceso
Una comparación de mano de obra en soldadura manual debe usar la mano de obra realmente consumida, incluidas la preparación, la manipulación y las reparaciones cuando corresponda. Para la automatización, incluya la estación instalada, la integración, los utillajes, la puesta en marcha, la plantilla que se mantiene y los costes recurrentes.
Una hora liberada no es automáticamente una hora de nómina ahorrada. Si el empleado pasa a otra tarea, evalúe esa capacidad adicional por separado. Evite contar a la vez el salario como eliminado y la producción adicional del mismo empleado como beneficio.
No suponga que la electricidad es el único gasto de funcionamiento del robot. Continúan el hilo, el gas, las piezas de desgaste de la antorcha, el mantenimiento de utillajes y el mantenimiento general. Sus importes dependen del proceso, el equipo y la producción; estímelos a partir de las necesidades reales.
La compra debe analizarse como un cambio operativo completo. Un brazo barato con una celda incompleta puede costar más de poner en producción que una estación con un alcance bien definido. Del mismo modo, comprar movimientos o sensores innecesarios puede añadir coste sin ayudar a la familia de piezas seleccionada.
La formación y la protección forman parte de la decisión
Los operarios deben entender la secuencia normal y los límites de intervención. El personal designado necesita las habilidades para gestionar programas, cambios de proceso y mantenimiento. Una breve demostración no basta para garantizar que un equipo puede gestionar las excepciones de producción.
Una instalación robotizada requiere una evaluación de riesgos específica del emplazamiento y las protecciones adecuadas. Los equipos en movimiento, los trabajos en caliente, los humos, los riesgos eléctricos y la manipulación de materiales siguen siendo relevantes. La etiqueta de robot colaborativo por sí sola no garantiza la seguridad de una aplicación de soldadura.
La soldadura manual también requiere protecciones y prácticas de trabajo adecuadas. Compare las tareas reales y los controles de exposición en lugar de describir una categoría como automáticamente segura. Los cambios de acceso, carga o recuperación deben revisarlos las personas cualificadas responsables.
Cómo realizar una prueba comparativa útil
- Elija piezas representativas, incluidas variantes y accesos difíciles.
- Defina el mismo procedimiento de soldadura y los mismos criterios de aceptación.
- Mida los ciclos completos y las tareas de mano de obra del proceso actual.
- Pruebe la secuencia robotizada propuesta con utillajes reales y condiciones de armado reales.
- Registre la producción aceptada, las reparaciones, los cambios de formato y las interrupciones.
- Construya la comparación de plantilla y la financiera a partir de esas observaciones.
Para trabajos más pequeños dentro de su alcance útil, consulte la estación independiente. Las piezas largas pueden justificar el estudio de una disposición sobre carril de suelo. Elija la configuración en torno al proceso probado, no empezando por la lista de equipos más impresionante.
Preguntas frecuentes
¿Un robot sustituirá a tres soldadores?
No hay una proporción fija. Mida el trabajo transferido y las tareas que se mantienen, y decida la plantilla a partir de la secuencia completa. Un eslogan de proveedor no es un estudio de producción.
¿La soldadura robotizada siempre es de mayor calidad?
No. Puede repetir un proceso validado, pero la preparación de la unión, los utillajes, la calibración, los consumibles y el procedimiento de soldadura siguen determinando el resultado. Compare la producción aceptada en condiciones equivalentes.
¿Pueden los robots trabajar con lotes pequeños?
A veces. Los programas reutilizables, los utillajes adecuados y los cambios rápidos pueden hacer prácticos los lotes pequeños. Pruebe el tiempo total de preparación y producción en lugar de juzgar solo por el tamaño del lote.
¿Debe automatizarse toda la soldadura manual?
No hay un enfoque universal para todos los talleres. El trabajo repetitivo adecuado puede automatizarse mientras los soldadores cualificados se encargan de piezas u operaciones que siguen siendo más adecuadas para la ejecución manual.
¿Cuál es la medida de productividad más justa?
Use la producción aceptada completa durante un periodo de trabajo representativo, incluyendo carga, cambios de formato, inspección e interrupciones. Mantenga constantes los requisitos de soldadura.
Elija según la pieza y el proceso de trabajo
Empiece por el trabajo recurrente que causa la mayor dificultad de producción medida. Pruebe el proceso y defina quién lo va a operar antes de prometer reducciones de plantilla. Envíe a JTCLASER planos representativos y sus requisitos de producción para estudiar una estación adecuada.
Fuentes y límites
La guía de preparación para la automatización de la soldadura trata las piezas, el armado, el personal y el flujo de trabajo. La guía de seguridad de robots industriales sirve de base para la evaluación de riesgos. La selección final del equipo, los procedimientos, la plantilla y las protecciones dependen de la aplicación y de los requisitos locales aplicables.