
Máy cắt lai laser-ngọn lửa

Cắt laser-ngọn lửa kết hợp · thép cacbon 1–200 mm
Một nguồn laser cho tấm mỏng và tấm dày 200 mm.
Máy cắt laser-ngọn lửa kết hợp của JTCLASER kết hợp máy cắt laser sợi quang 20 kW với chế độ cắt hỗ trợ bằng ngọn lửa. Buổi sáng cắt laser tốc độ cao trên tấm mỏng, buổi chiều cắt tấm kết cấu 100 mm với mép vát hàn ±45°, trên cùng một bàn máy và cùng một đầu cắt.
Chiều dày thép cacbon tối đa, cắt kết hợp khởi cắt từ mép¹
Thời gian đục lỗ trên thép cacbon 100 mm ở chế độ kết hợp¹
Cắt vát V / Y / X / K ở chế độ laser và chế độ kết hợp¹
Tốc độ so với cắt bằng ngọn lửa truyền thống trên tấm 20 mm (1,4 so với 0,6 m/min)²
01 Bài toán tấm dày
Gia công tấm dày vẫn phải dùng ba máy và một máy mài.
Hầu hết xưởng gia công cắt chi tiết mỏng bằng laser, cắt tấm dày bằng máy cắt oxy-gas CNC, và chuẩn bị mép vát hàn thủ công. Mỗi lần chuyển công đoạn đều tốn diện tích xưởng, nhân công vận hành và thời gian giao hàng.
 Cắt ngọn lửa / oxy-gas
Chậm với tấm dưới 50 mm
Cắt oxy-gas xử lý được chiều dày, nhưng chỉ đạt tối đa khoảng 0,4 m/min trên tấm 20 mm, cần gia nhiệt sơ bộ lâu cho mỗi lần đục lỗ, và để lại rãnh cắt rộng cùng vùng ảnh hưởng nhiệt thường phải mài lại.
 Laser công suất cao thuần túy
Giới hạn chất lượng, ngay cả ở 30 kW
Laser sợi quang 30 kW chỉ giữ được chất lượng mép cắt tốt đến khoảng 60 mm. Vượt quá mức đó, đục lỗ bị thổi bung, xỉ tích tụ và độ ổn định cắt giảm, nên các chi tiết nặng lại phải quay về bàn cắt ngọn lửa.
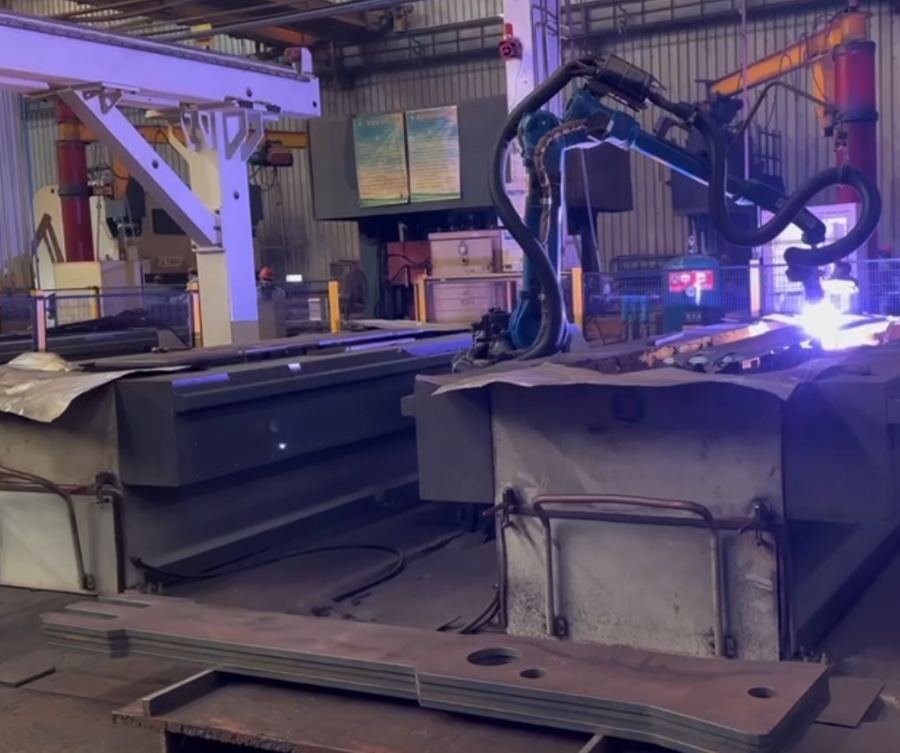 Chuẩn bị vát mép công đoạn phụ
Thêm thao tác, thêm sai số
Mép vát được bổ sung sau bằng cell robot hoặc mỏ cắt tay. Một cell robot điển hình bao phủ khoảng 1,5 × 1,5 m, cần dạy thủ công và đạt độ chính xác vát mép kém hơn ±2 mm.
Hai chế độ cắt.
Với vai trò là máy cắt laser tấm dày, cắt kết hợp thay thế bàn cắt ngọn lửa cho chi tiết dày, đồng thời giữ tốc độ của laser sợi quang cho mọi chi tiết mỏng. Quý khách chuyển chế độ bằng cách thay thân sứ trên đầu cắt, không cần di chuyển tấm hoặc đổi máy.
02 Cách hoạt động của cắt kết hợp laser – ngọn lửa
Laser đục lỗ. Ngọn lửa đảm nhiệm phần việc nặng.
Ở chế độ kết hợp, chùm laser và ngọn lửa oxy-gas làm việc đồng thời qua cùng một đầu cắt laser sợi quang. Mỗi bên thực hiện phần việc mình làm tốt nhất.
Đánh lửa tự động và gia nhiệt sơ bộ
Bộ điều khiển tự động mồi hồ quang trước khi cắt và kiểm tra áp suất khí nhiên liệu, khí cắt và khí hỗ trợ. Không cần người vận hành đánh lửa thủ công bằng que mồi, không cần canh thời gian gia nhiệt sơ bộ.
Đục lỗ bằng laser
Tia laser hội tụ mở lỗ mồi. Trên thép cacbon 100 mm, quá trình này mất khoảng 8 giây, không có hiện tượng tích tụ xỉ và phụt ngược thường gặp khi đục lỗ bằng ngọn lửa.
Ngọn lửa mở rộng rãnh cắt và làm sạch xỉ
Ngọn lửa mở rộng rãnh cắt và thổi xỉ nóng chảy ra khỏi toàn bộ chiều dày, giúp đường cắt ổn định đến 180 mm khi đục lỗ, hoặc 200 mm khi cắt từ mép tấm.
Bù độ thẳng đứng và độ nghiêng
Tấm dày hiếm khi phẳng tuyệt đối. Hệ thống đo độ nghiêng của tấm và điều chỉnh đầu cắt để mặt cắt luôn vuông góc với bề mặt tấm.
Cắt laser tốc độ cao cho tấm mỏng và tấm trung bình
- Cắt thép cacbon bằng khí nén đến 20 mm (BLTF60)
- Cắt laser thép cacbon bằng oxy đến 50 mm
- Cắt thép không gỉ bằng khí nén hoặc nitơ, 4–40 mm theo bảng tham chiếu
- 27–30 m/min trên thép cacbon 4 mm với khí nén ở 20 kW
Cắt kết hợp cho thép cacbon dày và siêu dày
- Cắt kết hợp có đục lỗ đến 180 mm
- Cắt khởi đầu từ mép (dẫn vào từ ngoài) đến 200 mm
- 100–140 mm/min trên tấm 200 mm, 250–320 mm/min trên tấm 100 mm
- Chỉ sử dụng công suất laser 4 kW ở chế độ kết hợp theo bảng tham chiếu
03 Khả năng chiều dày
Giới hạn của từng phương pháp cắt.
Chiều dày thép cacbon tối đa theo phương pháp cắt, trên hai đầu cắt có sẵn cho hệ thống này. Dùng để kiểm tra đầu cắt nào đáp ứng chi tiết thường xuyên dày nhất của Quý doanh nghiệp.
04 Ứng dụng
Dành cho gia công chế tạo hạng nặng.
Máy cắt thép tấm dày hoàn vốn nhanh nhất ở những nơi chi tiết dày và mép vát hàn chiếm tỷ trọng lớn trong danh sách cắt hằng ngày.
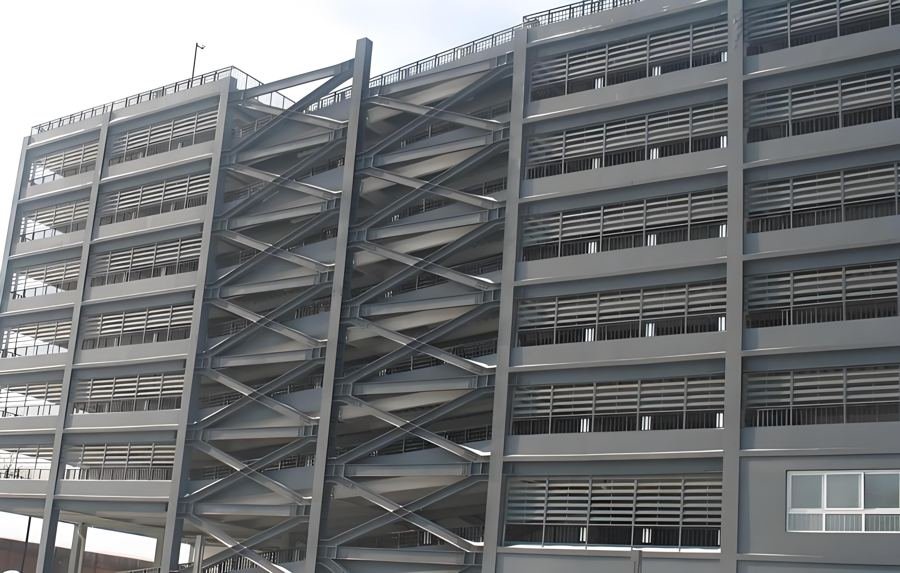
Kết cấu thép
Bản đế, bản mã giằng, bản đầu cột với mép vát cho mối hàn ngấu hoàn toàn.
Điển hình 20–100 mm
Máy móc xây dựng
Tấm cần, đối trọng, khung xích và chi tiết chịu mài mòn bằng thép cường độ cao.
Điển hình 30–120 mm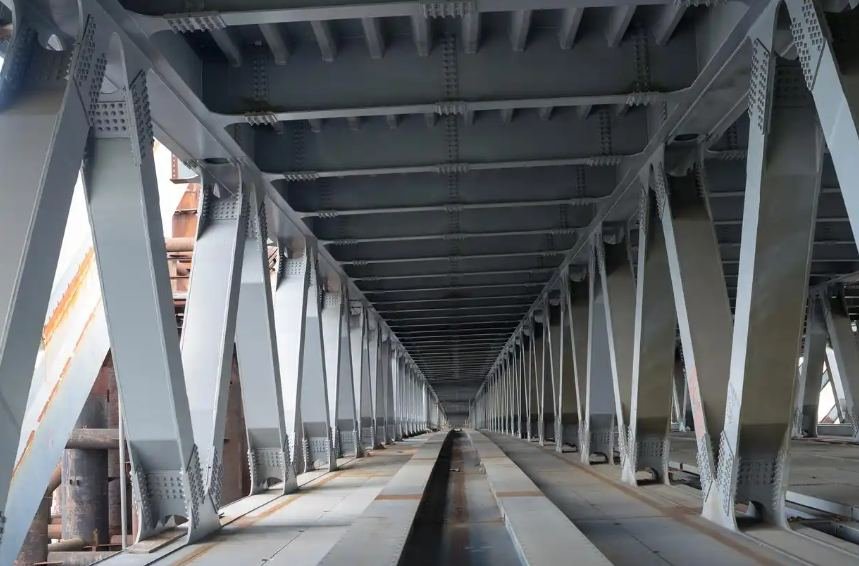
Cầu
Vách ngăn dầm hộp, bản gối và sườn tăng cứng với rãnh hàn X và K.
Điển hình 30–80 mm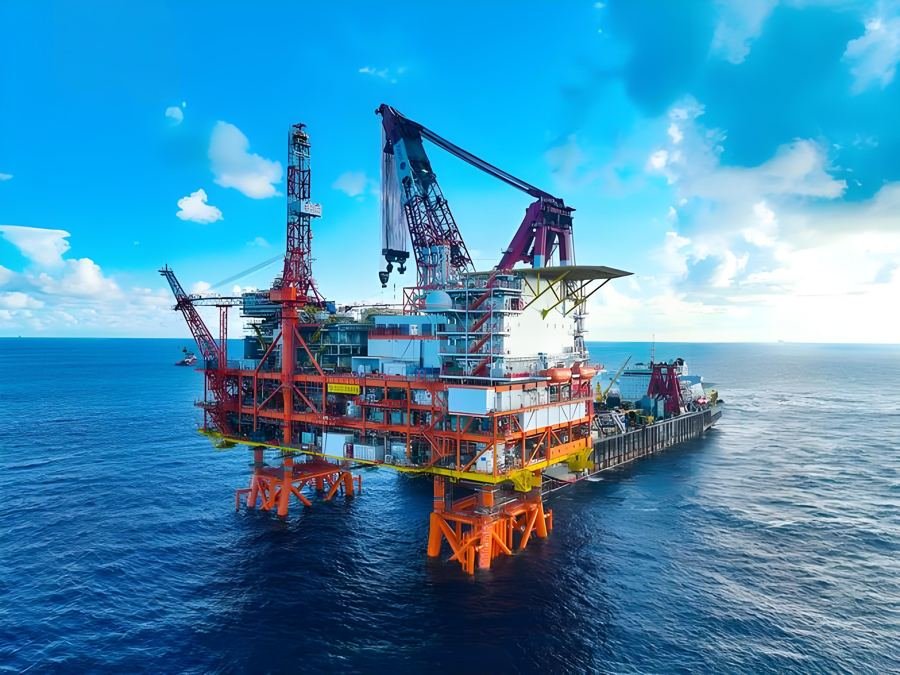
Hàng hải và ngoài khơi
Kết cấu thân tàu, tai cẩu và nút liên kết sàn công tác, nơi chiều dày tấm và chất lượng mép vát là yếu tố quan trọng.
Điển hình 25–150 mm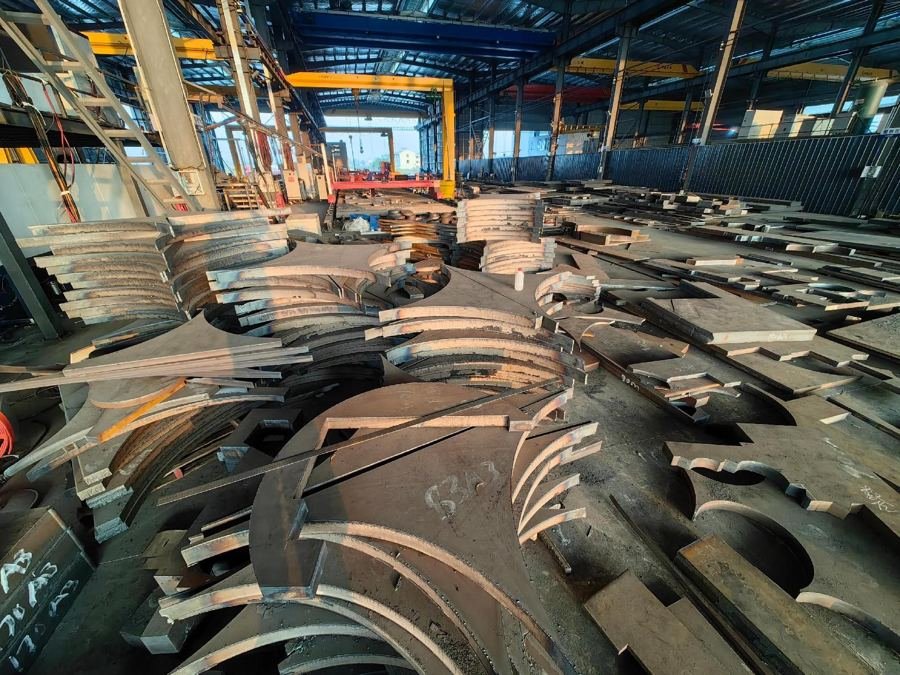
Xưởng gia công theo đơn hàng
Nhận đơn hàng tấm mỏng và tấm dày trên cùng một máy cắt tấm thép, đồng thời báo giá cho các công việc nặng mà trước đây Quý khách từng phải từ chối.
1–200 mm05 Tốc độ cắt
Nhanh hơn cắt bằng ngọn lửa từ 20 đến 160 mm.
Tốc độ cắt đo được khi cắt laser tấm thép dày bằng đầu BLTF60 ở chế độ hybrid, so sánh với các hệ thống hybrid cạnh tranh và cắt bằng ngọn lửa truyền thống.
Tốc độ cắt theo độ dày tấm
Thép cacbon, m/phút. Nguồn: dữ liệu thử nghiệm của nhà cung cấp².
Ước tính thời gian cắt hằng ngày
Chọn độ dày và nhập số mét đường cắt Quý khách thực hiện mỗi ngày.
| Độ dày | JTCLASER hybrid | Hybrid cạnh tranh | Cắt bằng ngọn lửa | Mức cải thiện so với cắt bằng ngọn lửa |
|---|
Chọc thủng thép cacbon 100 mm
Chọc thủng là khâu làm mất nhiều thời gian trong chu kỳ cắt tấm dày. Ở chế độ hybrid, laser tự thực hiện chọc thủng, còn ngọn lửa mở rộng lỗ và loại bỏ xỉ. Quý khách có điểm bắt đầu nhanh, ổn định, không tích tụ xỉ và không phụt ngược vào vòi phun.
Đối với cắt laser thép 100 mm, tốc độ tham chiếu là 250–320 mm/phút khi cắt thẳng và 150–220 mm/phút ở góc 45°. Các chi tiết có nhiều lỗ, như mặt bích và bản đế, đạt lợi ích lớn nhất. Mỗi lần chọc thủng từng mất vài phút gia nhiệt trước bằng ngọn lửa nay chỉ mất vài giây.
06 Video cắt thực tế
Xem quá trình cắt.
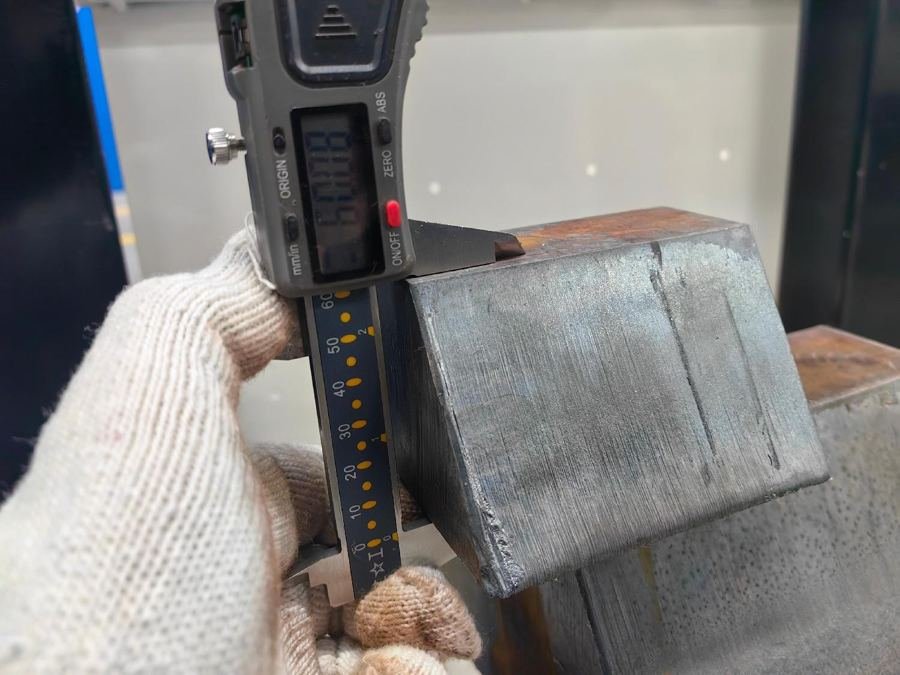
Các đoạn video chưa chỉnh sửa tại xưởng từ thử nghiệm cắt hybrid: biên dạng tấm dày, vát mép và chi tiết hoàn thiện được đo bằng thước cặp.
Video trình diễn cho thấy quy trình. Mác vật liệu, độ dày và thông số cài đặt khác nhau theo từng đoạn; dùng bảng tham chiếu thông số bên dưới cho các giá trị đã được ghi nhận.
07 Cắt vát mép bằng laser
Cắt chi tiết và chuẩn bị mép hàn trong một lượt.
Trục vát mép quay cũng biến máy này thành máy cắt vát mép bằng laser. Trục nghiêng đầu cắt đến ±45° ở chế độ laser và hybrid, nên biên dạng chi tiết và chuẩn bị rãnh hàn hoàn thành cùng lúc trên bàn máy. Nhờ đó không cần một trạm mài hoặc trạm robot riêng.
Vát đơn, góc cố định hoặc thay đổi
Vát mép có mép tù (land)
Vát kép, cả hai mặt
Vát kép có mép tù ở một bên
Hỗ trợ góc cố định, góc biến thiên (tăng/giảm dần) và mép vát hình dạng đặc biệt. Bảng tham chiếu liệt kê tốc độ ở 30° và 45° cho mọi độ dày đến 160 mm trong chế độ hybrid.

08 Thông số quy trình · 20 kW
Xem số liệu cho công việc tiếp theo của Quý khách.
Bộ tham chiếu quy trình đầy đủ từ phòng ứng dụng của chúng tôi: tốc độ, đầu phun, áp suất khí, tiêu điểm và công suất cho từng độ dày và góc vát mép. Chọn vật liệu và độ dày để đọc thông số cài đặt, rồi dùng kết quả như một bảng tốc độ cắt laser khi lập kế hoạch sản xuất.
Gá đặt thử nghiệm: bộ điều khiển FACut / đầu cắt BLTF60 / nguồn laser sợi quang 20 kW. Các giá trị là tham chiếu quy trình, không phải tốc độ sản xuất được bảo đảm; thông số cuối cùng phụ thuộc vào mác vật liệu, tình trạng bề mặt và hình dạng chi tiết. Đầu phun lai là linh kiện tùy chỉnh do chúng tôi cung cấp.
09 Cấu hình hệ thống
Hệ thống cắt kết nối, từ đầu cắt đến bộ điều khiển.
Mỗi máy xuất xưởng đều có đầu cắt hai chế độ, bộ điều khiển thiết kế cho cắt lai và trục vát mép. Có thể bổ sung mô-đun quét để cắt phần dư và vát mép thứ cấp.

Đầu cắt hai chế độ BLTF60
Lên đến 20 kW. Chuyển đổi giữa chế độ laser và chế độ lai bằng cách thay thân gốm. Có năm kính bảo vệ, làm mát bằng nước và bảo vệ va chạm.
Bộ điều khiển FSCUT9100
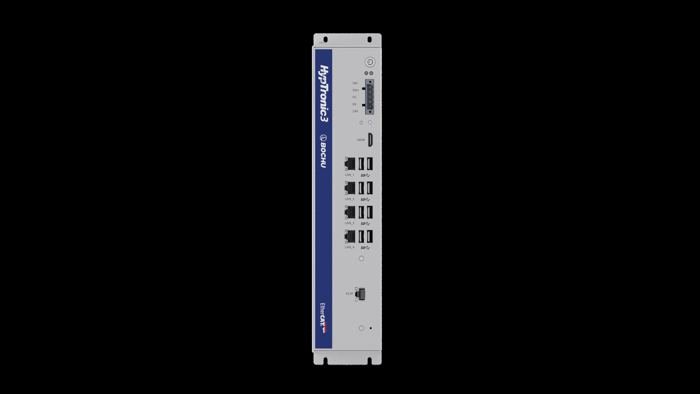
Bộ điều khiển nền tảng bus với giám sát đa cảm biến, mồi hồ quang tự động, bù nghiêng tấm và liên động an toàn khí.

Trục vát mép xoay
Vát mép V/Y/X/K ±45° với điều khiển góc cố định, biến thiên dần và theo hình dạng đặc biệt.
Bộ quét biên dạng phần dư & BCW400F-E
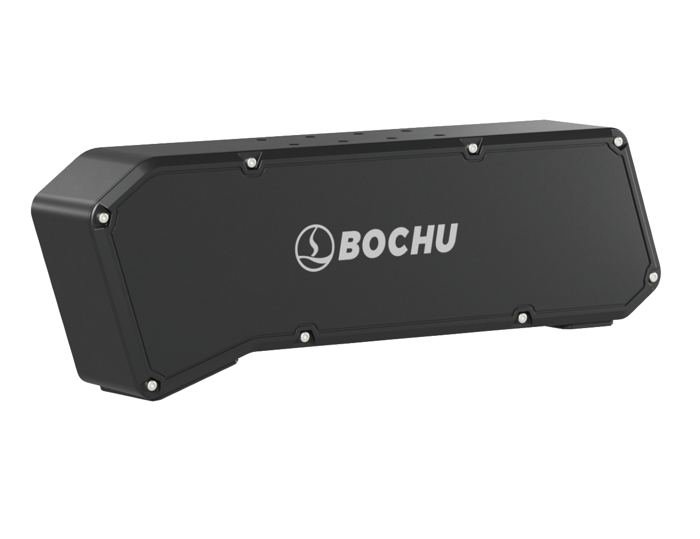
Quét đường bao phần dư để xếp chi tiết mới trên phôi thừa, đồng thời quét chi tiết đã cắt để vát mép thứ cấp chính xác.
Giám sát an toàn khí
Áp suất khí nhiên liệu, khí cắt và khí hỗ trợ được giám sát liên tục, kèm phát hiện rò rỉ khí.
Kiểm tra kính bảo vệ
Tự động kiểm tra nhiễm bẩn trên kính bảo vệ trước khi cắt tấm dày, nơi thấu kính bẩn gây chi phí lớn nhất.
Bù nghiêng tấm
Đo độ nghiêng của tấm và bù độ vuông góc để mặt cắt luôn vuông trên tấm dày không bằng phẳng.
Bảo vệ va chạm
Bảo vệ va chạm đầu cắt trước chi tiết bị bật và tấm cong vênh, một rủi ro thường gặp trên bàn cắt tấm dày.
Mồi hồ quang tự động
Ở chế độ lai, mồi hồ quang trước khi cắt diễn ra tự động, giúp giảm can thiệp thủ công và thời gian gá đặt cho mỗi tấm.
Một đầu cắt, mọi độ dày
Thép cacbon 1–200 mm trên một đầu cắt, cùng với thép không gỉ ở chế độ laser. Quý khách không cần mua hoặc bảo trì công nghệ cắt thứ hai.
10 So sánh
Không chỉ là một đầu phun lai.
Hiện nay một số nhà cung cấp đã có cắt laser-ngọn lửa. Ít đơn vị hơn tích hợp vát mép, an toàn khí và xử lý phần dư trong cùng một hệ thống. Dưới đây là đối chiếu tính năng với ba giải pháp lai cạnh tranh.
| Danh mục | Tính năng | JTCLASER | Đối thủ A | Đối thủ B | Đối thủ C |
|---|
So sánh dựa trên đánh giá thị trường của nhà cung cấp về các giải pháp cắt lai laser-ngọn lửa cạnh tranh. Tên đối thủ được giữ kín.
11 Giải pháp tiết kiệm vật liệu
Tận dụng nhiều chi tiết hơn trên mỗi tấm.
Ở độ dày 100 mm, 1 mét vuông tấm nặng khoảng 785 kg. Hai giải pháp quét tùy chọn đưa phần thừa trở lại sản xuất và loại bỏ công đoạn vát mép phụ khỏi cell robot.


Tái sử dụng phần tấm còn lại
Bộ quét biên dạng laser tấm dư ghi nhận đường bao của tấm còn lại. Bộ điều khiển sau đó xếp phôi các chi tiết mới trực tiếp theo hình dạng thực tế.
- Đặt phần tấm còn lại lên bàn theo bất kỳ hướng nào.
- Tự động quét đường bao của phần tấm.
- Xếp phôi trên đường bao đã quét và tiến hành cắt.
Việc này cải thiện hiệu suất sử dụng tấm và tiết kiệm thời gian vẽ do không phải đo phần thừa bằng tay.
Cắt vát mép bổ sung với BCW400F-E
Với các chi tiết được cắt trước rồi vát mép sau, bộ quét biên dạng BCW400F-E tìm chi tiết trên bàn, khớp chúng với thư viện chi tiết và hiệu chỉnh đường chạy dao.
- Định vị thô: xác định vị trí các chi tiết đặt ngẫu nhiên, khớp chúng với cơ sở dữ liệu chi tiết và tiền xử lý đường chạy dao.
- Quét tinh: quét đường bao chi tiết và bù sai lệch kích thước cũng như biến dạng bề mặt.
| Hạng mục | Cell robot vát mép truyền thống | JTCLASER + BCW400F-E |
|---|---|---|
| Vùng gia công | Khoảng 1,5 m × 1,5 m | Chi tiết nhỏ nhất 100 × 100 mm; mọi kích thước trong phạm vi quét, khuyến nghị dưới 3 m × 12 m |
| Định vị | Dạy thủ công hoặc quét một đường | Định vị bằng laser dạng đường chữ thập, tốc độ tối đa 18 m/min |
| Độ chính xác định vị | — | Không quá 0,3 mm |
| Độ chính xác cắt vát mép | trên 2 mm | ±1 mm |
| Dải độ dày | Kịch bản ứng dụng hạn chế | Mọi độ dày mà đầu cắt có thể cắt |
12 Thông số kỹ thuật
Thông số đầu cắt.
Có hai tùy chọn đầu cắt. Chọn BLTF60 cho nguồn laser 12–20 kW và đầy đủ khả năng gia công tấm dày, hoặc chọn BLTF20 cho công suất đến 8 kW khi chế độ lai đảm nhiệm phần gia công tấm dày.
| Thông số kỹ thuật | BLTF20 | BLTF60 |
|---|---|---|
| Công suất laser | Không quá 8 kW | Không quá 20 kW |
| Chế độ cắt | Laser và lai laser-ngọn lửa (chuyển đổi bằng thân gốm) | |
| Cắt bằng khí nén tối đa, thép cacbon | 6 mm | 20 mm |
| Cắt oxy tối đa (tiêu cự dương) | 25 mm | 50 mm |
| Cắt lai tối đa (đục lỗ khởi đầu) | 180 mm | 180 mm |
| Cắt lai tối đa (khởi đầu từ mép) | 200 mm | 200 mm |
| Cắt vát mép | ±45°, V / Y / X / K | |
| Giao diện sợi quang | QBH, EOC, QD, Q+, ADD | |
| Độ phóng đại hội tụ | M = 2.5 / 3.0 | |
| Dải tiêu cự | M=2,5: −70 đến +50 mm · M=3,0: −100 đến +50 mm | |
| Tốc độ lấy nét | 500 mm/s | |
| Độ lặp lại | ±0,01 mm | |
| Bước sóng laser | 1030–1090 nm | |
| Áp suất khí tối đa | 25 bar | |
| Bộ điều khiển | Hệ thống bus FSCUT9100 | |
Kích thước khung máy, cổng trục, bàn máy và thương hiệu nguồn laser được cấu hình theo từng dự án và xác nhận trong báo giá.
13 Từ yêu cầu ban đầu đến sản xuất
Quy trình triển khai dự án.
Đối với dây chuyền tấm dày, bên mua muốn kiểm chứng trên chính chi tiết của họ trước khi ký kết. Mọi dự án đều theo cùng năm bước.
Chia sẻ chi tiết của Quý khách
Gửi bản vẽ (DXF/DWG/STEP), mác vật liệu, dải độ dày và sản lượng hằng tháng.
Cắt mẫu thử
Chúng tôi cắt chi tiết của Quý khách trên máy hybrid và gửi ảnh, video cùng kết quả đo mặt cắt và mép vát.
Cấu hình & báo giá
Kích thước bàn máy, công suất laser, đầu cắt, trục vát mép và tùy chọn quét phù hợp với nhóm chi tiết và diện tích mặt bằng của Quý khách.
Nghiệm thu
Nghiệm thu tại nhà máy trên các chi tiết thử đã thống nhất trước khi giao hàng, kèm thông số quy trình cho vật liệu của Quý khách.
Lắp đặt & đào tạo
Lắp đặt, chạy thử và đào tạo vận hành cho chế độ laser, chế độ hybrid và lập trình vát mép.
14 Câu hỏi thường gặp
Những câu hỏi người mua thường đặt ra trước khi xác định thông số.
Không thấy câu hỏi của Quý khách? Hãy gửi trong biểu mẫu bên dưới, kỹ sư ứng dụng sẽ trả lời.
Cắt hybrid laser-ngọn lửa là gì?
Đây là quy trình cắt nhiệt trong đó laser sợi quang và ngọn lửa oxy-nhiên liệu hoạt động đồng thời qua cùng một đầu cắt. Laser đục lỗ và tạo rãnh cắt ban đầu; ngọn lửa bổ sung nhiệt, mở rộng rãnh cắt và thổi xỉ ra ngoài. Nhờ vậy, máy laser có thể cắt thép cacbon vượt xa giới hạn độ dày thông thường của cắt laser thuần.
Máy có thực sự cắt được thép cacbon 200 mm không?
Có, với cách bắt đầu từ mép (đường dẫn vào ngoài). Tốc độ tham khảo ở 200 mm là 100–140 mm/min. Với các đường cắt bắt đầu bên trong tấm, giới hạn đục lỗ hybrid là 180 mm. Kết quả thực tế phụ thuộc vào mác thép, tình trạng tấm và hình dạng chi tiết, vì vậy chúng tôi khuyến nghị cắt mẫu trên vật liệu của Quý khách.
Máy này khác gì so với máy cắt ngọn lửa CNC hoặc cắt oxy-nhiên liệu?
Máy cắt ngọn lửa cần thời gian gia nhiệt sơ bộ dài cho mỗi lần đục lỗ và chậm trên tấm dưới khoảng 50 mm (khoảng 0,4 m/min ở 20 mm). Máy hybrid đục lỗ 100 mm trong khoảng 8 giây bằng laser, cắt 20 mm ở 1,4 m/min, đồng thời cũng vận hành như máy cắt laser sợi quang thông thường cho tấm mỏng và thép không gỉ.
Làm thế nào để chuyển giữa chế độ laser và chế độ hybrid?
Bằng cách thay thân gốm trên đầu cắt và chọn chế độ trong bộ điều khiển. Tấm vẫn nằm trên bàn và không cần máy thứ hai. Mồi lửa trong chế độ hybrid là tự động.
Chế độ hybrid có dùng được cho thép không gỉ hoặc nhôm không?
Không. Chế độ hybrid dựa trên quá trình cháy oxy-nhiên liệu và dùng cho thép cacbon và thép hợp kim thấp. Thép không gỉ được cắt ở chế độ laser bằng không khí hoặc nitơ; bảng tham khảo 20 kW bao phủ thép không gỉ từ 4 đến 40 mm.
Cần công suất laser bao nhiêu để cắt laser tấm dày?
Đầu BLTF60 nhận công suất đến 20 kW và đáp ứng cắt bằng không khí đến 20 mm, cắt bằng oxy đến 50 mm và cắt hybrid đến 200 mm. Ở chế độ hybrid, quy trình tham khảo chỉ dùng 4 kW công suất laser, nên phần lớn công việc tấm dày do ngọn lửa thực hiện. Nếu công việc của Quý khách chủ yếu là tấm dày, nguồn công suất thấp hơn với đầu BLTF20 có thể là đủ.
Máy có cắt được mép vát hàn trên tấm dày không?
Có. Trục xoay cắt được mép vát V, Y, X và K đến ±45° ở cả chế độ laser và hybrid, bao gồm cả mép vát góc biến thiên. Tốc độ tham khảo cho 30° và 45° được công bố cho từng độ dày đến 160 mm.
Cắt hybrid sử dụng những loại khí nào?
Oxy dùng làm khí cắt, cộng với khí nhiên liệu cho ngọn lửa; bộ điều khiển giám sát các khí này cùng với khí hỗ trợ. Loại khí nhiên liệu và phương án cấp khí sẽ được xác nhận trong giai đoạn lập kế hoạch dự án để phù hợp với quy định địa phương và hệ thống khí hiện có của Quý khách.
Làm thế nào để đánh giá máy cho chi tiết của tôi?
Gửi bản vẽ, mác vật liệu và độ dày qua biểu mẫu bên dưới. Chúng tôi sẽ chạy cắt mẫu và gửi lại ảnh, video cùng kết quả đo, sau đó đề xuất cấu hình và báo giá.
15 Yêu cầu cắt mẫu
Công việc tấm dày tiếp theo của Quý khách bắt đầu từ một chi tiết thử.
Hãy cho chúng tôi biết về vật liệu và chi tiết của Quý khách. Kỹ sư ứng dụng sẽ phản hồi với kế hoạch cắt mẫu và cấu hình khuyến nghị.
- Cho chúng tôi biết mác vật liệu và dải độ dày của Quý khách.
- Đính kèm hoặc mô tả một chi tiết điển hình và yêu cầu vát mép của chi tiết đó.
- Nhận kết quả cắt mẫu và đề xuất cấu hình.