
Lazer-alev hibrit kesim makinesi

Lazer-alev hibrit kesim · 1–200 mm karbon çeliği
İnce sac ve 200 mm levha için tek lazer.
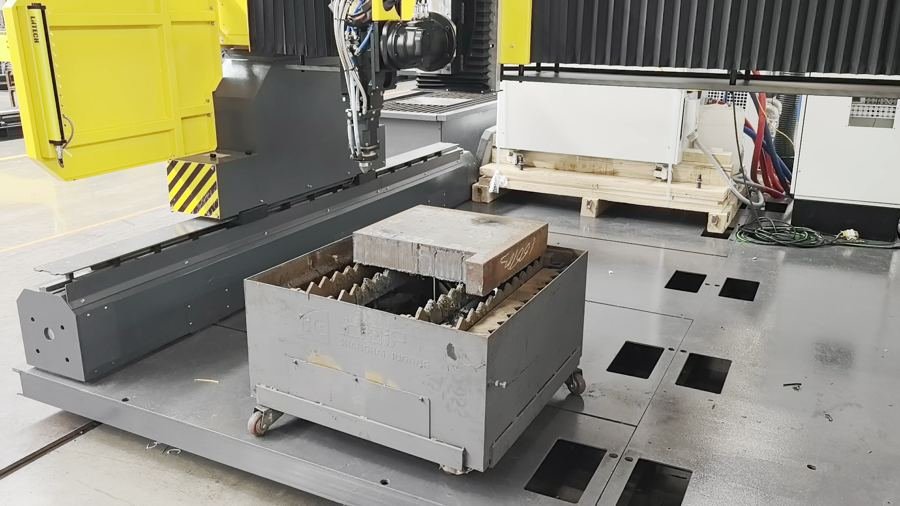
JTCLASER lazer-alev hibrit kesim makinesi, 20 kW fiber lazer kesim makinesi ile alev destekli bir kesim modunu bir araya getirir. Aynı tabla ve aynı kesim kafasıyla, sabah ince sacda hızlı lazer kesim yapın ve öğleden sonra ±45° kaynak pahlarıyla 100 mm konstrüksiyon levhası kesin.
Kenar başlatmalı hibrit kesimde maksimum karbon çeliği kalınlığı¹
Hibrit modda 100 mm karbon çeliğinde delme süresi¹
Lazer ve hibrit modda V / Y / X / K pah kesimi¹
20 mm levhada geleneksel alevle kesime göre hız (1,4’e karşı 0,6 m/min)²
01 Kalın levha sorunu
Kalın levha hâlâ üç makine ve bir taşlama makinesi ile işleniyor.
Çoğu imalat atölyesi, ince parçaları lazerde, kalın levhayı bir CNC flame cutting machineüzerinde keser ve kaynak pahlarını elle hazırlar. Her aktarma, yer alanı, operatör ve teslim süresi maliyeti getirir.
 Alev / oksigaz
50 mm altındaki her şeyde yavaş
Oksigaz kesim kalınlıkla başa çıkar, ancak 20 mm levhada hız yaklaşık 0,4 m/min’dir, her deliş için uzun bir ön ısıtma ister ve çoğu zaman taşlama gerektiren geniş bir kesim boşluğu ve ısıdan etkilenmiş bölge bırakır.
 Saf yüksek güçlü lazer
30 kW’ta bile kalite tavanı
30 kW fiber lazer, iyi kenar kalitesini yalnızca yaklaşık 60 mm’ye kadar korur. Bunun ötesinde deliş patlar, cüruf birikir ve kesim kararlılığı düşer; bu nedenle ağır parçalar tekrar alev tablasına gider.
 İkincil pah hazırlığı
Ek elleçleme, ek hata
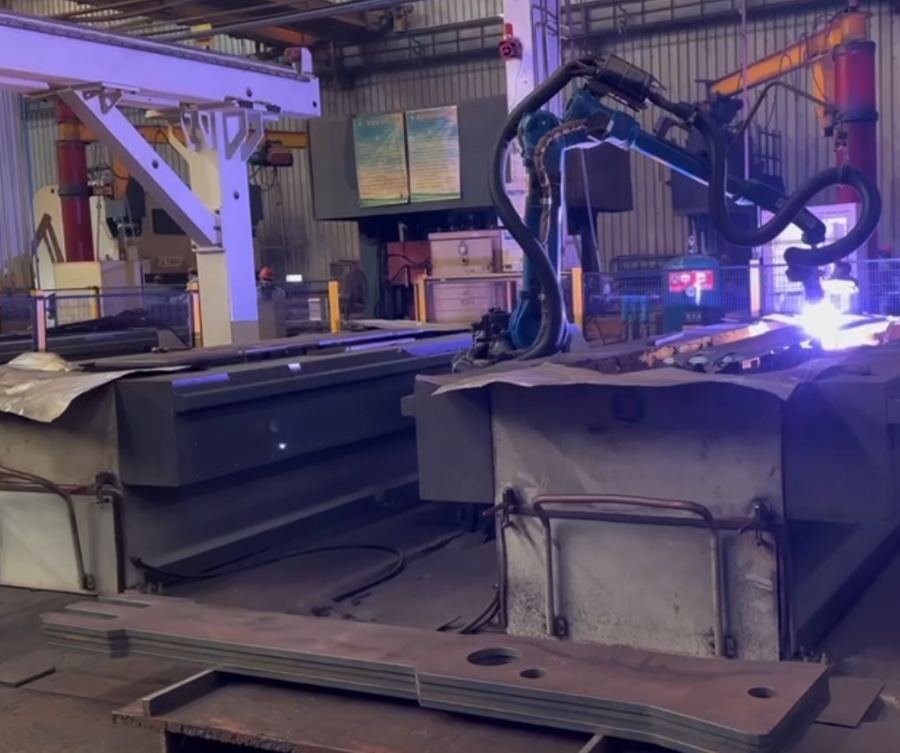
Pahlar daha sonra robot hücresi veya el torcu ile eklenir. Tipik bir robot hücresi yaklaşık 1,5 × 1,5 m yer kaplar, manuel öğretim gerektirir ve ±2 mm’den daha kötü pah doğruluğu sağlar.
İki kesim modu.
Bir kalın levha lazer kesim makinesiolarak, hibrit kesim kalın işler için alev tablasının yerini alır ve tüm ince işlerde fiber lazer hızını korur. Modlar, kesim kafasındaki seramik gövde değiştirilerek, levha taşınmadan ve makine değiştirilmeden değiştirilir.
02 Lazer-alev hibrit kesim nasıl çalışır
Lazer deler. Ağır işi alev üstlenir.
Hibrit modda, lazer ışını ve bir oksigaz alevi aynı fiber lazer kesim kafası üzerinden eşzamanlı çalışır. Her biri en iyi yaptığı işi üstlenir.
Otomatik ateşleme ve ön ısıtma
Kontrolör, kesimden önce alevi otomatik olarak ateşler ve yakıt, kesim ve yardımcı gaz basınçlarını kontrol eder. Operatörün ateşleyiciyle müdahalesi gerekmez, manuel ön ısıtma zamanlaması gerekmez.
Lazerle delme
Odaklanmış lazer başlangıç deliğini açar. 100 mm karbon çelikte bu yaklaşık 8 saniye sürer; alevle delmeye özgü cüruf birikmesi ve geri üfleme olmadan.
Alev, kesim boşluğunu genişletir ve cürufu temizler
Alev, kesim boşluğunu genişletir ve erimiş cürufu tüm kalınlık boyunca dışarı üfler; böylece kesim, delerek 180 mm’ye kadar veya plaka kenarından 200 mm’ye kadar stabil kalır.
Dikeylik ve eğim telafisi
Kalın plakalar nadiren düzdür. Sistem, plakanın eğimini ölçer ve kesim yüzeyi plaka yüzeyine dik kalacak şekilde başlığı ayarlar.
İnce ve orta kalınlıktaki plaka için hızlı lazer kesimi
- Karbon çeliği havayla 20 mm’ye kadar kesme (BLTF60)
- Oksijenle karbon çeliği lazer kesimi 50 mm’ye kadar
- Paslanmaz çelikte hava veya azotla, referans tablosunda 4–40 mm
- Hava ile, 20 kW güçte, 4 mm karbon çelikte 27–30 m/dak
Kalın ve ultra kalın karbon çelik için hibrit kesim
- Hibrit delerek kesme 180 mm’ye kadar
- Kenar başlatma (harici giriş) kesimi 200 mm’ye kadar
- 200 mm plakada 100–140 mm/dak, 100 mm plakada 250–320 mm/dak
- Referans tablosuna göre hibrit modda yalnızca 4 kW lazer gücü kullanılır
03 Kalınlık kapasitesi
Her kesim yönteminin sınırı.
Bu sistemde mevcut iki kesme başlığı için, kesim yöntemine göre maksimum karbon çelik kalınlığı. En kalın rutin işinizi hangi başlığın kapsadığını kontrol etmek için kullanın.
04 Uygulamalar
Ağır imalat için üretildi.
Kalın parçaların ve kaynak pahlarının günlük kesim listesinin büyük bir kısmını oluşturduğu yerlerde, bir kalın plaka kesme makinesi en hızlı geri dönüşü sağlar.
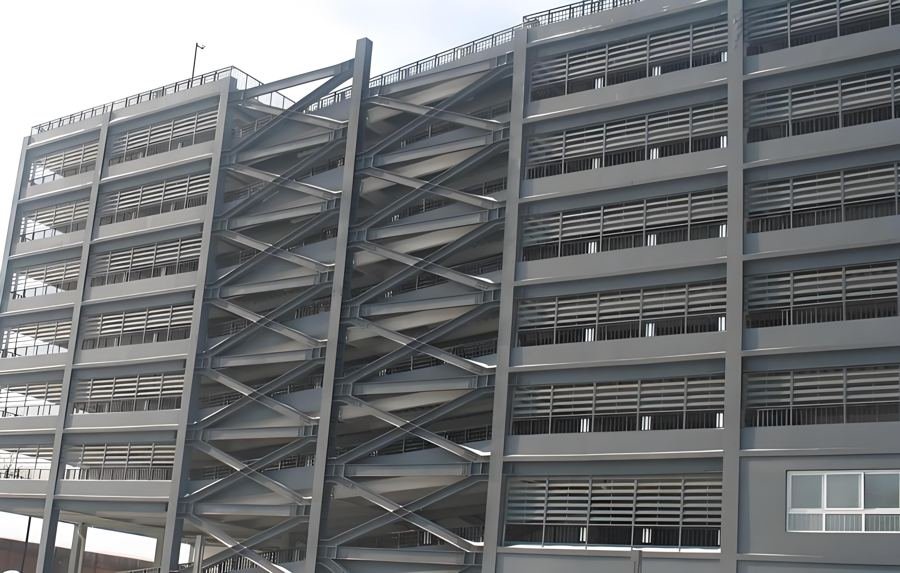
Çelik yapılar
Taban plakaları, guse plakaları, tam nüfuziyet kaynak pahlı kolon uç plakaları.
Tipik 20–100 mm
İnşaat makineleri
Bom plakaları, denge ağırlıkları, palet şasileri ve aşınma parçaları, yüksek dayanımlı çelikten.
Tipik 30–120 mm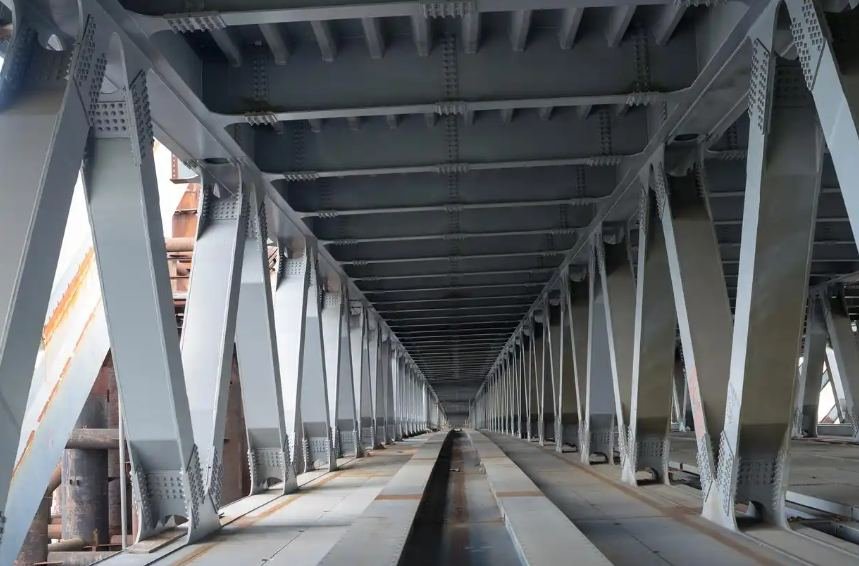
Köprüler
Kutu kiriş diyaframları, mesnet plakaları ve X ve K pahlı takviye elemanları.
Tipik 30–80 mm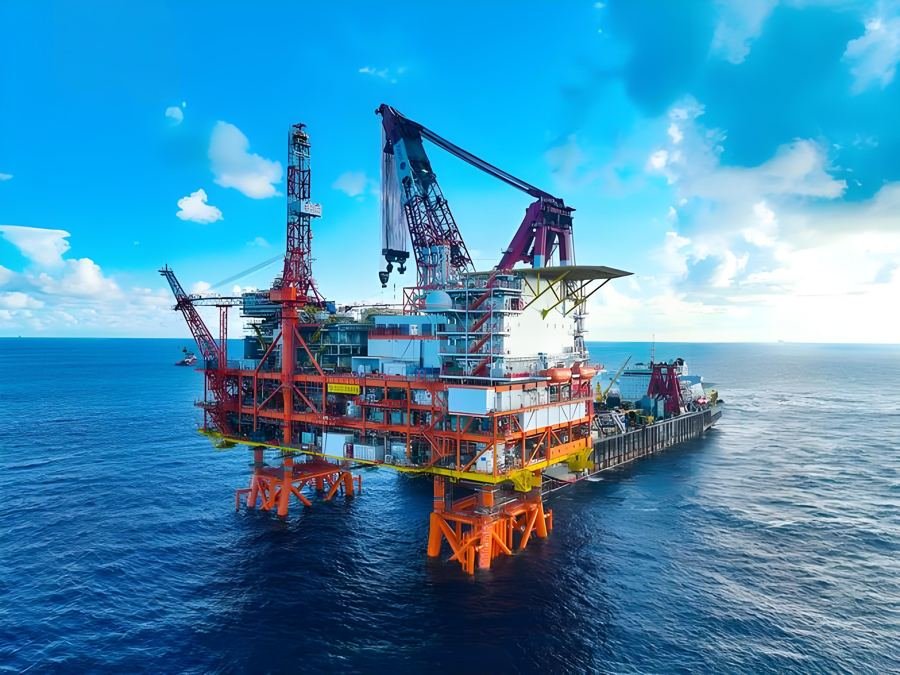
Denizcilik ve açık deniz
Gövde yapısı, kaldırma kulakları ve plaka kalınlığı ile pah kalitesinin kritik olduğu platform düğüm noktaları.
Tipik 25–150 mm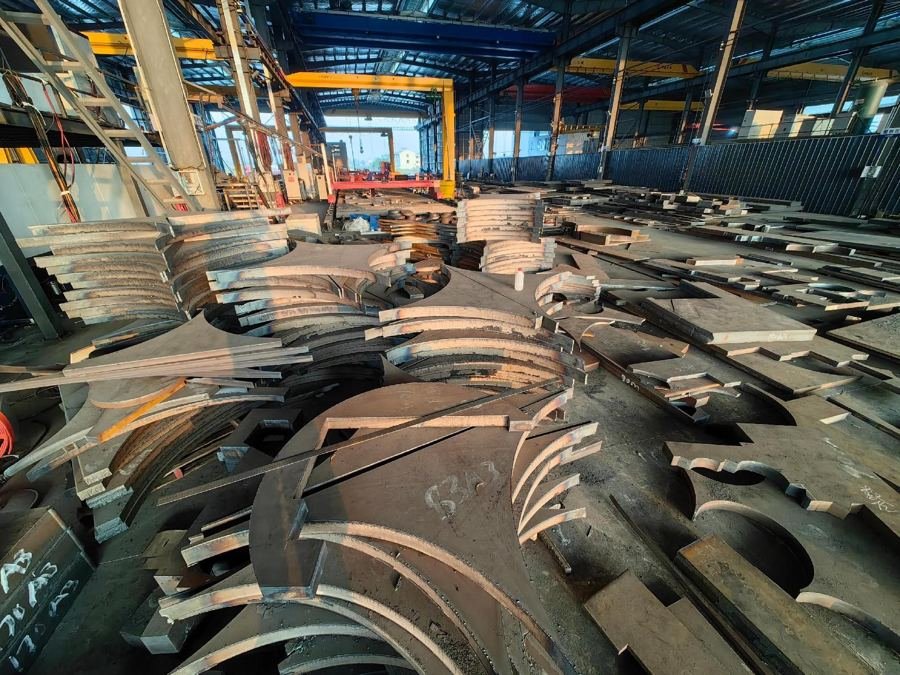
İmalat atölyeleri
İnce ve kalın siparişleri tek bir çelik plaka kesim makinesi ile alın ve eskiden geri çevirdiğiniz ağır işlere teklif verin.
1–200 mm05 Kesme hızı
20–160 mm aralığında alevden daha hızlı.
Hibrit modda BLTF60 başlığıyla kalın çelik plakanın lazerle kesimi için ölçülen kesme hızları; rakip hibrit sistemler ve geleneksel alevle kesim ile karşılaştırılmıştır.
Plaka kalınlığına göre kesme hızı
Karbon çeliği, m/dak. Kaynak: tedarikçi test verileri².
Günlük kesim süresi tahmini
Bir kalınlık seçin ve günde kaç metre kesim yaptığınızı girin.
| Kalınlık | JTCLASER hibrit | Rakip hibrit | Alevle kesim | Alevle kesime göre kazanç |
|---|
100 mm karbon çelikte delme
Kalın plaka süreçlerinde kayıp genellikle delmede yaşanır. Hibrit modda deliği tek başına lazer açar, alev ise deliği genişletir ve cürufu uzaklaştırır. Böylece cüruf birikmesi ve nozüle geri sıçrama olmadan hızlı ve güvenilir bir başlangıç elde edersiniz.
100 mm çeliğin lazerle kesimiiçin referans hız düz hatlarda 250–320 mm/dak ve 45°’de 150–220 mm/dak’tır. Flanşlar ve taban plakaları gibi çok delikli parçalar en fazla kazanımı sağlar. Alevle ön ısıtma gerektiren her delme, dakikalar yerine saniyeler sürer.
06 Gerçek kesim görüntüleri
Kesimi izleyin.
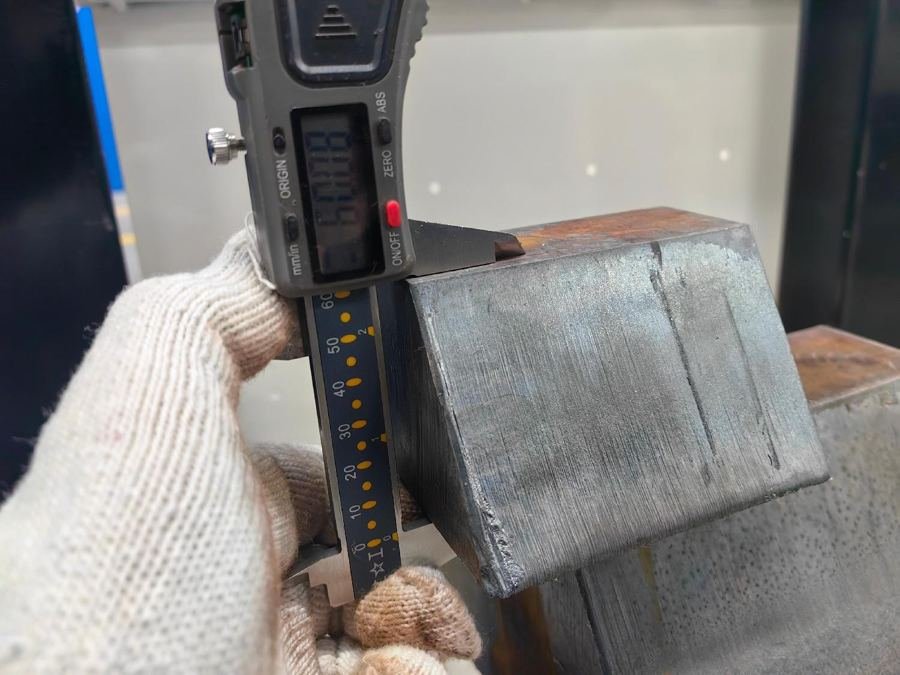
Hibrit kesim denemelerinden, kurgu yapılmamış atölye görüntüleri: kalın plaka profilleri, pahlar ve kumpasla ölçülmüş bitmiş parçalar.
Demonstrasyon görüntüleri süreci gösterir. Malzeme sınıfı, kalınlık ve ayarlar videolara göre değişir; belgelenmiş değerler için aşağıdaki parametre referansını kullanın.
07 Lazerle pah kesimi
Parçayı ve kaynak ağzını tek geçişte kesin.
Döner pah ekseni, bunu aynı zamanda bir lazerle pah kesim makinesi yapar. Lazer ve hibrit modda kafayı ±45°’ye kadar yatırır; böylece profil ve kaynak ağzı hazırlığı masadan birlikte çıkar. Bu da ayrı bir taşlama veya robot istasyonunu ortadan kaldırır.
Tek pah, sabit veya değişken açı
Kök yüzeyli (land) pah
Çift pah, her iki yüzey
Bir yüzünde kök yüzeyi (land) olan çift pah
Sabit açılar, değişken (kademeli) açılar ve özel şekilli pahlar desteklenir. Referans tabloda hibrit modda 160 mm’ye kadar her kalınlık için 30° ve 45° hızları listelenmiştir.

08 Proses parametreleri · 20 kW
Bir sonraki işiniz için değerleri görün.
Uygulama laboratuvarımızdan tam proses referansı: her kalınlık ve pah açısı için hız, nozul, gaz basıncı, odak ve güç. Bir malzeme ve kalınlık seçerek ayarı okuyun ve işler planlanırken sonucu bir lazer kesim hız tablosu olarak kullanın.
Test düzeneği: FACut kontrolör / BLTF60 kesim kafası / 20 kW fiber lazer kaynağı. Değerler proses referanslarıdır, garanti edilen üretim hızları değildir; nihai ayarlar malzeme sınıfı, yüzey durumu ve parça geometrisine bağlıdır. Hibrit nozullar tarafımızdan tedarik edilen özel parçalardır.
09 Sistem yapılandırması
Kesim başlığından kontrolöre kadar bağlantılı bir kesim sistemi.
Her makine çift modlu kesim kafası, hibrit kesim için tasarlanmış bir kontrolör ve pah ekseni ile birlikte gelir. Artık malzemede kesim ve ikincil pahlama için tarama modülleri eklenebilir.

BLTF60 çift modlu kesim kafası
20 kW’a kadar. Seramik gövdeyi değiştirerek lazer ve hibrit mod arasında geçiş yapın. Beş koruyucu cam, su soğutma ve çarpışma koruması.
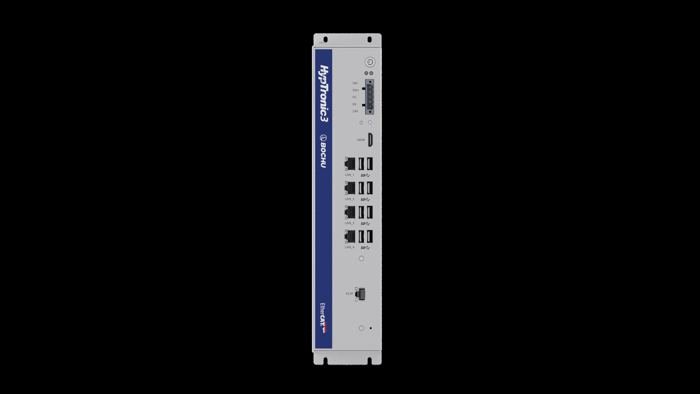
FSCUT9100 kontrolör
Veriyolu tabanlı kontrolör; çoklu sensör izleme, otomatik ateşleme, plaka eğim telafisi ve gaz güvenlik kilitleri.

Döner pah ekseni
±45° V/Y/X/K pahlar; sabit, kademeli ve özel şekilli açı kontrolü.
Artık malzeme profilleyici ve BCW400F-E
Artık malzeme dış hatlarını tarayarak yeni parçaları artık üzerinde yerleştirin ve kesilmiş parçaları doğru ikincil pahlama için tarayın.
Gaz güvenliği izleme
Yakıt gazı, kesme gazı ve yardımcı gaz basınçları gaz kaçak tespitiyle birlikte sürekli izlenir.
Koruyucu cam kontrolü
Kalın plaka kesiminden önce koruyucu camda otomatik kirlenme kontrolü; kirli bir lensin maliyetinin en yüksek olduğu yer burasıdır.
Plaka eğim telafisi
Plaka eğimini ölçer ve düşeyliği telafi eder; böylece düzensiz ağır plakada kesim yüzeyi dik kalır.
Çarpışma koruması
Devrilmiş parçalar ve eğrilmiş plakalar için başlık çarpışma koruması; kalın plaka masalarında yaygın bir risk.
Otomatik ateşleme
Kesim öncesi ateşleme hibrit modda otomatikleştirilmiştir; manuel müdahaleyi ve levha başına hazırlık süresini azaltır.
Tek başlık, her kalınlık
Tek bir başlıkla 1–200 mm karbon çeliği, ayrıca lazer modunda paslanmaz çelik. İkinci bir kesim teknolojisini satın almaz veya bakımını yapmazsınız.
10 Nasıl karşılaştırılır
Bir hibrit nozuldan daha fazlası.
Artık birçok tedarikçi lazer-alev kesimi sunuyor. Daha azı, aynı sistemde pahlama, gaz güvenliği ve artık malzeme yönetimini kapsıyor. İşte üç rakip hibrit çözüme karşı özellik karşılaştırması.
| Kategori | Özellik | JTCLASER | Rakip A | Rakip B | Rakip C |
|---|
Rakip lazer-alev hibrit kesim çözümlerine dair tedarikçinin pazar incelemesine dayanan karşılaştırma. Rakip isimleri açıklanmamıştır.
11 Malzeme tasarrufu çözümleri
Her sacdan daha fazla parça çıkarın.
Kalınlık 100 mm iken, bir metrekare sac yaklaşık 785 kg’dır. İki isteğe bağlı tarama çözümü, artık parçaları yeniden üretime kazandırır ve ikincil pahlamayı robot hücresinin dışına taşır.


Artık parçaların yeniden kullanımı
Artık parça kontur lazer tarayıcı, kalan sacın dış hatlarını tarar. Ardından kontrolör, yeni parçaları doğrudan gerçek şeklin üzerine nesting (görsel yerleşim, sık yerleşim) yapar.
- Artık parçayı masaya herhangi bir yönde yerleştirin.
- Konturunu otomatik olarak tarayın.
- Parçaları taranmış dış hat üzerine nesting (görsel yerleşim, sık yerleşim) yapın ve kesin.
Bu, sac kullanımını iyileştirir ve artık parçaları elle ölçmeye harcanan çizim süresinden tasarruf sağlar.
BCW400F-E ile ilave pah kesimi
Önce kesilip sonra pahlanan parçalar için, BCW400F-E profil tarayıcı bunları masada bulur, parça kütüphanesiyle eşleştirir ve takım yolunu düzeltir.
- Kaba konumlandırma: rastgele yerleştirilmiş parçaları bulun, parça veritabanıyla eşleştirin ve takım yolunu ön işleyin.
- İnce tarama: parça konturlarını tarayın ve boyutsal sapma ile yüzey deformasyonunu telafi edin.
| Öğe | Geleneksel robot pah hücresi | JTCLASER + BCW400F-E |
|---|---|---|
| İşleme alanı | Yaklaşık 1,5 m × 1,5 m | Minimum parça 100 × 100 mm; tarama menzili içindeki herhangi bir boyut, 3 m × 12 m altında önerilir |
| Konumlandırma | Manuel öğretme veya tek çizgi tarama | Çapraz çizgi lazer ile konumlandırma; hız 18 m/min’e kadar |
| Konumlandırma doğruluğu | — | 0,3 mm ve altında |
| Pah kesim doğruluğu | 2 mm’den büyük | ±1 mm |
| Kalınlık aralığı | Sınırlı uygulamalar | Başlığın kesebildiği herhangi bir kalınlık |
12 Teknik özellikler
Kesim kafası özellikleri.
İki kafa seçeneği. 12–20 kW lazer kaynakları ve tam kalın plaka kapasitesi için BLTF60’ı, hibrit modun ağır işi üstlendiği en fazla 8 kW için ise BLTF20’yi seçin.
| Teknik özellik | BLTF20 | BLTF60 |
|---|---|---|
| Lazer gücü | ≤ 8 kW | ≤ 20 kW |
| Kesim modları | Lazer ve lazer-alev hibrit (seramik gövde üzerinden geçiş) | |
| Karbon çeliği için maksimum hava ile kesim | 6 mm | 20 mm |
| Maksimum oksijenle kesim (pozitif odak) | 25 mm | 50 mm |
| Maksimum hibrit delme ile kesim | 180 mm | 180 mm |
| Maksimum hibrit kenardan başlatma ile kesim | 200 mm | 200 mm |
| Pah kesme | ±45°, V / Y / X / K | |
| Fiber arayüz | QBH, EOC, QD, Q+, ADD | |
| Odak büyütme | M = 2.5 / 3.0 | |
| Odak aralığı | M=2,5: −70 ila +50 mm · M=3,0: −100 ila +50 mm | |
| Odak hızı | 500 mm/s | |
| Tekrarlanabilirlik | ±0,01 mm | |
| Lazer dalga boyu | 1030–1090 nm | |
| Maksimum gaz basıncı | 25 bar | |
| Kontrolör | FSCUT9100 veri yolu sistemi | |
Makine yatağı boyutu, portal, tabla ve lazer kaynağı markası proje bazında yapılandırılır ve teklifte teyit edilir.
13 Teklif talebinden üretime
Bir proje nasıl ilerler.
Kalın plaka hattında, alıcılar imzalamadan önce kendi parçaları üzerinde kanıt görmek ister. Her proje aynı beş adımı izler.
Parçalarınızı paylaşın
Çizimleri (DXF/DWG/STEP), malzeme sınıfını, kalınlık aralığını ve aylık hacmi gönderin.
Numune kesim testi
Parçanızı hibrit bir makinede keser, kesim yüzeyi ve pahına ilişkin fotoğrafları, videoyu ve ölçümleri göndeririz.
Yapılandırma ve teklif
Tabla boyutu, lazer gücü, kesim kafası, pah ekseni ve tarama seçenekleri parça karışımınıza ve atölye alanınıza göre uyarlanır.
Kabul
Sevkiyattan önce üzerinde mutabık kalınan test parçalarıyla fabrika kabulü, malzemeleriniz için proses parametreleri ile birlikte.
Kurulum ve eğitim
Lazer modu, hibrit mod ve pah programlaması için kurulum, devreye alma ve operatör eğitimi.
14 SSS
Alıcıların teknik şartnameyi belirlemeden önce sorduğu sorular.
Sizinkini görmüyor musunuz? Aşağıdaki formdan sorun; bir uygulama mühendisi yanıtlayacaktır.
Lazer-alev hibrit kesim nedir?
Fiber lazer ile oksigaz alevinin aynı anda aynı kesim kafası üzerinden çalıştığı bir termal kesme işlemidir. Lazer delme yapar ve kesim boşluğunu başlatır; alev ısı ekler, kesim boşluğunu genişletir ve cürufu üfleyerek uzaklaştırır. Bu sayede bir lazer makinesi, saf lazer kesiminin normal kalınlık sınırının çok ötesinde karbon çeliği kesebilir.
Gerçekten 200 mm karbon çeliği kesebilir mi?
Evet, kenardan başlatma (harici giriş) ile. 200 mm’de referans hız 100–140 mm/dak’dır. Levha içinden başlayan kesimlerde hibrit delme sınırı 180 mm’dir. Fiili sonuçlar çelik sınıfına, levha durumuna ve parça geometrisine bağlıdır; bu nedenle malzemenizde bir numune kesimi öneririz.
Bu, CNC alev kesme makinesinden veya oksigaz kesimden nasıl farklıdır?
Bir alev kesici, her delme için uzun ön ısıtma gerektirir ve yaklaşık 50 mm altındaki levhalarda yavaştır (20 mm’de yaklaşık 0,4 m/dak). Hibrit makine, lazerle 100 mm’yi yaklaşık 8 saniyede deler, 20 mm’yi 1,4 m/dak hızla keser ve ince sac ile paslanmaz çelikte normal bir fiber lazer olarak da çalışır.
Lazer modu ile hibrit mod arasında nasıl geçiş yaparım?
Kesim kafasındaki seramik gövdeyi değiştirip kontrolörde modu seçerek. Levha masada kalır ve ikinci bir makine gerekmez. Hibrit modda ateşleme otomatik.
Hibrit mod paslanmaz çelikte veya alüminyumda çalışır mı?
Hayır. Hibrit mod oksigaz yanmasına dayanır ve karbon ve düşük alaşımlı çelik içindir. Paslanmaz çelik, lazer modunda hava veya azot ile kesilir; 20 kW referans tablosu 4–40 mm’yi kapsar.
Kalın levha lazer kesimi için hangi lazer gücüne ihtiyacım var?
BLTF60 kesim kafası 20 kW’a kadar kabul eder ve hava ile kesimi 20 mm’ye, oksijenle kesimi 50 mm’ye ve hibrit kesimi 200 mm’ye kadar kapsar. Hibrit modda referans proses yalnızca 4 kW lazer gücü kullanır; bu nedenle kalın levha işinin çoğunu alev yapar. İşiniz ağırlıklı olarak kalın levhaysa, BLTF20 kesim kafasıyla daha düşük güçlü bir lazer kaynağı yeterli olabilir.
Kalın levhada kaynak ağzı pahlarını kesebilir mi?
Evet. Döner eksen, değişken açılı pahlı kesimler dahil olmak üzere hem lazer hem hibrit modda ±45°’ye kadar V, Y, X ve K pahları keser. 30° ve 45° için referans hızlar, 160 mm’ye kadar her kalınlık için yayımlanmıştır.
Hibrit kesimde hangi gazlar kullanılır?
Kesme gazı olarak oksijen ve alev için bir yakıt gazı kullanılır; bunlar, kontrolör tarafından yardımcı gaz ile birlikte izlenir. Yakıt gazı tipi ve tedariki, yerel düzenlemelere ve mevcut gaz sisteminize uyacak şekilde proje planlaması sırasında teyit edilir.
Parçalarınız için nasıl değerlendirirsiniz?
Aşağıdaki formdan bir çizim, malzeme sınıfı ve kalınlık gönderin. Bir numune kesimi yapar, fotoğrafları, videoyu ve ölçümleri iletir, ardından bir yapılandırma ve teklif öneririz.
15 Numune kesimi talep edin
Bir sonraki kalın levha işiniz tek bir test parçayla başlar.
Malzemeniz ve parçalarınız hakkında bilgi verin. Bir uygulama mühendisi, numune kesim planı ve önerilen bir yapılandırma ile yanıt verecektir.
- Malzeme sınıfınızı ve kalınlık aralığınızı belirtin.
- Tipik bir parçayı ve onun pah gereksinimini ekleyin veya açıklayın.
- Numune kesim sonucunu ve bir yapılandırma önerisini alın.