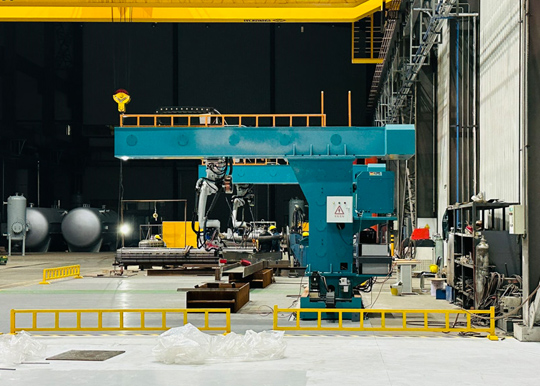
Trạm robot hàn ray lắp sàn
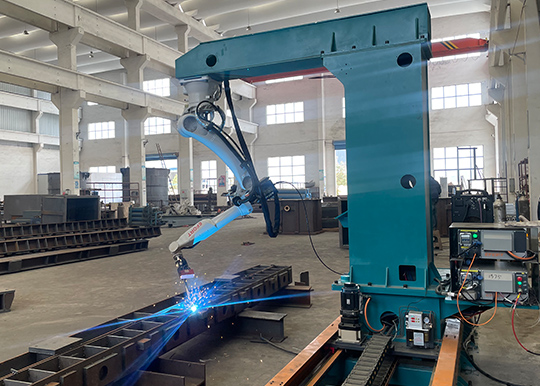
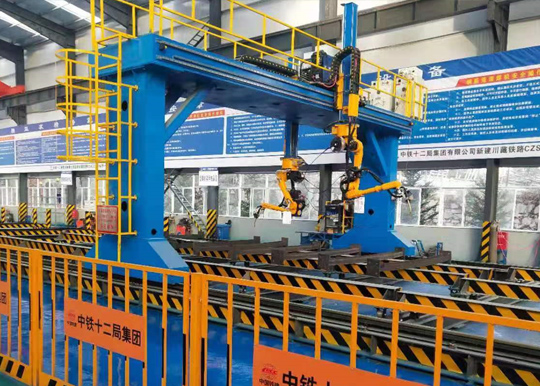
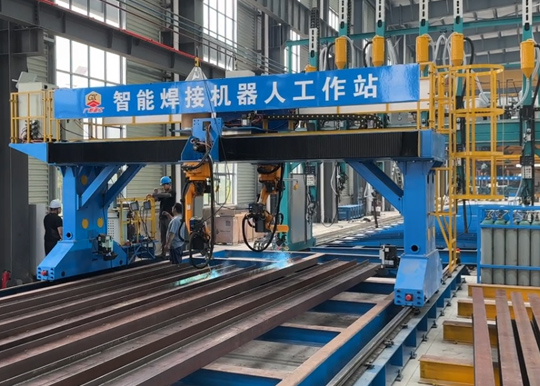
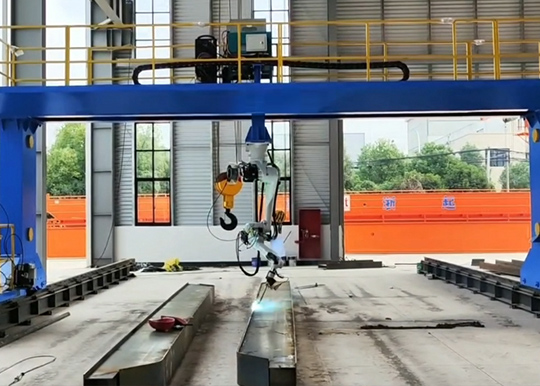
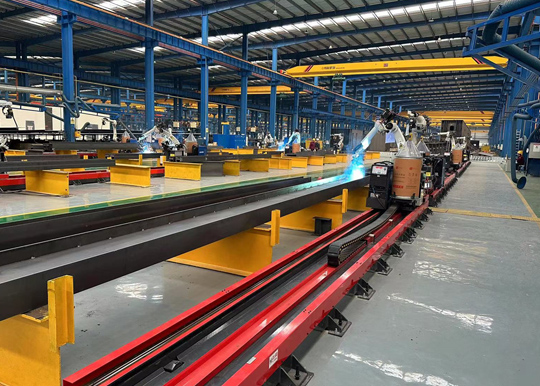
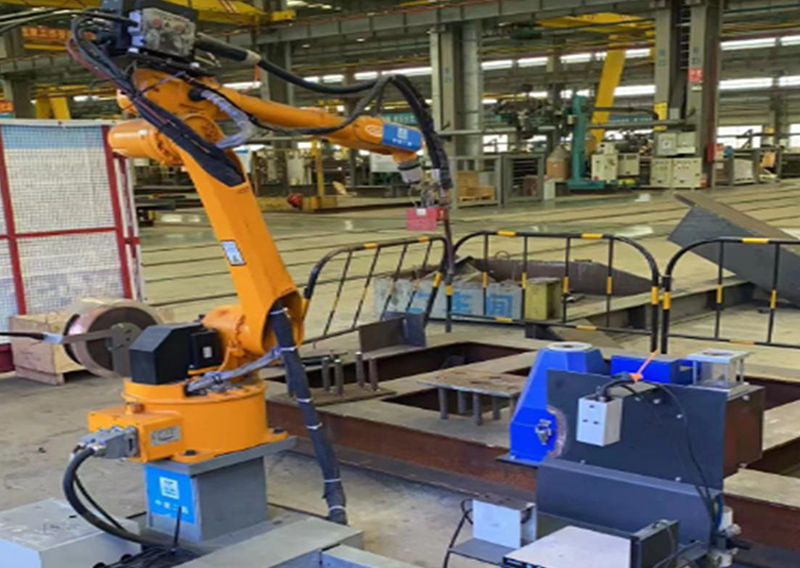
Mỗi bộ trạm làm việc hàn trên ray lắp sàn bao gồm: robot hàn hồ quang, cơ cấu di chuyển trên ray lắp sàn, nguồn hàn, mỏ hàn và hệ thống làm mát bằng nước, hệ thống thị giác, hệ thống hàn thông minh (cấu hình tiêu chuẩn). Chiều dài ray lắp sàn là 6 mét/9 mét, cho phép dịch chuyển theo trục X, bao gồm ray lắp sàn, thanh răng, các loại ray dẫn hướng tuyến tính, v.v. Phạm vi làm việc của trạm theo hướng trục Y là 1,5 mét mỗi bên, tùy theo chiều dài ray.
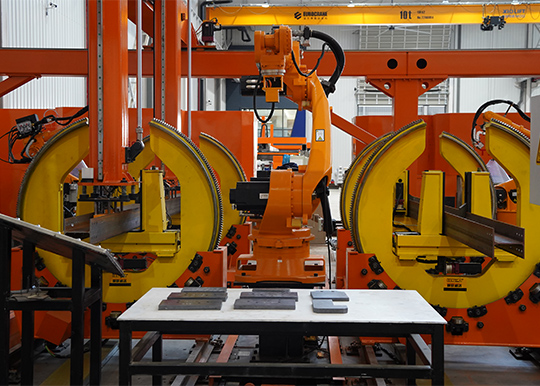
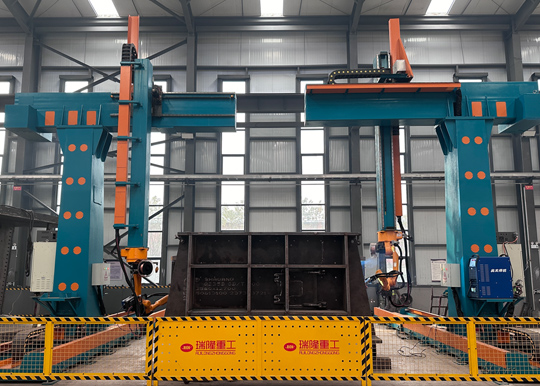
Hình ảnh sản phẩm
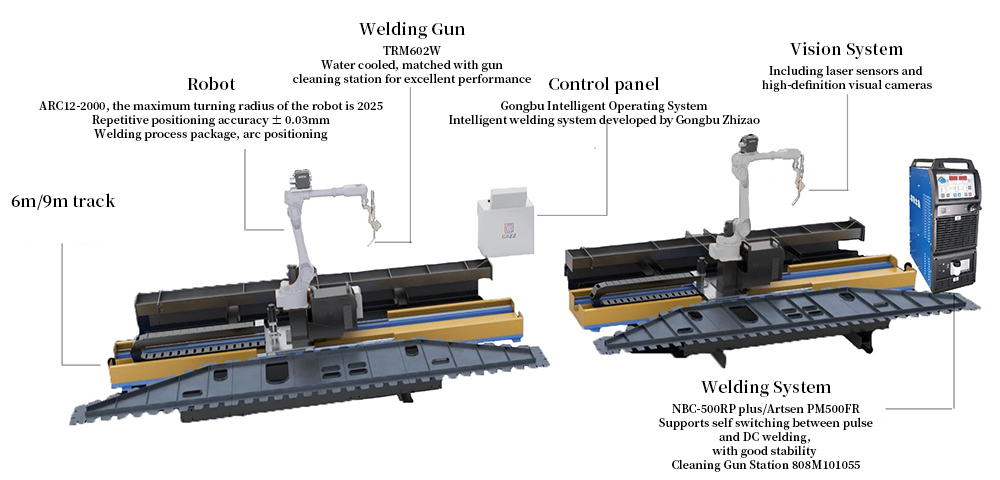
Sơ đồ lắp ráp tổng thể của Trạm làm việc thông minh lắp ray sàn
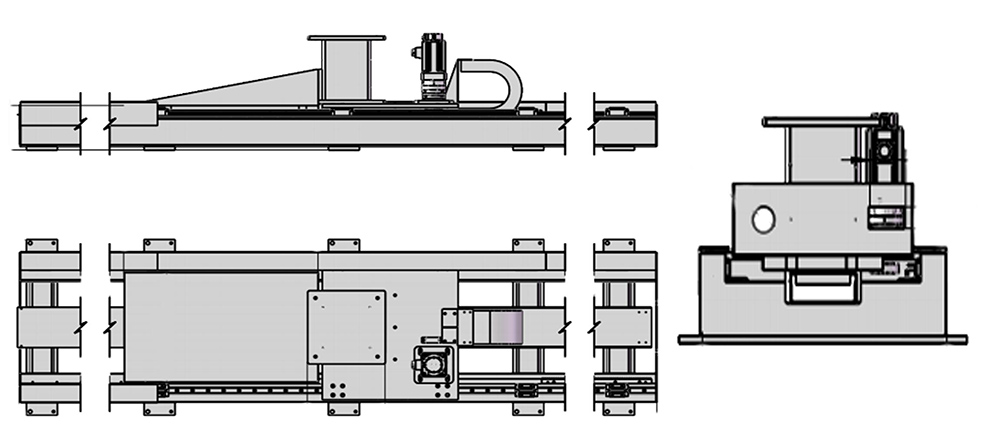
Thông số của Trạm làm việc thông minh lắp ray sàn
| Tên thiết bị | Trạm làm việc thông minh trên ray chạy nền |
| Model thiết bị | GBDG-6X/GBDG-9K/GBDG-12X |
| Phần mềm hệ thống hỗ trợ | JTCLASER Intelligent Welding System |
| Số trục bổ sung | 1 trục tăng hành trình theo chiều dài |
| Diện tích chiếm chỗ cho một bộ | Trạm làm việc đôi: 9.000×5.800 mm (bao gồm ray 9 mét, lối đi an toàn và sàn thao tác) |
| Các loại đường hàn áp dụng | Mối hàn giáp mối, mối hàn góc, mối hàn góc nhiều lớp nhiều đường chuyền, mối hàn rãnh hàn (mép vát) |
| Khả năng thích ứng tiêu chuẩn với quy cách cấu kiện | 1.200:550 mm (Rộng:Cao), chiều dài tương ứng với model thiết bị |
| Các loại cấu kiện theo ngành | Kết cấu thép, kết cấu dầm chữ H, kết cấu hộp, kết cấu cụm tấm panel cho cầu / tàu thủy |
Hiệu suất của Trạm làm việc thông minh lắp ray sàn
| Quy trình ứng dụng | Cắt, đánh dấu, hàn |
| Thiết bị bảo vệ môi trường | Thiết bị tùy chọn |
| Hệ tọa độ làm việc | PCS2, PCS3 (ở hai bên ray) |
| Phạm vi làm việc | 6500*1200*300 |
| Giờ làm việc | 7*20H |
| Gói quy trình hàn | Hàn DC và hàn xung cho thép cacbon dây đặc dùng CO2/80% CO2+20% AR, và thép cacbon dây lõi thuốc dùng CO2 |
| Loại vật liệu hàn | Đóng gói dạng cuộn, đóng gói dạng thùng |
| Kịch bản áp dụng | Hàn các cấu kiện kết cấu như dầm thép hình chữ H, cột, tấm cầu và tàu thủy |
| Chế độ chuyển động | Liên động 7 trục |
| Trục phụ | Ray chạy mặt sàn và cổng trục (gantry) tùy chọn |
Quy trình làm việc của Trạm làm việc thông minh lắp ray sàn
1) Chi tiết gia công cần hàn được chuyển vào trạm làm việc bằng thủ công hoặc xích tải, định vị gần điểm P;
2) (Đồng thời hoặc trước đó) Người vận hành xoay mô hình cho khớp theo số hiệu cấu kiện và hướng đặt, tạo các điểm nút;
3) Nếu vị trí đặt có sai lệch lớn, trước tiên dùng camera để nhận dạng vị trí của cấu kiện tại điểm P;
4) Nếu vị trí đặt đủ gần, người vận hành trực tiếp nạp mô hình và bắt đầu quét. Lúc này, người vận hành cũng có thể cẩu một cấu kiện khác lên bộ giá thiết bị thứ hai hoặc một trạm làm việc khác của thiết bị này để thực hiện các bước nêu trên;
5) Sau khi quét hoàn tất, hệ thống bắt đầu hàn:
6) Khi toàn bộ quá trình hàn cấu kiện hoàn tất, cấu kiện được chuyển sang trạm làm việc tiếp theo để thực hiện công đoạn sau.
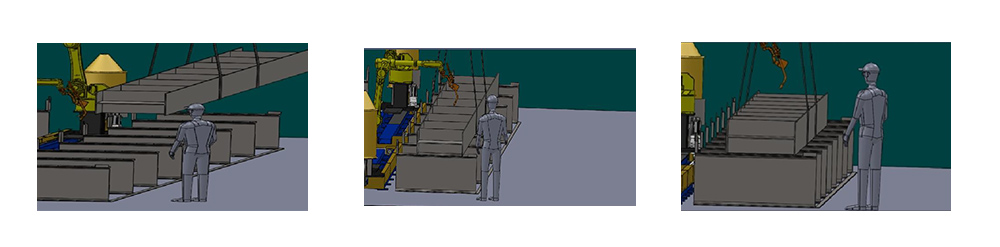
Hình ảnh cấu kiện áp dụng (một phần)
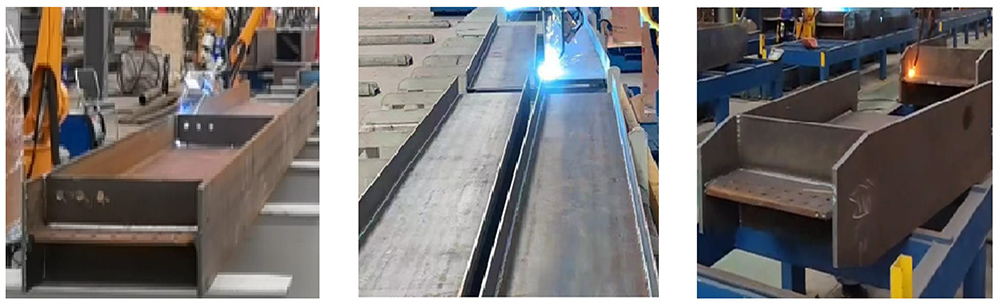
Khi nào trạm hàn robot trên ray lắp sàn là điểm khởi đầu phù hợp
Bố trí ray lắp sàn mở rộng khả năng tiếp cận của robot dọc theo chiều dài cấu kiện kết cấu. Phương án này đáng cân nhắc cho dầm chữ H, cột và các kết cấu tấm cầu hoặc tàu thủy có thể tiếp cận, khi nhiệm vụ hàn chủ yếu vượt quá tầm với của robot cố định theo hướng chiều dài. Ray di chuyển robot đến vị trí làm việc khác; tay robot vẫn phải vươn tới mối ghép hàn với góc mỏ hàn yêu cầu.
Khi chuẩn bị báo giá, cần tách riêng ba kích thước: chiều dài cấu kiện, chiều dài ray và vùng hàn có thể tiếp cận. Ray dài không quyết định chiều rộng hoặc chiều sâu mà mỏ hàn có thể vươn tới. Gối đỡ, kẹp và khoảng hở ở đầu mút có thể làm giảm khả năng tiếp cận hữu dụng. Hãy cung cấp cả chi tiết lớn nhất và nhỏ nhất, vì cách bố trí đồ gá phù hợp với dầm dài có thể khiến cấu kiện nhỏ khó gá lắp.
Đối với tiết diện hộp, vách ngăn và các gân đặt sát nhau, cần cung cấp hình cắt. Một mối ghép hàn bị che khuất sau tấm thép có thể vẫn không tiếp cận được, dù kích thước bao ngoài danh nghĩa là phù hợp. Nhà cung cấp cần đánh giá tầm nhìn của cảm biến, đường tiếp cận cũng như vị trí cuối của mỏ hàn. Việc định vị lại hoặc chọn bố trí trạm khác có thể thực tế hơn so với tăng chiều dài ray.
Hệ thống bao gồm những gì?
Mô tả hiện có liệt kê robot hàn hồ quang, cơ cấu ray lắp sàn, nguồn hàn, mỏ hàn và bộ làm mát, hệ thống thị giác và điều khiển hàn thông minh. Cần xác nhận model và giao diện chính xác trong báo giá. Đồng thời cần xác định phần đỡ chi tiết, trách nhiệm về đồ gá, hút khói, che chắn bảo vệ và công việc lắp đặt. Những nội dung này quyết định hai báo giá có đang mô tả cùng một ô hàn tích hợp tương đương hay không.
Dữ liệu tham chiếu bao gồm các cách bố trí ray và model khác nhau. Hãy xem các kích thước liệt kê là tham chiếu cấu hình, không phải các giới hạn có thể hoán đổi cho một máy. Diện tích trạm đôi 9 m, các thông số phạm vi làm việc và mục kích thước cấu kiện cần được đối chiếu với bản vẽ bố trí đã chọn. Điều này tránh tình trạng khi so sánh báo giá, chiều dài của một cấu hình bị ghép với chiều rộng của cấu hình khác.
| Lựa chọn bố trí | Câu hỏi phù hợp cần đặt ra | Thông tin cần cung cấp |
|---|---|---|
| Robot cố định hay ray lắp sàn | Những đường hàn nào nằm ngoài tầm với sử dụng được của robot cố định? | Tọa độ mối ghép hàn và hướng đặt chi tiết |
| Cấu hình ray lắp sàn | Cần chiều dài hành trình sử dụng được là bao nhiêu? | Vùng hàn dài nhất và khoảng hở đầu mút |
| Một hay hai phía làm việc | Việc cấp phôi sẽ được tách khỏi chuyển động của robot như thế nào? | Vị trí đỡ và trình tự thao tác |
| Gói hàn và thị giác | Những mối ghép hàn và sai lệch gá đặt nào sẽ được phê duyệt? | Vật liệu, bản đồ mối hàn và chi tiết mẫu |
| Đồ gá và hạ tầng kỹ thuật | Nhà xưởng cần chuẩn bị gì trước khi lắp đặt? | Mặt bằng, nguồn điện, làm mát, khí và bố trí thao tác |
Cách công việc di chuyển qua trạm
Đặt chi tiết lên các gối đỡ đã thống nhất và định vị theo mốc tham chiếu của ô hàn. Kiểm tra để bảo đảm kẹp, chi tiết gá tạm và cáp không cản trở chuyển động robot đã lập kế hoạch. Quá trình hàn bắt đầu khi chi tiết đã được chuẩn bị cho kiểu mối ghép hàn được phê duyệt và quy trình phù hợp đã được chọn. Một quy trình cấp phôi nhất quán giúp các bước định vị và quét ổn định, dễ dự đoán hơn.
Quy trình điều khiển theo mô hình hiện tại căn chỉnh mô hình chi tiết với hướng đặt thực tế, kiểm tra vị trí gá đặt khi cần và quét khu vực mối ghép hàn. Khi đã có thông tin đường hàn được chấp nhận, hệ thống sẽ tạo hoặc chọn hướng dẫn hàn. Bộ điều khiển phải phối hợp robot với ray lắp sàn tại các vị trí cần thiết. Khi chạy thử, cần kiểm tra các mối ghép hàn đại diện ở phần gần, giữa và xa của hành trình sử dụng được.
Sau khi hàn, kiểm tra và chuyển chi tiết sang công đoạn tiếp theo. Bố trí hai phía có thể hỗ trợ chiến lược cấp phôi, nhưng việc cấp phôi đồng thời với robot đang vận hành phải được cho phép bởi thiết kế bảo vệ ô hàn và trình tự điều khiển. Không nên mặc định rằng một phía trống là an toàn để đi vào chỉ vì mỏ hàn đang làm việc ở nơi khác. Hãy tuân thủ quy trình vận hành của ô hàn đã lắp đặt.
Ray chạy có thể thay đổi gì trong xưởng của Quý doanh nghiệp
Lợi ích chính cần xem xét là khả năng tiếp cận các chi tiết dài hơn mà không phải liên tục di dời cụm robot cố định. Bố trí gối đỡ có kế hoạch có thể giúp các chi tiết kế tiếp dễ định vị hơn. Thu nhận đường hàn bằng thị giác xử lý các sai lệch gá đặt phù hợp, trong khi hành trình phối hợp đưa robot đến quanh mối ghép hàn. Tuy nhiên, các khả năng này vẫn phụ thuộc vào đồ gá ổn định, điều kiện cảm biến phù hợp và quy trình hàn đã được phê duyệt.
Hãy đo toàn bộ chu kỳ sản xuất trước khi ước tính mức tiết kiệm. Hành trình trên ray, quét và định vị đều là các công việc cần thiết, dù hồ quang chưa cháy. Việc cấp một dầm dài có thể chiếm dụng cầu trục mà các bộ phận khác cũng cần dùng. Vệ sinh mỏ hàn, kiểm tra và thỉnh thoảng định vị lại cũng cần được tính vào sản lượng dự kiến. Tốc độ hàn nhanh hơn không nhất thiết loại bỏ được nút thắt ở khâu thao tác.
Trước khi đặt hàng, hãy yêu cầu một trình tự hàn mẫu có bao gồm các đầu mút và giao điểm khó. So sánh sản lượng chi tiết đạt yêu cầu với cùng chi tiết được hàn bằng phương pháp hiện tại của Quý doanh nghiệp. Giữ rõ các giả định về ca làm việc, mức độ sẵn sàng và cơ cấu chi tiết. Mô tả về giờ vận hành đã công bố không phải là cam kết vận hành không người giám sát, cũng không phải lý do để bỏ qua bảo trì trong kế hoạch sản xuất.
So sánh các phương án bố trí trạm hàn
Trạm hàn robot đơn đáng được so sánh cho các chi tiết nhỏ hơn có thể đưa vào trong tầm với. Trạm hàn kết cấu công-xôn cung cấp một phương án tiếp cận khác cho các cụm tấm rộng phù hợp. Hãy cân nhắc hệ thống cổng trục (gantry) khi diện tích làm việc tổng thể và phân bố mối ghép hàn phù hợp với bố trí cơ khí đó. Lựa chọn phải theo bản đồ mối hàn, không chỉ theo chiều dài chi tiết.
Hàn thủ công vẫn có thể phù hợp với các mối ghép hàn phát sinh không thường xuyên mà hệ thống đề xuất không thể tiếp cận một cách kinh tế. Kế hoạch sản xuất có thể chia công việc giữa robot và một công đoạn thủ công, thay vì tăng độ phức tạp cơ khí chỉ cho một số ít đường hàn ngoại lệ. Hãy đưa phần công việc còn lại này và khâu kiểm tra của nó vào mọi phép so sánh chi phí.
Năm câu hỏi cần đặt ra trước khi đặt hàng
Chiều dài ray có bằng chiều dài đường hàn liên tục tối đa không?
Không. Khả năng tiếp cận đường hàn sử dụng được còn phụ thuộc vào giới hạn hành trình, tầm với của robot, gối đỡ chi tiết, hướng mỏ hàn và khoảng hở đầu mút. Hãy xác nhận các đường hàn có thể tiếp cận trên bản vẽ bố trí cuối cùng.
Tôi có thể cấp phôi ở phía đối diện trong khi robot đang hàn không?
Chỉ khi thao tác đó đã được tính trong thiết kế ô hàn và quy trình vận hành. Các khu vực làm việc được bảo vệ, trình tự điều khiển và tuyến thao tác phải được xác lập trong quá trình tích hợp.
Hệ thống ray có xử lý được nhiều kích thước dầm khác nhau không?
Có thể xử lý trong một dải kích thước, nhưng mỗi nhóm chi tiết cần gối đỡ phù hợp, khả năng tiếp cận của mỏ hàn và cảm biến, cùng quy trình đã được phê duyệt. Hãy cung cấp chi tiết nhỏ nhất và lớn nhất để rà soát bố trí.
Hệ thống thị giác có loại bỏ toàn bộ công việc đồ gá không?
Không. Hệ thống có thể thu nhận thông tin vị trí đường hàn phù hợp, nhưng không thể đỡ chi tiết hoặc ngăn chi tiết dịch chuyển trong khi hàn. Đồ gá và phương pháp định vị vẫn là một phần của thiết kế ô hàn.
Cần gì trước khi có báo giá lắp đặt?
Gửi bản đồ mối hàn, kích thước và khối lượng chi tiết, cơ cấu sản xuất, sản lượng mục tiêu và yêu cầu chất lượng. Cung cấp mặt bằng thể hiện tuyến cấp phôi và hạ tầng kỹ thuật sẵn có, cùng các chi tiết mẫu đại diện nếu khả năng tiếp cận chưa chắc chắn.
Trao đổi về chi tiết và mục tiêu sản xuất của Quý khách
Quý khách vui lòng gửi bản vẽ chi tiết, yêu cầu đường hàn và bố trí mặt bằng qua biểu mẫu yêu cầu bên dưới. Chúng tôi sẽ xem xét khả năng tiếp cận mối ghép hàn và cấu hình phù hợp trước khi lập báo giá.
Yêu cầu báo giá trạm hànGửi yêu cầu tìm nguồn cung ứng
Vui lòng điền biểu mẫu với yêu cầu chi tiết của Quý khách, đội ngũ hỗ trợ của chúng tôi sẽ phản hồi sớm. Một chuyên viên phụ trách sẽ được phân công cho dự án của Quý khách để cung cấp hướng dẫn chuyên môn và giải pháp phù hợp.
Để nhận phản hồi nhanh nhất, chúng tôi khuyến nghị Quý khách gửi yêu cầu qua biểu mẫu. Nếu gặp sự cố khi gửi, Quý khách có thể liên hệ trực tiếp với chúng tôi qua dxk@jtclaser.com .