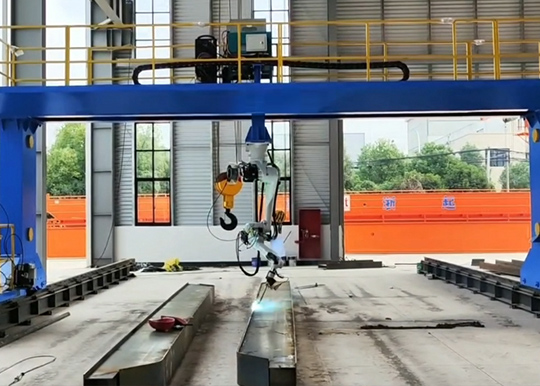
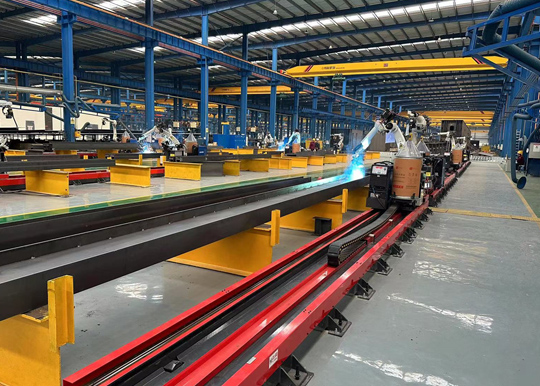
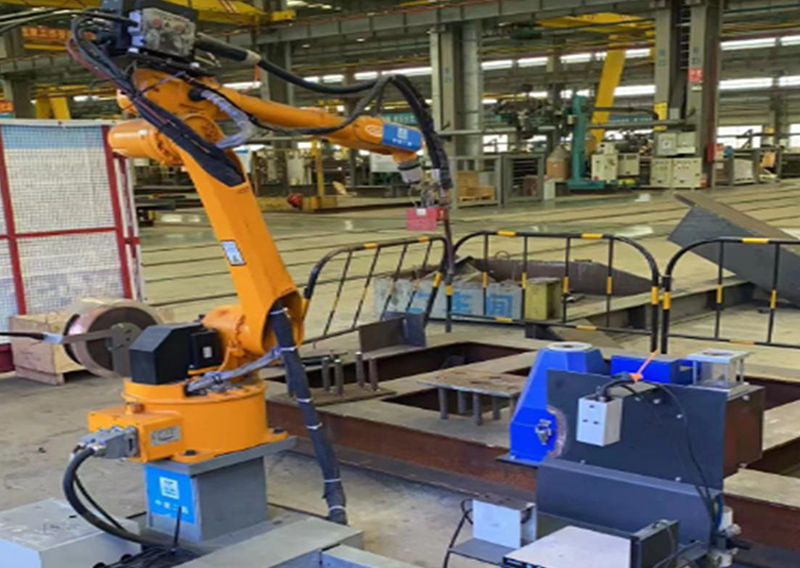
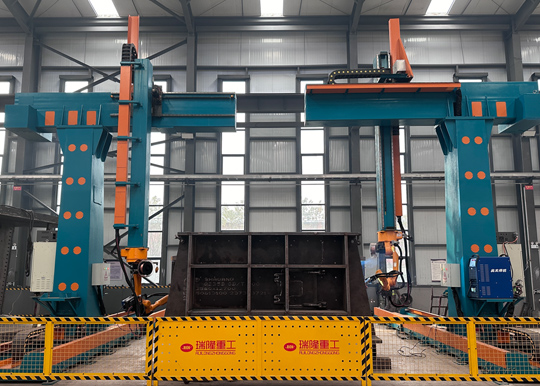
Портальная девятиосевая интеллектуальная рабочая станция
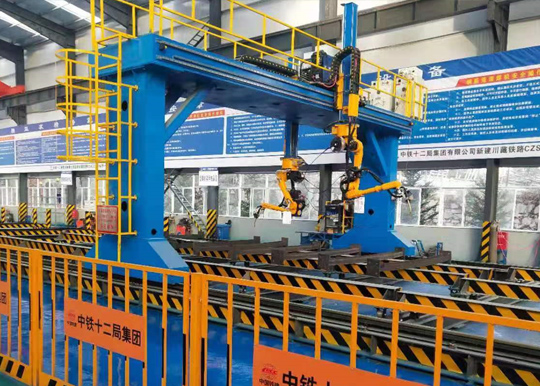
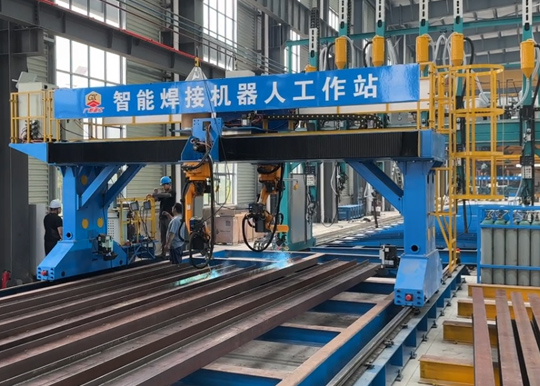
Портальная интеллектуальная сварочная рабочая станция с двумя машинами и несколькими дополнительными осями используется главным образом для роботизированной автоматической сварки различных зданий со стальными конструкциями, мостов, судов и других сооружений. Станция отвечает требованиям сварки различных угловых швов, таких как стальные конструкции H-образного сечения, плитные блоки мостов и горизонтальные листы, и обладает условиями для непрерывной модернизации. В дальнейшем она также будет адаптирована к сварке в других сценариях. Каждая портальная сварочная станция включает систему управления, портальный механизм перемещения, 2 комплекта роботов для дуговой сварки, 2 комплекта роботизированных сварочных источников питания и баков охлаждающей воды, 2 комплекта интеллектуальных систем технического зрения для сварки и 2 комплекта систем горелок с водяным охлаждением.
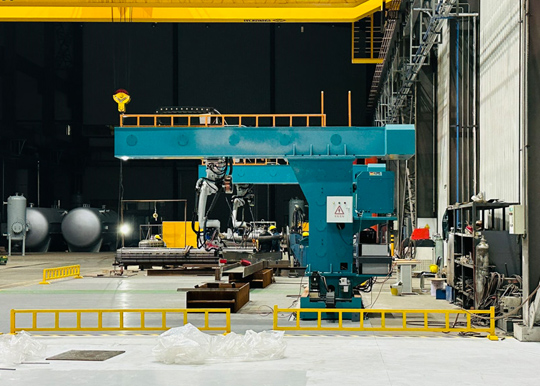
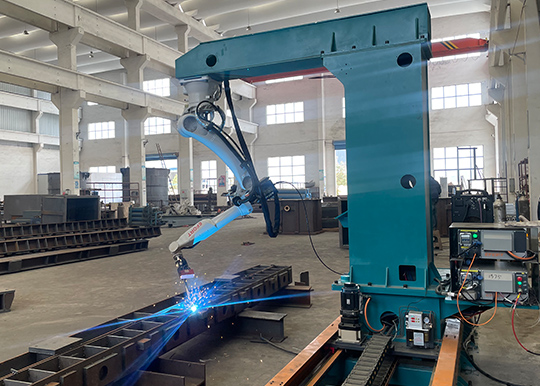
Изображения продукта

Сборочная схема портальной девятиосевой рабочей станции

Параметры портальной девятиосевой рабочей станции
| подпункт | единица | содержание |
| области применения | / | Используется главным образом для плитных блоков мостовых конструкций, H-образных балок и других сборочных элементов, таких как транспортные рельсы |
| характеристики оборудования | m | 24*7.5*4.8 |
| общая мощность | KW | 37 |
| максимальный рабочий диапазон | m | 24*5*1.5 |
| средняя производительность сварки | m/day | 160~220(Типы конструкций различаются) |
Характеристики портальной девятиосевой рабочей станции с двумя машинами
| Технологические процессы | Резка, маркировка, сварка |
| Природоохранное оборудование | опциональное оборудование |
| Рабочая система координат | PCS1、PCS2、PCS3 |
| Рабочий диапазон | 24000*5000*1500 |
| Часы работы | 7*20H |
| Пакет сварочных процессов | CO2/80% CO2+20%AR углеродистая сталь со сплошным сердечником, CO2порошковая углеродистая сталь, сварка постоянным током и импульсная сварка |
| Тип сварочного материала | катушечная упаковка、бочковая упаковка |
| области применения | Сварка крупных корпусов, H-образных балок, колонн, мостовых плит, крупных переборок и других конструктивных элементов |
| Режим движения | Девятиосевая синхронизация |
| Вспомогательная ось | Опциональные напольный рельс и портал |
Рабочий процесс портальной девятиосевой рабочей станции с двумя машинами
1)Вручную или с помощью цепного конвейера переместите свариваемые детали на раму рабочей станции, расположив их вблизи точки P;
2)(Одновременно или заранее) Операторы согласованно поворачивают модель и создают узлы на основе номера детали и её расположения;
3)Если отклонение в расположении слишком велико, используйте камеру для определения точки позиционирования P детали. Если расположение достаточно точное, операторы сразу загружают модель и запускают сканирование;
4)После завершения сканирования система начинает сварку;
5)После завершения сварки всей детали переместите деталь на следующую рабочую станцию. Если модель детали отсутствует, оборудование можно использовать для сварки с помощью визуального взаимодействия. Разместив деталь на рабочей станции, операторы фотографируют зоны сварки камерой, подбирают процесс и запускают сканирование для сварки. По сравнению с работой по модели этот способ увеличивает относительную нагрузку на операторов

Примеры применимых деталей (частично)

Отправьте запрос на поставку
Пожалуйста, заполните форму с подробным описанием ваших требований, и наша служба поддержки свяжется с вами в ближайшее время. К вашему проекту будет прикреплён отдельный специалист, который предоставит профессиональные рекомендации и индивидуальные решения.
Для самого быстрого ответа рекомендуем отправить запрос через форму. Если при отправке возникнут какие-либо проблемы, вы также можете связаться с нами напрямую по адресу dxk@jtclaser.com .
Другая продукция
Совмещённая станция сборки и сварки
Консольная девятиосевая интеллектуальная рабочая станция