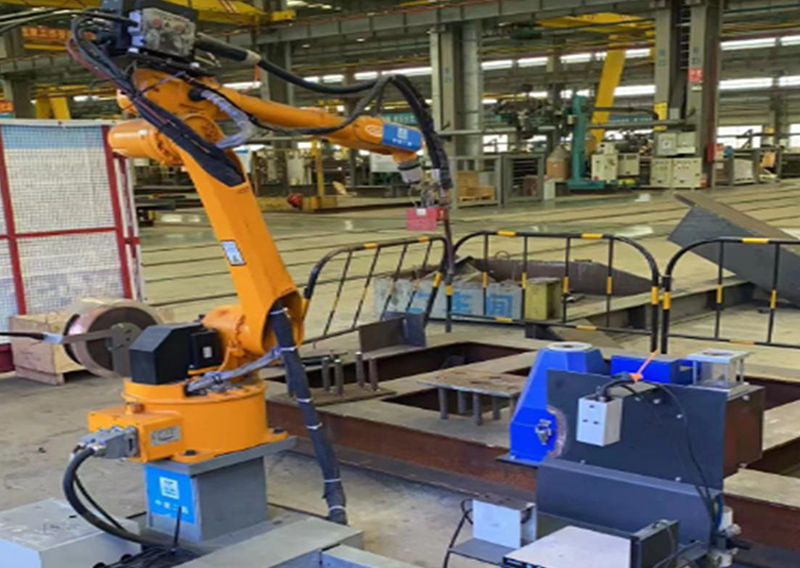
Автономная интеллектуальная рабочая станция
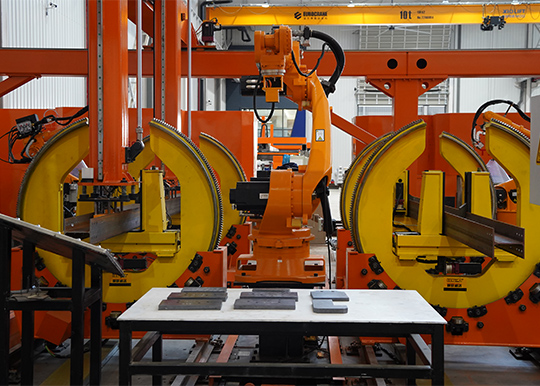
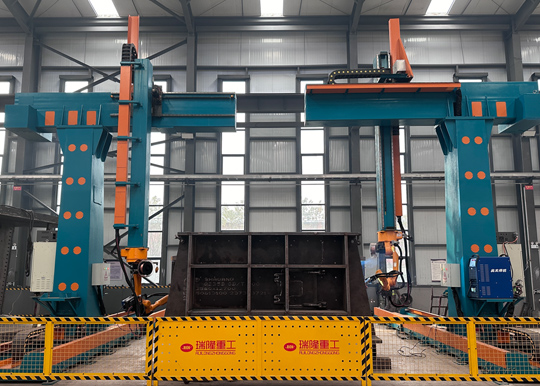
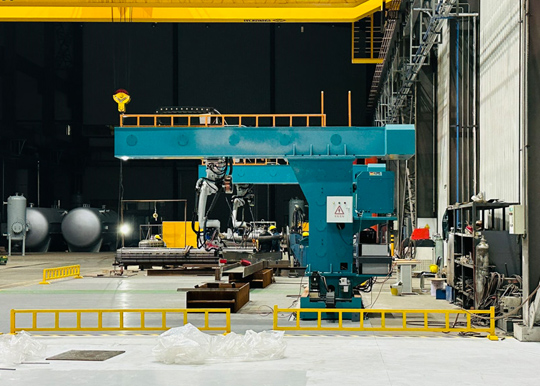
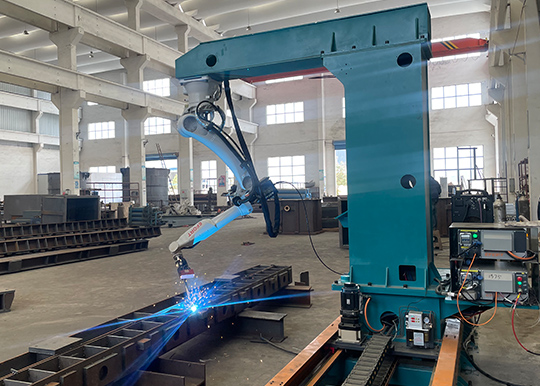
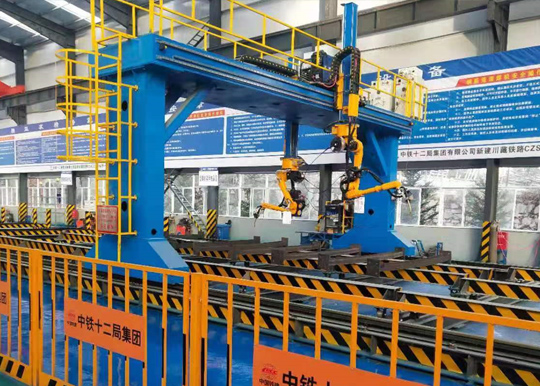
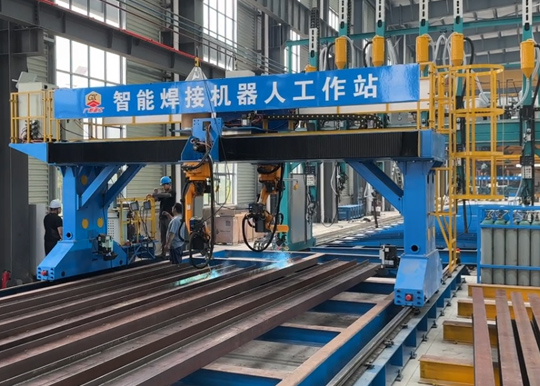
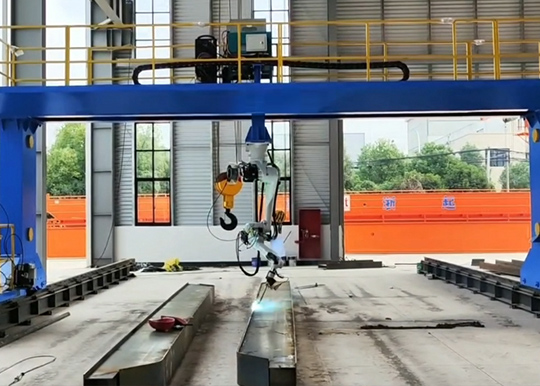
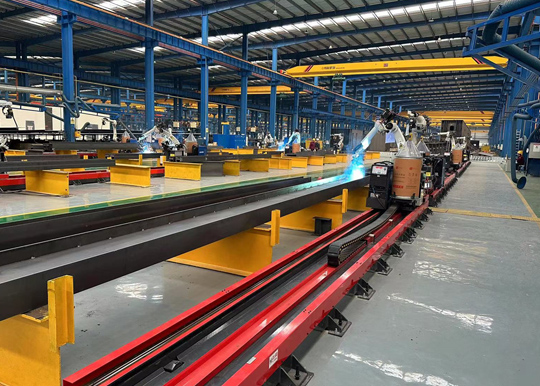
Используя собственные интеллектуальные системы сварки и технического зрения, станция применяет визуальную съёмку, разметку линий и лазерное сканирование, чтобы точно определить и рассчитать положение сварных швов. По результатам сканирования определяется фактическое положение шва; станция автоматически подбирает сварочный процесс по величине угла шва, включая ток, напряжение, скорость сварки и положение горелки. Кроме того, на основе траекторий и процессов сварки формируются программные инструкции, понятные роботам, и передаются им для выполнения сварки.
Изображения изделия

Рабочая зона робота

Рабочий процесс автономной интеллектуальной станции
Используя собственные интеллектуальные системы сварки и технического зрения, станция применяет визуальную съёмку, разметку линий и лазерное сканирование, чтобы точно определить и рассчитать положение сварных швов. По результатам сканирования определяется фактическое положение шва; станция автоматически подбирает сварочный процесс по величине угла шва, включая ток, напряжение, скорость сварки и положение горелки. Кроме того, на основе траекторий и процессов сварки формируются программные инструкции, понятные роботам, и передаются им для выполнения сварки.
| Полезная нагрузка | ARC12-2000: полезная нагрузка 12KG |
| Максимальный вылет | 2025MM |
| Рабочий цикл | 7*20H |
| Требования к среде | 0-45℃ |
| Масса станции | 185KG |
| Нагрузка на рабочий орган робота | 12KG |
| Сварочный источник питания | AOTAI,MEGMEET |
| Требования к оператору | Освоить базовые операции на компьютере и научиться работать в интеллектуальной операционной системе GoFa |
Параметры автономной интеллектуальной рабочей станции
| подпункт | единица | содержание |
| области применения | / | Подходит для узловых пластин, прогонов, консольных кронштейнов и других элементов, а также для мелких конструктивных деталей |
| габариты оборудования | m | 1.2*1.2*1 |
| суммарная мощность | KW | 15.5 |
| Максимальная рабочая зона | m | 2*1.2*0.3 |
| средняя производительность сварки | m/day | 60~90(Типы конструкций различаются) |
Рабочий процесс автономной интеллектуальной станции
1)Мостовым краном подайте лист в зону рабочей станции;
2)Запустите робота для выполнения сканирования;
3)После завершения сканирования программы сварки/резки формируются автоматически;
4)Выполните операции сварки/резки;
5)После завершения сварки/резки робот сканирует и сваривает/режет следующий лист. Одновременно вручную вывозят готовую деталь и подают краном новый лист в зону станции, чем завершается один цикл чередующихся операций.
Примеры подходящих деталей (частично)

Отправьте заявку на поставку
Пожалуйста, заполните форму, указав подробные требования, и наша команда поддержки свяжется с вами в ближайшее время. К вашему проекту будет прикреплён отдельный специалист, который даст профессиональные рекомендации и предложит индивидуальные решения.
Чтобы получить ответ быстрее, рекомендуем отправлять запрос через форму. Если с отправкой возникнут сложности, вы также можете написать нам напрямую на dxk@jtclaser.com .