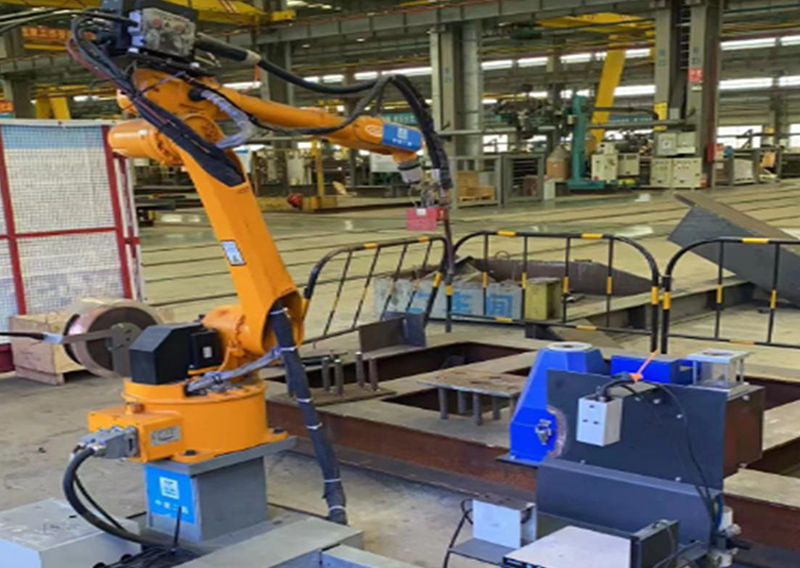
Trạm robot hàn kiểu cổng trục (gantry) 7 trục
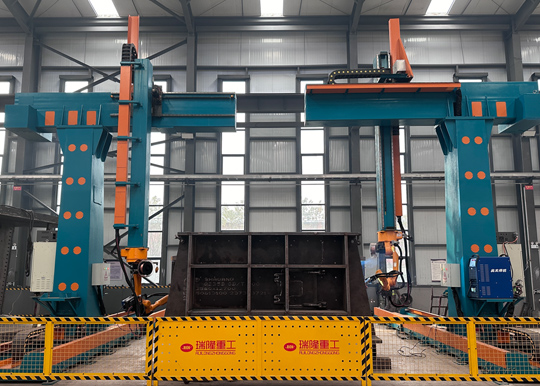
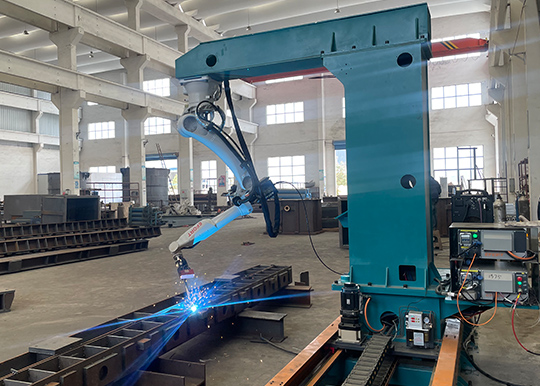
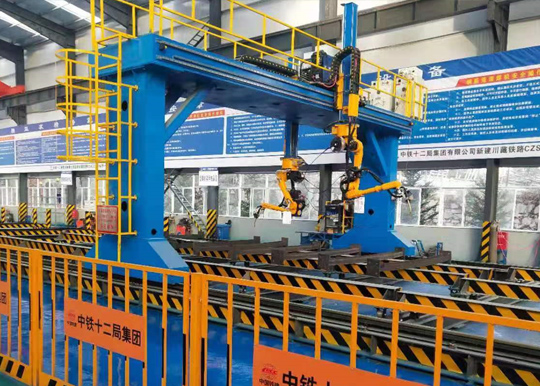
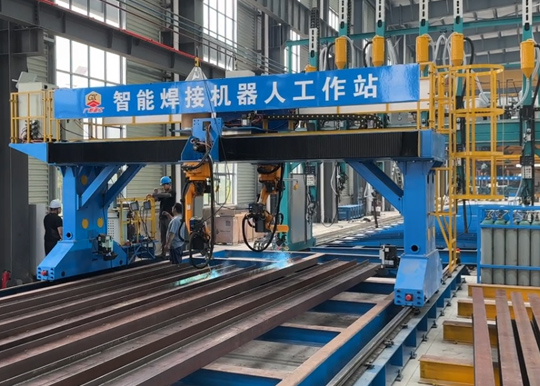
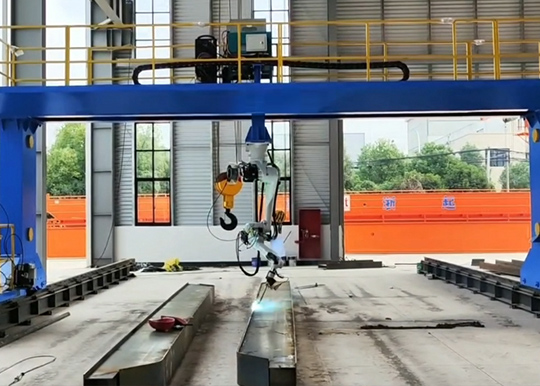
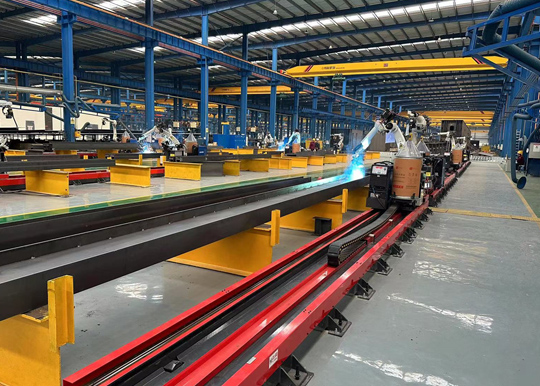
Trạm thông minh kiểu cổng trục (gantry) 7 trục của Shaanxi Jingtai Cooperation Laser Technology Co. chủ yếu dùng cho sản xuất hàn các loại chi tiết như dầm mái kết cấu thép, dầm và cột thép hình chữ H, dầm trên cao và giá đỡ. Trạm cổng trục (gantry) 7 trục có khả năng tương thích với các trạm ray lắp sàn và trạm công-xôn 7 trục. Hệ thống tích hợp sâu các quy trình hàn, định vị chính xác đường hàn trên cấu kiện bằng hệ thống thị giác, sau đó dựa trên thông tin tọa độ đường hàn thu được để tự động tạo chương trình hàn và thực hiện hàn thông qua thư viện chuyên gia hàn tích hợp. Với mối hàn góc ở vị trí bằng, mối hàn góc đứng và mối hàn nhiều lớp nhiều đường khi chi tiết được đặt tùy ý, hệ thống có thể hàn chính xác và nhanh mà không cần lập trình, dạy điểm và nhập bản vẽ. Trạm có các chức năng phụ trợ như theo dõi đường hàn bằng hồ quang, tự động vệ sinh mỏ hàn và hàn liên tục trong thời gian dài.
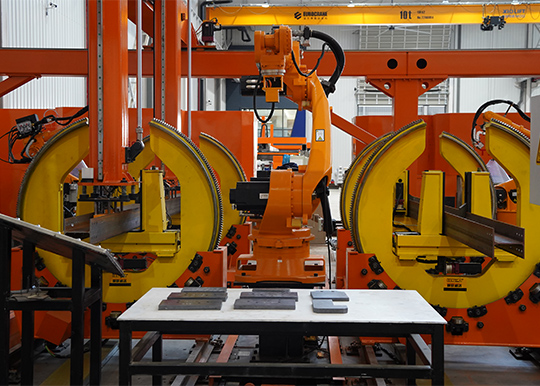
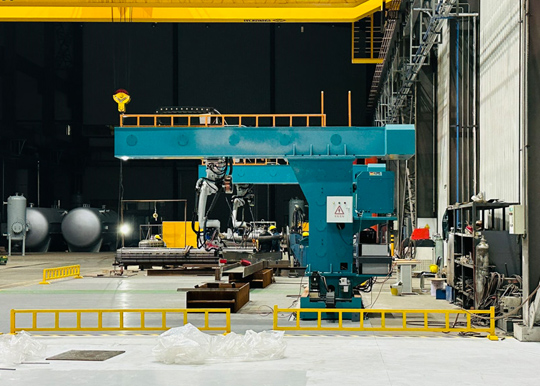
Hình ảnh sản phẩm
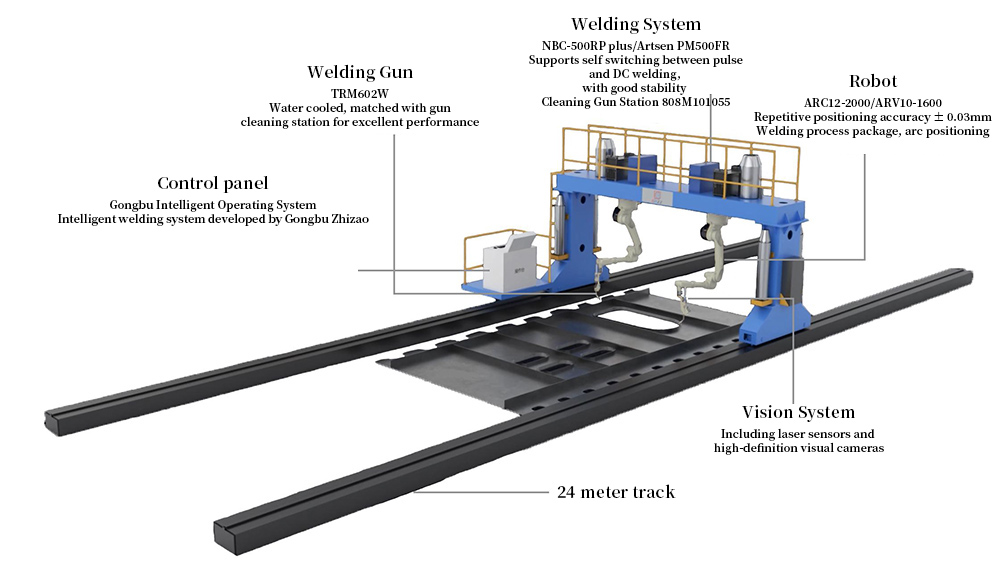
Sơ đồ lắp ráp tổng thể của trạm cổng trục (gantry) 7 trục
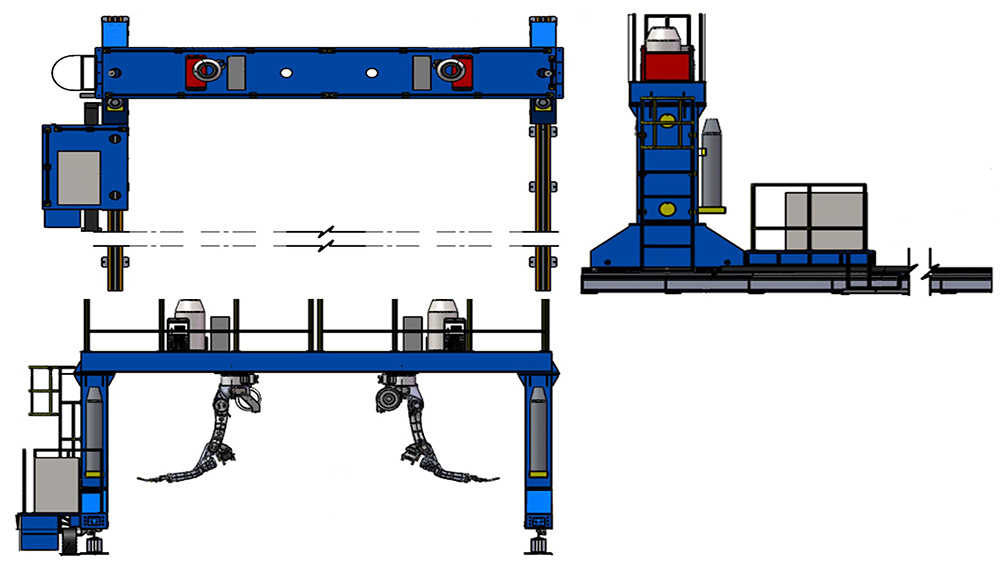
Thông số của trạm cổng trục (gantry) 7 trục
| hạng mục phụ | đơn vị | nội dung |
| kịch bản áp dụng | / | Hàn các cấu kiện kết cấu dạng dài, với chiều rộng nhỏ hơn 2,5 mét, như dầm thép hình chữ H, cột và bản cầu |
| quy cách thiết bị | m | 24*7.5*3.9 |
| tổng công suất | KW | 30 |
| Phạm vi làm việc tối đa | m | 22*5*0.45 |
| hiệu suất hàn trung bình | m/ngày | 160–220 (tùy loại kết cấu) |
Hiệu năng của trạm cổng trục (gantry) 7 trục bố trí hai robot
| Quy trình ứng dụng | Cắt, đánh dấu, hàn |
| Thiết bị bảo vệ môi trường | Thiết bị tùy chọn |
| Hệ tọa độ làm việc | PCS1、PCS2、PCS3 |
| Phạm vi làm việc | 22000*5000*450 |
| Giờ làm việc | 7*20H |
| Gói quy trình hàn | Hàn DC và hàn xung cho thép cacbon dây đặc dùng CO2/80% CO2+20% AR, và thép cacbon dây lõi thuốc dùng CO2 |
| Loại vật liệu hàn | Đóng gói dạng cuộn, đóng gói dạng thùng |
| Kịch bản áp dụng | Hàn các cấu kiện kết cấu dài hơn như dầm thép hình chữ H, cột và bản cầu |
| Chế độ chuyển động | Liên động 8 trục |
| Trục phụ | Trục bổ sung bù trừ theo trục X; mỗi robot trong hai robot phụ trách một khu vực nhất định theo trục Y (hướng khẩu độ). |
Quy trình làm việc của trạm cổng trục (gantry) 7 trục bố trí hai robot
1) Vận chuyển cấu kiện cần hàn đến khung trạm bằng thủ công hoặc bằng xích tải, và đặt gần điểm P;
2) (Đồng thời hoặc thực hiện trước) Người vận hành xoay mô hình cho đúng cùng hướng và tạo nút dựa trên mã số cấu kiện và vị trí đặt;
3) Nếu sai lệch vị trí đặt quá lớn, dùng camera để nhận dạng điểm định vị P của cấu kiện. Nếu vị trí đặt đủ gần, người vận hành trực tiếp nạp mô hình và khởi động quét;
4) Sau khi quét xong, hệ thống bắt đầu hàn;
5) Sau khi hoàn tất hàn toàn bộ cấu kiện, vận chuyển cấu kiện đến trạm tiếp theo. Nếu không có mô hình cấu kiện, thiết bị có thể hàn bằng tương tác trực quan. Sau khi đặt cấu kiện lên trạm, người vận hành dùng camera chụp ảnh các khu vực hàn, khớp quy trình và khởi động quét để hàn. So với vận hành điều khiển theo mô hình, phương pháp này làm tăng khối lượng công việc tương đối cho người vận hành.
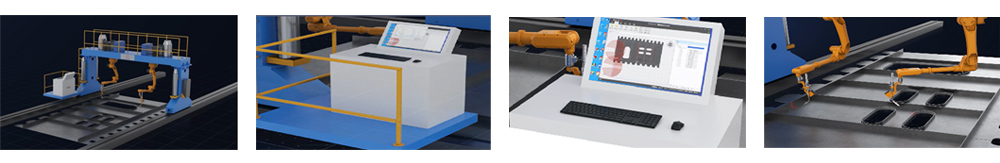
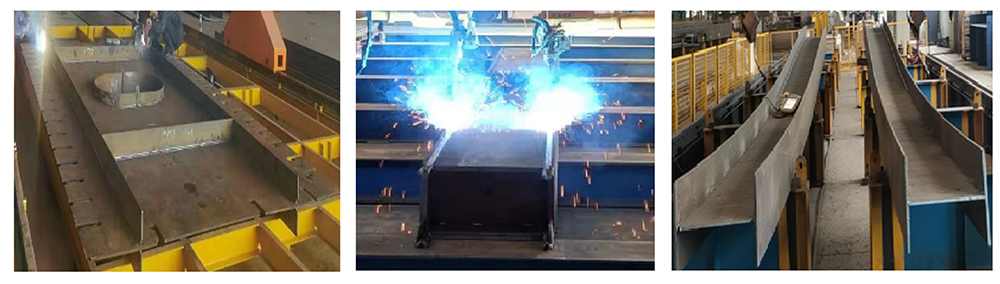
Hình ảnh cấu kiện áp dụng (một phần)
Gửi yêu cầu tìm nguồn cung ứng
Vui lòng điền biểu mẫu với yêu cầu chi tiết của Quý khách, đội ngũ hỗ trợ của chúng tôi sẽ phản hồi sớm. Một chuyên viên phụ trách sẽ được phân công cho dự án của Quý khách để cung cấp hướng dẫn chuyên môn và giải pháp phù hợp.
Để nhận phản hồi nhanh nhất, chúng tôi khuyến nghị Quý khách gửi yêu cầu qua biểu mẫu. Nếu gặp sự cố khi gửi, Quý khách có thể liên hệ trực tiếp với chúng tôi qua dxk@jtclaser.com .