
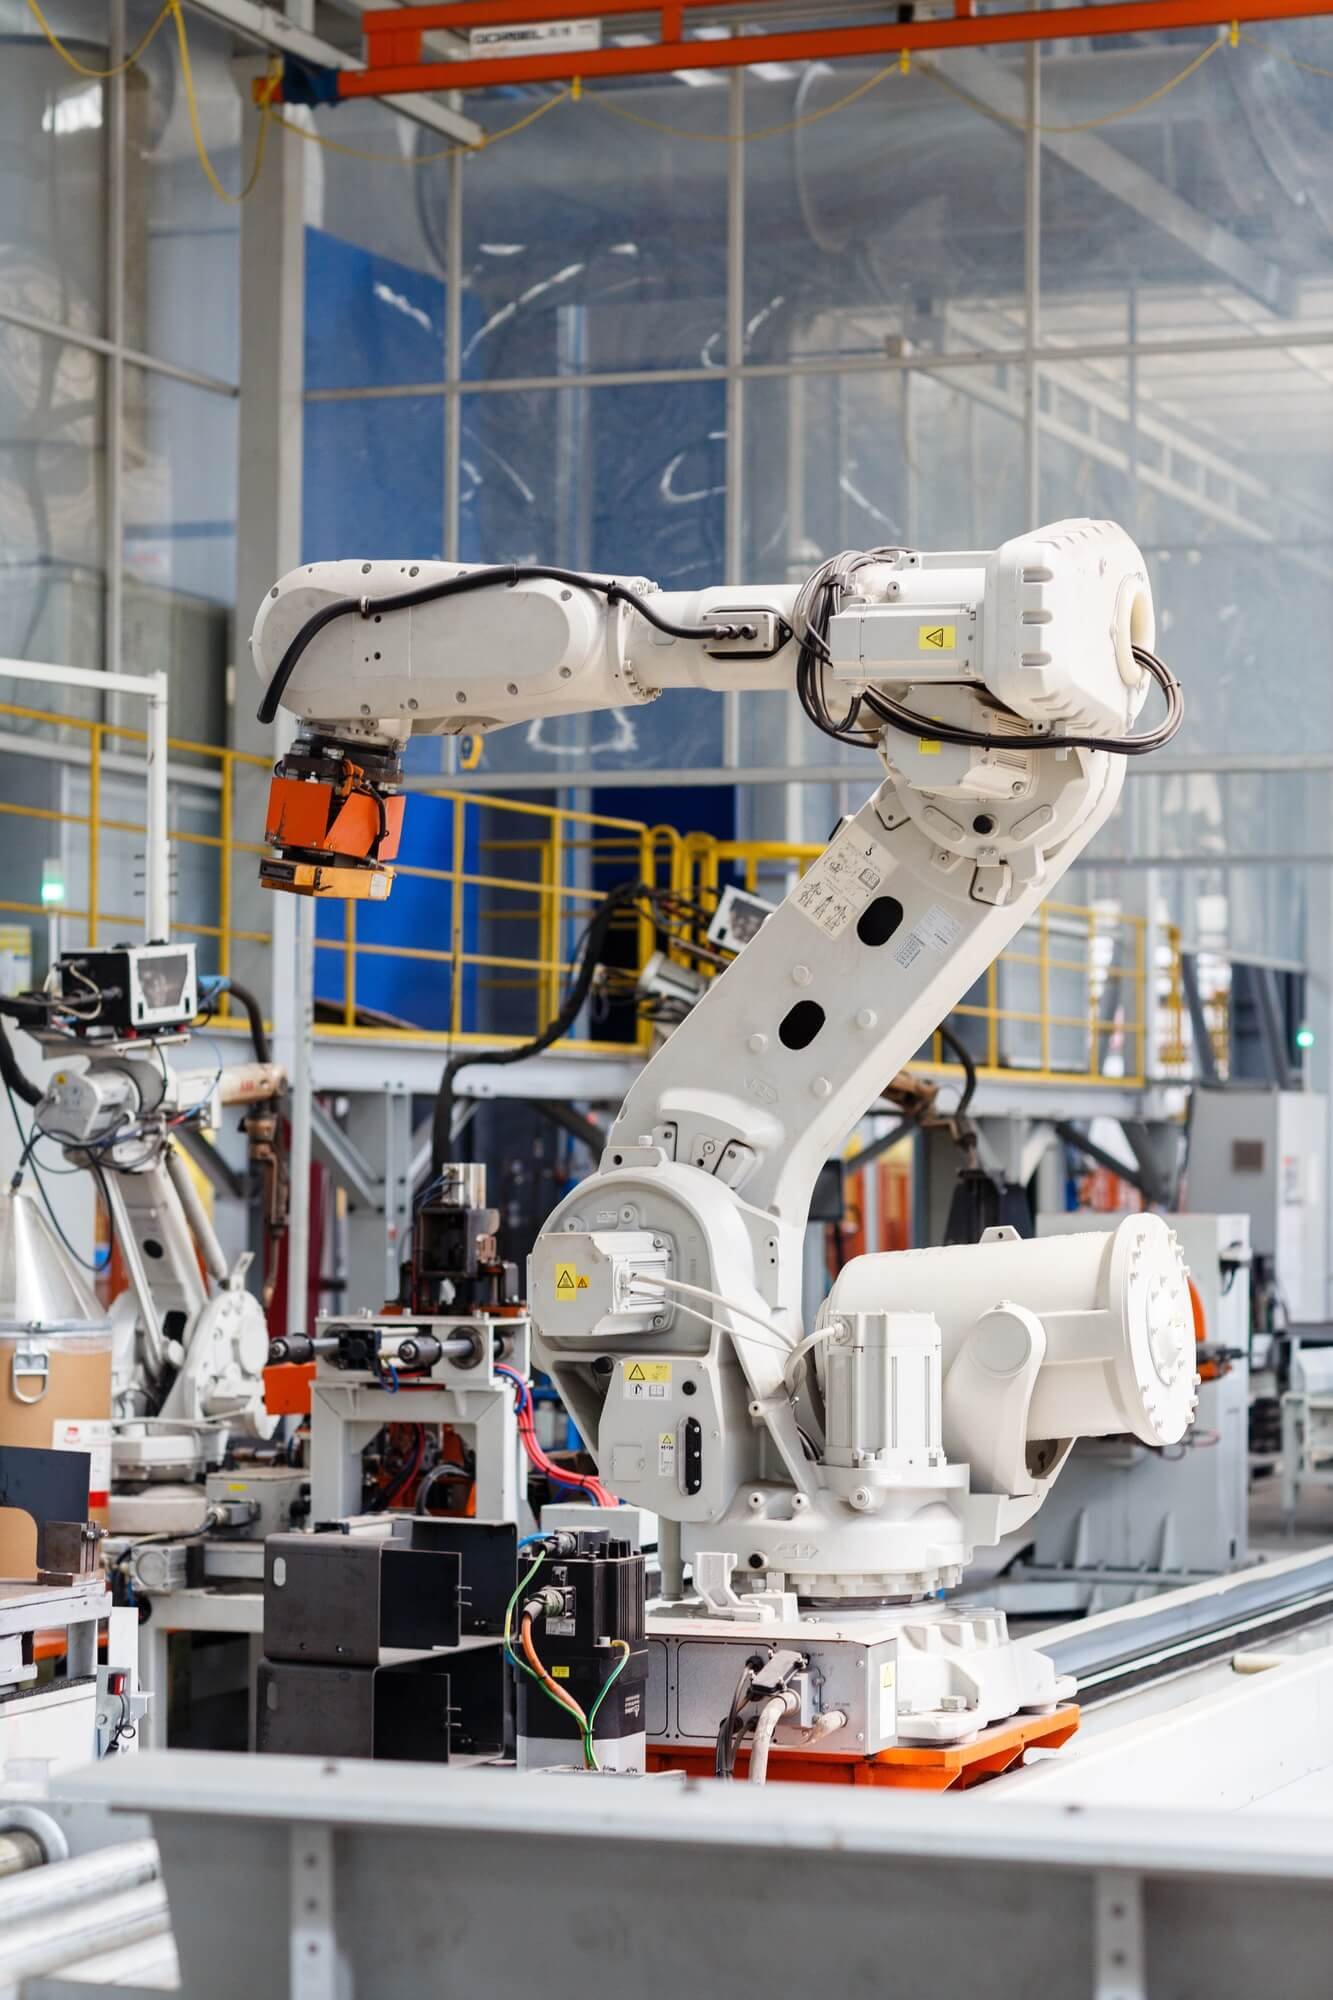
Sekiz eksenli konsol kolu akıllı kaynak çalışma istasyonu
Çelik kirişler, çelik kolonlar, ekipman platform kirişleri, ekipman braketleri ve kutu duvar kolonları için yüksek hassasiyetli, yüksek verimli otomatik kaynak.
Anında teklif alın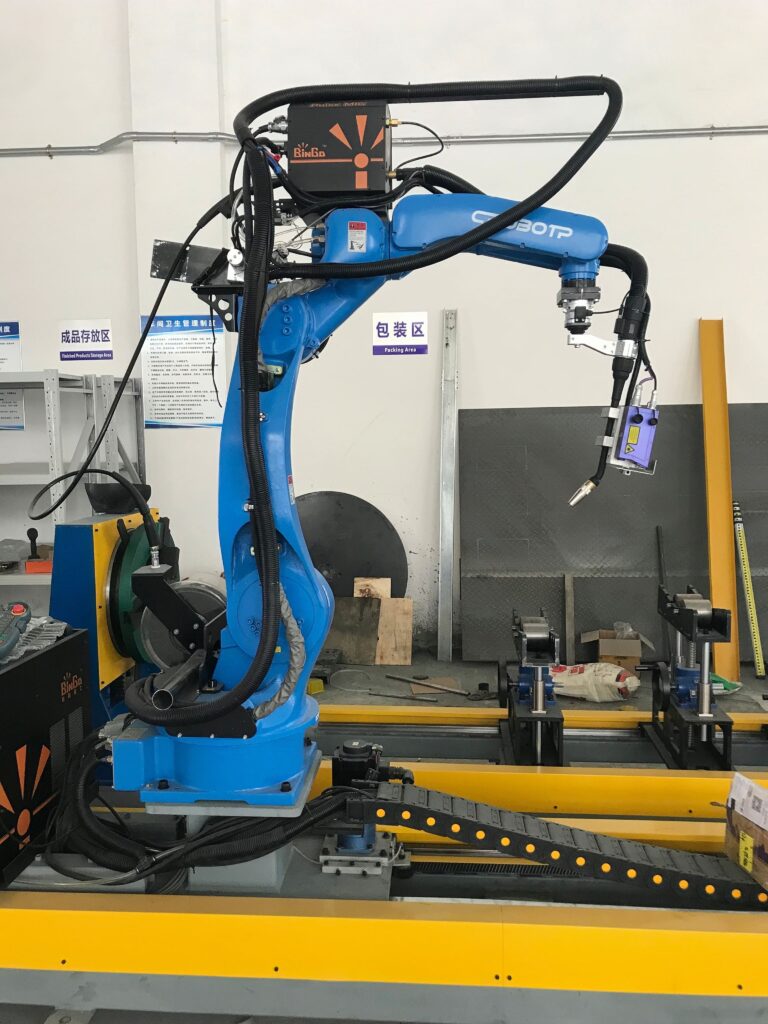
8 eksenli robotik kaynak hücresinin avantajları şöyledir:
1. Yüksek hassasiyet: 8 eksenli robotik kaynak hücresi, yüksek hassasiyetli konumlama ve hareket kontrol yeteneklerine sahiptir; hassas kaynak işlemlerini mümkün kılar.
2. Yüksek verimlilik: Robotik kaynak hücresi otomatik kaynak gerçekleştirebilir; üretim ve çalışma verimliliğini büyük ölçüde artırır.
3. Esneklik: 8 eksenli robotik kaynak hücresi esnek hareket kabiliyetine sahiptir ve farklı şekil ve boyutlardaki kaynak iş parçalarına uyum sağlayabilir.
4. Güvenilirlik: Robotik kaynak hücresi, gelişmiş kontrol sistemleri ve sensörler kullanır; kararlı ve güvenilir çalışma performansı sağlar.
5. Güvenlik: Robotik kaynak hücresi, manuel kaynak işlemlerini azaltarak çalışanlar için güvenlik risklerini düşürür.
6. Maliyet tasarrufu: Otomatik kaynak, iş gücü maliyetlerini ve malzeme israfını azaltarak üretim maliyetlerini düşürür.
7. Kalite kontrolü: Robotik kaynak hücresi, kaynak parametrelerinin hassas kontrolünü sağlayarak kaynak kalitesini ve tutarlılığını iyileştirir.
8. İzlenebilirlik: Robotik kaynak hücresi, kaynak sürecini ve parametrelerini kaydederek kaynak sürecinin izlenebilirliğini sağlar.
İşletim sistemi
Sistem arayüzü
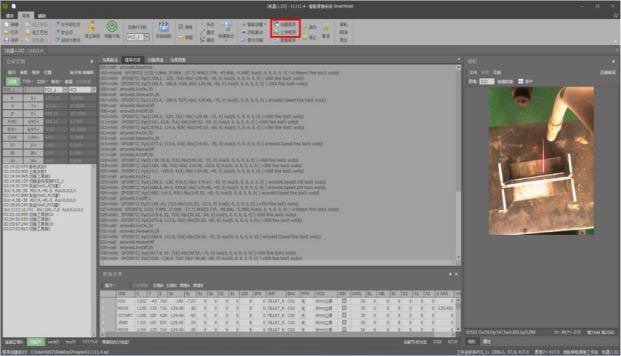 Şemayı tam boyutta görmek için dokunun.
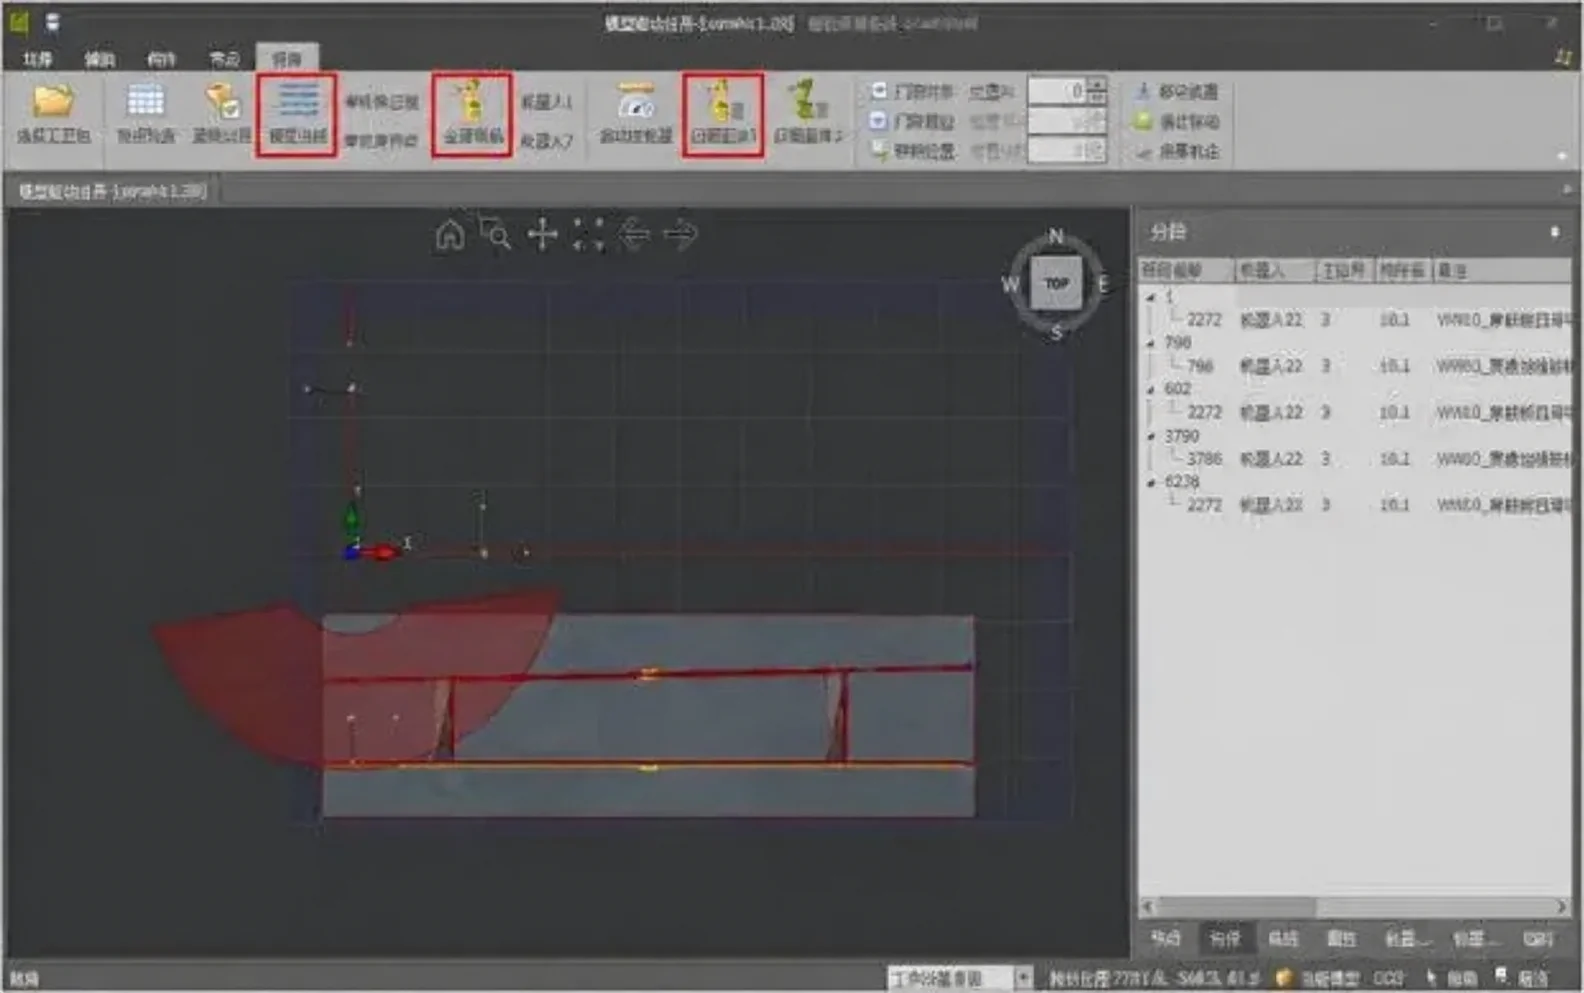 Şemayı tam boyutta görmek için dokunun.
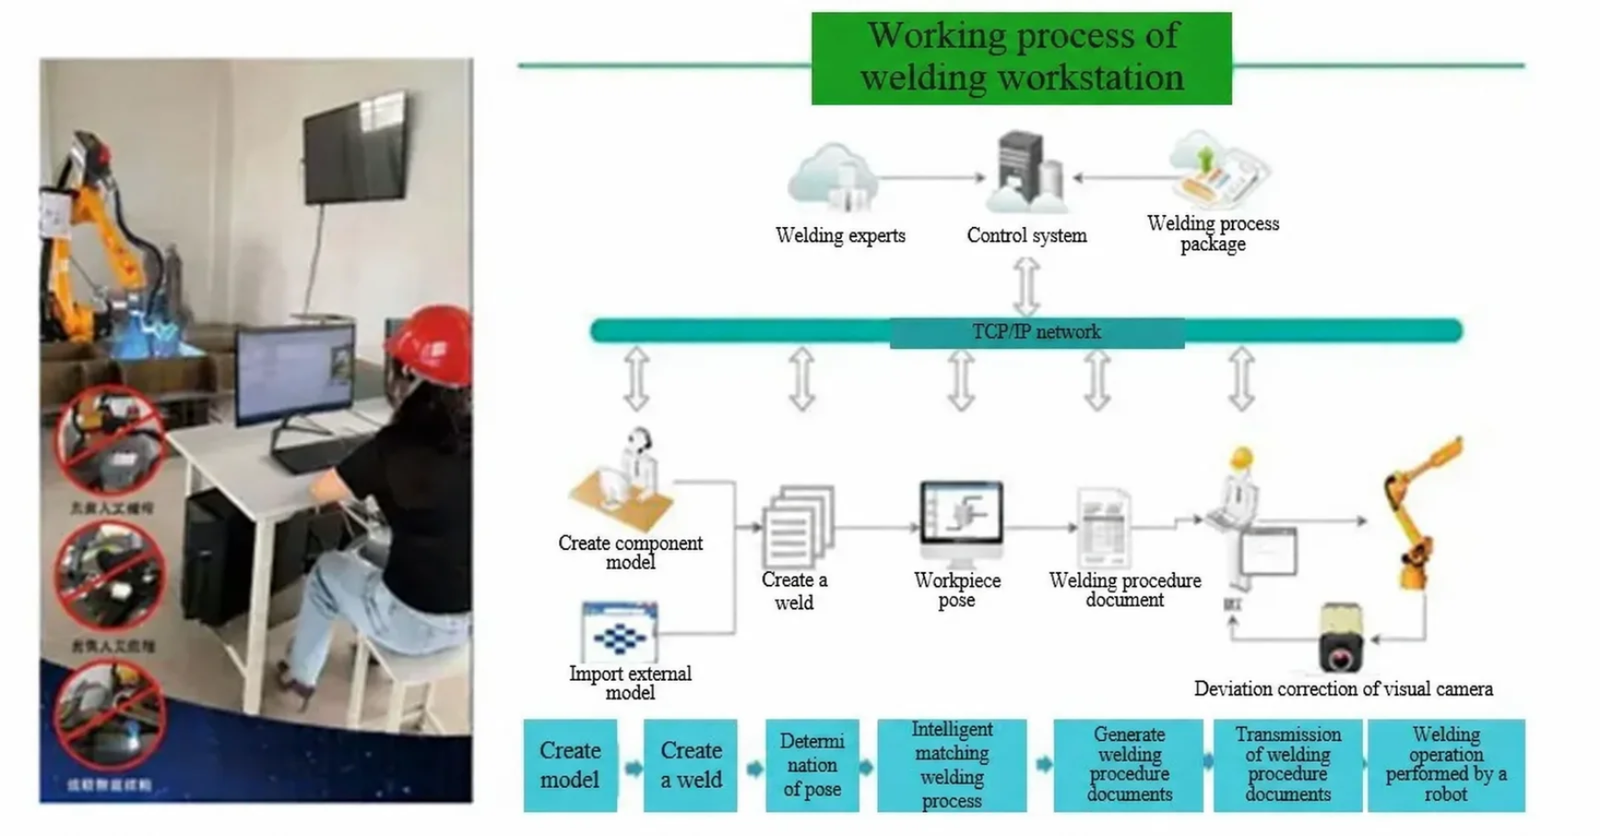 Şemayı tam boyutta görmek için dokunun.
İşlevlere genel bakış
Sistem, kendi geliştirilmiş bir sistemdir; kaynak prosesini derinlemesine entegre ederek, modeldeki konumun gerçek konturuna göre kaynak programını otomatik olarak oluşturur; ardından bunu 3D modele aktarır ve görsel sistem aracılığıyla tüm bileşenin kaynak yerlerini belirler. Yazılım, her yere konulabilen PC sistemine kuruludur. TCP/IP protokolü üzerinden uzaktan kontrol gerçekleştirilebilir; yani sahadaki ekipman, ofisten doğrudan kaynak için işletilebilir.
Sistem, günde iki vardiya (vardiya başına 8 saat) normal çalışabilir ve kararlı hassasiyetini korur;
İş istasyonunun tasarım çizimleri defalarca doğrulanmış ve simüle edilmiştir; her bir bileşenin tasarım dayanımı güvenilir olup montajı ve bakımı kolaydır. İşlevler güvence altına alınırken görünüm estetiktir;
İş istasyonu ekipmanının satın alınan tüm parçaları sektörün tanınmış üreticileri tarafından sağlanmaktadır ve işlenmiş tüm parçaların kalitesi standart mukavemet, üstün performans ve kararlı hareket kriterleriyle sıkı şekilde kontrol edilmiştir;
İş istasyonu ekipmanının parça ve cihazlarının ve tüm çizimlerin ölçü birimi GB standardı olacaktır; tüm cihaz ve parçaların tasarımı, imalatı ve kullanılan malzemeler ISO ve IEC standartlarına veya diğer eşdeğer standartlara uygun olacaktır;
İş istasyonunun parça ve bileşenleri yüksek kaliteli malzemelerden üretilmiştir ve seçilen mekanik ve elektriksel elemanlar yüksek kaliteli ve güvenilir ürünlerdir.
Proje şeması
Ürün türü
Yapısal boyutlar
| S/N | Ürün | Yükseklik | Genişlik | Uzunluk |
|---|---|---|---|---|
| 1 | Köprü diyaframı | Dikey plaka yüksekliği ≤ 0,5 m | ≤3.5m | ≤12m |
| 2 | H profil | Dikey plaka yüksekliği ≤ 0,5 m | ≤3.5m | ≤12m |
Tipik ürün fotoğrafları
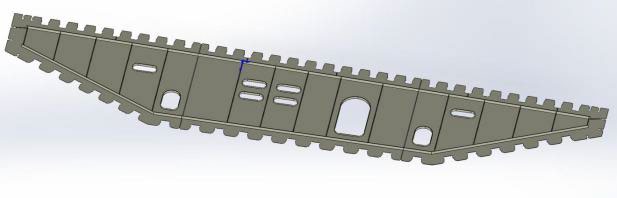
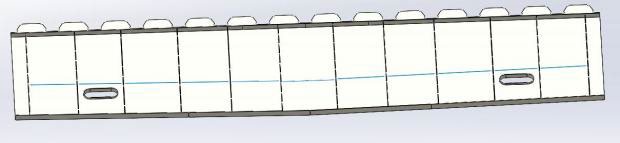
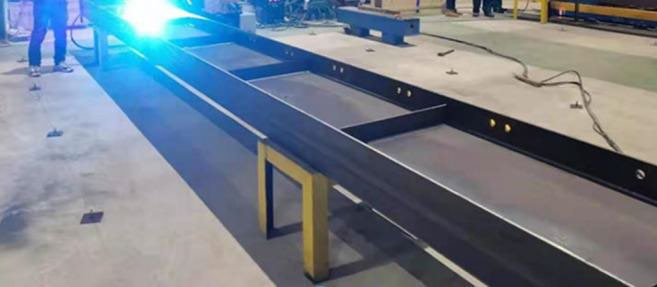
Çalışma ortamı ve kullanıcı hazırlıkları
Güç beslemesi: 380 V ± %10, 50 Hz ± %2, 220 V ± %10, 50 Hz. Bağlantı noktasındaki ana dağıtım panosu 125 A’den büyük bir kaçak akım koruma anahtarı ile donatılmalı ve güvenilir şekilde topraklanmalıdır. Güç dağıtım panosu istasyonun ortasına yerleştirilmelidir; aksi halde ekipmanla birlikte sağlanan kabloların uzunluğu yeterli olmayacaktır;
a) Temel işleri b) Primer taraf kablolama malzemeleri ve işleri c) TN-S topraklama sistemi ve toprak hattı
Çalışma ortamı sıcaklığı: -10 °C – 45 °C.
Çalışma ortamı bağıl nemi: yoğuşma olmadan ≤ %90; yeterli aydınlatma ve iyi havalandırma; basınçlı hava basıncı: 0,6 MPa veya daha yüksek.
Basınçlı hava: 5–7 Kgf/cm2 basınca sahip bir hava kaynağı sağlayın, genellikle 4–5 Kgf/cm2.
Koruyucu gaz: CO2, Ar+CO2 gazları veya ulusal standartlara uygun ve merkezi olarak temin edilen boru hatları sağlanmalıdır. Koruyucu gaz basıncı 0,5 MPa’dan büyük olmalıdır.
Saha hazırlığı: a) Ekipman sahaya gelmeden önce kullanıcı, akıllı kaynak sistemi çalışma istasyonunun çalışma alanını temizlemelidir b) Saha zemininin düzgünlüğüne göre portal montaj takozları temin edilmelidir c) Her konumda punta yapabilen bir manuel kaynak makinesi bulundurulmalıdır d) Forklift veya vinç ile montaj için koordinasyon
Genel yerleşim
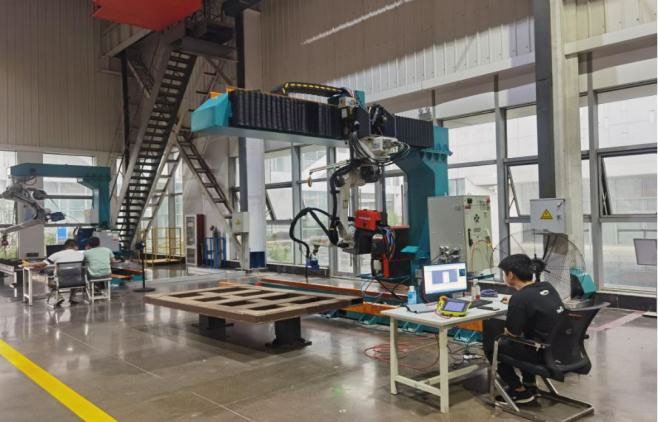
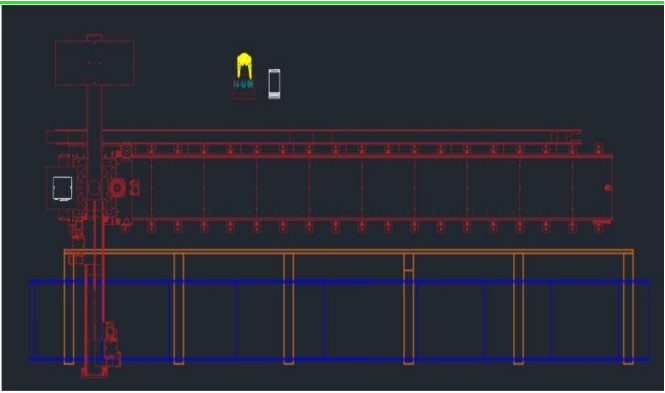 Şemayı tam boyutta görmek için dokunun.
Yerleşim açıklaması
Standart sekiz eksenli konsol bağımsız akıllı çalışma istasyonu için gereken saha 3,5 × 13’tür (birim: m).
Standart sekiz eksenli konsol bağımsız akıllı çalışma istasyonu şunları içerir: 1 set sekiz eksenli konsol, 1 set robot, 1 set kaynak güç kaynağı, 1 set kaynak torcu görüş sistemi ve 1 set işletim sistemi (bilgisayar dahil);
Çalışma istasyonunun opsiyonel yardımcı sistemleri: torç temizleme istasyonu (opsiyonel), toz toplama ekipmanı (opsiyonel);
Kullanıcı, tezgâh şasesinin düzenlenmesi ve standlar arasındaki kaynak yerleşiminden sorumludur
Ekipman listesi
| Konsol sekiz eksenli kaynak çalışma istasyonu ekipman listesi · İstasyon sayısı: 1 | ||||||
| S/N | Alt kalem | Ad/açıklama | Birim | Adet | Marka/üretici | Açıklamalar |
|---|---|---|---|---|---|---|
| 1 | Robot sistemi | Kaynak robotu | Set | 1 | EFT | ER10-1600 |
| 2 | Özel kablo | Set | 1 | EFT | ||
| 3 | Kontrol kabini | Set | 1 | EFT | ||
| 4 | Kaynak ekipmanı | Kaynak güç kaynağı | Set | 1 | Ota | NBC-500RP PRO |
| 5 | Özel kablo | Set | 1 | Ota | ||
| 6 | Kaynak torcu | Set | 1 | Thelma | Su soğutmalı kaynak torcu TRM605W | |
| 7 | Torç temizleme istasyonu | Set | 1 | Thelma | ||
| 8 | Gezer sistem | Sekiz eksenli konsol yapı | Set | 1 | EFT | GB-DJXB-2Y-13X |
| 9 | Servo motor | Set | 3 | Tama River | ||
| 10 | Özel kablo | Set | 3 | EFT | ||
| 12 | Görme sistemi | Tam görüş hattı lazeri | Set | 1 | JTC | Görme sistemi yazılımı + braket dahil |
| 13 | Bilgisayar/konsol | Set | 1 | JTC | ||
| 14 | Akıllı sistem | Set | 1 | JTC | ||
Ekipman yapılandırması
Bir kaynak robotu sisteminin temel bileşimi:
A — kaynak sinyal kablosu Robot ile kaynak makinesi arasındaki sinyal etkileşimi;
B — kaynak makinesinin pozitif kablosu Kaynak makinesinin pozitif devresi;
C — tel sürme ünitesi kontrol kablosu Kaynak makinesi ile tel sürme ünitesi arasındaki etkileşim sinyali;
D — kaynak makinesinin negatif kablosu Kaynak makinesinin negatif devresi;
E — koruyucu gazı iletmek için hava boru hattı;
F — tel sürme ünitesi hortumu Kaynak teli iletim hattı
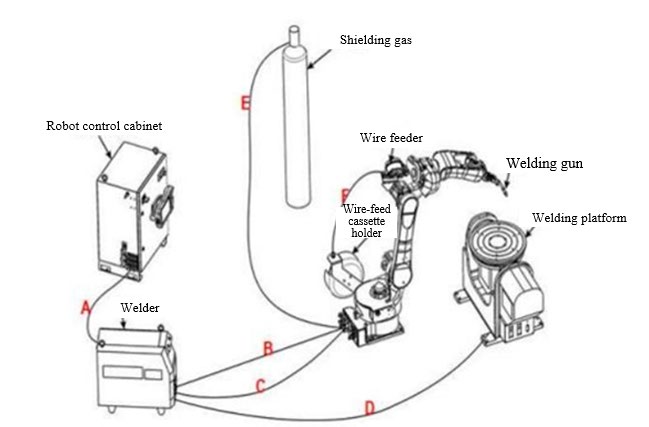
Kaynak robotu
ER-10-1600
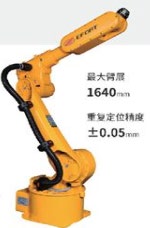
Maksimum kol erişimi: 1.640 mm
Tekrarlama hassasiyeti: ±0,05 mm
- Taşıma kapasitesi
- 10k𝜀𝜀
- Gövde kütlesi
- 185 kg
- Eksen sayısı
- 6
- Gövde/bilek
- IP65/IP67
- Kontrol kabini
- IP54
- Enerji tüketimi
- 3 kW
| Bilek için izin verilen atalet momenti | |
|---|---|
| Eksen J1 | 20N.m |
| Eksen J2 | 20N.m |
| Eksen J3 | 10N.m |
| Eksen J4 | 0,625 kg.m2 |
| Eksen J5 | 0,625 kg.m2 |
| Eksen J6 | 0,2 kg.m2 |
| Maksimum tek eksen hızı | |
|---|---|
| Eksen J1 | 170 °/sec |
| Eksen J2 | 160 °/sec |
| Eksen J3 | 180 °/sec |
| Eksen J4 | 330 °/sec |
| Eksen J5 | 360 °/sec |
| Eksen J6 | 600 °/sec |
| Her eksenin hareket aralığı | |
|---|---|
| Eksen J1 | ±165° |
| Eksen J2 | +80°/-135° |
| Eksen J3 | +163°/-75° |
| Eksen J4 | ±180° |
| Eksen J5 | ±130° |
| Eksen J6 | ±360° |
Hareket aralığı parametreleri
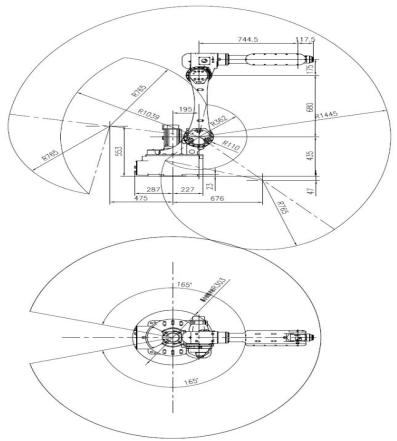 Şemayı tam boyutta görmek için dokunun.
Robot kontrol sistemine ilişkin parametreler
| Fonksiyon birimi | Özellik maddesi | Teknik göstergeler |
|---|---|---|
| Ana güç kaynağı | Anma gerilimi | Üç fazlı AC 380 V ±%10 |
| Güç kaynağı frekansı | 50 Hz~60 Hz, dalgalanma aralığı: ±%5 | |
| Makinenin toplam gücü | 3,5 kW | |
| Kontrol terminali | 24 V güç çıkışı | 24V ±5%, 10A |
| Dijital çıkış | 24 kanallı PNP yüksek seviye çıkış (kullanıcılar 18 kanalı kullanabilir) | |
| Dijital giriş | 24 kanallı PNP yüksek seviye giriş (kullanıcılar 16 kanalı kullanabilir) | |
| Analog giriş | Genişleme modülü ekleme desteği | |
| Analog çıkış | Genişleme modülü ekleme desteği | |
| Yardımcı enkoder arayüzü | Genişleme modülü ekleme desteği | |
| Haberleşme arayüzü | CAN | 1 kanal; arayüz kontrolör üzerinde bulunur ve kaynak güç kaynağı ile iletişimi destekler |
| Ethernet | 1 kanal; arayüz kontrolör üzerinde bulunur ve TCP/IP, MODBUS_TCP, FINS_TCP ve ETHERNET/IP destekler | |
| EtherCAT | 1 kanal; uzak I/O modülü ve ANYBUS ağ geçidi modülü ile genişlemeyi destekler | |
| Kontrol kabininin dış ölçüleri | W555 mm×D560 mm×H1165 mm (aviation fişi hariç) | |
| Ağırlık | 125 kg | |
| Çevre | Elektrik kabininin koruma sınıfı | IP54, soğutma ünitesi IP30 |
| Soğutma yöntemi | Hava soğutma | |
| Montaj şekli | Dikey yerleştirme | |
| Çalışma yeri | İç mekân; doğrudan güneş ışığı, toz, korozif gaz, yanıcı gaz, yağ buharı, su buharı, damlama veya tuz vb. bulunmamalıdır. | |
| Ortam sıcaklığı | 0℃~45℃ | |
| Kullanım için ortam nemi | %80 RH, yoğuşma olmadan (40 °C) | |
İletişim işlevi
| İletişim işlevi | Mevcudiyet | Ek notlar |
|---|---|---|
| MES | √ | TCP/IP iletişimine dayalı MES işlevi; robotun çeşitli durumlarını okuyabilir |
| TCP/IP iletişimi | √ | Sunucu veya istemci olarak SOCKET iletişimini destekler ve dizelerin serbest ayrıştırılmasını destekler |
| Modbus-TCP | √ | Modbus-TCP’nin köle istasyonu (sunucu) olarak robot, veri iletimini, harici başlatmayı ve durum okumayı destekler |
| Profibus-DP | X | Bu model, DP donanım arayüzü olmayan RP2 kontrolördür |
| Ethernet/IP | √ | Robot köle istasyonu olarak |
| Profinet | X | Varsayılan yapılandırma RP2 kontrolördür; RP2-RPO kontrolöre yükseltilmesi gerekir |
| CANopen | √ | Ota ve Megmeet kaynak güç kaynağı protokollerinin iletişimini destekler |
| EtherCAT | √ | EtherCAT köle istasyon ekipmanını ve EtherCAT iletişimini diğer veri yolu protokollerine dönüştürmek için ANBUS seri ağ geçidini destekler |
| Diğer | √ | TCP/IP protokolüne dayalı sabit görsel iletişim ve konveyör takibi görsel iletişim |
Ana aksesuarların markası
| Adı | Marka | Kullanım |
|---|---|---|
| Redüktör | Green | J5 ve J6 eksenleri |
| Redüktör | Aoyi | J1, J2, J3 ve J4 eksenleri |
| Servo motor | Tama River | J1~J6 eksenleri |
| Servo sürücü | Qingneng Dechuang S7 | J1~J6 eksenleri |
| Kontrolör | ROBOX | |
| Öğretme kumandası | EFT |
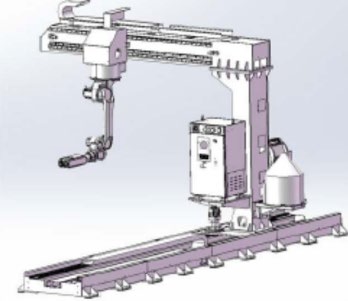
Sekiz eksenli konsol yapı
Ekipmanın teknik özellikleri (destekleyici)
Adı: Konsol tip sekiz eksenli akıllı çalışma istasyonu
Teknik özellik ve model: GB-XB-2Y-10X
Toplam güç: 18 kW
Konumlandırma hassasiyeti: ±0,5 mm
Anma yükü: 10 kg
Hareket hızı: 15 m/dak
X yönünde gezer uzunluğu: ray uzunluğu 10 m
Y yönünde etkin uzunluk: 2 m
Maksimum çalışma aralığı: 9 × 3,5 × 0,5 (m)
Maksimum çalışma derinliği: 0,5 m
Konsol tip sekiz eksenli akıllı çalışma istasyonu, çelik kirişler, çelik kolonlar, ekipman platform kirişleri, ekipman braketleri ve kutu duvar kolonları gibi çelik yapılarda kaynak, kesim, taşlama ve diğer görevler için uygundur. Yedi eksenli konsol çalışma istasyonunun yeteneklerine ek olarak, tek çalışma genişliği yönünde uyarlanabilirlik kazandırılmıştır. Standart istasyon 3,5 metre genişliğe ve 9 metre uzunluğa kadar iş parçalarını kapsayabilir.
| Konsol gezer sistemi | |
|---|---|
| Adı | Konsol gezer sistemi |
| Model | GB-XB-2Y-10X |
| Yapı | Tek makineli ters konsol |
| Yük | 1.000 kg |
| Konumlandırma hassasiyeti | ±1 mm |
| Ek eksen sayısı | 2 |
| X yönünde gezer uzunluğu | Ray uzunluğu: 13 m |
| Y ekseni genişliği | 2m |
| Hareket hızı | 8 m/dak |
| Kurulum ortamı | |
|---|---|
| Sıcaklık | -10-45℃ |
| Nem | 20-80% |
| Darbe | 4,9 m/s2'nin altında |
| Diğer | Piroforik ve aşındırıcı gazlar, sıvılar yok; su, yağ vb. yok; yüksek yoğunluklu girişim kaynaklarına yakın değil |
| 12 m uzunluğa ve 3,5 m genişliğe sahip iş parçalarının kaynağında kullanılabilir. | |
Kaynak güç kaynağı
Ota NBC-500RP Plus kaynak güç kaynağı: Dijital arayüz kontrolü, müşterilerin sakladığı kaynak parametreleri doğrudan çağrılabilir.
Kaynak sıçrantısı son derece azdır ve kaynak dikişi düzgündür.
Optimize edilmiş ark tutuşturma, ark sonlandırma ve tel ucundaki topu temizleme işlevleri.
Tam dijital kontrol sistemi, kaynak sürecinin hassas kontrolünü ve kararlı ark boyunu sağlar.
Güçlü dijital hata raporlama işlevi; çeşitli arızalar hata kodlarıyla görüntülenir.
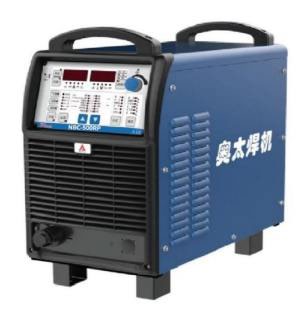
Ekipman parametreleri
| Model | NBC-350RP | NBC-500RP Plus |
|---|---|---|
| Anma giriş gerilimi/frekans (V/Hz) | Üç faz 380±%10 50 | |
| Anma giriş kapasitesi (kVA) | 14 | 24 |
| Anma giriş akımı (A) | 20 | 38 |
| Anma çıkış gerilimi (V) | 31.5 | 39 |
| Anma yükünde sürekli iş çevrimi (%) | 60 | 100 |
| Çıkış yüksüz gerilimi (V) | 101 | 106 |
| Çıkış akım/gerilim aralığı (A/V) | 60/17~350/31.5 | 60/17~500/39 |
| Kaynak teli çapı (mm) | 0.8, 1.0, 1.2, 1.6 | |
| Gaz debisi (L/dak) | 15~20 | |
| Muhafaza koruma derecesi | IP23 | |
| Yalıtım sınıfı | H | |
| Dış boyutlar L×W×H (cm) | 66×32×56 | |
| Ağırlık (kg) | 50 | 55 |
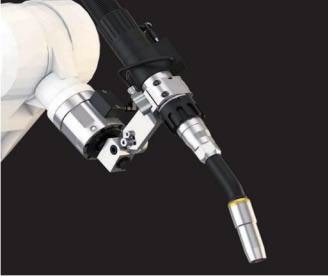
Su soğutmalı kaynak torcu
Kaynak torcu, Terma ve Apollo robot su soğutmalı kaynak torcudur; başlıca su soğutmalı torç boynu ve kablodan oluşur. Kaynak torcu yenilikçi iki yönlü koruyucu gaz tasarımını benimser; bu sayede kaynakta mükemmel gaz koruması sağlanır, koruyucu gaz tüketimi önemli ölçüde azaltılır, torcun soğutma etkisi güçlendirilir ve akım ucunun kullanım ömrü uzatılır.
Ekipman parametreleri
| Parametre adı | Parametre |
|---|---|
| Soğutma modu: | Sıvı soğutmalı |
| Anma akım değeri: | 500 A CO2/karışım gazı |
| Kaynak torcunun geçici yük oranı: | 100% |
| Kaynak teli çapı | Φ1,0–Φ1,6 mm |
| Opsiyonel torç boynu açısı: | 16°, 22°, 45° |
| Opsiyonel boyun uzunluğu: | Aşağıdaki tabloya bakın |
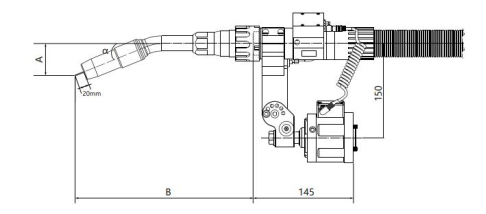
Torç boynu boyut parametreleri
| a | A | B | Torç boynu açısı | Torç boynu No. |
|---|---|---|---|---|
| 22° | 52.35 | 287.5 | 22° | TRM651W-22 |
| 22° | 52.35 | 387.4 | 22° | TRM651W-22L |
| 45° | 114.57 | 254.6 | 45° | TRM651W-45 |
| 45° | 114.57 | 354.6 | 45° | TRM651W-45L |
| 45° | 114.57 | 414.6 | 45° | TRM651W-45L1 |
| 45° | 116.6 | 554 | 45° | TRM651W-45L3 |
2D görme çizgi lazer
Yapılandırılmış ışık 3D kamera, MEMS kodlu ızgara yapılandırılmış ışıkla tarama yapar ve binoküler görüntü yeniden yapılandırma algoritmasına göre bir nesnenin gerçek üç boyutlu nokta bulutu verisini yeniden oluşturur. Endüstriyel yüksek çözünürlük ve milimetre altı ölçüm için 3D görme uygulama gereksinimlerini karşılar. Ekipman; küçük boyut, geniş alan derinliği, yüksek ölçüm doğruluğu, düşük maliyet ve basit kullanım avantajlarına sahiptir. Şunlara uygulanabilir: biyometrik tanıma, endüstriyel otomasyon, robotlar ve 3D
nesne rekonstrüksiyonu ve diğer senaryolar.
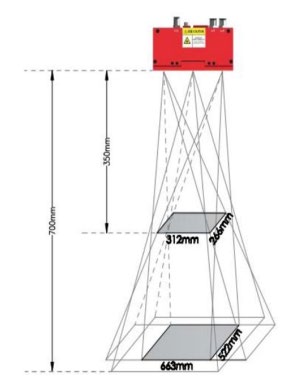
Tarama aralığı şeması
Teknik özellikler
| Parametre | Haotian PDN0700 |
|---|---|
| Işık kaynağı | 850 nm |
| Önerilen çalışma mesafesi | 350 mm–700 mm |
| Yakın uç görüş alanı | 260 × 312 mm |
| Uzak uç görüş alanı | 522 × 663 mm |
| Z ekseni doğruluğu | 0,1 mm |
| Çözünürlük | 1280×1024 |
| Görüntü yakalama süresi | 0.8-13s |
| Tarama modu | Tekli/sürekli tarama |
| Tetikleme yöntemi | Yazılımsal |
| Nokta bulutu formatı | PCD, PLY, TXT |
| Görüntü türü | Gri seviye haritası, derinlik haritası |
| Veri arabirimi | GigE |
| Güç tüketimi | 5.9W@12V |
| Ağırlık | 606g |
| Dış boyutlar | 136 × 64 × 52,5 mm3 |
| Çalışma sıcaklığı | 0-50℃ |
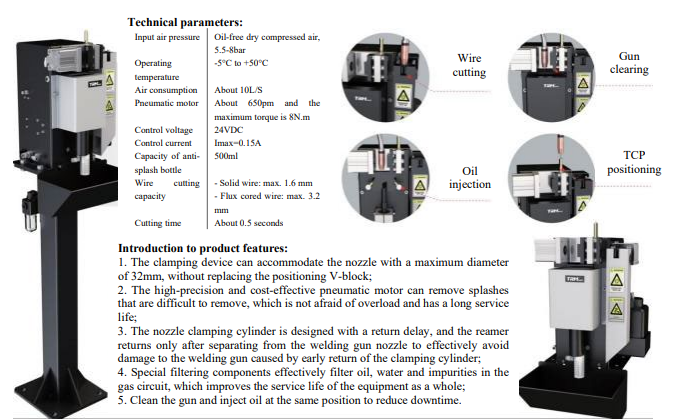
Torç temizleme istasyonu (isteğe bağlı)
Ürün özelliklerine giriş:
- 1 Bağlama düzeneği, maksimum 32 mm çapa sahip nozulu barındırabilir; konumlama V bloğunu değiştirmeye gerek yoktur;
- 2 Yüksek hassasiyetli ve maliyet etkin pnömatik motor, çıkarılması zor sıçrantıları giderebilir; aşırı yükten etkilenmez ve uzun hizmet ömrüne sahiptir;
- 3 Nozul sıkma silindiri geri dönüş gecikmesiyle tasarlanmıştır; rayba, sıkma silindiri kaynak torcu nozulundan ayrıldıktan sonra geri döner, böylece silindirin erken dönüşünden kaynak torcunda oluşabilecek hasar etkin şekilde önlenir;
- 4 Özel filtreleme bileşenleri, gaz devresindeki yağ, su ve safsızlıkları etkili biçimde filtreler; bu, ekipmanın genel hizmet ömrünü artırır;
- 5 Torcu aynı konumda temizler ve yağ enjekte eder.
Teknik parametreler
| Özellik | Değer |
|---|---|
| Giriş hava basıncı | Yağsız kuru basınçlı hava, 5,5–8 bar |
| Çalışma sıcaklığı | −5 °C – +50 °C |
| Hava tüketimi | Yaklaşık 10 L/s |
| Pnömatik motor | Yaklaşık 650 dev/dak ve maksimum tork 8 N·m |
| Kontrol gerilimi | 24 VDC |
| Kontrol akımı | Imax=0,15 A |
| Sıçrantı önleyici şişe kapasitesi | 500 ml |
| Tel kesme kapasitesi | – Masif tel: maks. 1,6 mm – Özlü tel: maks. 3,2 mm |
| Kesme süresi | Yaklaşık 0,5 saniye |
İşlevsel açıklama:
- 1Kaynak robotunun otomatik kaynak işlemi sırasında, kaynak torcunun gaz koruma kovanında biriken sıçrantıları temizlemek; gaz akışının uzun süre kesintisiz kalmasını sağlamak, kaynak bölgesine havanın girmesini etkili biçimde engellemek ve kaynak kalitesini artırmak;
- 2Kaynak dumanının oluşturduğu tozu temas ucunda temizlemek;
- 3Adaptör borusu üzerindeki gaz çıkış deliğini temizlemek;
- 4Koruyucu kovan üzerine torç temizleyici püskürterek, sıçrantının nozüle ve temas tüpüne yapışmasını azaltmak ve dayanıklılığı artırmak.
- 5Operatörlerin iş yükünü azaltmak;
- 6Hatalı manuel temizlik nedeniyle kaynak kalitesinin etkilenmesini önlemek;
- 7Tekrarlanan manuel temizlik ve sökme nedeniyle, koruyucu kapak ile ana gövde bağlantı borusu arasındaki yalıtım kovanı dişlerinin aşınmasını önlemek; çalışma süresini uzatmak ve maliyeti düşürmek;
- 8Diş aşınmasının yol açtığı gaz koruma cihazı hizasızlığı ve gaz sapması nedeniyle bakım arızalarını önlemek.
Toz giderme ekipmanı (opsiyonel)
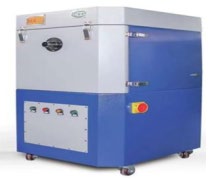
HXYD-GD300 (yüksek vakumlu arıtıcı)
Ekipman özellikleri:
Kompakt tasarım, küçük yer kaplama ve kolay taşınabilirlik.
Filtre elemanı yeni nanolif malzemeden üretilmiştir ve yüzeyi film kaplıdır; duman filtrasyon verimliliği %99’a ulaşır.
Vorteks fan düşük enerji tüketimi, yüksek hava basıncı, güçlü üfleme ve kararlı çalışma özelliklerine sahiptir.
Darbeli otomatik toz giderme, sabit hava basıncı ve kapsamlı temizlik.
Kullanım amacı:
1. Tek istasyonlu manuel çift korumalı kaynak
2. Tek istasyonlu taşlama ve toz giderme
3. Tek istasyonlu robot kaynağı
Teknik parametreler
| Parametre | Değer |
|---|---|
| Marka adı | HXYD-GD300 |
| Hava işleme kapasitesi | 318m3/h |
| Kül temizleme yöntemi | Darbeli kül temizleme |
| Filtre malzemesi | Poliester elyaf + PTFE film |
| Hava emiş ağzı | 1 adet |
| Maksimum negatif basınç | 32.000 Pa |
| Ayırma verimliliği | 99.90% |
| Filtrelenen partiküller | 0.3 μm |
| Motor gücü | 3,0 kW |
| Gerilim | 380V |
| Filtre alanı | 8 m2 |
| Ömür | 5.000 saat |
| Emiş | Φ51 mm/Φ38 mm |
| Emiş kolu uzunluğu | Müşteri gereksinimlerine göre özelleştirilir |
| Makinenin dış ölçüleri | 620 × 660 × 1.100 mm |
| Gürültü | 72±10 |
| Filtre kartuşu markası | İthal |
| Kül temizleme yöntemi | Otomatik kül temizleme |
| Motor markası | Tanınmış Çin markası |
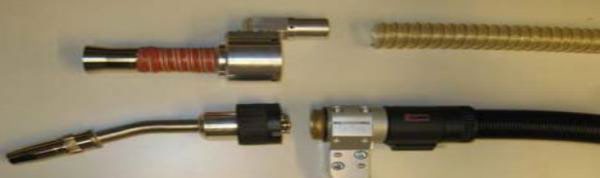
Torç boynu toz uzaklaştırmasının entegre tasarımı (şematik diyagram):
Avantajlar:
Çift lümenli endotrakeal tüp, gaz dolaşım ortamını optimize edebilir ve gaz akış hızını artırabilir.
Sarf malzemelerinin ultra uzun hizmet ömrü.
Daha iyi çift kanallı su soğutma etkisi.
Daha yüksek kaynak kapasitesi.
Yüksek negatif basınçlı toz uzaklaştırma ekipmanının entegre tasarımı, daha iyi toz uzaklaştırma etkisi sağlar ve diğer ekipmanlarla parazit olasılığını büyük ölçüde azaltır.
Ekipman enerji tüketimi
| Tek bir sekiz eksenli konsol kolunun güç tüketimi | ||||
| S/N | Ekipman adı | Ekipman gücü | Tek istasyondaki adet | Toplam enerji tüketimi kW |
|---|---|---|---|---|
| 1 | Kaynak robotu | 5 | 1 | 16 |
| 2 | Servo motor | 2 | 3 | 6 |
| 3 | Kaynak güç kaynağı | 10 | 1 | 10 |
| 4 | Vizyon sistemi, kontrolör | 1 | 1 | 1 |
| Toplam | 33 | |||
Kalite kontrol
Tasarım aşaması
- Koordinasyon
Müşterilerle karşılıklı kontrol ve bilgi geri bildirimi.
- Planlama
Teknik Sözleşme; Proje Başlangıç Toplantısı Tutanakları; Proje Ağ Planı; Proje Tasarım Bölümü Zaman Çizelgesi.
- Gözden geçirme
Çizimlerin imzalanması; yeni teknolojilerin uygulanması; diğer mevcut üretim hatlarındaki sorunlar.
- Amaçlar
Tasarım kalite güvencesi; tasarım değişikliklerinin en aza indirilmesi.
Tasarım ve geliştirme sürecinin her aşamasında ilgili departmanların (bölümlerin) görev kapsamlarını ve sorumluluklarını netleştirmek için, ürün tasarım ve geliştirmesinin sorunsuz şekilde hayata geçirilmesini sağlamak, süreci kontrol etmek ve verim ile kaliteyi artırmak amacıyla “Mühendislik Projesi Tasarım ve Geliştirme Kontrol Prosedürü”nü oluşturduk.
Üretim aşaması
- Süreç kontrolleri
Tedarikçi kalite kontrolü; parçaların hassasiyet kontrolü %100’dür; parçaların görünüş kalite kontrolü.
- Montaj ve devreye alma
Ön montaj geometrik tolerans kontrolü; mekanik ekipmanın devreye alınması ve hareket durumu kontrolü; devreye alınan ekipmanın hassasiyet kontrolü.
Tedarikçilerin üretim kalitesini kontrol etmek için, dışarıdan sağlanan proseslerin, ürünlerin ve hizmetlerin belirlenen gereklilikleri karşılamasını temin etmek üzere Tedarikçi Yönetimi Kontrol Prosedürü uygulanacaktır. Ürünlerin sevk öncesinde uygunluğunu sağlamak için, teslim edilen ürünlerin teknik gereklilikleri karşılamasını temin etmek üzere Ürün Muayenesi Kontrol Prosedürü uygulanacaktır.
Kurulum ve devreye alma
- Kurulum
Kurulum teknik şartnamelerine uygun olarak yapılır.
- Doğrulama
Ekipman kurulumu ve üretim devreye alma için teslim/tesellüm şartlarının kontrolü; üretim takt süresi gereksinimlerinin hesaplanması.
- İzleme ve ayarlama
Sürekli çalışma sırasında arıza kontrolü ve arıza oranı istatistikleri; sistemin ürünlerinize uygunluğu için ayarlamalar.
- Amaçlar
En iyi işlevselliğin sağlanması; en iyi işletilebilirliğin sağlanması.
Kullanım aşamasında ekipman kalite gereklilikleri
Genel olarak ekipmanın normal çalışması, ekipman hassasiyetinin kullanım gerekliliklerini karşılaması ve üretim takt süresinin tasarım gerekliliklerini karşılaması sağlanır. Alt kalem kalite hedefleri aşağıdaki gibidir:
| S/N | Kontrol kalemi | Kontrol yöntemi ve standardı | Kontrol sonucu |
|---|---|---|---|
| 1 | Tüm bileşenler monte edildi ve sıkıldı. | Cıvatalar sıkılmıştır ve ağ ile devreler sorunsuzdur. | |
| 2 | Robot performansı ve hassasiyeti | Devreye alma sırasında arıza oranı ve tekrarlı konumlama hassasiyeti | |
| 3 | Anti-çarpışma sensörü güvenilirliği | El ile simüle edilen çarpışma testi | |
| 4 | Kaynak makinesinin kararlılığı | Kaynak çıkışı normaldir ve kaynak dikişi oluşumu tutarlıdır. | |
| 5 | Torç temizleme istasyonu normal çalışır durumda. | Torç temizleme, tel kesme ve yağ enjeksiyonunun normal olup olmadığı. | |
| 6 | Vizyon sistemi normal çalışır durumda. | Devreye alma sırasında vizyon sisteminin veri toplaması kararlı kalır. | |
| 7 | Yazılım normal çalışır durumda. | Sistem tahrik ekipmanı normal çalışır durumda. | |
| 8 | Montaj doğruluğu | Ekipman montajının dış boyut sapması tasarım standartlarını karşılar. | |
| 9 | Ekipmanın görünümü | İşlenmiş parçanın yüzey kaplaması iyi durumdadır. | |
| 10 | Parçaların marka ve teknik parametreleri | Marka ve teknik parametreler tasarım seçimleriyle uyumludur. | |
| 11 | Kullanıcı işletimi | Eğitimden sonra ekipmanı normal şekilde çalıştırabilme. |
Proje ekibi
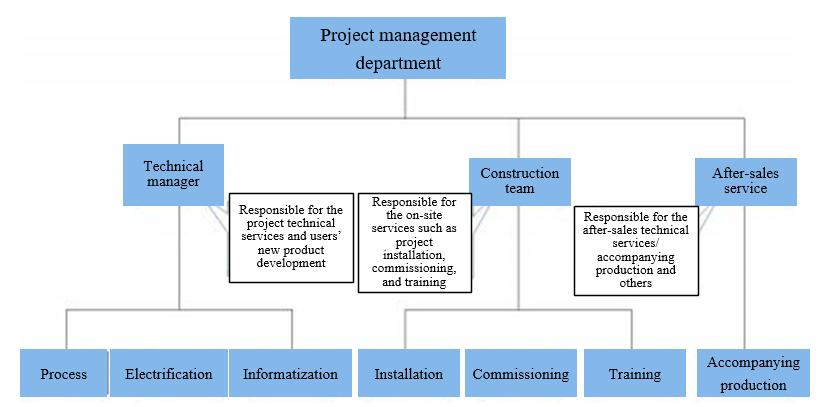 Şemayı tam boyutta görmek için dokunun.
Proje yöneticisinin görev ve sorumlulukları
- Projeden birinci derecede sorumlu kişidir; proje planını ve genel ilerlemeyi kontrol etmekten, güvenlik önlemlerinin uygulanmasını denetlemekten ve kalite kontrolünü gözetmekten sorumludur.
- Projenin ön görüşmeleri ve teknik iletişimlerine katılır ve malzeme markalarının satın alınmasından sorumludur.
- Proje sürecinin incelenmesi ve proje ekibi içindeki ekip üyelerinin prim değerlendirmesi.
- A Tarafı müşterisinin yöneticisiyle konuların koordinasyonu ve iletişimi hakkında zamanında proje direktörüne ve proje asistanına rapor verir.
- Projenin kabul çalışmalarının yürütülmesinden ve proje özet toplantılarının organize edilip gerçekleştirilmesinden sorumludur.
Teknik yöneticinin görev ve sorumlulukları
- Proje teknik yöneticisi (kontrol, tasarım, proses), projenin teknik çözümlerinin uygulanabilirliğinden sorumludur.
- Projenin teknik iletişiminden ve teknik anlaşmaların imzalanmasından sorumludur.
- Proje sürecinde teknik çözümlerin optimize edilmesinden, ayrıca sahada devreye alma ve teknik iş birliğinden sorumludur.
Düzenli iş toplantısı
| Sahadaki günlük ve haftalık toplantıların programı | |||||
| S/N | Süre | Zaman aralığı | Katılımcılar | Toplantı içeriği | Açıklamalar |
|---|---|---|---|---|---|
| 1 | Sabah, çalışmaya başlamadan önce | 8:00-8:30 | Tüm personel | Bugünkü çalışma içeriği: güvenlik noktalarına dikkat, bölge sorumluları ve iş düzenlemeleri | Toplantı zamanı duruma bağlı olmalı ve sahadaki proje yöneticisi tarafından yönetilmelidir. |
| 2 | Öğleden sonra, vardiya bitmeden önce | 17:00-17:50 | Tüm personel | Bugünkü iş planının gerçekleşme durumu ve ertesi günün çalışma içeriğinin planlanması | |
| 3 | Her hafta sonu | 17:00-18:30 | Tüm personel | a. Haftalık işlerin gerçekleşme durumu ve mevcut sorunlar; sorunlara yönelik çözümler önerilir b. Gelecek haftaki çalışmalarda ortaya çıkabilecek çeşitli risklerin ön değerlendirmesi yapılır |
|
| Yukarıdakiler, sahadaki yapım süreci yönetiminde günlük ve haftalık rutin görevlerdir. Çalışma planını tamamlama prensibi, “günün işini her gün tamamlamak”tır. | |||||
Proje uygulama planı
Plan açıklaması
- 1 adet akıllı kaynak çalışma istasyonu planlanmıştır
- Sözleşme imzalandıktan sonra 2 gün içinde ön hazırlık çalışmalarına başlanacaktır
- Tüm proje; ön hazırlık aşaması, stoklama ve sevkiyat aşaması, kurulum ve devreye alma aşaması ile eğitim ve eşlikli üretim aşamasından oluşur
- Fiilî ilerleme, proje yöneticisi tarafından günlük olarak doğrulanır
- Kritik noktalar için, proje yöneticisinin uygulama sürecindeki ilerleme ve sorunları analiz etmek üzere bir çalışma toplantısı düzenlemesi gerekir
- Kullanıcının ekipmanı 1 hafta bağımsız olarak işletmesinden sonra, proje yöneticisi kabul için kullanıcının ilgili birimleriyle iletişime geçecektir
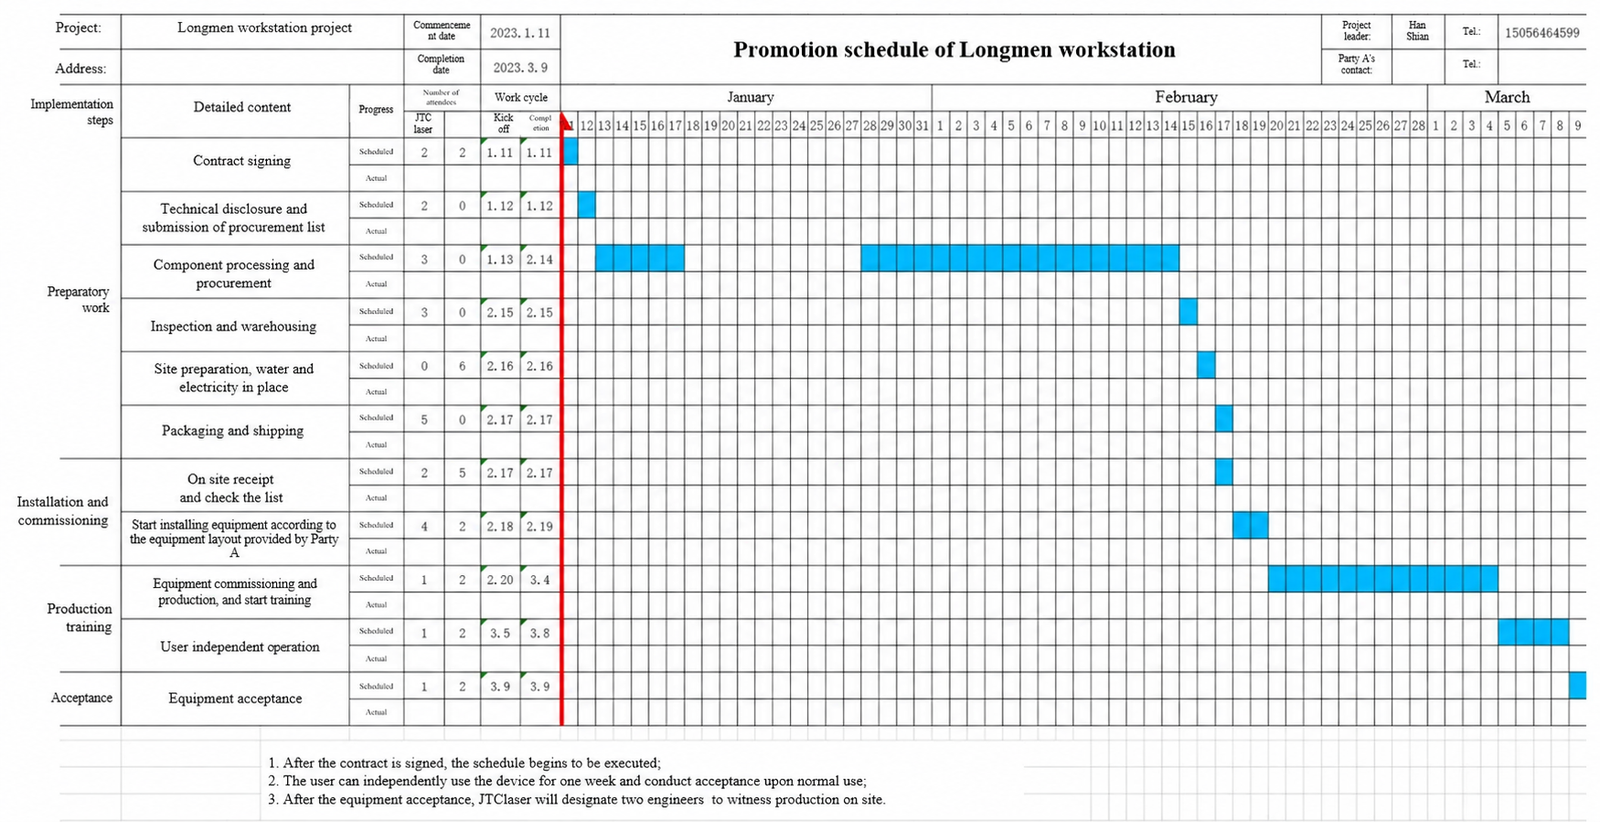 Şemayı tam boyutta görmek için dokunun.
Güvenli ve düzenli çalışma sahası yönetimine ilişkin düzenlemeler
Sahaya giriş öncesi hazırlık
- Fabrikaya girecek personel, önceden güvenlik ve düzenli çalışma eğitimi almalıdır;
- Baret, emniyet ayakkabısı, emniyet kemeri ve diğer gerekli iş ve güvenlik ekipmanları hazır bulundurulmalıdır;
- Saha ve tehlikeli işler netleştirilmeli ve yangından korunma ekipmanları hazırlanmalıdır;
- Montaj personeli sayısı, vardiya süresi ve her vardiyadaki personel sayısı doğrulanmalı ve sahadaki yönetim personeline bildirilmelidir;
- İçeri taşınması gereken çeşitli alet, ekipman ve malzemeler önceden yönetim personeline bildirilmeli; istifleme sahasının alanı da yönetim amacıyla fabrikaya bildirilmelidir;
Sahada çalışma
- Çalışma personeli baret, emniyet ayakkabısı gibi gerekli kişisel koruyucu donanımları kullanmalıdır
- Çalışma personeli sahayı zamanında temizlemeli; çalışma alanını temiz, düzenli ve tertipli tutmalıdır
- Kullanılan malzemeler belirlenen yerde düzenli şekilde yerleştirilmelidir
- 2 m'den fazla yüksekte çalışmalarda emniyet kemeri kullanılmalıdır. Tek başına çalışma yasaktır; operatör ve yardımcı personel bulunmalıdır. Yüksekte çalışma tamamlandıktan sonra dikkatle kontrol edilmeli ve hiçbir artık bırakılmamalıdır
- Elektrikçi çalışma kurallarına uyulmalı; elektrik çarpması kazalarını önlemek için enerjili iken çalışma yapılmasına izin verilmez;
Saha yönetimi
- Çalışma tamamlandıktan sonra, saha yönetim personeli projeyi kontrol edip onaylayacaktır
- Çalışma personeli, kullanılan ekipman ve aletleri dağılma ve sahada unutulma sonucu gizli tehlikelere yol açmaması için kontrol etmeli ve düzenli tutmalıdır
- Çeşitli ekipman, alet ve atık malzemeler belirlenen konumlara, düzenli şekilde konulmalıdır
- Saha, geçişler ve girişler temizlenmeli; tüm kısımlar eski haline getirilmelidir; tehlikeli alanlar için uyarılar sağlanmalıdır
Sarf malzemesi kontrol listesi
Tüm sütunları görmek için tabloyu yatay kaydırın.
| Sarf malzemesi kontrol listesi | |||||||||
| Şirketimize duyduğunuz güven ve ilginiz için teşekkür eder, işlerinizde başarılar dilerim! | |||||||||
| S/N | Ürün ailesi | Ürün adı | Model | Görsel | Birim fiyat (vergi dahil) | Birim | Marka | Önerilen değiştirme zamanı | Açıklamalar |
|---|---|---|---|---|---|---|---|---|---|
| 1 | 605W aşınan parçalar | Akım ucu | TRM035-02-12 |  |
6.00 | Adet | Thelma | 8–12 saat | Deneme: 1,2 mm kaynak teli |
| 2 | İletken nozul tutucusu | TRM045-03 |  |
46.00 | Adet | Thelma | 1 ay | ||
| 3 | Nozul | TRM015-42-16c |  |
56.00 | Adet | Thelma | 1 ay | Farklı iletken nozul tutucularına uyum sağlar | |
| 4 | Nozul yuvası | TRM605w-22-02-ZJ |  |
220.00 | Adet | Thelma | Normal kullanımda genellikle 3 ay dayanır; aşırı yükleme veya su eksikliği nedeniyle oluşan kaynak hasarı hariç. | ||
| 5 | İzolatör | TRM605w-22-01 |  |
12.00 | Adet | Thelma | 15 gün | ||
| 6 | Dirsek boru | TRM605w-22L-A |  |
1,850.00 | Adet | Thelma | Normal hizmet ömrü 1–2 yıl; darbe hasarı ve yanıklar hariç. | Torç boynunun açı derecesi farklıdır, lütfen teyit edin. | |
| 7 | O-ring | TRM605w-22-23 |  |
24.00 | Set (3 adet) | Thelma | 1 ay | ||
| 8 | Tel sürme yumuşak hortum | TRM152B-12-23 |  |
48.00 | Adet | Thelma | 1 ay | ||
| 9 | Tel sürme boru bağlantı parçası | TRM605w-22-22 |  |
22.00 | Adet | Thelma | 2 ay | ||
| 10 | Şönt | TRM605w-22-19 | 18.00 | Adet | Thelma | 60 gün | |||
| 11 | Yalıtım diski (vidalar dahil) | TRM231-C40252 (eski) | 280.00 | Adet | Thelma | 360 gün | |||
| 12 | Yalıtım diski (vidalar dahil) | TRM231-C40252 (yeni) | 280.00 | Adet | Thelma | 360 gün | |||
| 17 | Ruiniu çizgi lazer camı 1 | 26 × 12 × 1,1 mm | 2.00 | Adet | JTCLASER | ||||
| 18 | Ruiniu çizgi lazer camı 2 | 26 × 28 × 1,1 mm | 2.00 | Adet | JTCLASER | ||||
| 19 | Tel besleme hortumu | Tel besleme hortumu | 2m | 90.00 | Adet | JTCLASER | |||
| 20 | 4m | 120.00 | Adet | JTCLASER | |||||
| 21 | 6m | 180.00 | Adet | JTCLASER | |||||
| 22 | Tel sürme ünitesi | Tel sürme ünitesi | 1.2/1.4/1.6 | 30.00 | Adet | Ota | |||
| 23 | Öğretme kumandası | Kablo | 8m | 1,200.00 | Adet | EFT | |||
| 24 | Kablo | 16m | 1,600.00 | Adet | EFT | ||||
| 25 | Ekran bakımı | TPU-13-s-65 | 1,800.00 | Adet | EFT | ||||
| 26 | Teach pendant membranı | 20.00 | Adet | JTCLASER | |||||
| 27 | Kamera lensi | Lens | MV-LD-4-4M-G | 800.00 | Adet | Mind Vision | |||
| 28 | Nokta lazer | İletişim kablosu | 100.00 | Adet | Chengtuo | ||||
Teklif talimatları:
- 1.000'in üzerindeki tek bir siparişte nakliye maliyetleri dahildir
- Teklif, %13 katma değer vergisini içerir
- Teslimat yöntemi kararlaştırılan zamana göredir
- Ödeme yöntemi teslimatta ödemedir
Mevcut bilgiler, aletler ve aksesuarlar
Teknik bilgiler
Ana bileşenlerin fabrika muayene raporları ve kalite sertifikaları sağlanır.
Ekipman kılavuzu, robot programlama kılavuzu, robot bakım kılavuzu (elektrik, mekanik), güvenli çalışma prosedürleri ve diğer ilgili elektronik belgelerin birer kopyası sağlanır. (Basılı belgeler sağlanmaz)
Temel çizimleri (siparişten 10 gün sonra sunulacaktır, ancak inşaata, her iki tarafın ekipman çizimlerini inceleyip onaylamasından sonra başlanacaktır) (elektronik sürüm).
Yedek parça listesi; teknik özellikler, modeller, adlar, miktarlar ve üretici adlarını içerir.
Beraberinde verilen alet ve aksesuarlar
| S/N | Adı | Teknik özellik ve model | Birim | Adet | Açıklamalar |
|---|---|---|---|---|---|
| 1 | İç altıgen anahtar | 1.5~12 | Set | 1 | |
| 2 | USB bellek | 16G | Adet | 1 | |
| 3 | Düz tornavida | Set | 1 | ||
| 4 | Yıldız tornavida | Set | 1 | ||
| 5 | Anahtar | 10 inç | Adet | 1 | |
| 6 | Uzun burunlu pense | Adet | 1 | ||
| 7 | Şerit metre | 5m | Adet | 1 |
| S/N | Aksesuar özellikleri ve modelleri | Birim | Adet | Üretici | Açıklamalar |
|---|---|---|---|---|---|
| 1 | İletken nozül TRM035-02-12 | Adet | 20 | Thelma | |
| 2 | İletken nozül tutucusu TRM045-03 | Adet | 4 | Thelma | |
| 3 | Püskürtme nozülü TRM015-42-16C | Adet | 4 | Thelma | |
| 4 | Zemin rayı yağlama yağı | Şişe | 2 | ||
| 5 | Gözlem camı | Adet | 40 |
Personel eğitimi
A Tarafı personeline ilişkin gereklilikler: Eğitimi alacak teknik personelin en az lise mezunu olması (lise dahil) ve personel istikrarının sağlanması gerekir. Eğitim alacak kişi sayısı: tek istasyon başına 2–3 kişi
Eğitim aşaması ve süresi
- A Tarafı sahadaki kurulum ve devreye alma aşamasında, A Tarafı’nın eğitime tabi teknik personeli B Tarafı’nın planlamasını kabul etmeli ve ekipman kurulumu ile devreye alma süreçlerini baştan sona öğrenmelidir.
- Kurulum ve devreye alma sonrası, şirketimiz A Tarafı’nın teknik personeline merkezi 2–3 haftalık eğitim verecek ve değerlendirme yapacaktır. Değerlendirme sonuçlarına ilişkin bir teyit yazısı düzenlenecek ve bu yazı A Tarafı’nın personel planlamasına esas olacaktır.
Başlıca eğitim içerikleri
- Robotların teorik bilgisi, pratik programlama teorisi ve kullanımı, ekipmanın günlük bakımı ve ekipman arızalarının giderilmesi.
- Kaynak makinelerinin teorik bilgisi, pratik kullanım talimatları, ekipmanın günlük bakımı ve ekipman arızalarının giderilmesi.
- Diğer donanım cihazlarının temel teorik bilgisi, pratik kullanım talimatları, ekipmanın günlük bakımı ve ekipman arızalarının giderilmesi.
| S/N | Kilit eğitim noktalarının açıklaması | Planlanan süre (gün) |
|---|---|---|
| 1 | Ekipman kurulumu – destek, ekipman yapısının öğrenilmesi | 3 |
| 2 | Ekipman devreye alma – devreye alma bilgilerini öğrenme | 1 |
| 3 | İş istasyonlarına yönelik güvenlik, bakım ve diğer bilgiler hakkında eğitim | 1 |
| 4 | İşletim sistemi için temel kullanım eğitimi | 5 |
| 5 | Takım kalibrasyonu ve otomatik kalibrasyon sistemleri eğitimi | 3 |
| 6 | Proseslerin, kaynak makinelerinin ve öğretim yardımcılarının kaynak ayarları üzerine eğitim | 2 |
| 7 | Model işleme, model güdümlü eğitim | 4 |
| 8 | Günlük kaynak miktarının güvence altına alınması eğitimi | 5 |
| 9 | Yaygın arızaların giderilmesi eğitimi | 1 |
| 10 | Ekipman kabulü | 2 |
Kabul ve satış sonrası hizmet
Ekipman garantisi
- Ekipmanın nihai kabulünden sonra garanti süresi kural olarak 12 aydır ve nihai kabulün imzalandığı tarihten itibaren hesaplanır. Kurulum ve kabul A Tarafı’ndan kaynaklanan nedenlerle zamanında gerçekleştirilemezse, ekipmanın garanti süresi varış tarihinden bir ay sonra başlayacak şekilde hesaplanır.
- Garanti süresi içinde kalite sorunları nedeniyle herhangi bir ana bileşen zarar görürse, şirketimiz ücretsiz değiştirmeyi taahhüt eder ve değiştirilen parçalar için garanti süresini yeniden hesaplar. Garanti süresince satıcı, ekipman bakımı ve teknik desteği ücretsiz sağlayacaktır. Kullanıcı bildirimi alındığında, satıcı ekipmanın bir hafta içinde normal işletime dönmesini sağlamakla yükümlüdür.
Ekipman kabulü ve satış sonrası hizmet
- Kullanıcının fabrikasında kurulum ve devreye alma tamamlandıktan sonra, A Tarafı tüm ekipmanın bütünlüğünü teyit etmelidir. Akabinde B Tarafı’nın eğitim personeli, A Tarafı’nın belirlediği operatörlere 2–3 haftalık işletim eğitimi verecek ve tüm eğitim kalemlerini tek tek teyit edecektir. Eğitim tamamlandıktan sonra, A Tarafı bir hafta içinde kabul yapmak üzere personel organize etmelidir; yalnızca her iki tarafın kabul temsilcilerinin imzalamasından sonra ekipmanın nihai kabulü yapılmış sayılır.
- Şirket, garanti süresi boyunca ücretsiz satış sonrası hizmet sağlamaktan sorumludur. Şirketimiz 7×24 saat yanıt hizmeti taahhüt eder ve hizmet bildiriminin (telefon veya mektup) alınmasından itibaren 2 saat içinde alıcıya geri dönüş yapar. Ortaya çıkan sorunlar için telefon, e-posta, anlık mesajlaşma araçları vb. üzerinden yönlendirme ve arıza giderme desteği sağlanır. Kullanıcıların kendi başlarına çözemediği sorunlar için, şirketimiz 24 saat içinde kullanıcının sahasına bakım için personel göndermeyi taahhüt eder. Personel sahaya vardıktan sonra, genel ekipman sorunlarının çözülmesi ve üretimin 24 saat içinde yeniden başlatılması garanti edilir.
- Garanti süresi dışında, şirketimiz isteklilere ömür boyu teknik destek ve garanti hizmetleri sağlamayı taahhüt eder. İlgili yazılım güncellemeleri olması hâlinde, şirketimiz isteklilere ücretsiz yazılım güncellemeleri de sağlayacaktır. Garanti süresi dışındaki ekipman bakımında yalnızca donanım malzemelerinin bedeli tahsil edilir.
- Şirketimiz, isteklinin kaliteli ve uygun fiyatlı sarf malzemeleri ve yedek parçalar satın alabilmesini sağlamak için yedek parça üreticilerini önermeyi taahhüt eder. Ayrıca, isteklinin acil ve geçici kullanımı için yedek parça ve sarf malzemelerini stokta bulundurur.
Sık sorulan müşteri soruları
Yüksek hassasiyetli fiber lazer kesim makinesi hakkında en sık sorulan sorular ve yanıtlar
8 eksenli kaynak robotu iş istasyonunun azami taşıma kapasitesi nedir?
8 eksenli kaynak robotu iş istasyonunun azami taşıma kapasitesi, sağlanan bilgilerde belirtilmemiştir.
8 eksenli kaynak robotu iş istasyonu farklı kaynak desenlerini gerçekleştirecek şekilde programlanabilir mi?
Evet, 8 eksenli kaynak robotu iş istasyonu farklı kaynak desenlerini gerçekleştirecek şekilde programlanabilir.
8 eksenli kaynak robotu iş istasyonunun azami erişim mesafesi nedir?
8 eksenli kaynak robotu iş istasyonunun azami erişim mesafesi, sağlanan bilgilerde belirtilmemiştir.
8 eksenli kaynak robotu iş istasyonunda yerleşik lazer dikiş takibi fonksiyonu var mı?
8 eksenli kaynak robotu iş istasyonunda yerleşik lazer dikiş takibi fonksiyonu bulunup bulunmadığından bahsedilmemektedir.
8 eksenli kaynak robotu iş istasyonu, yüksek akımlı karbondioksit gaz korumalı kaynak makinesi gibi diğer kaynak ekipmanlarıyla entegre edilebilir mi?
8 eksenli kaynak robotu iş istasyonunun, yüksek akımlı karbondioksit gaz korumalı kaynak makinesi gibi diğer kaynak ekipmanlarıyla entegre edilip edilemeyeceğinden bahsedilmemektedir.
8 eksenli kaynak robotu iş istasyonunun sürükleyerek öğretme fonksiyonunda herhangi bir uyumluluk sorunu var mı?
8 eksenli kaynak robotu iş istasyonunun sürükleyerek öğretme fonksiyonunda herhangi bir uyumluluk sorunu olup olmadığından bahsedilmemektedir.
8 eksenli kaynak robotu iş istasyonunun motorları için UL sertifikası var mı?
8 eksenli kaynak robotu iş istasyonunun motorları için UL sertifikası bulunup bulunmadığından bahsedilmemektedir.
8 eksenli kaynak robotu iş istasyonunda lazer dikiş takibi fonksiyonunun entegrasyonunda herhangi bir kararlılık sorunu var mı?
8 eksenli kaynak robotu iş istasyonunda lazer dikiş takibi fonksiyonunun entegrasyonunda herhangi bir kararlılık sorunu olup olmadığından bahsedilmemektedir.
Hemen teklif isteyin!
Sizden haber almak isteriz! Aşağıdaki formu kullanarak bize mesaj gönderin veya bize e-posta gönderin.