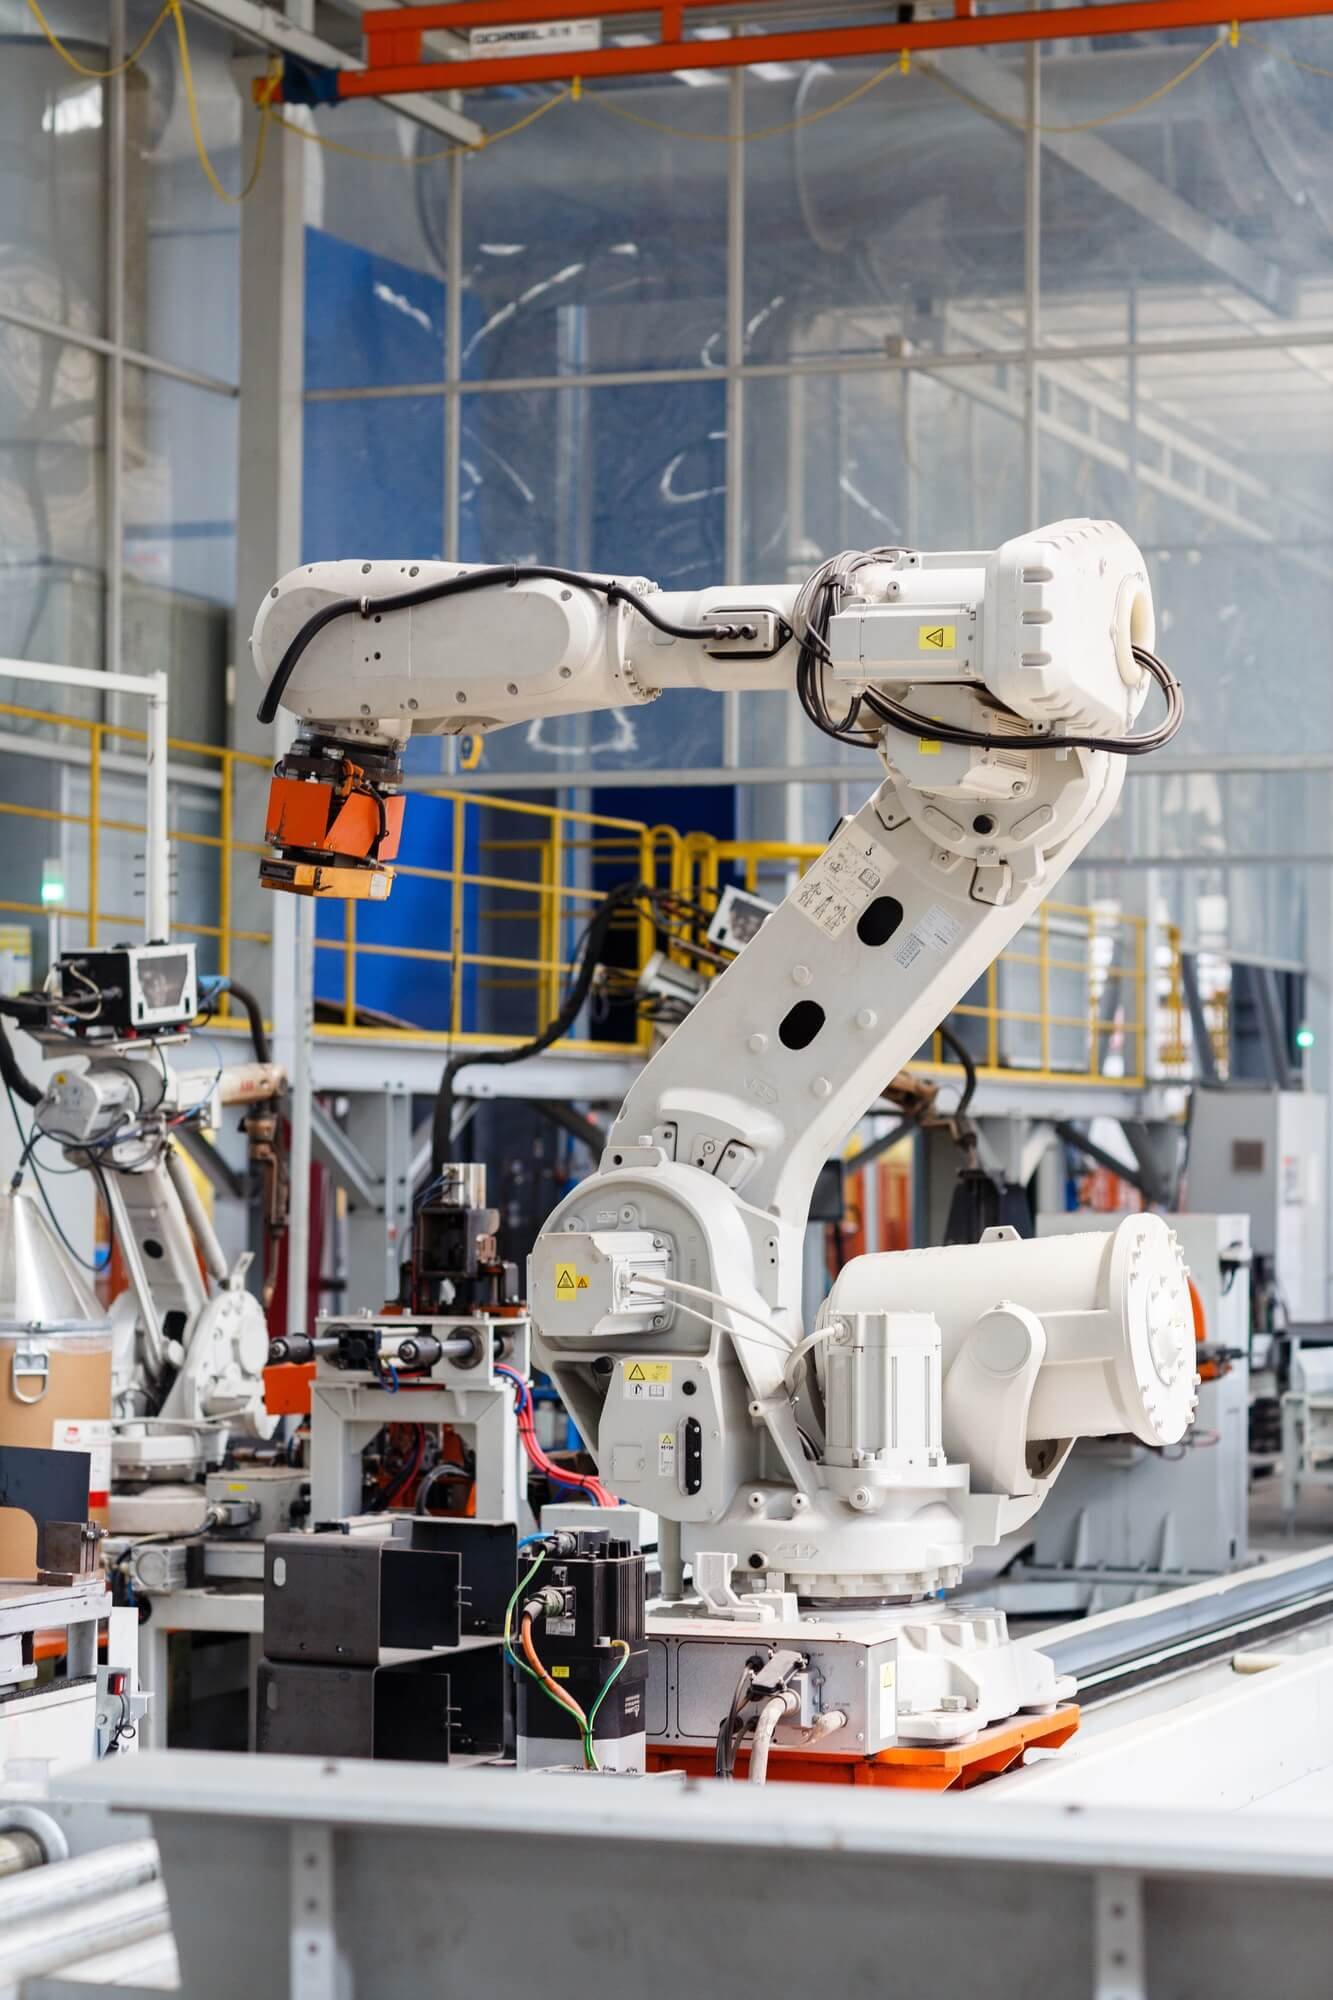
Isola robotizzata intelligente di saldatura a sbalzo a 8 assi
Saldatura automatizzata ad alta precisione e alta efficienza per travi e colonne in acciaio, travi per piattaforme di impianti, staffe per apparecchiature e colonne a cassone.
Richiedi un preventivo immediato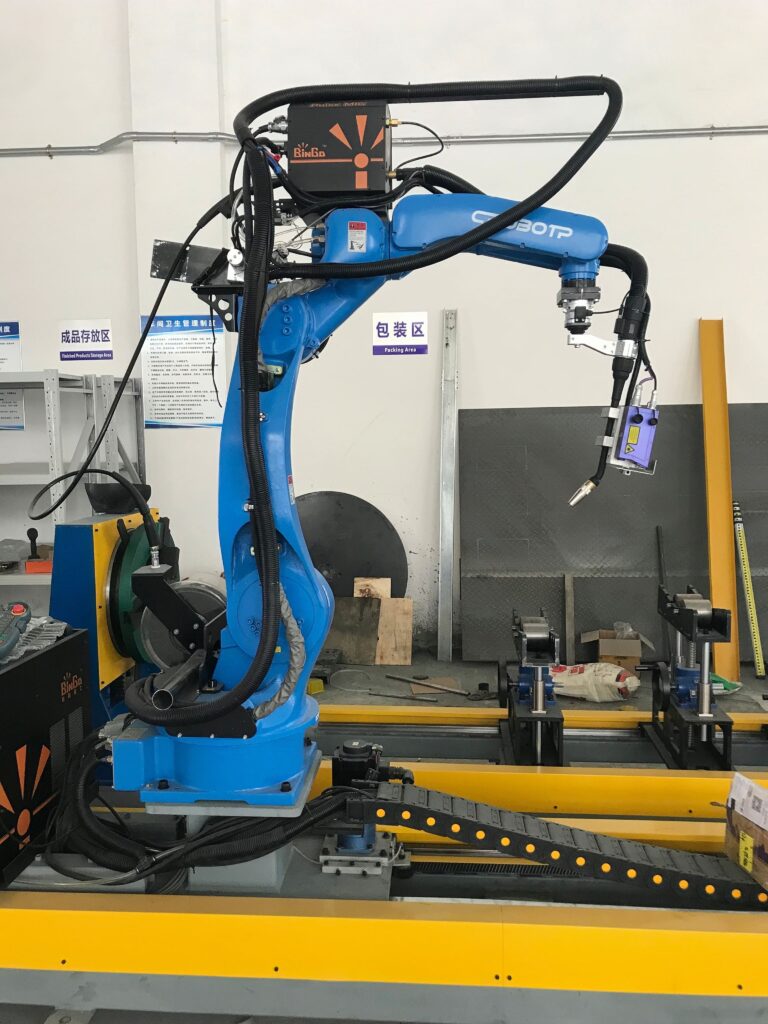
I vantaggi dell’isola robotizzata di saldatura a 8 assi sono i seguenti:
1. Alta precisione: l’isola robotizzata di saldatura a 8 assi offre un posizionamento e un controllo del movimento ad alta precisione, che consentono operazioni di saldatura accurate.
2. Alta efficienza: l’isola robotizzata consente una saldatura automatizzata e aumenta notevolmente la produttività e l’efficienza del lavoro.
3. Flessibilità: l’isola robotizzata di saldatura a 8 assi ha un’ampia libertà di movimento e si adatta a pezzi da saldare di forme e dimensioni diverse.
4. Affidabilità: l’isola robotizzata adotta sistemi di controllo e sensori avanzati e garantisce un funzionamento stabile e affidabile.
5. Sicurezza: l’isola robotizzata riduce le operazioni di saldatura manuale e quindi i rischi per la sicurezza degli operatori.
6. Risparmio sui costi: la saldatura automatizzata riduce i costi di manodopera e gli sprechi di materiale, abbassando i costi di produzione.
7. Controllo qualità: l’isola robotizzata consente un controllo preciso dei parametri di saldatura, migliorando la qualità e l’uniformità delle saldature.
8. Tracciabilità: l’isola robotizzata registra il processo e i parametri di saldatura, garantendone la tracciabilità.
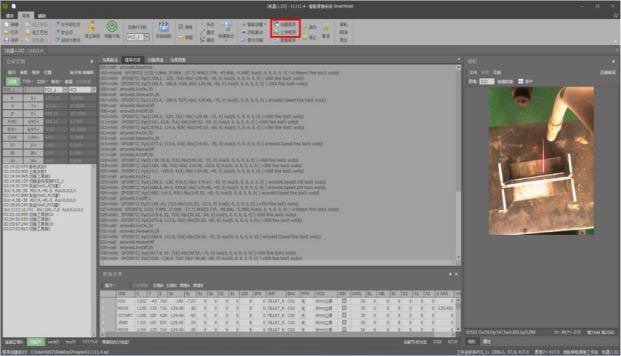
Sistema operativo
Interfaccia di sistema
 Tocca lo schema per vederlo a grandezza intera.
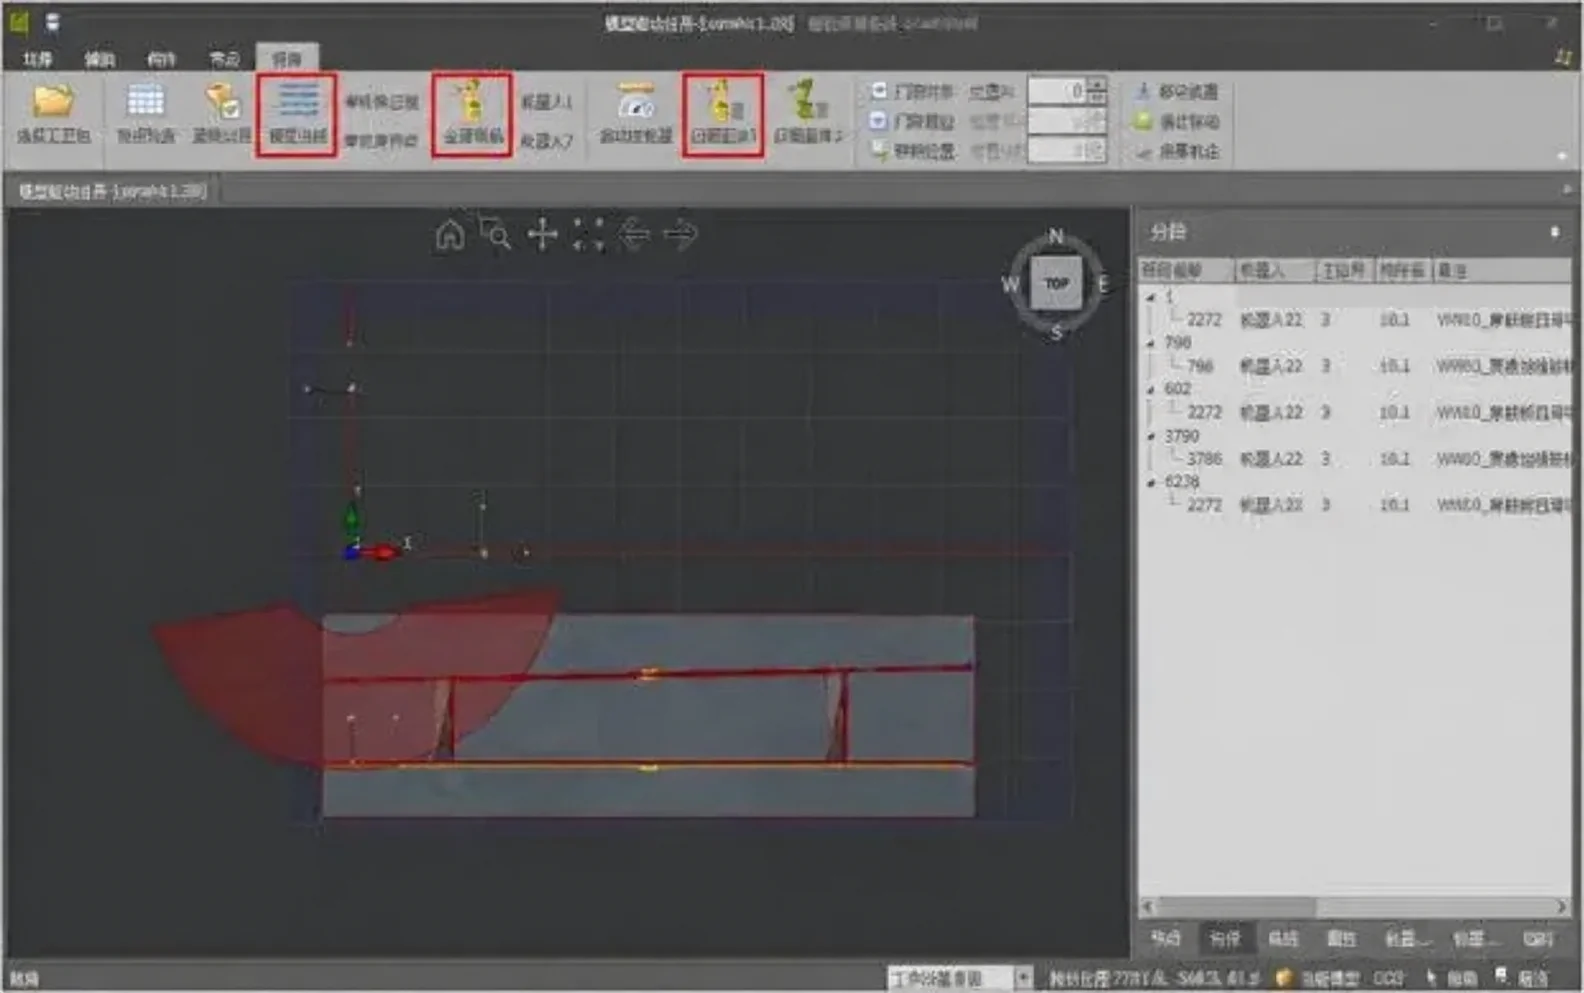 Tocca lo schema per vederlo a grandezza intera.
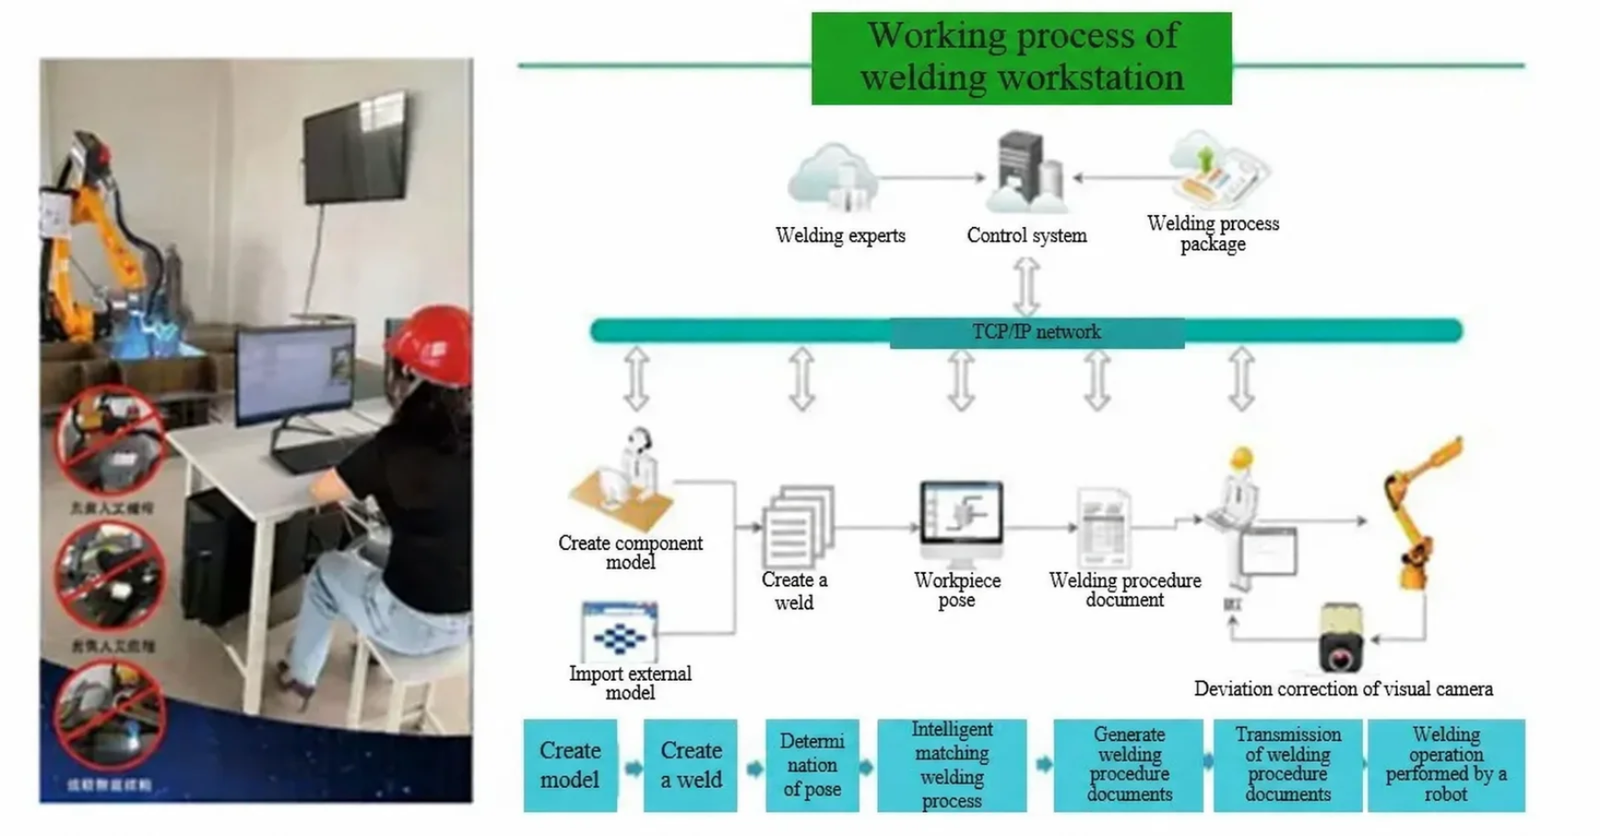 Tocca lo schema per vederlo a grandezza intera.
Panoramica delle funzioni
Il sistema è stato sviluppato internamente. La sua funzione principale è generare automaticamente il programma di saldatura in base al contorno reale della posizione nel modello: il processo di saldatura viene integrato a fondo, il modello 3D viene importato e il sistema di visione determina la posizione di tutte le saldature del componente. Il software è installato su un PC, che può essere collocato ovunque. Tramite protocollo TCP/IP è possibile il controllo remoto: le macchine in reparto possono essere comandate per la saldatura direttamente dall’ufficio.
Il sistema può lavorare regolarmente su due turni al giorno (8 ore per turno) mantenendo una precisione stabile;
I disegni di progetto dell’isola sono stati più volte verificati e simulati: la resistenza di progetto di ogni componente è affidabile e il montaggio e la manutenzione sono semplici. A parità di funzioni, l’estetica è curata;
Tutti i componenti acquistati per l’isola provengono da produttori noti del settore e la qualità di tutte le parti lavorate è rigorosamente controllata: resistenza a norma, prestazioni superiori e movimenti stabili;
Le unità di misura di parti e strumenti dell’isola e tutti i disegni seguono le norme GB; progettazione, fabbricazione e materiali di tutti gli strumenti e componenti sono conformi alle norme ISO e IEC o ad altre norme equivalenti;
Parti e componenti dell’isola sono realizzati con materiali di alta qualità e gli elementi meccanici ed elettrici scelti sono prodotti affidabili e di qualità.
Schema di progetto
Tipo di prodotto
Dimensioni strutturali
| S/N | Prodotto | Altezza | Larghezza | Lunghezza |
|---|---|---|---|---|
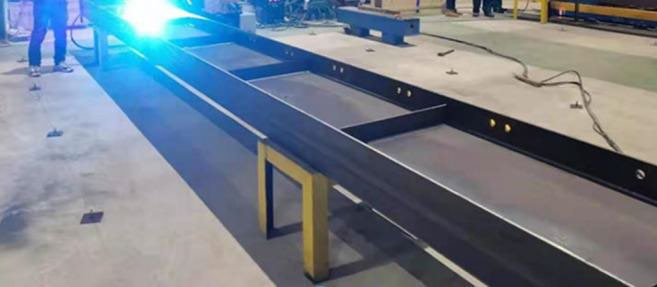
| 1 | Diaframma per ponti | Altezza della lamiera verticale ≤0,5 m | ≤3.5m | ≤12m |
| 2 | Profilato ad H | Altezza della lamiera verticale ≤0,5 m | ≤3.5m | ≤12m |
Foto di prodotti tipici
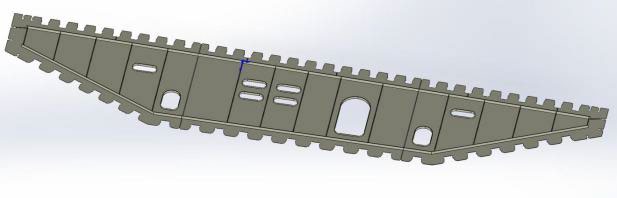
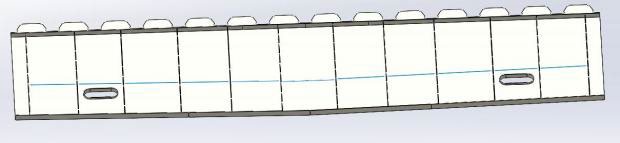
Ambiente di lavoro e preparazione a cura dell’utente
Alimentazione: 380 V ±10%, 50 Hz ±2%; 220 V ±10%, 50 Hz. Il quadro di distribuzione principale nel punto di allacciamento deve essere dotato di un interruttore differenziale da oltre 125 A e di un collegamento a terra affidabile. Il quadro di distribuzione va collocato al centro della postazione; in caso contrario i cavi forniti a corredo della macchina non saranno sufficientemente lunghi;
a) Opere di fondazione b) Materiali e lavori di cablaggio lato primario c) Sistema di messa a terra TN-S e conduttore di terra
Temperatura ambiente di esercizio: da -10 °C a 45 °C.
Umidità ambiente di esercizio: ≤90% senza condensa; illuminazione sufficiente e buona ventilazione; pressione dell’aria compressa: maggiore o uguale a 0,6 MPa.
Aria compressa: predisporre una fonte d’aria con pressione di 5–7 kgf/cm2, di norma 4–5 kgf/cm2.
Gas di protezione: occorre predisporre gas CO2 o Ar+CO2, o una rete di distribuzione centralizzata, conformi alle norme nazionali. La pressione del gas di protezione deve essere superiore a 0,5 MPa.
Preparazione del sito: a) prima dell’arrivo della macchina, l’utente deve sgomberare l’area di lavoro dell’isola di saldatura intelligente; b) predisporre i piedini di installazione del portale in base alla planarità del pavimento; c) disporre di una saldatrice manuale in grado di eseguire puntature in qualsiasi posizione; d) predisporre un carrello elevatore o una gru per l’installazione
Layout generale
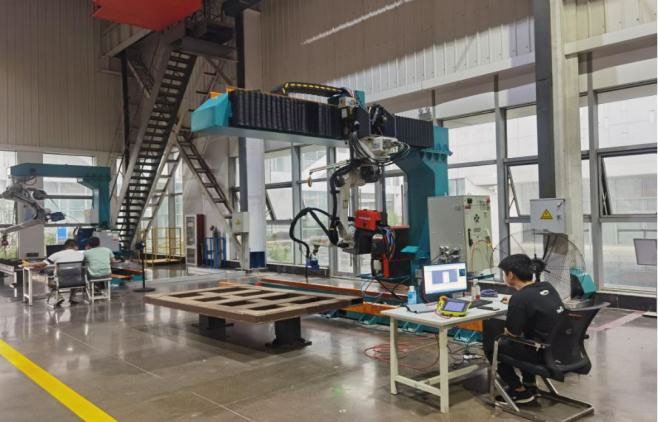
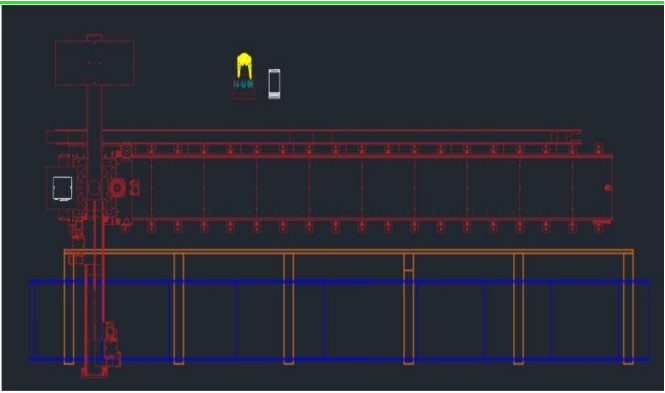 Tocca lo schema per vederlo a grandezza intera.
Descrizione del layout
Lo spazio richiesto per l’isola intelligente stand-alone standard a sbalzo a 8 assi è di 3,5 × 13 (unità: m).
L’isola intelligente stand-alone standard a sbalzo a 8 assi comprende: 1 struttura a sbalzo a 8 assi, 1 robot, 1 generatore di saldatura, 1 sistema di visione per la torcia e 1 sistema operativo (computer incluso);
I sistemi ausiliari opzionali dell’isola comprendono: stazione di pulizia torcia (opzionale), impianto di aspirazione polveri (opzionale);
Sono a carico dell’utente la disposizione del telaio del banco di lavoro e il layout di saldatura tra i cavalletti
Elenco della dotazione
| Elenco della dotazione dell’isola di saldatura a sbalzo a 8 assi · Numero di isole: 1 | ||||||
| S/N | Voce | Nome/descrizione | Unità | Quantità | Marca/produttore | Note |
|---|---|---|---|---|---|---|
| 1 | Sistema robot | Robot di saldatura | Set | 1 | EFT | ER10-1600 |
| 2 | Cavo personalizzato | Set | 1 | EFT | ||
| 3 | Armadio di controllo | Set | 1 | EFT | ||
| 4 | Dotazione di saldatura | Generatore di saldatura | Set | 1 | Ota | NBC-500RP PRO |
| 5 | Cavo personalizzato | Set | 1 | Ota | ||
| 6 | Torcia di saldatura | Set | 1 | Thelma | Torcia di saldatura raffreddata ad acqua TRM605W | |
| 7 | Stazione di pulizia torcia | Set | 1 | Thelma | ||
| 8 | Sistema di traslazione | Sbalzo a 8 assi | Set | 1 | EFT | GB-DJXB-2Y-13X |
| 9 | Servomotore | Set | 3 | Tama River | ||
| 10 | Cavo personalizzato | Set | 3 | EFT | ||
| 12 | Sistema di visione | Laser a vista completa | Set | 1 | JTC | Software del sistema di visione e staffa inclusi |
| 13 | Computer/console | Set | 1 | JTC | ||
| 14 | Sistema intelligente | Set | 1 | JTC | ||
Configurazione della dotazione
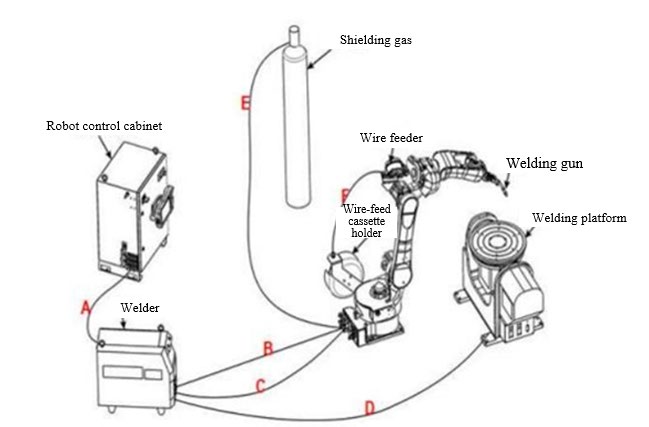
Composizione di base di un sistema robotizzato di saldatura:
A — cavo di segnale di saldatura: scambio di segnali tra robot e generatore;
B — cavo positivo del generatore: circuito positivo del generatore;
C — cavo di comando del trainafilo: scambio di segnali tra generatore e trainafilo;
D — cavo negativo del generatore: circuito negativo del generatore;
E — tubo dell’aria: condotto per il gas di protezione;
F — guaina del trainafilo: condotto di alimentazione del filo di saldatura
Robot di saldatura
ER-10-1600
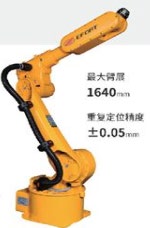
Sbraccio massimo: 1.640 mm
Ripetibilità di posizionamento: ±0,05 mm
- Portata
- 10k𝜀𝜀
- Massa del corpo
- 185 kg
- Numero di assi
- 6
- Corpo/polso
- IP65/IP67
- Armadio di controllo
- IP54
- Consumo energetico
- 3 kW
| Momento d’inerzia ammissibile del polso | |
|---|---|
| Asse J1 | 20N.m |
| Asse J2 | 20N.m |
| Asse J3 | 10N.m |
| Asse J4 | 0,625 kg·m2 |
| Asse J5 | 0,625 kg·m2 |
| Asse J6 | 0,2 kg·m2 |
| Velocità massima per singolo asse | |
|---|---|
| Asse J1 | 170°/s |
| Asse J2 | 160°/s |
| Asse J3 | 180°/s |
| Asse J4 | 330°/s |
| Asse J5 | 360°/s |
| Asse J6 | 600°/s |
| Campo di movimento di ciascun asse | |
|---|---|
| Asse J1 | ±165° |
| Asse J2 | +80°/-135° |
| Asse J3 | +163°/-75° |
| Asse J4 | ±180° |
| Asse J5 | ±130° |
| Asse J6 | ±360° |
Parametri del campo di movimento
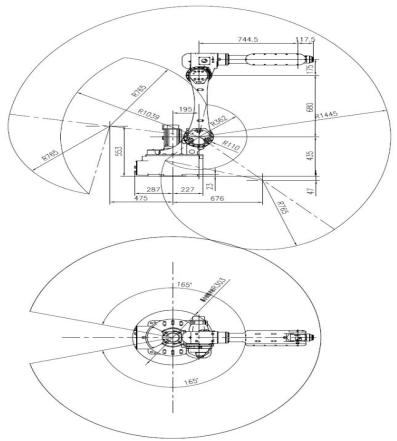 Tocca lo schema per vederlo a grandezza intera.
Parametri del sistema di controllo del robot
| Unità funzionale | Voce di specifica | Dati tecnici |
|---|---|---|
| Alimentazione principale | Tensione nominale | Trifase CA 380 V ±10% |
| Frequenza di alimentazione | 50–60 Hz, oscillazione: ±5% | |
| Potenza della macchina completa | 3,5 kW | |
| Morsettiera di comando | Uscita di alimentazione 24 V | 24V ±5%, 10A |
| Uscite digitali | 24 uscite PNP a livello alto (18 disponibili per l’utente) | |
| Ingressi digitali | 24 ingressi PNP a livello alto (16 disponibili per l’utente) | |
| Ingressi analogici | Possibilità di aggiungere moduli di espansione | |
| Uscite analogiche | Possibilità di aggiungere moduli di espansione | |
| Interfaccia encoder ausiliario | Possibilità di aggiungere moduli di espansione | |
| Interfaccia di comunicazione | CAN | 1 canale, interfaccia situata nel controller, supporta la comunicazione con il generatore di saldatura |
| Ethernet | 1 canale, interfaccia situata nel controller, supporta TCP/IP, MODBUS_TCP, FINS_TCP ed ETHERNET/IP | |
| EtherCAT | 1 canale, supporta l’espansione con moduli IO remoti e moduli gateway ANYBUS. | |
| Dimensioni d’ingombro dell’armadio di controllo | L 555 mm × P 560 mm × A 1.165 mm (connettori circolari esclusi) | |
| Peso | 125 kg | |
| Ambiente | Grado di protezione dell’armadio elettrico | IP54, gruppo di raffreddamento IP30 |
| Raffreddamento | Raffreddamento ad aria | |
| Modalità di installazione | Posizionamento verticale | |
| Luogo di utilizzo | Al chiuso, al riparo da luce solare diretta e polvere, in assenza di gas corrosivi o infiammabili, nebbie d’olio, vapore acqueo, gocciolamenti, sale, ecc. | |
| Temperatura ambiente | 0℃~45℃ | |
| Umidità ambiente di utilizzo | 80% UR senza condensa (40 °C) | |
Funzioni di comunicazione
| Funzione di comunicazione | Disponibile | Note aggiuntive |
|---|---|---|
| MES | √ | Funzione MES basata sulla comunicazione TCP/IP, in grado di leggere i vari stati del robot |
| Comunicazione TCP/IP | √ | Supporta la comunicazione SOCKET come server o client e l’analisi libera delle stringhe |
| Modbus-TCP | √ | Come slave (server) Modbus-TCP, il robot supporta trasmissione dati, avvio esterno e lettura dello stato |
| Profibus-DP | X | Questo modello ha un controller RP2 privo di interfaccia hardware DP |
| Ethernet/IP | √ | Robot come slave |
| Profinet | X | La configurazione predefinita prevede il controller RP2, che deve essere aggiornato al controller RP2-RPO |
| CANopen | √ | Supporta la comunicazione con i protocolli dei generatori di saldatura Ota e Megmeet |
| EtherCAT | √ | Supporta dispositivi slave EtherCAT e gateway della serie ANBUS per convertire la comunicazione EtherCAT in altri protocolli bus |
| Altro | √ | Comunicazione con visione fissa e comunicazione con visione per inseguimento nastro basate sul protocollo TCP/IP |
Marche dei principali componenti
| Nome | Marca | Impiego |
|---|---|---|
| Riduttore | Green | Assi J5, J6 |
| Riduttore | Aoyi | Assi J1, J2, J3 e J4 |
| Servomotore | Tama River | Assi J1–J6 |
| Azionamento | Qingneng Dechuang S7 | Assi J1–J6 |
| Controller | ROBOX | |
| Teach pendant | EFT |
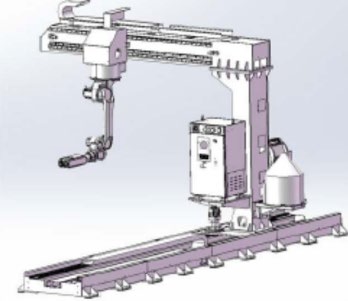
Sbalzo a 8 assi
Caratteristiche tecniche della dotazione (accessoria)
Nome: isola intelligente a sbalzo a 8 assi
Specifica e modello: GB-XB-2Y-10X
Potenza totale: 18 kW
Precisione di posizionamento: ±0,5 mm
Carico all’estremità: 10 kg
Velocità di traslazione: 15 m/min
Corsa in direzione X: binario da 10 m
Corsa utile in direzione Y: 2 m
Campo di lavoro massimo: 9 × 3,5 × 0,5 (m)
Profondità di lavoro massima: 0,5 m
L’isola intelligente a sbalzo a 8 assi è adatta a saldatura, taglio, molatura e altre lavorazioni su strutture in acciaio come travi, colonne, travi per piattaforme di impianti, staffe per apparecchiature e colonne a parete scatolare. Rispetto alle funzionalità dell’isola a sbalzo a 7 assi, offre una maggiore adattabilità nella larghezza di lavoro. L’isola standard può coprire pezzi larghi 3,5 metri e lunghi 9 metri.
| Sistema di traslazione a sbalzo | |
|---|---|
| Nome | Sistema di traslazione a sbalzo |
| Modello | GB-XB-2Y-10X |
| Struttura | Sbalzo capovolto per robot singolo |
| Carico | 1.000 kg |
| Precisione di posizionamento | ±1 mm |
| Numero di assi aggiuntivi | 2 |
| Corsa in direzione X | Lunghezza del binario: 13 m |
| Larghezza asse Y | 2m |
| Velocità di traslazione | 8 m/min |
| Ambiente di installazione | |
|---|---|
| Temperatura | -10-45℃ |
| Umidità | 20-80% |
| Vibrazioni | Inferiore a 4,9 m/s2 |
| Altro | Assenza di gas e liquidi piroforici e corrosivi; assenza di acqua, olio, ecc.; lontano da fonti di interferenza ad alta intensità |
| L’isola può essere utilizzata per saldare pezzi con una lunghezza di 12 m e una larghezza di 3,5. | |
Generatore di saldatura
Generatore di saldatura Ota NBC-500RP Plus: controllo con interfaccia digitale, che consente di richiamare direttamente i parametri di saldatura memorizzati dal cliente.
Spruzzi di saldatura minimi e cordone di saldatura dall’aspetto eccellente.
Funzioni ottimizzate di innesco, spegnimento dell’arco e rimozione della goccia.
Il sistema di controllo completamente digitale garantisce un controllo preciso del processo di saldatura e una lunghezza d’arco stabile.
Potente funzione di diagnostica digitale: i vari guasti vengono visualizzati con codici di errore.
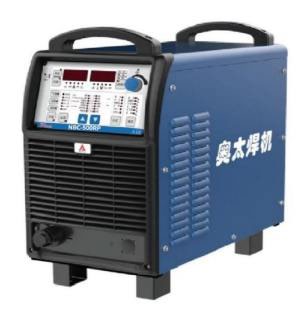
Parametri della macchina
| Modello | NBC-350RP | NBC-500RP Plus |
|---|---|---|
| Tensione/frequenza nominale di ingresso (V/Hz) | Trifase 380 ±10% 50 | |
| Potenza nominale di ingresso (kVA) | 14 | 24 |
| Corrente nominale di ingresso (A) | 20 | 38 |
| Tensione nominale di uscita (V) | 31.5 | 39 |
| Fattore di servizio nominale a carico continuo (%) | 60 | 100 |
| Tensione a vuoto in uscita (V) | 101 | 106 |
| Campo di corrente/tensione in uscita (A/V) | 60/17~350/31.5 | 60/17~500/39 |
| Diametro del filo di saldatura (mm) | 0.8, 1.0, 1.2, 1.6 | |
| Portata del gas (l/min) | 15~20 | |
| Grado di protezione dell’involucro | IP23 | |
| Classe di isolamento | H | |
| Dimensioni d’ingombro L × P × A (cm) | 66×32×56 | |
| Peso (kg) | 50 | 55 |
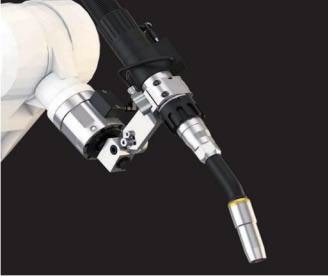
Torcia di saldatura raffreddata ad acqua
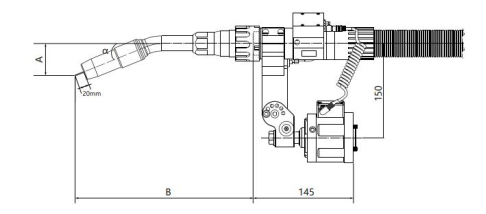
Si tratta di una torcia robotizzata raffreddata ad acqua Terma e Apollo, composta principalmente da un collo torcia raffreddato ad acqua e dal cavo. La torcia adotta un innovativo design a doppio flusso di gas di protezione, che garantisce un’ottima protezione gassosa in saldatura, riduce notevolmente il consumo di gas di protezione, migliora il raffreddamento della torcia e prolunga la durata della punta portacorrente.
Parametri della macchina
| Nome del parametro | Parametro |
|---|---|
| Raffreddamento: | Raffreddata a liquido |
| Corrente nominale: | 500 A CO2/gas misto |
| Fattore di servizio della torcia: | 100% |
| Diametro del filo di saldatura | Φ1,0–Φ1,6 mm |
| Angolo del collo torcia disponibile: | 16°, 22°, 45° |
| Lunghezza del collo disponibile: | Vedere la tabella seguente |
Dimensioni dei colli torcia
| a | A | B | Angolo del collo torcia | N. collo torcia |
|---|---|---|---|---|
| 22° | 52.35 | 287.5 | 22° | TRM651W-22 |
| 22° | 52.35 | 387.4 | 22° | TRM651W-22L |
| 45° | 114.57 | 254.6 | 45° | TRM651W-45 |
| 45° | 114.57 | 354.6 | 45° | TRM651W-45L |
| 45° | 114.57 | 414.6 | 45° | TRM651W-45L1 |
| 45° | 116.6 | 554 | 45° | TRM651W-45L3 |
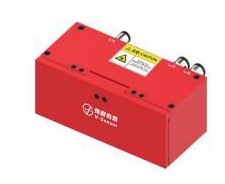
Laser lineare per visione 2D
La telecamera 3D a luce strutturata esegue la scansione con luce strutturata a reticolo codificato MEMS e ricostruisce la nuvola di punti tridimensionale reale dell’oggetto mediante un algoritmo di ricostruzione da immagini binoculari. Soddisfa i requisiti delle applicazioni industriali di visione 3D ad alta risoluzione e con misure submillimetriche. Il dispositivo offre dimensioni ridotte, ampia profondità di campo, elevata precisione di misura, costi contenuti e semplicità d’uso. Può essere impiegato per l’identificazione biometrica, l’automazione industriale, la robotica, la ricostruzione 3D
di oggetti e altri scenari.
Schema del campo di scansione
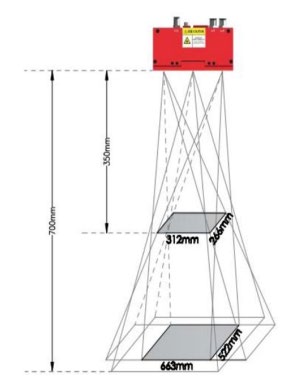
Specifiche
| Parametro | Haotian PDN0700 |
|---|---|
| Sorgente luminosa | 850 nm |
| Distanza di lavoro consigliata | 350–700 mm |
| Campo visivo vicino | 260 mm × 312 mm |
| Campo visivo lontano | 522 mm × 663 mm |
| Precisione asse Z | 0,1 mm |
| Risoluzione | 1280×1024 |
| Tempo di acquisizione | 0.8-13s |
| Modalità di scansione | Scansione singola/continua |
| Modalità di attivazione | Software |
| Formato della nuvola di punti | PCD, PLY, TXT |
| Tipo di immagine | Mappa in scala di grigi, mappa di profondità |
| Interfaccia dati | GigE |
| Consumo | 5.9W@12V |
| Peso | 606g |
| Dimensioni d’ingombro | 136 × 64 × 52,5 mm3 |
| Temperatura di esercizio | 0-50℃ |
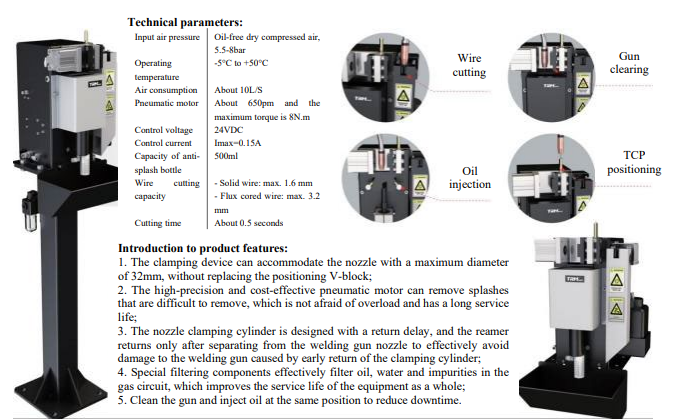
Stazione di pulizia torcia (opzionale)
Caratteristiche del prodotto:
- 1 Il dispositivo di bloccaggio accoglie ugelli con diametro massimo di 32 mm senza sostituire il blocco a V di posizionamento;
- 2 Il motore pneumatico, preciso ed economico, rimuove anche gli spruzzi più difficili, non teme i sovraccarichi e ha una lunga durata;
- 3 Il cilindro di bloccaggio dell’ugello è progettato con un ritardo di ritorno: l’alesatore rientra solo dopo essersi separato dall’ugello della torcia, evitando così danni alla torcia dovuti a un ritorno anticipato del cilindro di bloccaggio;
- 4 Speciali componenti filtranti eliminano efficacemente olio, acqua e impurità dal circuito pneumatico, prolungando la durata complessiva dell’apparecchiatura;
- 5 Pulizia della torcia e iniezione dell’olio nella stessa posizione per ridurre
Parametri tecnici
| Caratteristica | Valore |
|---|---|
| Pressione dell’aria in ingresso | Aria compressa secca e priva d’olio, 5,5–8 bar |
| Temperatura di esercizio | Da -5 °C a +50 °C |
| Consumo d’aria | Circa 10 l/s |
| Motore pneumatico | Circa 650 giri/min, coppia massima 8 N·m |
| Tensione di comando | 24 V CC |
| Corrente di comando | Imax = 0,15 A |
| Capacità del flacone antispruzzi | 500 ml |
| Capacità di taglio del filo | – Filo pieno: max 1,6 mm – Filo animato: max 3,2 mm |
| Tempo di taglio | Circa 0,5 secondi |
Descrizione delle funzioni:
- 1 Rimuove gli spruzzi depositati nell’ugello gas della torcia durante la saldatura automatica, garantendo un flusso di gas costantemente libero, impedendo efficacemente all’aria di entrare nella zona di saldatura e migliorando la qualità della saldatura;
- 2 Rimuove la polvere dei fumi di saldatura depositata sulla punta portacorrente;
- 3 Pulisce i fori di uscita del gas sul diffusore;
- 4 Spruzza il liquido antispruzzi sull’ugello per ridurre l’adesione degli spruzzi a ugello e punta portacorrente e aumentarne la durata.
- 5 Riduce il carico di lavoro degli operatori;
- 6 Evita che la qualità della saldatura sia compromessa da una pulizia manuale imprecisa;
- 7 Evita l’usura della filettatura del manicotto isolante tra ugello e tubo di collegamento del corpo torcia dovuta a ripetute pulizie e smontaggi manuali, prolungando la durata e riducendo i costi;
- 8 Previene i guasti di manutenzione dovuti al disallineamento del dispositivo di protezione gassosa e alla deviazione del gas causati dall’usura della filettatura.
Impianto di aspirazione polveri (opzionale)
HXYD-GD300 (depuratore ad alta depressione)
Caratteristiche della macchina:
Design compatto, ingombro ridotto e facile da spostare.
La cartuccia filtrante è realizzata in un nuovo materiale in nanofibra con superficie membranata; l’efficienza di filtrazione dei fumi raggiunge il 99%
Il ventilatore a canale laterale offre bassi consumi, alta pressione, forte portata d’aria e funzionamento stabile.
Pulizia automatica a impulsi, pressione dell’aria costante e pulizia accurata.
Impiego:
1. Saldatura manuale a filo sotto protezione di gas su postazione singola
2. Molatura e aspirazione polveri su postazione singola
3. Saldatura robotizzata su postazione singola
Parametri tecnici
| Parametro | Valore |
|---|---|
| Modello | HXYD-GD300 |
| Portata d’aria trattata | 318m3/h |
| Sistema di pulizia | Pulizia a impulsi |
| Materiale filtrante | Fibra di poliestere + membrana in PTFE |
| Bocca di aspirazione | 1 pz. |
| Depressione massima | 32.000 Pa |
| Efficienza di separazione | 99.90% |
| Particelle filtrate | 0.3 μm |
| Potenza del motore | 3,0 kW |
| Tensione | 380V |
| Superficie filtrante | 8 m2 |
| Durata | 5.000 ore |
| Aspirazione | Φ51 mm/Φ38 mm |
| Lunghezza del braccio aspirante | Personalizzata in base alle esigenze del cliente |
| Dimensioni d’ingombro della macchina | 620 × 660 × 1.100 mm |
| Rumorosità | 72±10 |
| Marca della cartuccia filtrante | Importata |
| Sistema di pulizia | Pulizia automatica |
| Marca del motore | Noto marchio cinese |
Design integrato dell’aspirazione sul collo torcia (schema):
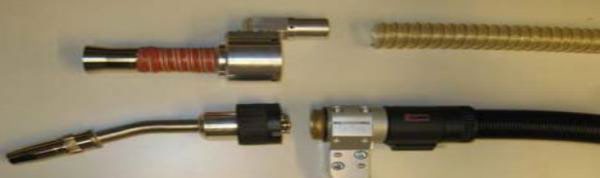
Vantaggi:
Il condotto del gas a doppio canale ottimizza la circolazione del gas e ne aumenta la portata.
Durata dei materiali di consumo estremamente lunga.
Raffreddamento ad acqua a doppio canale più efficace.
Maggiore capacità di saldatura.
Il design integrato dell’impianto di aspirazione ad alta depressione offre una migliore rimozione dei fumi e riduce notevolmente il rischio di interferenze con altre apparecchiature.
Consumo energetico della macchina
| Consumo di un’isola a sbalzo a 8 assi | ||||
| S/N | Nome della macchina | Potenza della macchina | Quantità per postazione | Consumo energetico totale kW |
|---|---|---|---|---|
| 1 | Robot di saldatura | 5 | 1 | 16 |
| 2 | Servomotore | 2 | 3 | 6 |
| 3 | Generatore di saldatura | 10 | 1 | 10 |
| 4 | Visione, controller | 1 | 1 | 1 |
| Totale | 33 | |||
Controllo qualità
Fase di progettazione
- Coordinamento
Verifiche reciproche e scambio di informazioni con il cliente.
- Pianificazione
Accordo tecnico; verbale della riunione di avvio del progetto; piano reticolare del progetto; programma della divisione progettazione.
- Revisione
Firma dei disegni; applicazione di nuove tecnologie; problemi con altre linee di produzione esistenti.
- Obiettivi
Garanzia della qualità di progetto; riduzione al minimo delle modifiche di progetto.
Per chiarire attività e responsabilità dei reparti (divisioni) coinvolti in ogni fase di progettazione e sviluppo, abbiamo definito la Procedura di controllo della progettazione e dello sviluppo dei progetti, che assicura il corretto svolgimento della progettazione, ne controlla il processo e ne migliora efficienza e qualità.
Fase di produzione
- Controlli di processo
Controllo qualità dei fornitori; verifica dimensionale del 100% dei particolari; controllo della qualità estetica dei particolari.
- Montaggio e messa in servizio
Verifica delle tolleranze geometriche in premontaggio; messa in servizio delle parti meccaniche e verifica dei movimenti; verifica di precisione delle macchine in messa in servizio.
Per controllare la qualità produttiva dei fornitori si applica la Procedura di gestione e controllo dei fornitori, che garantisce che processi, prodotti e servizi esterni soddisfino i requisiti specificati. Per garantire che i prodotti siano conformi prima della consegna si applica la Procedura di controllo e collaudo dei prodotti, che assicura che i prodotti consegnati rispettino i requisiti tecnici.
Installazione e messa in servizio
- Installazione
Installazione secondo le specifiche tecniche di installazione.
- Verifica
Verifica delle condizioni di passaggio dall’installazione alla messa in produzione; calcolo dei requisiti di cadenza produttiva.
- Monitoraggio e regolazione
Controllo dei guasti in funzionamento continuo e statistiche del tasso di guasto; adattamento del sistema ai vostri prodotti.
- Obiettivi
Garantire la piena funzionalità; garantire la massima facilità d’uso.
Requisiti di qualità della macchina in fase di utilizzo
In generale si garantisce che la macchina funzioni regolarmente, che la sua precisione soddisfi i requisiti d’uso e che la cadenza produttiva rispetti i requisiti di progetto. Gli obiettivi di qualità per ciascuna voce sono i seguenti:
| S/N | Voce di controllo | Metodo e criterio di controllo | Esito del controllo |
|---|---|---|---|
| 1 | Tutti i componenti sono installati e serrati. | Bulloni serrati, rete e circuiti funzionanti. | |
| 2 | Prestazioni e precisione del robot | Tasso di guasto e ripetibilità di posizionamento durante la messa in servizio | |
| 3 | Affidabilità del sensore anticollisione | Prova di collisione simulata manualmente | |
| 4 | Stabilità della saldatrice | Uscita di saldatura regolare e formazione del cordone uniforme. | |
| 5 | La stazione di pulizia torcia funziona regolarmente. | Verifica del corretto funzionamento di pulizia torcia, taglio filo e iniezione dell’olio. | |
| 6 | Il sistema di visione funziona regolarmente. | L’acquisizione dati del sistema di visione resta stabile durante la messa in servizio. | |
| 7 | Il software funziona regolarmente. | Gli azionamenti del sistema funzionano regolarmente. | |
| 8 | Precisione di installazione | Lo scostamento delle dimensioni d’ingombro dell’installazione rispetta i criteri di progetto. | |
| 9 | Aspetto della macchina | Il rivestimento superficiale delle parti lavorate è in buone condizioni. | |
| 10 | Marca e caratteristiche tecniche dei componenti | Marca e caratteristiche tecniche corrispondono alla scelta di progetto. | |
| 11 | Uso da parte del cliente | Dopo la formazione, l’operatore è in grado di usare normalmente la macchina |
Team di progetto
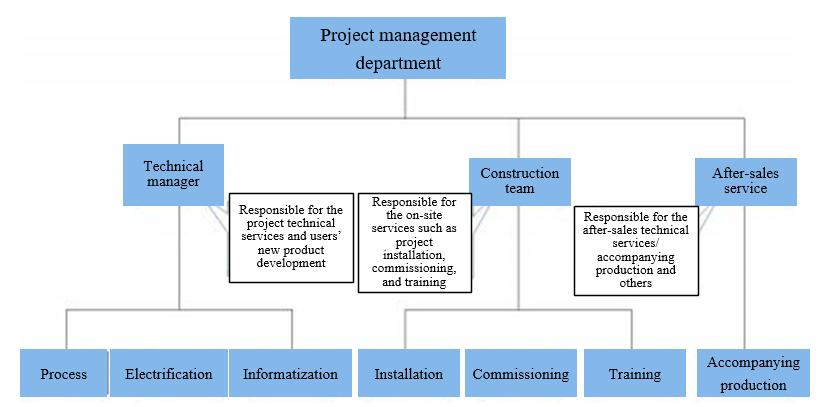 Tocca lo schema per vederlo a grandezza intera.
Compiti e responsabilità del project manager
- Primo responsabile del progetto: controlla il piano e l’avanzamento complessivo e sovrintende all’applicazione delle misure di sicurezza e al controllo qualità
- Partecipa alle trattative commerciali preliminari e al confronto tecnico sul progetto ed è responsabile della scelta delle marche dei materiali acquistati
- Verifica dell’avanzamento del progetto e valutazione dei premi dei membri del team
- Riferisce tempestivamente al direttore e all’assistente di progetto sul coordinamento e la comunicazione con il referente del cliente (committente)
- Promuove il collaudo del progetto e organizza e tiene le riunioni di chiusura
Compiti e responsabilità del responsabile tecnico
- Il responsabile tecnico di progetto (controllo, progettazione, processo) risponde della fattibilità delle soluzioni tecniche del progetto
- È responsabile del confronto tecnico e della firma degli accordi tecnici del progetto
- È responsabile dell’ottimizzazione delle soluzioni tecniche durante il progetto, della messa in servizio in sito e del supporto tecnico
Riunioni di lavoro periodiche
| Calendario delle riunioni giornaliere e settimanali in sito | |||||
| S/N | Tempi | Momento | Partecipanti | Contenuto della riunione | Note |
|---|---|---|---|---|---|
| 1 | Al mattino, prima dell’inizio dei lavori | 8:00-8:30 | Tutto il personale | Lavori del giorno: punti di attenzione per la sicurezza, responsabili di area e assegnazione dei compiti | La durata della riunione dipende dalla situazione; la riunione è presieduta dal project manager in sito |
| 2 | Nel pomeriggio, prima della fine del turno | 17:00-17:50 | Tutto il personale | Stato di completamento del piano di lavoro del giorno e programmazione dei lavori del giorno successivo | |
| 3 | Ogni fine settimana | 17:00-18:30 | Tutto il personale | a. Stato di completamento e problemi aperti del lavoro della settimana, con proposte di soluzione b. Valutazione preventiva dei rischi che potrebbero presentarsi nei lavori della settimana successiva |
|
| Queste sono le attività ordinarie giornaliere e settimanali nella gestione dei lavori in sito. Il principio per rispettare il piano di lavoro è «completare ogni giorno il lavoro del giorno» | |||||
Pianificazione dell’esecuzione del progetto
Descrizione del piano
- È prevista 1 isola intelligente di saldatura
- Il programma prevede l’avvio dei lavori preparatori entro 2 giorni dalla firma del contratto
- Il progetto comprende una fase preparatoria, una fase di approvvigionamento e spedizione, una fase di installazione e messa in servizio e una fase di formazione e affiancamento alla produzione
- Verifica quotidiana dell’avanzamento effettivo da parte del project manager
- Nei passaggi chiave il project manager organizza una riunione di lavoro per analizzare avanzamento e problemi emersi durante l’esecuzione
- Dopo una settimana di funzionamento autonomo della macchina da parte del cliente, il project manager contatta i reparti interessati del cliente per il collaudo.
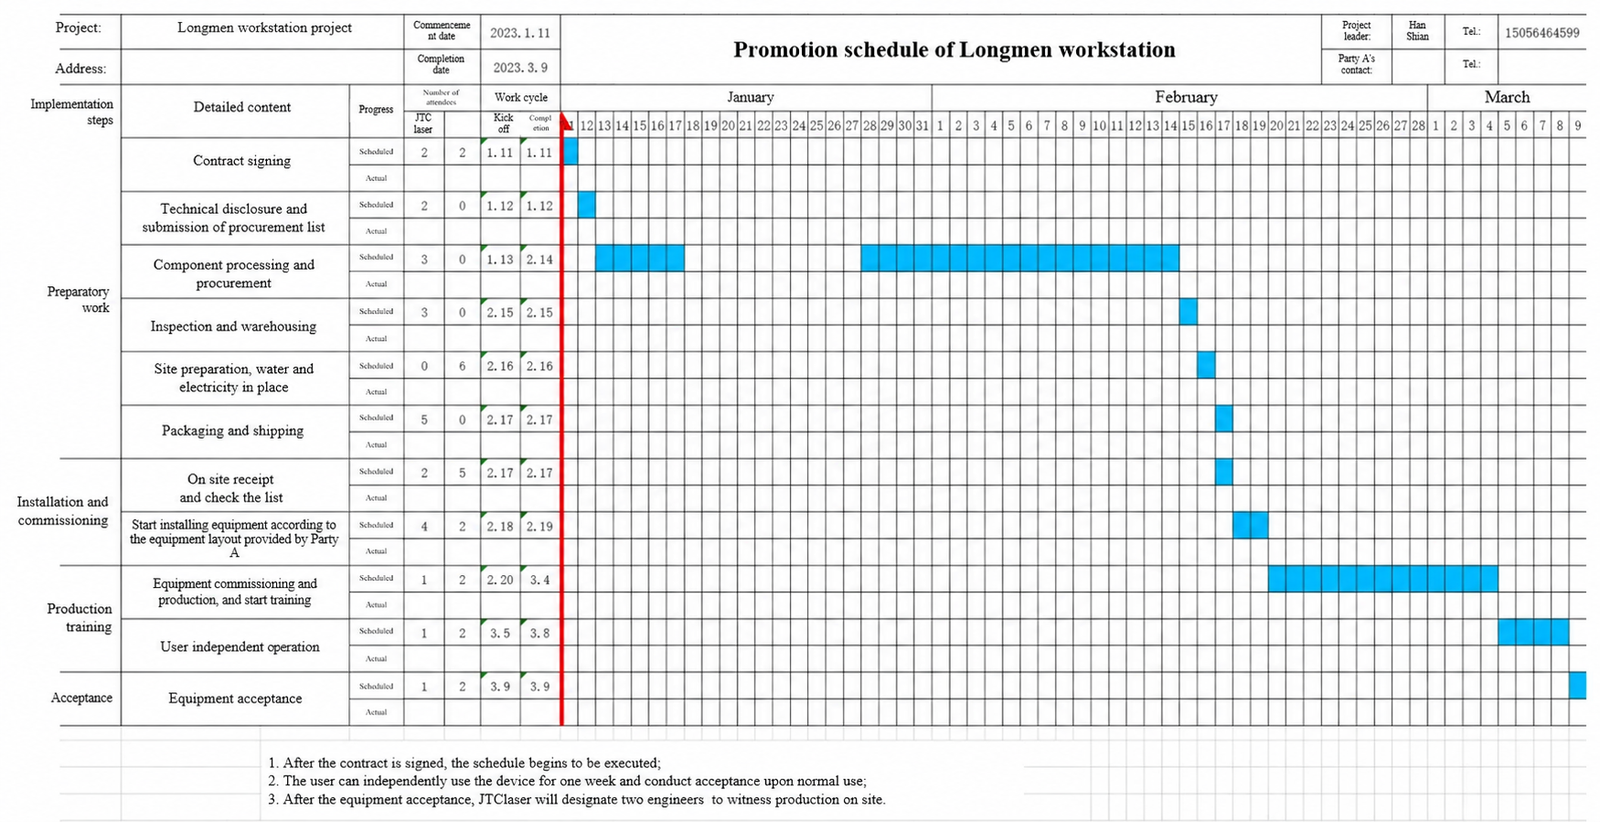 Tocca lo schema per vederlo a grandezza intera.
Regole per la gestione di un cantiere sicuro e ordinato
Preparazione prima dell’ingresso in cantiere
- Il personale che accede allo stabilimento deve ricevere in anticipo una formazione su sicurezza e comportamento in cantiere;
- Predisporre caschi, scarpe antinfortunistiche, imbracature di sicurezza e gli altri dispositivi di protezione necessari;
- Chiarire le aree e le lavorazioni pericolose e predisporre i mezzi antincendio;
- Confermare il numero di addetti, gli orari dei turni e il numero di persone per turno e comunicarli ai responsabili in sito;
- Comunicare in anticipo ai responsabili gli attrezzi, le macchine e i materiali da introdurre e indicare allo stabilimento l’area di deposito da gestire;
Lavori in cantiere
- Gli addetti indossano i dispositivi di sicurezza necessari, come casco e scarpe antinfortunistiche
- Gli addetti puliscono tempestivamente l’area e mantengono la zona di lavoro pulita e in ordine
- Disporre in modo ordinato il materiale di lavoro nel punto indicato
- Per i lavori ad altezze superiori a 2 m usare l’imbracatura di sicurezza. È vietato lavorare da soli: deve esserci sempre un addetto di supporto. Al termine dei lavori in quota controllare con cura e non lasciare residui
- Rispettare le regole per i lavori elettrici; è vietato lavorare sotto tensione per evitare folgorazioni;
Gestione in sito
- Al termine dei lavori, i responsabili di cantiere verificano e approvano l’intervento
- Gli addetti controllano e conservano con cura macchine e attrezzi usati, evitando che vengano dispersi o dimenticati creando pericoli
- Collocare in modo ordinato macchine, attrezzi e materiali di scarto nei punti indicati
- Pulire area, passaggi e ingressi, ripristinare tutto allo stato originale e segnalare le zone pericolose
Elenco di controllo dei materiali di consumo
Scorrete la tabella in orizzontale per vedere tutte le colonne.
| Elenco di controllo dei materiali di consumo | |||||||||
| Grazie per la fiducia e l’attenzione riservate alla nostra azienda: auguriamo alla vostra attività ogni successo! | |||||||||
| S/N | Famiglia di prodotti | Nome del prodotto | Modello | Figura | Prezzo unitario (IVA inclusa) | Unità | Marca | Sostituzione consigliata | Note |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Parti soggette a usura 605W | Punta portacorrente | TRM035-02-12 |  |
6.00 | Pz. | Thelma | 8–12 ore | Per filo da 1,2 |
| 2 | Portapunta | TRM045-03 |  |
46.00 | Pz. | Thelma | 1 mese | ||
| 3 | Ugello gas | TRM015-42-16c |  |
56.00 | Pz. | Thelma | 1 mese | Compatibile con diversi portapunta | |
| 4 | Supporto ugello | TRM605w-22-02-ZJ |  |
220.00 | Pz. | Thelma | In condizioni d’uso normali dura di solito 3 mesi, salvo sovraccarico o danni da saldatura dovuti a mancanza d’acqua | ||
| 5 | Isolatore | TRM605w-22-01 |  |
12.00 | Pz. | Thelma | 15 giorni | ||
| 6 | Collo curvo | TRM605w-22L-A |  |
1,850.00 | Pz. | Thelma | Durata normale 1–2 anni, esclusi danni da urto e bruciature | L’angolo del collo torcia varia: verificatelo | |
| 7 | O-ring | TRM605w-22-23 |  |
24.00 | Set (3 pz.) | Thelma | 1 mese | ||
| 8 | Guaina flessibile trainafilo | TRM152B-12-23 |  |
48.00 | Pz. | Thelma | 1 mese | ||
| 9 | Raccordo della guaina trainafilo | TRM605w-22-22 |  |
22.00 | Pz. | Thelma | 2 mesi | ||
| 10 | Diffusore gas | TRM605w-22-19 | 18.00 | Pz. | Thelma | 60 giorni | |||
| 11 | Disco isolante (viti incluse) | TRM231-C40252 (vecchio) | 280.00 | Pz. | Thelma | 360 giorni | |||
| 12 | Disco isolante (viti incluse) | TRM231-C40252 (nuovo) | 280.00 | Pz. | Thelma | 360 giorni | |||
| 17 | Vetrino del laser lineare Ruiniu 1 | 26 × 12 × 1,1 mm | 2.00 | Pz. | JTCLASER | ||||
| 18 | Vetrino del laser lineare Ruiniu 2 | 26 × 28 × 1,1 mm | 2.00 | Pz. | JTCLASER | ||||
| 19 | Guaina trainafilo | Guaina trainafilo | 2m | 90.00 | Pz. | JTCLASER | |||
| 20 | 4m | 120.00 | Pz. | JTCLASER | |||||
| 21 | 6m | 180.00 | Pz. | JTCLASER | |||||
| 22 | Trainafilo | Trainafilo | 1.2/1.4/1.6 | 30.00 | Pz. | Ota | |||
| 23 | Teach pendant | Cavo | 8m | 1,200.00 | Pz. | EFT | |||
| 24 | Cavo | 16m | 1,600.00 | Pz. | EFT | ||||
| 25 | Manutenzione dello schermo | TPU-13-s-65 | 1,800.00 | Pz. | EFT | ||||
| 26 | Pellicola del teach pendant | 20.00 | Pz. | JTCLASER | |||||
| 27 | Obiettivo della telecamera | Obiettivo | MV-LD-4-4M-G | 800.00 | Pz. | Mind Vision | |||
| 28 | Laser puntiforme | Cavo di comunicazione | 100.00 | Pz. | Chengtuo | ||||
Condizioni dell’offerta:
- Per ordini singoli superiori a 1.000 le spese di spedizione sono incluse
- L’offerta include l’IVA al 13%
- Consegna nei tempi concordati
- Modalità di pagamento: pagamento alla consegna
Documentazione, attrezzi e accessori forniti
Documentazione tecnica
Vengono forniti i rapporti di collaudo in fabbrica e i certificati di qualità dei componenti principali.
Vengono forniti in formato elettronico il manuale della macchina, il manuale di programmazione del robot, il manuale di manutenzione del robot (parte elettrica e meccanica), le procedure operative di sicurezza e gli altri documenti correlati (documentazione cartacea non fornita).
Disegni delle fondazioni (consegnati 10 giorni dopo l’ordine; i lavori possono iniziare solo dopo che entrambe le parti hanno esaminato e approvato i disegni della macchina) (in formato elettronico).
L’elenco dei ricambi riporta specifiche, modelli, denominazioni, quantità e nomi dei produttori.
Attrezzi e accessori in dotazione
| S/N | Nome | Specifica e modello | Unità | Quantità | Note |
|---|---|---|---|---|---|
| 1 | Chiave a brugola | 1.5~12 | Set | 1 | |
| 2 | Chiavetta USB | 16G | Pz. | 1 | |
| 3 | Cacciavite a taglio | Set | 1 | ||
| 4 | Cacciavite a croce | Set | 1 | ||
| 5 | Chiave | 10 pollici | Pz. | 1 | |
| 6 | Pinza a becchi appuntiti | Pz. | 1 | ||
| 7 | Metro a nastro | 5m | Pz. | 1 |
| S/N | Specifiche e modelli degli accessori | Unità | Quantità | Produttore | Note |
|---|---|---|---|---|---|
| 1 | Punta portacorrente TRM035-02-12 | Pz. | 20 | Thelma | |
| 2 | Portapunta TRM045-03 | Pz. | 4 | Thelma | |
| 3 | Ugello gas TRM015-42-16C | Pz. | 4 | Thelma | |
| 4 | Olio lubrificante per binario a pavimento | Flacone | 2 | ||
| 5 | Vetro di protezione per la visione | Pz. | 40 |
Formazione del personale
Requisiti per il personale del committente: i tecnici da formare devono avere almeno un diploma di scuola superiore e il personale deve essere stabile. Numero di partecipanti: 2-3 persone per isola
Fasi e tempi della formazione
- Durante l’installazione e la messa in servizio presso il committente, i suoi tecnici in formazione seguono le indicazioni del fornitore e apprendono l’intero processo di installazione e messa in servizio della macchina.
- Dopo l’installazione e la messa in servizio, la nostra azienda offre ai tecnici del committente 2-3 settimane di formazione intensiva con valutazione finale. Viene rilasciata una lettera di conferma dei risultati, utile al committente per l’assegnazione del personale.
Contenuti principali della formazione
- Nozioni teoriche sui robot, teoria e pratica della programmazione, manutenzione ordinaria e diagnosi dei guasti della macchina.
- Nozioni teoriche sulle saldatrici, istruzioni operative pratiche, manutenzione ordinaria e diagnosi dei guasti della macchina.
- Nozioni teoriche di base sugli altri dispositivi hardware, istruzioni operative pratiche, manutenzione ordinaria e diagnosi dei guasti.
| S/N | Descrizione dei punti chiave della formazione | Durata prevista (giorni) |
|---|---|---|
| 1 | Installazione della macchina: affiancamento e conoscenza della struttura | 3 |
| 2 | Messa in servizio della macchina: apprendimento delle nozioni di messa in servizio | 1 |
| 3 | Formazione su sicurezza, manutenzione e altri aspetti dell’isola | 1 |
| 4 | Formazione iniziale sull’uso del sistema operativo | 5 |
| 5 | Formazione sulla calibrazione dell’utensile e sul sistema di calibrazione automatica | 3 |
| 6 | Formazione sulla regolazione dei processi di saldatura, delle saldatrici e degli strumenti di apprendimento | 2 |
| 7 | Elaborazione del modello e formazione sul pilotaggio da modello | 4 |
| 8 | Formazione per garantire la produzione giornaliera di saldature | 5 |
| 9 | Formazione sulla gestione dei guasti più comuni | 1 |
| 10 | Collaudo della macchina | 2 |
Collaudo e assistenza post-vendita
Garanzia della macchina
- Dopo il collaudo finale, la garanzia è di norma di 12 mesi a partire dalla data di firma del collaudo finale. Se l’installazione e il collaudo non possono essere eseguiti tempestivamente per cause imputabili al committente, la garanzia decorre da un mese dopo la data di arrivo della macchina.
- Se durante la garanzia componenti principali si danneggiano per difetti di qualità, la nostra azienda si impegna a sostituirli gratuitamente e a far ripartire il periodo di garanzia per i componenti sostituiti. Durante la garanzia il venditore fornisce gratuitamente manutenzione e supporto tecnico. Ricevuta la segnalazione del cliente, il venditore deve garantire il ripristino del normale funzionamento entro una settimana.
Collaudo della macchina e assistenza post-vendita
- Dopo l’installazione e la messa in servizio presso lo stabilimento del cliente, il committente verifica l’integrità dell’intero impianto. Successivamente, i formatori del fornitore svolgono 2-3 settimane di formazione per gli operatori indicati dal committente, confermando una per una tutte le voci formative. Al termine della formazione, il committente organizza il collaudo entro una settimana; il collaudo finale si considera concluso solo dopo la firma dei rappresentanti di entrambe le parti.
- Durante la garanzia l’azienda fornisce assistenza post-vendita gratuita. Garantiamo un servizio di risposta 7×24 ore e rispondiamo all’acquirente entro 2 ore dalla ricezione della richiesta di assistenza (telefonica o scritta). Forniamo indicazioni e supporto nella risoluzione dei problemi tramite telefono, e-mail, messaggistica istantanea ecc. Per i problemi che il cliente non può risolvere autonomamente, ci impegniamo a inviare personale presso il cliente entro 24 ore. Una volta in sito, garantiamo la risoluzione dei problemi generali e la ripresa della produzione entro 24 ore.
- Dopo la scadenza della garanzia, l’azienda si impegna a fornire assistenza tecnica e servizi di supporto per tutta la vita della macchina. In caso di aggiornamenti software, forniremo gli aggiornamenti gratuitamente al committente. Gli interventi di manutenzione fuori garanzia prevedono solo l’addebito del costo dei materiali hardware.
- L’azienda si impegna a segnalare produttori di ricambi, affinché il committente possa acquistare materiali di consumo e ricambi di qualità a prezzi convenienti. Teniamo inoltre a disposizione ricambi e materiali di consumo per esigenze urgenti e temporanee del committente.
Domande frequenti dei clienti
Domande e risposte più frequenti sulla macchina per taglio laser a fibra ad alta precisione
Qual è il carico utile massimo dell’isola robotizzata di saldatura a 8 assi?
Il carico utile massimo dell’isola robotizzata di saldatura a 8 assi non è indicato nelle informazioni fornite.
L’isola robotizzata di saldatura a 8 assi può essere programmata per eseguire diversi schemi di saldatura?
Sì, l’isola robotizzata di saldatura a 8 assi può essere programmata per eseguire diversi schemi di saldatura.
Qual è lo sbraccio massimo dell’isola robotizzata di saldatura a 8 assi?
Lo sbraccio massimo dell’isola robotizzata di saldatura a 8 assi non è indicato nelle informazioni fornite.
L’isola robotizzata di saldatura a 8 assi dispone di inseguimento laser del giunto integrato?
Le informazioni fornite non indicano se l’isola robotizzata di saldatura a 8 assi disponga di inseguimento laser del giunto integrato.
L’isola robotizzata di saldatura a 8 assi può essere integrata con altre dotazioni di saldatura, ad esempio una saldatrice ad alta corrente in CO₂?
Le informazioni fornite non indicano se l’isola robotizzata di saldatura a 8 assi possa essere integrata con altre dotazioni di saldatura, ad esempio una saldatrice ad alta corrente in CO₂.
Ci sono problemi di compatibilità con la funzione di apprendimento per trascinamento dell’isola robotizzata di saldatura a 8 assi?
Le informazioni fornite non indicano eventuali problemi di compatibilità con la funzione di apprendimento per trascinamento dell’isola robotizzata di saldatura a 8 assi.
I motori dell’isola robotizzata di saldatura a 8 assi hanno la certificazione UL?
Le informazioni fornite non indicano se i motori dell’isola robotizzata di saldatura a 8 assi abbiano la certificazione UL.
Ci sono problemi di stabilità nell’integrazione dell’inseguimento laser del giunto sull’isola robotizzata di saldatura a 8 assi?
Le informazioni fornite non indicano eventuali problemi di stabilità nell’integrazione dell’inseguimento laser del giunto sull’isola robotizzata di saldatura a 8 assi.
Richiedi subito un preventivo!
Saremo lieti di sentirvi! Inviateci un messaggio tramite il modulo qui sotto oppure scriveteci un’e-mail.