

Intelligente 8-Achs-Ausleger-Schweißanlage
Hochpräzises, effizientes automatisiertes Schweißen von Stahlträgern, Stahlstützen, Bühnenträgern, Anlagenkonsolen und Kastenstützen.
Jetzt Angebot anfordern
Die 8-Achs-Roboterschweißanlage bietet folgende Vorteile:
1. Hohe Präzision: Die 8-Achs-Roboterschweißanlage verfügt über eine hochgenaue Positionierung und Bewegungssteuerung und ermöglicht so präzise Schweißarbeiten.
2. Hohe Effizienz: Die Roboterschweißanlage ermöglicht automatisiertes Schweißen und steigert Produktionsleistung und Arbeitseffizienz erheblich.
3. Flexibilität: Dank ihrer flexiblen Bewegungsmöglichkeiten passt sich die 8-Achs-Roboterschweißanlage an Schweißteile unterschiedlicher Form und Größe an.
4. Zuverlässigkeit: Moderne Steuerungssysteme und Sensoren sorgen für ein stabiles und zuverlässiges Betriebsverhalten.
5. Sicherheit: Die Roboterschweißanlage reduziert manuelle Schweißarbeiten und damit die Sicherheitsrisiken für die Beschäftigten.
6. Kosteneinsparung: Automatisiertes Schweißen kann Personalkosten und Materialverluste senken und damit die Produktionskosten reduzieren.
7. Qualitätskontrolle: Die Roboterschweißanlage ermöglicht eine präzise Regelung der Schweißparameter und verbessert Schweißqualität und Reproduzierbarkeit.
8. Rückverfolgbarkeit: Die Roboterschweißanlage kann Schweißprozess und Parameter aufzeichnen und so die Rückverfolgbarkeit des Schweißprozesses sicherstellen.
Bediensystem
Systemoberfläche
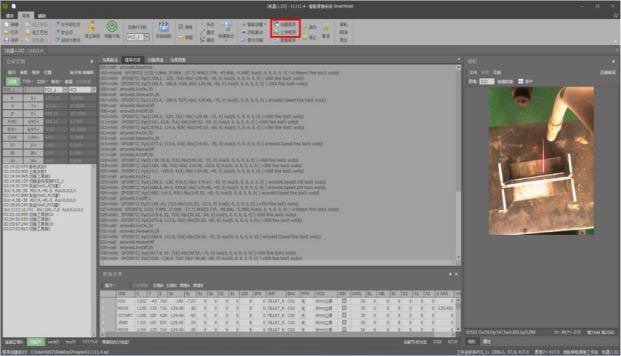 Tippen Sie auf die Grafik, um sie in voller Größe anzuzeigen.
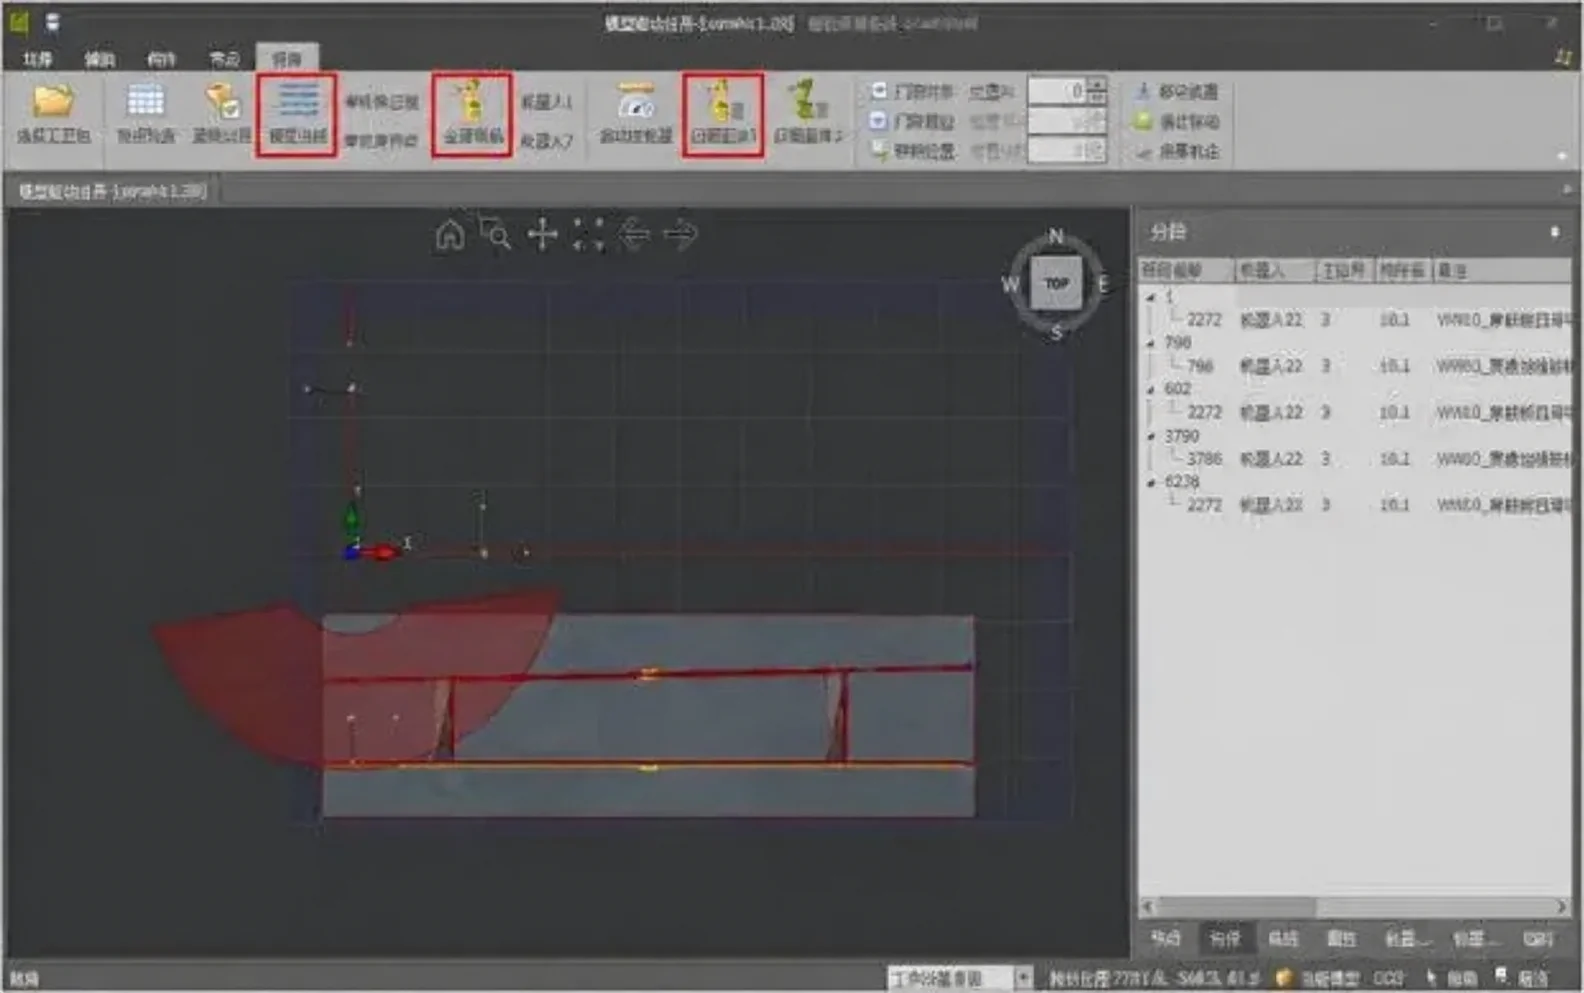 Tippen Sie auf die Grafik, um sie in voller Größe anzuzeigen.
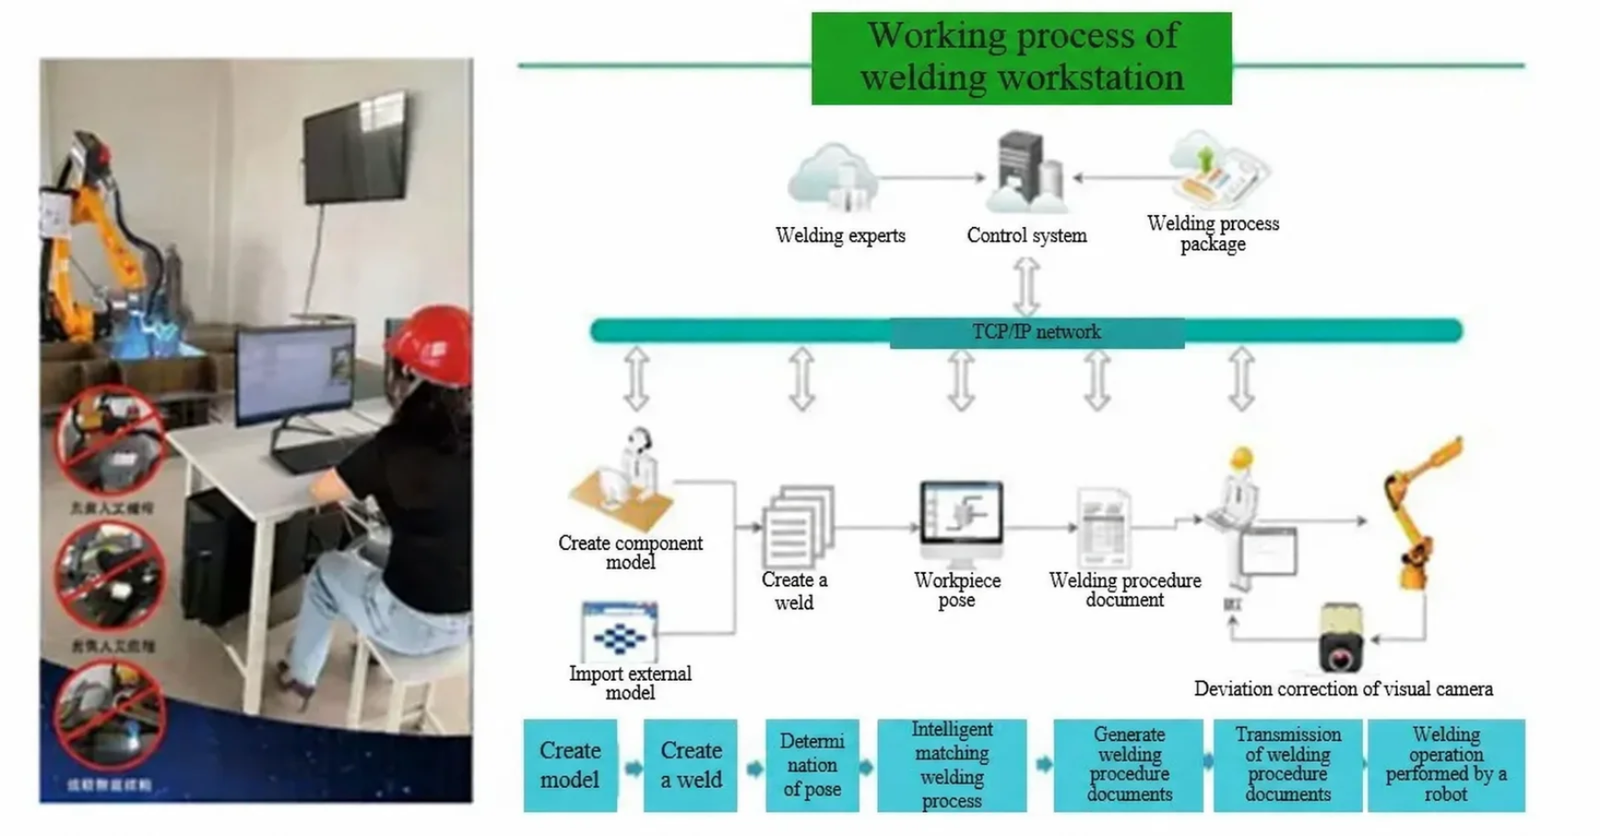 Tippen Sie auf die Grafik, um sie in voller Größe anzuzeigen.
Funktionsübersicht
Das System ist eine Eigenentwicklung. Seine Hauptfunktion besteht darin, das Schweißprogramm automatisch anhand der tatsächlichen Kontur an der jeweiligen Position im Modell zu erzeugen: Der Schweißprozess wird tief integriert, in das 3D-Modell übernommen, und das Bildverarbeitungssystem ermittelt die Lage aller Nähte des gesamten Bauteils. Die Software läuft auf einem PC, der an beliebiger Stelle aufgestellt werden kann. Über das TCP/IP-Protokoll ist eine Fernsteuerung möglich – die Anlage in der Halle kann also direkt aus dem Büro zum Schweißen bedient werden.
Das System kann täglich im Zweischichtbetrieb (8 Stunden je Schicht) normal arbeiten und hält dabei eine stabile Genauigkeit;
Die Konstruktionszeichnungen der Anlage wurden mehrfach geprüft und simuliert. Die Auslegungsfestigkeit jedes Bauteils ist zuverlässig, die Anlage lässt sich einfach montieren und warten. Bei gewährleisteter Funktion ist auch das Erscheinungsbild ansprechend;
Sämtliche Zukaufteile der Anlage stammen von namhaften Herstellern der Branche. Die Qualität aller Fertigungsteile wird streng kontrolliert – mit normgerechter Festigkeit, hoher Leistung und ruhigem Bewegungsablauf;
Maßeinheiten von Bauteilen und Instrumenten sowie sämtliche Zeichnungen entsprechen der chinesischen Norm GB; Konstruktion, Fertigung und Werkstoffe aller Instrumente und Bauteile entsprechen ISO- und IEC-Normen oder anderen gleichwertigen Normen;
Die Bauteile der Anlage bestehen aus hochwertigen Werkstoffen; die ausgewählten mechanischen und elektrischen Komponenten sind hochwertige, zuverlässige Produkte.
Projektkonzept
Produktart
Abmessungen
| Nr. | Produkt | Höhe | Breite | Länge |
|---|---|---|---|---|
| 1 | Querschott (Brückenbau) | Stegblechhöhe ≤0,5 m | ≤3,5 m | ≤12 m |
| 2 | H-Profilträger | Stegblechhöhe ≤0,5 m | ≤3,5 m | ≤12 m |
Fotos typischer Produkte


Einsatzumgebung und Vorbereitung durch den Kunden
Stromversorgung: 380 V ±10 %, 50 Hz ±2 %; 220 V ±10 %, 50 Hz. Der Hauptverteiler am Anschlusspunkt muss mit einem Fehlerstromschutzschalter über 125 A ausgestattet und zuverlässig geerdet sein. Der Verteilerschrank ist in der Mitte der Station aufzustellen, da sonst die mitgelieferten Kabel nicht ausreichen;
a) Fundamentarbeiten b) Material und Arbeiten für die netzseitige Verkabelung c) TN-S-Erdungssystem und Erdleiter
Umgebungstemperatur im Betrieb: -10 °C bis 45 °C.
Luftfeuchtigkeit im Betrieb: ≤90 %, nicht kondensierend; ausreichende Beleuchtung und gute Belüftung; Druckluft: mindestens 0,6 MPa.
Druckluft: Bereitstellung einer Druckluftquelle mit 5–7 kgf/cm², üblicherweise 4–5 kgf/cm².
Schutzgas: Bereitzustellen sind normgerechte Gase CO2 bzw. Ar+CO2 oder eine zentrale Gasversorgung über Rohrleitungen. Der Schutzgasdruck muss über 0,5 MPa liegen.
Vorbereitung des Standorts: a) Vor Ankunft der Anlage räumt der Kunde den Arbeitsbereich der intelligenten Schweißstation frei b) Bereitstellung von Unterlegplatten für die Montage des Portals entsprechend der Ebenheit des Hallenbodens c) Ein manuelles Schweißgerät zum Heften in jeder Position d) Gabelstapler oder Kran zur Unterstützung der Montage
Gesamtlayout

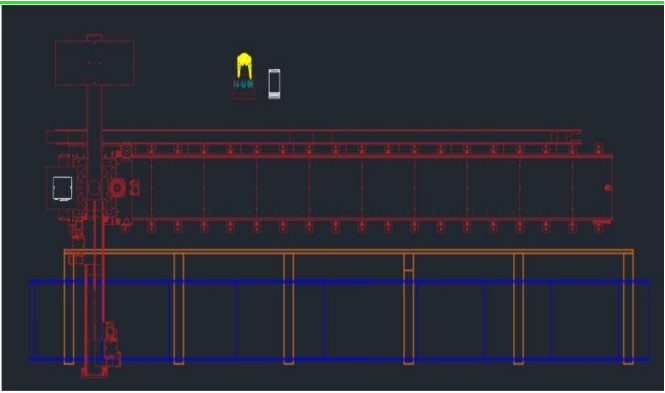 Tippen Sie auf die Grafik, um sie in voller Größe anzuzeigen.
Layoutbeschreibung
Die Standard-Einzelstation mit 8-Achs-Ausleger benötigt eine Fläche von 3,5 m × 13 m.
Die Standard-Einzelstation mit 8-Achs-Ausleger umfasst: 1 Satz 8-Achs-Ausleger, 1 Satz Roboter, 1 Satz Schweißstromquelle, 1 Satz Brenner-Bildverarbeitung und 1 Satz Bediensystem (einschließlich Computer);
Optionale Zusatzsysteme der Station: Brennerreinigungsstation (optional), Absauganlage (optional);
Der Kunde ist für die Anordnung der Werkbankgestelle und das Schweißlayout zwischen den Gestellen verantwortlich.
Ausrüstungsliste
| Ausrüstungsliste der 8-Achs-Ausleger-Schweißanlage · Anzahl Stationen: 1 | ||||||
| Nr. | Baugruppe | Bezeichnung/Beschreibung | Einheit | Menge | Marke/Hersteller | Bemerkungen |
|---|---|---|---|---|---|---|
| 1 | Robotersystem | Schweißroboter | Satz | 1 | EFT | ER10-1600 |
| 2 | Kundenspezifisches Kabel | Satz | 1 | EFT | ||
| 3 | Steuerschrank | Satz | 1 | EFT | ||
| 4 | Schweißausrüstung | Schweißstromquelle | Satz | 1 | AOTAI | NBC-500RP PRO |
| 5 | Kundenspezifisches Kabel | Satz | 1 | AOTAI | ||
| 6 | Schweißbrenner | Satz | 1 | Thelma | Wassergekühlter Schweißbrenner TRM605W | |
| 7 | Brennerreinigungsstation | Satz | 1 | Thelma | ||
| 8 | Verfahrsystem | 8-Achs-Ausleger | Satz | 1 | EFT | GB-DJXB-2Y-13X |
| 9 | Servomotor | Satz | 3 | Tamagawa | ||
| 10 | Kundenspezifisches Kabel | Satz | 3 | EFT | ||
| 12 | Bildverarbeitungssystem | Linienlaser mit vollständigem Sichtbereich | Satz | 1 | JTC | Einschließlich Bildverarbeitungssoftware + Halterung |
| 13 | Computer/Bedienpult | Satz | 1 | JTC | ||
| 14 | Intelligentes System | Satz | 1 | JTC | ||
Anlagenkonfiguration
Grundaufbau eines Schweißrobotersystems:
A — Schweißsignalkabel: Signalaustausch zwischen Roboter und Schweißstromquelle;
B — Pluskabel der Schweißstromquelle: Pluskreis der Schweißstromquelle;
C — Steuerkabel Drahtvorschub: Signalaustausch zwischen Schweißstromquelle und Drahtvorschub;
D — Minuskabel der Schweißstromquelle: Minuskreis der Schweißstromquelle;
E — Gasschlauch: Leitung für die Schutzgaszufuhr;
F — Drahtförderschlauch: Leitung für die Zufuhr des Schweißdrahts

Schweißroboter
ER-10-1600

Max. Reichweite: 1640 mm
Wiederholgenauigkeit: ±0,05 mm
- Traglast
- 10 kg
- Robotergewicht
- 185 kg
- Achsanzahl
- 6
- Körper/Handgelenk
- IP65/IP67
- Steuerschrank
- IP54
- Leistungsaufnahme
- 3 kW
| Zulässiges Trägheitsmoment am Handgelenk | |
|---|---|
| Achse J1 | 20 N·m |
| Achse J2 | 20 N·m |
| Achse J3 | 10 N·m |
| Achse J4 | 0,625 kg·m² |
| Achse J5 | 0,625 kg·m² |
| Achse J6 | 0,2 kg·m² |
| Max. Einzelachsgeschwindigkeit | |
|---|---|
| Achse J1 | 170°/s |
| Achse J2 | 160°/s |
| Achse J3 | 180°/s |
| Achse J4 | 330°/s |
| Achse J5 | 360°/s |
| Achse J6 | 600°/s |
| Bewegungsbereich der einzelnen Achsen | |
|---|---|
| Achse J1 | ±165° |
| Achse J2 | +80°/-135° |
| Achse J3 | +163°/-75° |
| Achse J4 | ±180° |
| Achse J5 | ±130° |
| Achse J6 | ±360° |
Parameter des Bewegungsbereichs
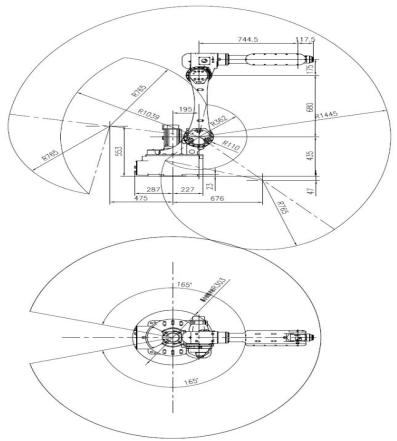 Tippen Sie auf die Grafik, um sie in voller Größe anzuzeigen.
Kenndaten der Robotersteuerung
| Funktionseinheit | Merkmal | Technische Kennwerte |
|---|---|---|
| Hauptstromversorgung | Nennspannung | Drehstrom 3~ 380 V ±10 % |
| Netzfrequenz | 50 Hz–60 Hz, Schwankungsbereich: ±5 % | |
| Gesamtleistung der Anlage | 3,5 kW | |
| Steueranschlüsse | 24-V-Spannungsausgang | 24 V ±5 %, 10 A |
| Digitalausgänge | 24 PNP-Ausgänge, high-aktiv (davon 18 für den Anwender nutzbar) | |
| Digitaleingänge | 24 PNP-Eingänge, high-aktiv (davon 16 für den Anwender nutzbar) | |
| Analogeingänge | Erweiterung über Zusatzmodule möglich | |
| Analogausgänge | Erweiterung über Zusatzmodule möglich | |
| Zusatz-Encoderschnittstelle | Erweiterung über Zusatzmodule möglich | |
| Kommunikationsschnittstelle | CAN | 1 Kanal, Schnittstelle in der Steuerung, unterstützt die Kommunikation mit der Schweißstromquelle |
| Ethernet | 1 Kanal, Schnittstelle in der Steuerung, unterstützt TCP/IP, MODBUS_TCP, FINS_TCP und ETHERNET/IP | |
| EtherCAT | 1 Kanal, unterstützt die Erweiterung um Remote-I/O-Module und ANYBUS-Gateway-Module. | |
| Abmessungen des Steuerschranks | B 555 mm × T 560 mm × H 1165 mm (ohne Rundsteckverbinder) | |
| Gewicht | 125 kg | |
| Umgebung | Schutzart des Schaltschranks | IP54, Kühleinheit IP30 |
| Kühlart | Luftkühlung | |
| Aufstellungsart | Stehend | |
| Einsatzort | In Innenräumen, ohne direkte Sonneneinstrahlung, Staub, korrosive oder brennbare Gase, Ölnebel, Wasserdampf, Tropfwasser, Salz usw. | |
| Umgebungstemperatur | 0℃~45℃ | |
| Luftfeuchtigkeit im Betrieb | 80 % r. F., nicht kondensierend (40 °C) | |
Kommunikationsfunktionen
| Kommunikationsfunktion | Verfügbar | Ergänzende Hinweise |
|---|---|---|
| MES | √ | MES-Funktion auf Basis der TCP/IP-Kommunikation; verschiedene Roboterzustände können ausgelesen werden |
| TCP/IP-Kommunikation | √ | Unterstützt SOCKET-Kommunikation als Server oder Client sowie freies Parsen von Zeichenketten |
| Modbus-TCP | √ | Als Modbus-TCP-Slave (Server) unterstützt der Roboter Datenübertragung, externen Start und Statusabfrage |
| Profibus-DP | X | Dieses Modell hat eine RP2-Steuerung ohne DP-Hardwareschnittstelle |
| Ethernet/IP | √ | Roboter als Slave |
| Profinet | X | Standardmäßig RP2-Steuerung; erfordert ein Upgrade auf die Steuerung RP2-RPO |
| CANopen | √ | Unterstützt die Kommunikationsprotokolle der Schweißstromquellen von AOTAI und MEGMEET |
| EtherCAT | √ | Unterstützt EtherCAT-Slave-Geräte und Gateways der ANBUS-Serie zur Umsetzung der EtherCAT-Kommunikation in andere Bus-Protokolle |
| Sonstiges | √ | Kommunikation mit stationärer Bildverarbeitung und Bildverarbeitung mit Förderband-Tracking auf Basis des TCP/IP-Protokolls |
Marken der Hauptkomponenten
| Bezeichnung | Marke | Einsatz |
|---|---|---|
| Getriebe | Green | Achsen J5, J6 |
| Getriebe | Aoyi | Achsen J1, J2, J3 und J4 |
| Servomotor | Tamagawa | Achsen J1–J6 |
| Antrieb | Qingneng Dechuang S7 | Achsen J1–J6 |
| Steuerung | ROBOX | |
| Programmierhandgerät | EFT |

8-Achs-Ausleger
Technische Merkmale der Anlage (Peripherie)
Bezeichnung: Intelligente 8-Achs-Ausleger-Schweißanlage
Typ/Modell: GB-XB-2Y-10X
Gesamtleistung: 18 kW
Positioniergenauigkeit: ±0,5 mm
Traglast am Roboterende: 10 kg
Verfahrgeschwindigkeit: 15 m/min
Verfahrweg in X-Richtung: Schienenlänge 10 m
Wirksame Länge in Y-Richtung: 2 m
Max. Arbeitsbereich: 9 × 3,5 × 0,5 m
Max. Arbeitstiefe: 0,5 m
Die intelligente 8-Achs-Ausleger-Schweißanlage eignet sich zum Schweißen, Schneiden, Schleifen und für weitere Arbeiten an Stahlbaukonstruktionen wie Stahlträgern, Stahlstützen, Bühnenträgern, Anlagenkonsolen und Kastenstützen. Gegenüber der 7-Achs-Ausleger-Anlage bietet sie zusätzlich Anpassungsfähigkeit in Richtung der Arbeitsbreite. Die Standardanlage deckt Werkstücke mit 3,5 m Breite und 9 m Länge ab.
| Ausleger-Verfahrsystem | |
|---|---|
| Bezeichnung | Ausleger-Verfahrsystem |
| Modell | GB-XB-2Y-10X |
| Aufbau | Einzelroboter, hängend am Ausleger |
| Traglast | 1000 kg |
| Positioniergenauigkeit | ±1 mm |
| Anzahl Zusatzachsen | 2 |
| Verfahrweg in X-Richtung | Schienenlänge: 13 m |
| Breite Y-Achse | 2 m |
| Verfahrgeschwindigkeit | 8 m/min |
| Installationsumgebung | |
|---|---|
| Temperatur | -10-45℃ |
| Luftfeuchtigkeit | 20-80% |
| Erschütterungen | Unter 4,9 m/s² |
| Sonstiges | Keine selbstentzündlichen oder korrosiven Gase und Flüssigkeiten; kein Wasser, Öl usw.; nicht in der Nähe starker Störquellen |
| Es können Werkstücke mit einer Länge von 12 m und einer Breite von 3,5 geschweißt werden. | |
Schweißstromquelle
Schweißstromquelle AOTAI NBC-500RP Plus: digitale Schnittstellensteuerung, gespeicherte Schweißparameter des Kunden lassen sich direkt abrufen.
Äußerst geringe Schweißspritzer und ein sauberes Nahtbild.
Optimierte Funktionen für Zünden, Lichtbogenende und Entfernen der Drahtkugel.
Volldigitale Regelung für eine genaue Steuerung des Schweißprozesses und eine stabile Lichtbogenlänge.
Leistungsfähige digitale Fehlermeldung: Störungen werden mit Fehlercodes angezeigt.

Technische Daten der Anlage
| Modell | NBC-350RP | NBC-500RP Plus |
|---|---|---|
| Nenneingangsspannung/-frequenz (V/Hz) | 3~ 380 ±10 % 50 | |
| Nenneingangsleistung (kVA) | 14 | 24 |
| Nenneingangsstrom (A) | 20 | 38 |
| Nennausgangsspannung (V) | 31,5 | 39 |
| Einschaltdauer bei Nennlast (%) | 60 | 100 |
| Leerlaufspannung (V) | 101 | 106 |
| Ausgangsstrom-/Spannungsbereich (A/V) | 60/17–350/31,5 | 60/17~500/39 |
| Drahtdurchmesser (mm) | 0,8; 1,0; 1,2; 1,6 | |
| Gasdurchfluss (L/min) | 15~20 | |
| Gehäuseschutzart | IP23 | |
| Isolierstoffklasse | H | |
| Abmessungen L × B × H (cm) | 66×32×56 | |
| Gewicht (kg) | 50 | 55 |

Wassergekühlter Schweißbrenner
Der Schweißbrenner ist ein wassergekühlter Roboterbrenner von Terma und Apollo und besteht im Wesentlichen aus einem wassergekühlten Brennerhals und dem Schlauchpaket. Er nutzt ein innovatives Konzept mit zweifacher Schutzgasführung, das beim Schweißen einen sehr guten Gasschutz erzielt, den Schutzgasverbrauch deutlich senkt, die Brennerkühlung verstärkt und die Standzeit der Stromdüse verlängert.
Technische Daten
| Parameter | Wert |
|---|---|
| Kühlart: | Flüssigkeitsgekühlt |
| Nennstrom: | 500 A CO2/Mischgas |
| Einschaltdauer des Brenners: | 100% |
| Drahtdurchmesser | Φ1,0–Φ1,6 mm |
| Wählbarer Brennerhalswinkel: | 16°, 22°, 45° |
| Wählbare Halslänge: | Siehe folgende Tabelle |
Abmessungen der Brennerhälse
| a | A | B | Brennerhalswinkel | Brennerhals-Nr. |
|---|---|---|---|---|
| 22° | 52,35 | 287,5 | 22° | TRM651W-22 |
| 22° | 52,35 | 387,4 | 22° | TRM651W-22L |
| 45° | 114,57 | 254,6 | 45° | TRM651W-45 |
| 45° | 114,57 | 354,6 | 45° | TRM651W-45L |
| 45° | 114,57 | 414,6 | 45° | TRM651W-45L1 |
| 45° | 116,6 | 554 | 45° | TRM651W-45L3 |

2D-Bildverarbeitung mit Linienlaser
Die 3D-Kamera mit strukturiertem Licht scannt mit MEMS-codiertem Streifenlicht und rekonstruiert mithilfe eines binokularen Bildrekonstruktionsalgorithmus die realen dreidimensionalen Punktwolkendaten eines Objekts. Sie erfüllt die Anforderungen industrieller 3D-Bildverarbeitung an hohe Auflösung und Messungen im Submillimeterbereich. Das Gerät zeichnet sich durch kompakte Abmessungen, große Schärfentiefe, hohe Messgenauigkeit, niedrige Kosten und einfache Bedienung aus. Es eignet sich für biometrische Identifikation, industrielle Automatisierung, Robotik, 3D-
Objektrekonstruktion und weitere Anwendungsszenarien.

Schemadarstellung des Scanbereichs

Technische Daten
| Wert | Haotian PDN0700 |
|---|---|
| Lichtquelle | 850 nm |
| Empfohlener Arbeitsabstand | 350 mm–700 mm |
| Sichtfeld im Nahbereich | 260 mm × 312 mm |
| Sichtfeld im Fernbereich | 522 mm × 663 mm |
| Genauigkeit Z-Achse | 0,1 mm |
| Auflösung | 1280×1024 |
| Erfassungszeit | 0,8–13 s |
| Scanmodus | Einzel-/Dauerscan |
| Auslösung | Software |
| Punktwolkenformat | PCD, PLY, TXT |
| Bildtyp | Graustufenbild, Tiefenbild |
| Datenschnittstelle | GigE |
| Leistungsaufnahme | 5,9 W @ 12 V |
| Gewicht | 606 g |
| Abmessungen | 136 × 64 × 52,5 mm3 |
| Betriebstemperatur | 0-50℃ |

Brennerreinigungsstation (optional)
Produktmerkmale:
- 1 Die Spannvorrichtung nimmt Gasdüsen bis 32 mm Durchmesser auf, ohne dass das Positionier-V-Prisma gewechselt werden muss;
- 2 Der präzise und wirtschaftliche Druckluftmotor entfernt auch hartnäckige Spritzer, ist überlastfest und langlebig;
- 3 Der Düsenspannzylinder ist mit einer Rückhubverzögerung ausgelegt: Die Reibahle fährt erst zurück, nachdem sie sich von der Gasdüse gelöst hat. So wird eine Beschädigung des Brenners durch vorzeitiges Zurückfahren des Spannzylinders wirksam vermieden;
- 4 Spezielle Filterelemente entfernen Öl, Wasser und Verunreinigungen aus dem Druckluftkreis und verlängern so die Lebensdauer der gesamten Anlage;
- 5 Reinigen des Brenners und Einsprühen von Trennmittel erfolgen an derselben Position.
Technische Daten
| Merkmal | Wert |
|---|---|
| Eingangsdruck | Ölfreie, trockene Druckluft, 5,5–8 bar |
| Betriebstemperatur | -5 °C bis +50 °C |
| Luftverbrauch | Ca. 10 L/s |
| Druckluftmotor | Ca. 650 U/min, max. Drehmoment 8 N·m |
| Steuerspannung | 24 V DC |
| Steuerstrom | Imax = 0,15 A |
| Inhalt der Trennmittelflasche | 500 ml |
| Drahtabschneidkapazität | – Massivdraht: max. 1,6 mm – Fülldraht: max. 3,2 mm |
| Schneidzeit | Ca. 0,5 Sekunden |
Funktionsbeschreibung:
- 1Entfernt Spritzer, die sich beim automatischen Roboterschweißen in der Gasdüse des Brenners festsetzen, damit der Gasfluss dauerhaft frei bleibt, Luft wirksam vom Schweißbereich ferngehalten und die Nahtqualität verbessert wird;
- 2Entfernt Ablagerungen aus Schweißrauch an der Stromdüse;
- 3Reinigt die Gasaustrittsbohrung am Düsenstock;
- 4Sprüht Trennmittel in die Gasdüse, um das Anhaften von Spritzern an Gasdüse und Stromdüse zu verringern und die Standzeit zu erhöhen.
- 5Entlastet die Bediener;
- 6Verhindert, dass ungenaue manuelle Reinigung die Schweißqualität beeinträchtigt;
- 7Verhindert den Verschleiß des Isolierhülsengewindes zwischen Schutzkappe und Brennerrohr durch wiederholte manuelle Reinigung und Demontage – das verlängert die Einsatzdauer und senkt die Kosten;
- 8Verhindert Wartungsausfälle durch Fehlausrichtung der Gasschutzeinrichtung und Gasabweichung infolge von Gewindeverschleiß.
Absauganlage (optional)
HXYD-GD300 (Hochvakuum-Absauggerät)
Merkmale der Anlage:
Kompakte Bauweise, geringer Platzbedarf, leicht zu verfahren.
Das Filterelement besteht aus neuartigem Nanofasermaterial mit beschichteter Oberfläche; der Abscheidegrad für Rauch erreicht 99 %.
Das Seitenkanalgebläse bietet geringen Energieverbrauch, hohen Druck, starke Saugleistung und einen ruhigen Lauf.
Automatische Abreinigung per Druckluftimpuls, konstanter Luftdruck und gründliche Reinigung.
Einsatzzweck:
1. Manuelles MAG-Schweißen an Einzelplätzen
2. Schleifen und Absaugen an Einzelplätzen
3. Roboterschweißen an Einzelstationen

Technische Daten
| Wert | Wert |
|---|---|
| Modell | HXYD-GD300 |
| Luftleistung | 318 m3/h |
| Abreinigung | Druckluftimpuls-Abreinigung |
| Filtermaterial | Polyesterfaser + PTFE-Membran |
| Absauganschluss | 1 Stück |
| Max. Unterdruck | 32.000 Pa |
| Abscheidegrad | 99,90 % |
| Abgeschiedene Partikel | 0,3 μm |
| Motorleistung | 3,0 kW |
| Spannung | 380 V |
| Filterfläche | 8 m2 |
| Lebensdauer | 5.000 Stunden |
| Absaugung | Φ51 mm/Φ38 mm |
| Länge des Absaugarms | Nach Kundenanforderung |
| Außenabmessungen des Geräts | 620 × 660 × 1100 mm |
| Geräuschpegel | 72±10 |
| Marke der Filterpatrone | Importware |
| Abreinigung | Automatische Abreinigung |
| Motormarke | Namhafte chinesische Marke |
Integrierte Absaugung am Brennerhals (Schemadarstellung):

Vorteile:
Das Zweikammer-Gasrohr optimiert die Gasströmung und erhöht die Strömungsgeschwindigkeit.
Besonders lange Standzeit der Verschleißteile.
Bessere Wasserkühlung über zwei Kanäle.
Höhere Schweißleistung.
Die integrierte Hochvakuum-Absaugung erzielt eine bessere Absaugwirkung und verringert die Gefahr von Störkonturen mit anderen Anlagenteilen deutlich.
Energieverbrauch der Anlage
| Leistungsaufnahme einer einzelnen 8-Achs-Ausleger-Anlage | ||||
| Nr. | Gerätebezeichnung | Geräteleistung | Anzahl je Station | Gesamtenergieverbrauch kW |
|---|---|---|---|---|
| 1 | Schweißroboter | 5 | 1 | 16 |
| 2 | Servomotor | 2 | 3 | 6 |
| 3 | Schweißstromquelle | 10 | 1 | 10 |
| 4 | Bildverarbeitung, Steuerung | 1 | 1 | 1 |
| Gesamt | 33 | |||
Qualitätssicherung
Konstruktionsphase
- Abstimmung
Gegenseitige Prüfung und Informationsaustausch mit dem Kunden.
- Planung
Technische Vereinbarung; Protokoll des Projekt-Kick-offs; Netzplan des Projekts; Terminplan der Konstruktionsabteilung.
- Prüfung
Zeichnungsfreigabe; Einsatz neuer Technologien; Probleme bestehender anderer Fertigungslinien.
- Ziele
Sicherung der Konstruktionsqualität; möglichst wenige Konstruktionsänderungen.
Um Arbeitsinhalte und Zuständigkeiten der beteiligten Abteilungen in jeder Phase von Konstruktion und Entwicklung festzulegen, haben wir ein Verfahren zur Lenkung von Konstruktion und Entwicklung für Engineering-Projekte eingeführt. Es stellt die reibungslose Umsetzung der Produktentwicklung sicher, steuert den Ablauf und verbessert Effizienz und Qualität.
Fertigungsphase
- Prozesskontrolle
Qualitätskontrolle der Lieferanten; 100-%-Maßprüfung der Bauteile; Sichtprüfung der Bauteile.
- Montage und Inbetriebnahme
Prüfung der Form- und Lagetoleranzen bei der Vormontage; Inbetriebnahme der mechanischen Ausrüstung und Prüfung der Bewegungsabläufe; Genauigkeitsprüfung der in Betrieb genommenen Anlage.
Zur Kontrolle der Fertigungsqualität der Lieferanten wird das Verfahren zur Lieferantensteuerung angewendet, damit extern bereitgestellte Prozesse, Produkte und Dienstleistungen die festgelegten Anforderungen erfüllen. Damit Produkte vor der Auslieferung freigegeben sind, wird das Verfahren zur Produktprüfung angewendet, sodass die gelieferten Produkte die technischen Anforderungen erfüllen.
Installation und Inbetriebnahme
- Installation
Installation gemäß den technischen Installationsvorgaben.
- Nachweis
Prüfung der Übergabebedingungen für Installation und Produktionsanlauf; Berechnung der geforderten Produktionstaktzeit.
- Überwachung und Anpassung
Fehlerprüfung im Dauerbetrieb und Statistik der Ausfallrate; Anpassung des Systems an Ihre Produkte.
- Ziele
Optimale Funktion sicherstellen; optimale Bedienbarkeit sicherstellen.
Qualitätsanforderungen an die Anlage in der Nutzungsphase
Grundsätzlich wird sichergestellt, dass die Anlage normal arbeitet, ihre Genauigkeit den Einsatzanforderungen entspricht und der Produktionstakt die Auslegungsvorgaben erfüllt. Die Einzelziele lauten:
| Nr. | Prüfpunkt | Prüfmethode und -kriterium | Prüfergebnis |
|---|---|---|---|
| 1 | Alle Komponenten sind montiert und festgezogen. | Schrauben sind angezogen, Netzwerk und Stromkreise funktionieren einwandfrei. | |
| 2 | Roboterleistung und -genauigkeit | Ausfallrate und Wiederholgenauigkeit während der Inbetriebnahme | |
| 3 | Zuverlässigkeit des Kollisionsschutzsensors | Manuell simulierter Kollisionstest | |
| 4 | Stabilität der Schweißstromquelle | Die Schweißleistung ist normal und die Nahtausbildung gleichmäßig. | |
| 5 | Die Brennerreinigungsstation funktioniert ordnungsgemäß. | Brennerreinigung, Drahtabschneiden und Trennmittelauftrag funktionieren ordnungsgemäß. | |
| 6 | Das Bildverarbeitungssystem funktioniert ordnungsgemäß. | Die Datenerfassung des Bildverarbeitungssystems bleibt während der Inbetriebnahme stabil. | |
| 7 | Die Software funktioniert ordnungsgemäß. | Die Systemantriebe funktionieren ordnungsgemäß. | |
| 8 | Installationsgenauigkeit | Die Maßabweichungen der installierten Anlage entsprechen den Auslegungsvorgaben. | |
| 9 | Erscheinungsbild der Anlage | Die Oberflächenbeschichtung der bearbeiteten Teile ist einwandfrei. | |
| 10 | Marken und technische Kennwerte der Bauteile | Marken und technische Kennwerte entsprechen der Auslegung. | |
| 11 | Bedienung durch den Anwender | Nach der Schulung kann die Anlage normal bedient werden |
Projektteam
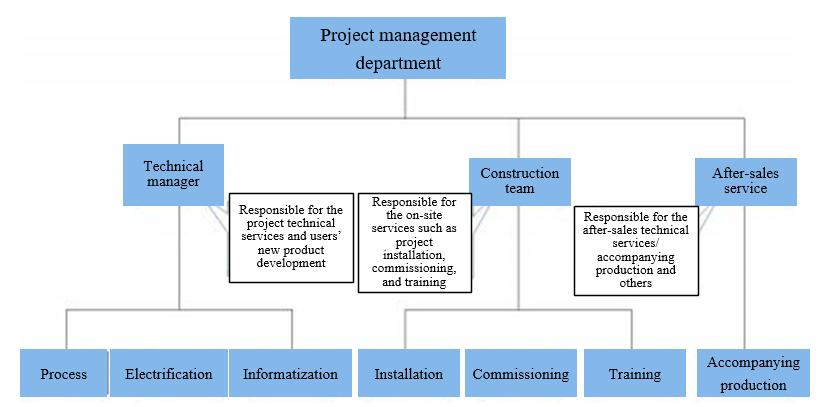 Tippen Sie auf die Grafik, um sie in voller Größe anzuzeigen.
Aufgaben des Projektleiters
- Hauptverantwortlicher für das Projekt; steuert vor allem Projektplan und Gesamtfortschritt, überwacht die Umsetzung der Sicherheitsmaßnahmen und die Qualitätskontrolle
- Beteiligt an den ersten kaufmännischen Verhandlungen und der technischen Abstimmung des Projekts; verantwortlich für die Marken der zu beschaffenden Materialien
- Bewertung des Projektablaufs und Leistungsbeurteilung der Teammitglieder innerhalb des Projektteams
- Zeitnahe Berichterstattung an Projektdirektor und Projektassistenz über die Abstimmung und Kommunikation offener Punkte mit dem zuständigen Vertreter des Auftraggebers
- Verantwortlich für die Vorbereitung der Projektabnahme sowie für Organisation und Leitung der Projektabschlussbesprechungen
Aufgaben des technischen Leiters
- Der technische Projektleiter (Steuerung, Konstruktion, Prozess) ist für die Machbarkeit der technischen Lösungen des Projekts verantwortlich
- Verantwortlich für die technische Kommunikation und den Abschluss der technischen Vereinbarungen des Projekts
- Verantwortlich für die Optimierung der technischen Lösungen im Projektverlauf sowie für Inbetriebnahme und technische Unterstützung vor Ort
Regelmäßige Arbeitsbesprechungen
| Plan der täglichen und wöchentlichen Besprechungen vor Ort | |||||
| Nr. | Zeitpunkt | Zeitraum | Teilnehmer | Inhalte der Besprechung | Bemerkungen |
|---|---|---|---|---|---|
| 1 | Morgens vor Arbeitsbeginn | 8:00-8:30 | Alle Mitarbeitenden | Arbeitsinhalte des Tages: Sicherheitsschwerpunkte, Bereichsverantwortliche und Arbeitseinteilung | Die Besprechungsdauer richtet sich nach der jeweiligen Situation; die Leitung übernimmt der Projektleiter vor Ort |
| 2 | Nachmittags vor Arbeitsende | 17:00-17:50 | Alle Mitarbeitenden | Erledigungsstand des Tagesplans und Planung der Arbeiten für den nächsten Tag | |
| 3 | Jedes Wochenende | 17:00-18:30 | Alle Mitarbeitenden | a. Erledigungsstand und offene Probleme der Woche sowie Lösungsvorschläge b. Frühzeitige Bewertung möglicher Risiken bei den Arbeiten der kommenden Woche | |
| Dies sind die täglichen und wöchentlichen Routineaufgaben im Baustellenmanagement vor Ort. Für die Umsetzung des Arbeitsplans gilt der Grundsatz: „Die Arbeit des Tages wird am selben Tag erledigt.“ | |||||
Projektumsetzung planen
Planbeschreibung
- Geplant ist 1 Satz intelligente Schweißstation
- Die vorbereitenden Arbeiten beginnen innerhalb von 2 Tagen nach Vertragsunterzeichnung
- Das Gesamtprojekt gliedert sich in Vorbereitung, Materialbereitstellung und Versand, Installation und Inbetriebnahme sowie Schulung und begleitete Produktion
- Tägliche Überprüfung des tatsächlichen Fortschritts durch den Projektleiter
- An wichtigen Meilensteinen organisiert der Projektleiter eine Arbeitsbesprechung, um Fortschritt und Probleme während der Umsetzung zu analysieren
- Nach einer Woche eigenständigen Betriebs der Anlage durch den Kunden wendet sich der Projektleiter zur Abnahme an die zuständigen Abteilungen des Kunden.
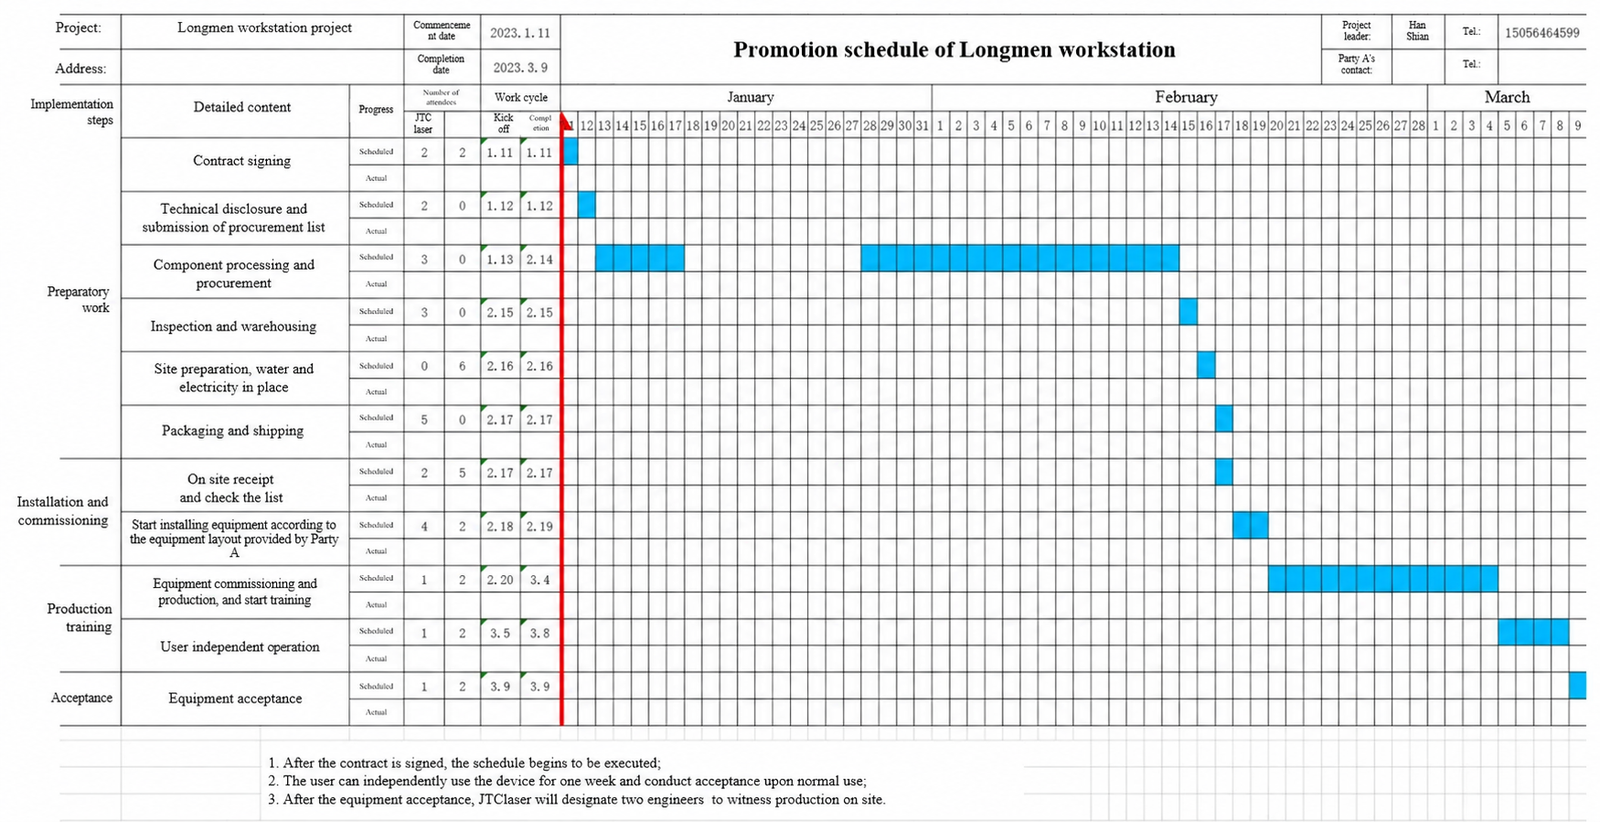 Tippen Sie auf die Grafik, um sie in voller Größe anzuzeigen.
Regeln für sicheres und ordnungsgemäßes Arbeiten auf der Baustelle
Vorbereitung vor Betreten des Geländes
- Personal, das das Werk betritt, muss vorab eine Unterweisung zu Arbeitssicherheit und ordnungsgemäßem Arbeiten erhalten;
- Schutzhelme, Sicherheitsschuhe, Auffanggurte und sonstige erforderliche persönliche Schutzausrüstung bereitstellen;
- Arbeitsbereich und gefährliche Tätigkeiten klären und Brandschutzausrüstung bereitstellen;
- Anzahl des Montagepersonals, Schichtzeiten und Personalstärke je Schicht festlegen und dem Verantwortlichen vor Ort melden;
- Die Verantwortlichen vorab über einzubringende Werkzeuge, Geräte und Materialien informieren und dem Werk die benötigte Lagerfläche zur Verwaltung mitteilen;
Arbeiten auf der Baustelle
- Das Montagepersonal trägt die erforderliche Schutzausrüstung wie Schutzhelm und Sicherheitsschuhe
- Das Montagepersonal räumt den Arbeitsplatz zeitnah auf und hält den Arbeitsbereich sauber, ordentlich und übersichtlich
- Arbeitsmittel ordentlich am vorgesehenen Platz ablegen
- Bei Arbeiten in mehr als 2 m Höhe ist ein Auffanggurt zu verwenden. Alleinarbeit ist untersagt; es müssen Ausführende und Sicherungsposten anwesend sein. Nach Abschluss der Arbeiten in der Höhe sorgfältig kontrollieren und keine Gegenstände zurücklassen
- Elektrotechnische Regeln einhalten; Arbeiten unter Spannung sind nicht zulässig, um Stromunfälle zu vermeiden;
Organisation vor Ort
- Nach Abschluss der Arbeiten prüft und bestätigt die Bauleitung das Ergebnis
- Das Montagepersonal kontrolliert und verwahrt Geräte und Werkzeuge sorgfältig, damit nichts verstreut oder zurückgelassen wird und keine Gefahren entstehen
- Geräte, Werkzeuge und Abfälle an den vorgesehenen Stellen ordentlich ablegen
- Arbeitsplatz, Wege und Zugänge reinigen, alles in den ursprünglichen Zustand zurückversetzen und Gefahrenbereiche kennzeichnen
Prüfliste Verschleißteile
Tabelle horizontal scrollen, um alle Spalten zu sehen.
| Prüfliste Verschleißteile | |||||||||
| Vielen Dank für Ihr Vertrauen und Ihr Interesse an unserem Unternehmen – wir wünschen Ihnen geschäftlich viel Erfolg! | |||||||||
| Nr. | Produktgruppe | Produktbezeichnung | Modell | Abbildung | Stückpreis (inkl. Steuer) | Einheit | Marke | Empfohlenes Wechselintervall | Bemerkungen |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Verschleißteile 605W | Stromdüse | TRM035-02-12 |  | 6,00 | Stk. | Thelma | 8–12 Std. | Für Schweißdraht 1,2 mm |
| 2 | Düsenstock | TRM045-03 |  | 46,00 | Stk. | Thelma | 1 Monat | ||
| 3 | Gasdüse | TRM015-42-16c |  | 56,00 | Stk. | Thelma | 1 Monat | Passend für verschiedene Düsenstöcke | |
| 4 | Düsenaufnahme | TRM605w-22-02-ZJ |  | 220,00 | Stk. | Thelma | Bei normalem Gebrauch in der Regel 3 Monate, ausgenommen Überlastung oder Schäden durch Wassermangel | ||
| 5 | Isolator | TRM605w-22-01 |  | 12,00 | Stk. | Thelma | 15 Tage | ||
| 6 | Brennerrohr (gebogen) | TRM605w-22L-A |  | 1.850,00 | Stk. | Thelma | Normale Lebensdauer 1–2 Jahre, ausgenommen Stoßschäden und Verbrennungen | Winkel des Brennerhalses variiert, bitte angeben | |
| 7 | O-Ring | TRM605w-22-23 |  | 24,00 | Satz (3 Stk.) | Thelma | 1 Monat | ||
| 8 | Drahtführungsschlauch | TRM152B-12-23 |  | 48,00 | Stk. | Thelma | 1 Monat | ||
| 9 | Anschluss Drahtführung | TRM605w-22-22 |  | 22,00 | Stk. | Thelma | 2 Monate | ||
| 10 | Gasverteiler | TRM605w-22-19 | 18,00 | Stk. | Thelma | 60 Tage | |||
| 11 | Isolierscheibe (inkl. Schrauben) | TRM231-C40252 (alt) | 280,00 | Stk. | Thelma | 360 Tage | |||
| 12 | Isolierscheibe (inkl. Schrauben) | TRM231-C40252 (neu) | 280,00 | Stk. | Thelma | 360 Tage | |||
| 17 | Ruiniu Linienlaser-Schutzglas 1 | 26 × 12 × 1,1 mm | 2,00 | Stk. | JTCLASER | ||||
| 18 | Ruiniu Linienlaser-Schutzglas 2 | 26 × 28 × 1,1 mm | 2,00 | Stk. | JTCLASER | ||||
| 19 | Drahtförderschlauch | Drahtförderschlauch | 2 m | 90,00 | Stk. | JTCLASER | |||
| 20 | 4 m | 120,00 | Stk. | JTCLASER | |||||
| 21 | 6 m | 180,00 | Stk. | JTCLASER | |||||
| 22 | Drahtvorschub | Drahtvorschub | 1,2/1,4/1,6 | 30,00 | Stk. | AOTAI | |||
| 23 | Programmierhandgerät | Kabel | 8 m | 1.200,00 | Stk. | EFT | |||
| 24 | Kabel | 16 m | 1.600,00 | Stk. | EFT | ||||
| 25 | Displaywartung | TPU-13-s-65 | 1.800,00 | Stk. | EFT | ||||
| 26 | Schutzfolie Programmierhandgerät | 20,00 | Stk. | JTCLASER | |||||
| 27 | Kameraobjektiv | Objektiv | MV-LD-4-4M-G | 800,00 | Stk. | Mind Vision | |||
| 28 | Punktlaser | Kommunikationskabel | 100,00 | Stk. | Chengtuo | ||||
Hinweise zum Angebot:
- Ab einem Bestellwert von 1000 sind die Versandkosten enthalten
- Die Preise enthalten 13 % Mehrwertsteuer
- Lieferung zum vereinbarten Termin
- Zahlungsweise: Zahlung bei Lieferung
Verfügbare Unterlagen, Werkzeuge und Zubehör
Technische Unterlagen
Werksprüfberichte und Qualitätszertifikate der Hauptkomponenten werden bereitgestellt.
Je ein Exemplar von Anlagenhandbuch, Roboter-Programmierhandbuch, Roboter-Wartungshandbuch (Elektrik, Mechanik), Sicherheits- und Betriebsanweisungen sowie weiteren zugehörigen elektronischen Dokumenten wird bereitgestellt. (Keine Papierdokumente)
Fundamentzeichnungen (Vorlage 10 Tage nach Bestellung; die Ausführung ist jedoch erst nach Prüfung und Freigabe der Anlagenzeichnungen durch beide Parteien verbindlich) (elektronische Fassung).
Die Ersatzteilliste enthält Spezifikationen, Modelle, Bezeichnungen, Mengen und Herstellernamen.
Mitgelieferte Werkzeuge und Zubehör
| Nr. | Bezeichnung | Spezifikation und Modell | Einheit | Menge | Bemerkungen |
|---|---|---|---|---|---|
| 1 | Innensechskantschlüssel | 1,5–12 | Satz | 1 | |
| 2 | USB-Stick | 16 GB | Stk. | 1 | |
| 3 | Schlitzschraubendreher | Satz | 1 | ||
| 4 | Kreuzschlitzschraubendreher | Satz | 1 | ||
| 5 | Schraubenschlüssel | 10 Zoll | Stk. | 1 | |
| 6 | Spitzzange | Stk. | 1 | ||
| 7 | Maßband | 5 m | Stk. | 1 |
| Nr. | Spezifikation und Modell des Zubehörs | Einheit | Menge | Hersteller | Bemerkungen |
|---|---|---|---|---|---|
| 1 | Stromdüse TRM035-02-12 | Stk. | 20 | Thelma | |
| 2 | Düsenstock TRM045-03 | Stk. | 4 | Thelma | |
| 3 | Gasdüse TRM015-42-16C | Stk. | 4 | Thelma | |
| 4 | Schmieröl für die Bodenfahrachse | Flasche | 2 | ||
| 5 | Schutzglas für Bildverarbeitung | Stk. | 40 |
Personalschulung
Anforderungen an das Personal des Auftraggebers: Die zu schulenden Fachkräfte müssen mindestens über einen höheren Schulabschluss (Sekundarstufe II) verfügen; die personelle Kontinuität ist sicherzustellen. Anzahl der Teilnehmer: 2–3 Personen je Station
Schulungsphasen und -zeiten
- Während Installation und Inbetriebnahme beim Auftraggeber folgen dessen zu schulende Fachkräfte der Einteilung des Auftragnehmers und begleiten Installation und Inbetriebnahme der Anlage über den gesamten Prozess.
- Nach Installation und Inbetriebnahme schulen wir die Fachkräfte des Auftraggebers 2–3 Wochen lang zusammenhängend und prüfen ihre Kenntnisse. Über das Prüfungsergebnis wird eine Bestätigung ausgestellt, die dem Auftraggeber als Grundlage für den Personaleinsatz dient.
Wichtigste Schulungsinhalte
- Theoretische Grundlagen der Robotik, praktische Programmierung und Bedienung, tägliche Wartung und Fehlerbehebung der Anlage.
- Theoretische Grundlagen der Schweißstromquellen, praktische Bedienungsanleitung, tägliche Wartung und Fehlerbehebung der Anlage.
- Einfache theoretische Grundlagen der übrigen Hardware, praktische Bedienungsanleitung, tägliche Wartung und Fehlerbehebung der Anlage.
| Nr. | Schwerpunkte der Schulung | Geplante Dauer (Tage) |
|---|---|---|
| 1 | Installation der Anlage – Mitwirkung, Kennenlernen des Anlagenaufbaus | 3 |
| 2 | Inbetriebnahme der Anlage – Grundlagen der Inbetriebnahme | 1 |
| 3 | Schulung zu Sicherheit, Wartung und weiteren Themen der Station | 1 |
| 4 | Einführungsschulung zur Bedienung des Bediensystems | 5 |
| 5 | Schulung zur Werkzeugkalibrierung und zu automatischen Kalibriersystemen | 3 |
| 6 | Schulung zur schweißtechnischen Einstellung von Prozessen, Schweißstromquellen und Teach-Hilfsmitteln | 2 |
| 7 | Modellaufbereitung, Schulung zum modellbasierten Betrieb | 4 |
| 8 | Schulung zur Sicherstellung der täglichen Schweißleistung | 5 |
| 9 | Schulung zur Behebung häufiger Störungen | 1 |
| 10 | Abnahme der Anlage | 2 |
Abnahme und Kundendienst
Gewährleistung
- Nach der Endabnahme der Anlage beträgt die Gewährleistungsfrist in der Regel 12 Monate ab dem Datum der Unterzeichnung der Endabnahme. Können Installation und Abnahme aus Gründen, die der Auftraggeber zu vertreten hat, nicht rechtzeitig erfolgen, beginnt die Gewährleistungsfrist einen Monat nach dem Eintreffen der Anlage.
- Werden während der Gewährleistungsfrist Hauptkomponenten aufgrund von Qualitätsmängeln beschädigt, verpflichten wir uns, diese kostenlos zu ersetzen; anschließend beginnt die Gewährleistungsfrist für die ersetzten Teile neu. Während der Gewährleistungsfrist leistet der Verkäufer Wartung und technische Unterstützung kostenlos. Nach Eingang der Meldung des Anwenders stellt der Verkäufer sicher, dass die Anlage innerhalb einer Woche wieder normal arbeitet.
Abnahme der Anlage und Kundendienst
- Nach Installation und Inbetriebnahme im Werk des Anwenders bestätigt der Auftraggeber die Vollständigkeit der gesamten Anlage. Anschließend schulen die Trainer des Auftragnehmers die vom Auftraggeber benannten Bediener 2–3 Wochen lang und bestätigen alle Schulungspunkte einzeln. Nach Abschluss der Schulung führt der Auftraggeber innerhalb einer Woche die Abnahme durch; als Endabnahme gilt sie erst nach Unterzeichnung durch die Abnahmevertreter beider Parteien.
- Während der Gewährleistungsfrist erbringt das Unternehmen den Kundendienst kostenlos. Unser Online-Service steht Ihnen rund um die Uhr zur Verfügung. Wir reagieren innerhalb von 2 Stunden nach Eingang Ihrer Servicemeldung (Telefon oder Schreiben). Bei auftretenden Problemen bieten wir Anleitung und Fehlerbehebung per Telefon, E-Mail, Messenger usw. Bei Problemen, die Sie nicht selbst lösen können, unterstützt Sie unser technischer Online-Service rund um die Uhr.
- Nach Ablauf der Gewährleistungsfrist sagt das Unternehmen lebenslange technische Unterstützung und Serviceleistungen für die Anlage zu. Bei entsprechenden Software-Updates stellen wir dem Auftraggeber diese ebenfalls kostenlos zur Verfügung. Für Wartungen nach Ablauf der Gewährleistungsfrist werden nur die Materialkosten der Hardware berechnet.
- Wir verpflichten uns, Hersteller von Ersatzteilen zu empfehlen, damit der Auftraggeber hochwertige und preisgünstige Verschleiß- und Ersatzteile beziehen kann. Außerdem halten wir Ersatz- und Verschleißteile für Notfälle und den vorübergehenden Einsatz beim Auftraggeber vor.
Häufige Kundenfragen
Häufigste Fragen und Antworten zur hochpräzisen Faserlaserschneidmaschine
Wie hoch ist die maximale Traglast der 8-Achs-Roboterschweißanlage?
Die maximale Traglast der 8-Achs-Roboterschweißanlage ist in den vorliegenden Informationen nicht angegeben.
Lässt sich die 8-Achs-Roboterschweißanlage für unterschiedliche Schweißmuster programmieren?
Ja, die 8-Achs-Roboterschweißanlage kann für unterschiedliche Schweißmuster programmiert werden.
Wie groß ist die maximale Reichweite der 8-Achs-Roboterschweißanlage?
Die maximale Reichweite der 8-Achs-Roboterschweißanlage ist in den vorliegenden Informationen nicht angegeben.
Verfügt die 8-Achs-Roboterschweißanlage über eine integrierte Laser-Nahtverfolgung?
Ob die 8-Achs-Roboterschweißanlage über eine integrierte Laser-Nahtverfolgung verfügt, ist nicht angegeben.
Lässt sich die 8-Achs-Roboterschweißanlage mit anderen Schweißgeräten kombinieren, etwa mit einer Hochstrom-CO2-Schutzgasschweißmaschine?
Ob sich die 8-Achs-Roboterschweißanlage mit anderen Schweißgeräten, etwa einer Hochstrom-CO2-Schutzgasschweißmaschine, kombinieren lässt, ist nicht angegeben.
Gibt es Kompatibilitätsprobleme mit der Handführungsfunktion (Drag Teaching) der 8-Achs-Roboterschweißanlage?
Ob es Kompatibilitätsprobleme mit der Handführungsfunktion der 8-Achs-Roboterschweißanlage gibt, ist nicht angegeben.
Haben die Motoren der 8-Achs-Roboterschweißanlage eine UL-Zertifizierung?
Ob die Motoren der 8-Achs-Roboterschweißanlage UL-zertifiziert sind, ist nicht angegeben.
Gibt es Stabilitätsprobleme bei der Integration der Laser-Nahtverfolgung in die 8-Achs-Roboterschweißanlage?
Ob es Stabilitätsprobleme bei der Integration der Laser-Nahtverfolgung in die 8-Achs-Roboterschweißanlage gibt, ist nicht angegeben.
Jetzt Angebot anfordern!
Wir freuen uns auf Ihre Nachricht! Schreiben Sie uns über das folgende Formular oder per E-Mail.