
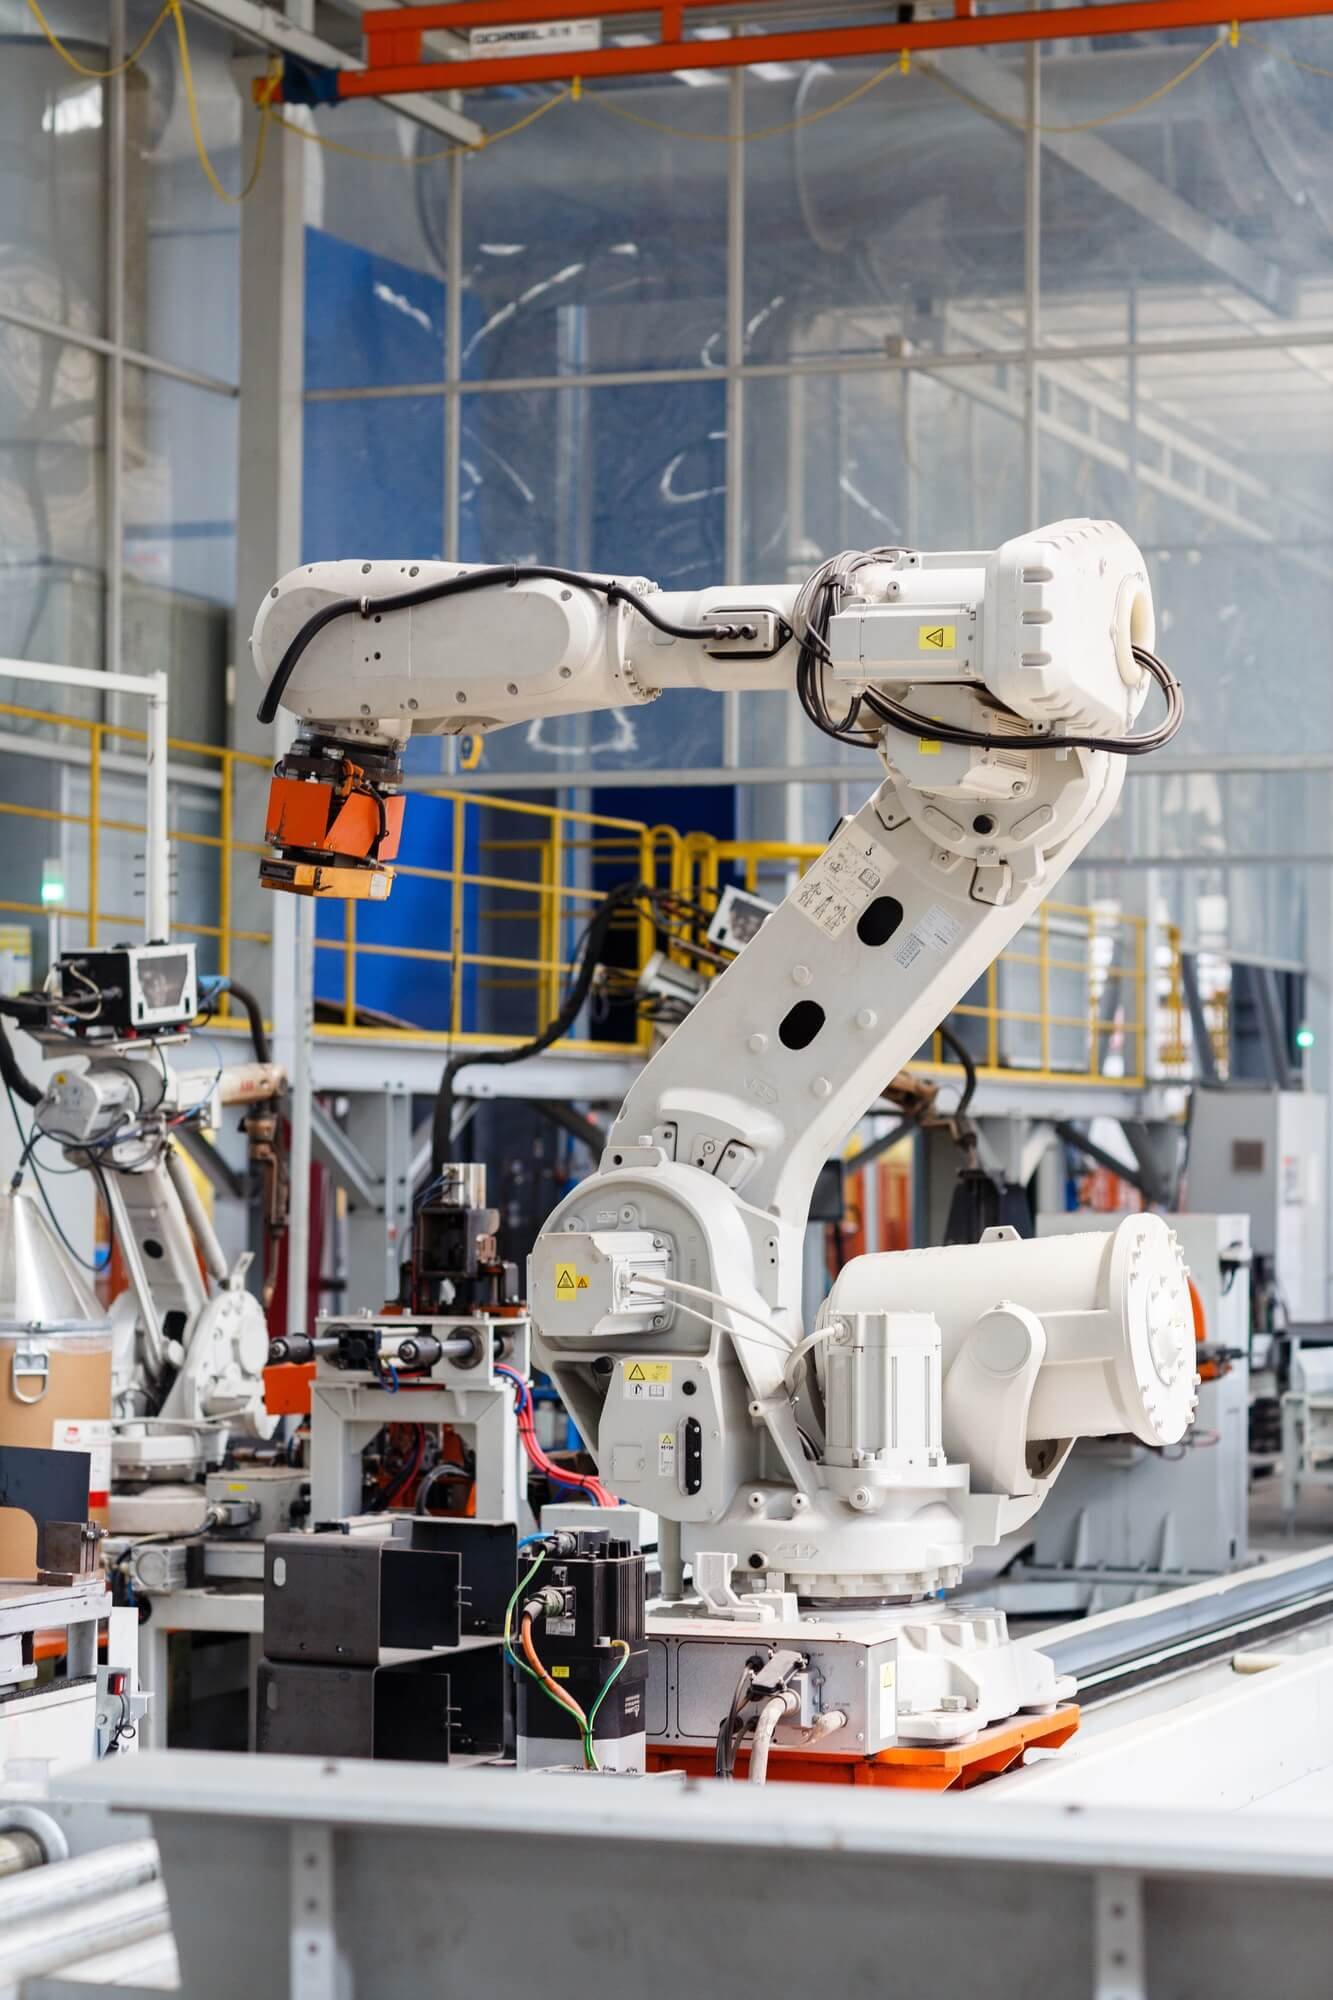
Estação de soldagem inteligente com braço em balanço de oito eixos
Soldagem automatizada de alta precisão e alta eficiência para vigas de aço, pilares de aço, vigas de plataformas de equipamentos, suportes de equipamentos e colunas de parede em caixa.
Solicite um orçamento imediato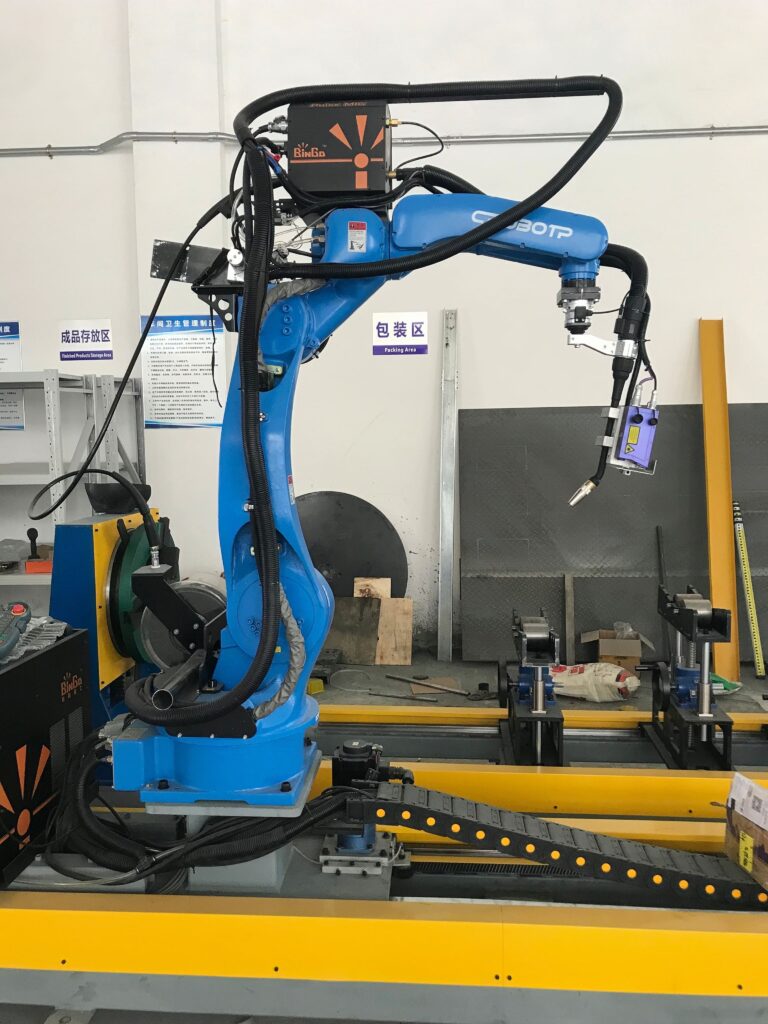
As vantagens da célula de soldagem robotizada de 8 eixos são as seguintes:
1. Alta precisão: a célula de soldagem robotizada de 8 eixos possui recursos de posicionamento e controle de movimento de alta precisão, possibilitando operações de soldagem precisas.
2. Alta eficiência: a célula robotizada de soldagem realiza soldagem automatizada, aumentando significativamente a eficiência de produção e do trabalho.
3. Flexibilidade: a célula de soldagem robotizada de 8 eixos conta com capacidade de movimentação flexível e se adapta a peças de diferentes formatos e tamanhos.
4. Confiabilidade: a célula robotizada de soldagem adota sistemas de controle e sensores avançados, proporcionando desempenho operacional estável e confiável.
5. Segurança: a célula robotizada de soldagem reduz as operações de soldagem manual, diminuindo os riscos à segurança dos trabalhadores.
6. Redução de custos: a soldagem automatizada reduz os custos de mão de obra e o desperdício de material, diminuindo assim os custos de produção.
7. Controle de qualidade: a célula robotizada de soldagem permite o controle preciso dos parâmetros de soldagem, melhorando a qualidade e a consistência dos cordões de solda.
8. Rastreabilidade: a célula robotizada de soldagem registra o processo e os parâmetros de soldagem, garantindo a rastreabilidade do processo de soldagem.
Sistema operacional
Interface do sistema
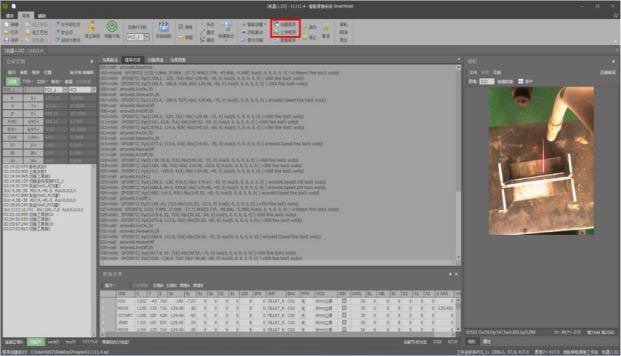 Toque no diagrama para ver em tamanho real.
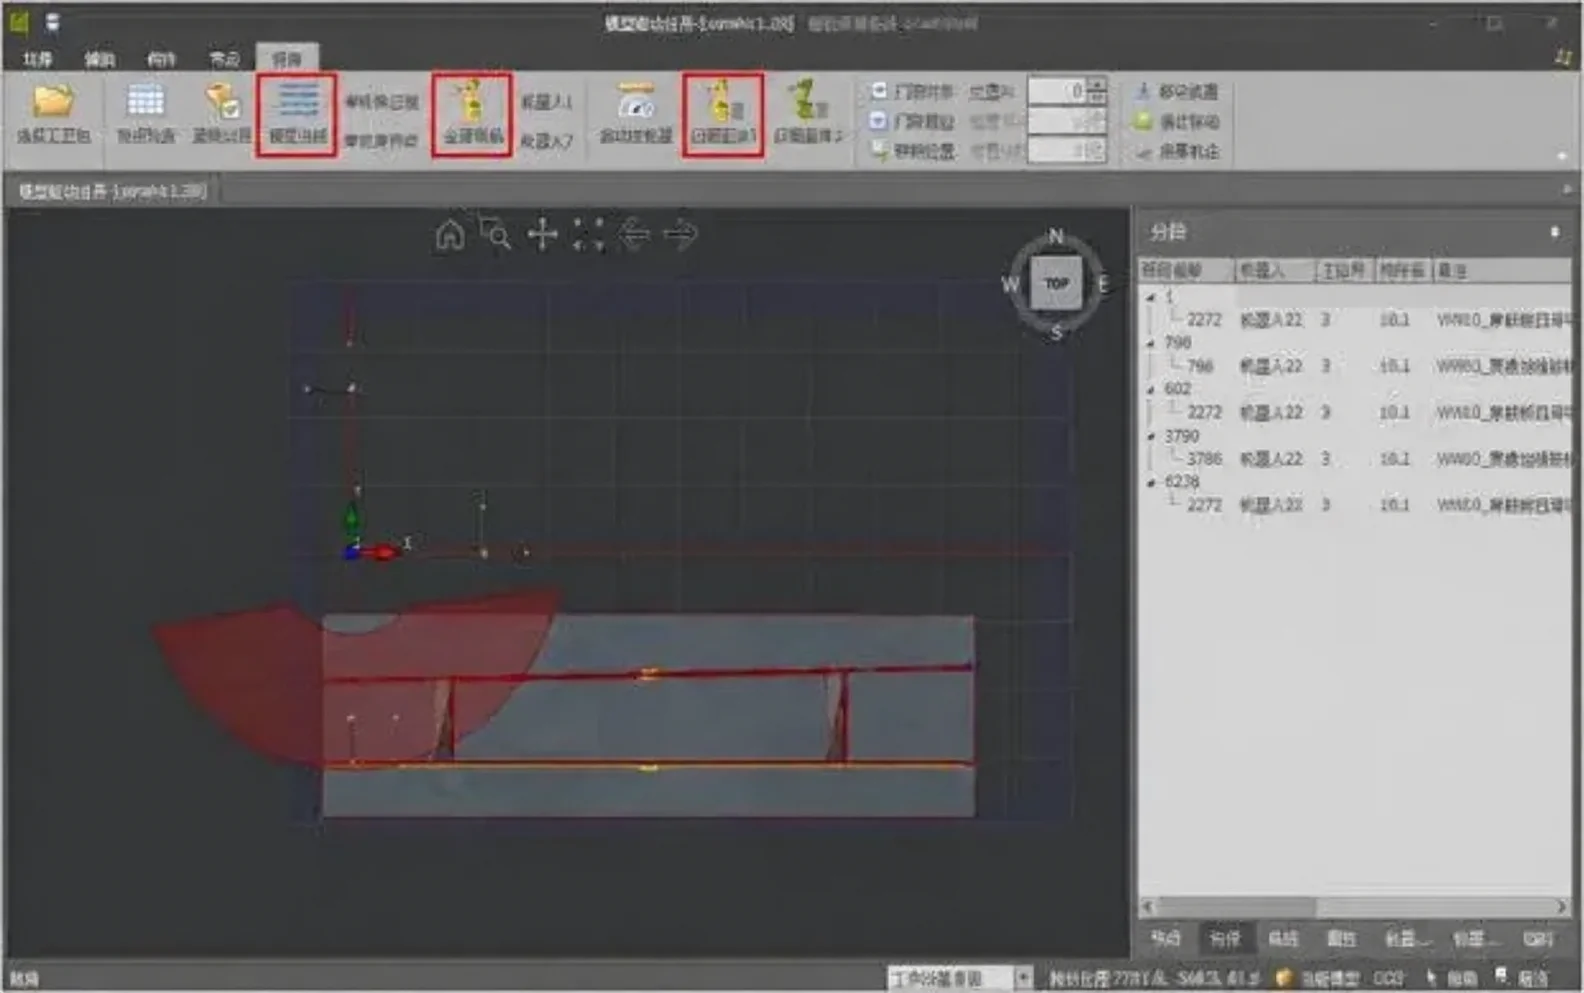 Toque no diagrama para ver em tamanho real.
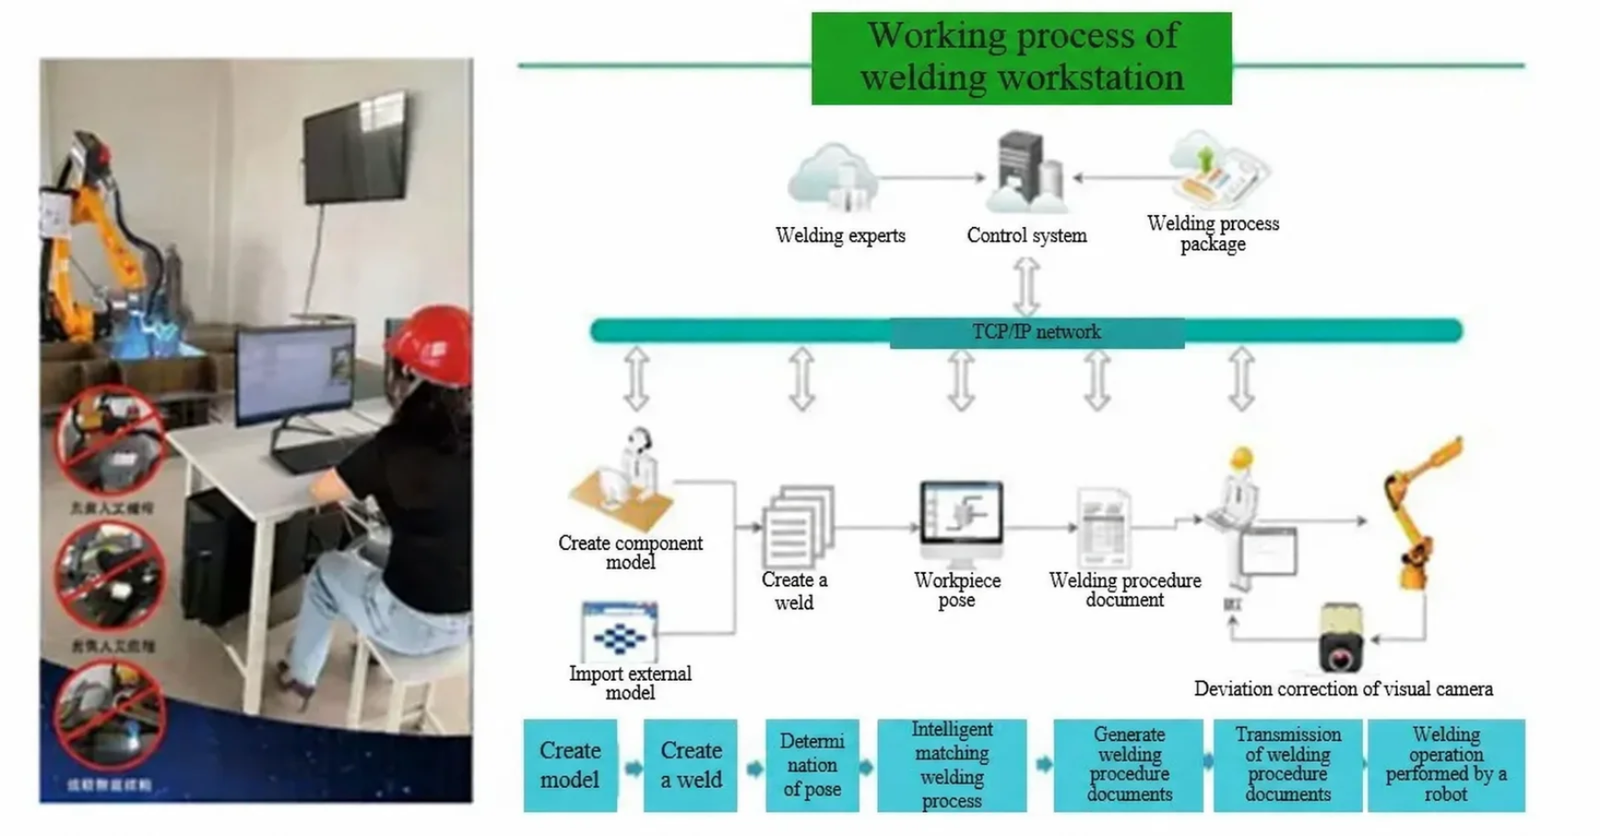 Toque no diagrama para ver em tamanho real.
Visão geral das funções
O sistema é de desenvolvimento próprio. Sua principal função é gerar automaticamente o programa de soldagem de acordo com o contorno real da posição no modelo, por meio da integração profunda do processo de soldagem, importando-o em seguida para o modelo 3D a fim de determinar, pelo sistema de visão, a posição da solda de todo o componente. O software é instalado no sistema de PC, que pode ser posicionado em qualquer local. O controle remoto é realizado via protocolo TCP/IP, ou seja, o equipamento em campo pode ser operado diretamente do escritório para execução da soldagem.
O sistema pode operar normalmente em dois turnos por dia (8 horas por turno) e manter precisão estável;
Os desenhos de projeto da célula foram verificados e simulados repetidamente, e a resistência de projeto de cada componente é confiável, com montagem e manutenção facilitadas. Garantidas as funções, a aparência também é cuidada;
Todas as peças adquiridas para o equipamento da célula são fornecidas por fabricantes reconhecidos no setor, e a qualidade de todas as peças usinadas foi rigorosamente controlada, com resistência dentro dos padrões, desempenho superior e movimento estável;
A unidade de medida das peças e dos instrumentos do equipamento da célula e de todos os desenhos deve seguir a norma GB; o projeto, a fabricação e os materiais utilizados em todos os instrumentos e peças devem estar em conformidade com as normas ISO e IEC ou outras normas equivalentes;
As peças e os componentes da célula são fabricados com materiais de alta qualidade, e os elementos mecânicos e elétricos selecionados são produtos confiáveis e de alto desempenho.
Esquema do projeto
Tipo de produto
Dimensões estruturais
| S/N | Produto | Altura | Largura | Comprimento |
|---|---|---|---|---|
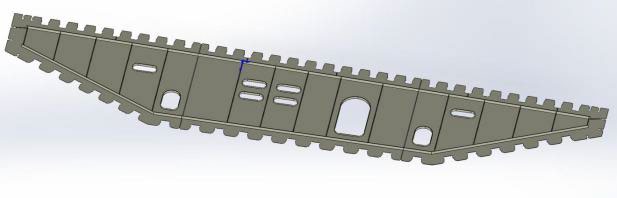
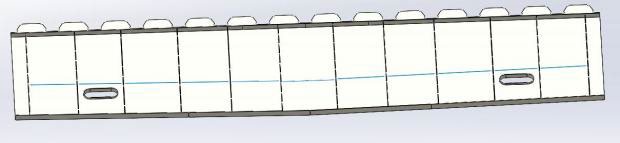
| 1 | Diafragma de ponte | Altura da chapa vertical ≤ 0,5 m | ≤3.5m | ≤12m |
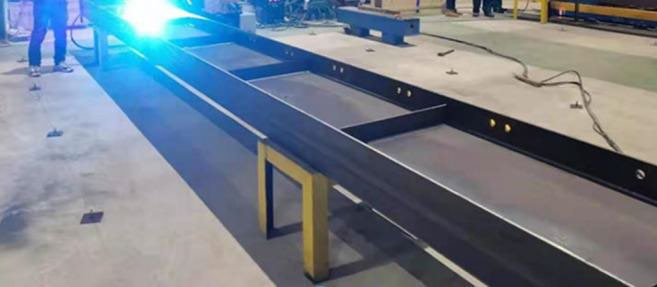
| 2 | Perfil de aço em H | Altura da chapa vertical ≤ 0,5 m | ≤3.5m | ≤12m |
Fotos de produtos típicos
Ambiente de trabalho e preparação do usuário
Alimentação elétrica: 380 V ± 10%, 50 Hz ± 2%, 220 V ± 10%, 50 Hz. O quadro de distribuição principal no ponto de ligação deve ser equipado com interruptor diferencial residual (DR) acima de 125 A e devidamente aterrado. O armário de distribuição elétrica deve ser instalado no meio da estação; caso contrário, o comprimento dos cabos fornecidos com o equipamento não será suficiente;
a) Obras de fundação b) Materiais e serviços de cabeamento do lado primário c) Sistema de aterramento TN-S e fio terra
Temperatura ambiente de operação: -10 °C – 45 °C.
Umidade ambiente de operação: ≤ 90%, sem condensação; iluminação suficiente e boa ventilação; pressão do ar comprimido: maior ou igual a 0,6 MPa.
Ar comprimido: fornecer uma fonte de ar com pressão de 5–7 Kgf/cm2, normalmente 4–5 Kgf/cm2.
Gás de proteção: devem ser fornecidos gases CO2, Ar+CO2 ou tubulações que atendam às normas nacionais e sejam abastecidos de forma centralizada. A pressão do gás de proteção deve ser superior a 0,5 MPa.
Preparação do local: a) Antes da chegada do equipamento ao local, o usuário deve limpar a área de trabalho da estação do sistema de soldagem inteligente b) Fornecer calços de instalação do pórtico conforme o nivelamento do piso do local c) Disponibilizar uma máquina de solda manual capaz de pontear em qualquer posição d) Disponibilizar empilhadeira ou guindaste para apoio à instalação do equipamento
Layout geral
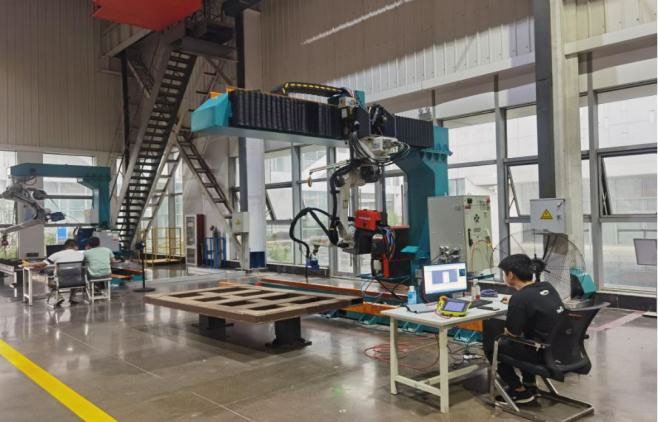
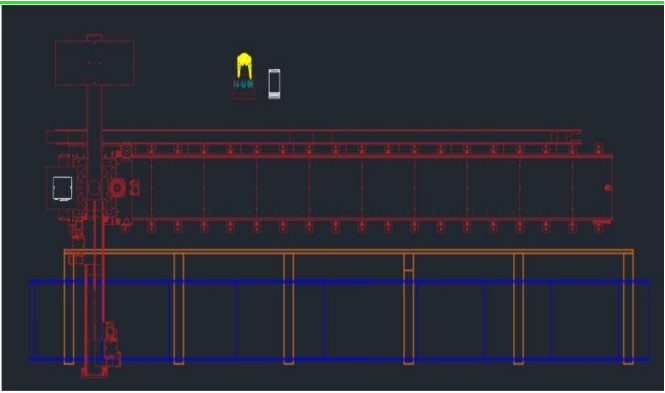 Toque no diagrama para ver em tamanho real.
Descrição do layout
A área necessária para a estação inteligente autônoma padrão de oito eixos com braço em balanço é de 3,5 × 13 m.
A estação inteligente autônoma padrão de oito eixos com braço em balanço inclui: 1 conjunto de braço em balanço de oito eixos, 1 conjunto de robô, 1 conjunto de fonte de soldagem, 1 conjunto de sistema de visão da tocha de solda e 1 conjunto de sistema operacional (incluindo computador);
Os sistemas auxiliares opcionais da estação incluem: estação de limpeza da tocha (opcional), sistema de coleta de pó (opcional);
O usuário é responsável pela disposição da estrutura da bancada e pelo layout de soldagem entre os suportes
Lista de equipamentos
| Lista de equipamentos da estação de soldagem de oito eixos com braço em balanço · Número de estações: 1 | ||||||
| S/N | Subitem | Nome/descrição | Unidade | Quantidade | Marca/fabricante | Observações |
|---|---|---|---|---|---|---|
| 1 | Sistema robótico | Robô de soldagem | Conjunto | 1 | EFT | ER10-1600 |
| 2 | Cabo personalizado | Conjunto | 1 | EFT | ||
| 3 | Armário de controle | Conjunto | 1 | EFT | ||
| 4 | Equipamentos de soldagem | Máquina de solda | Conjunto | 1 | Ota | NBC-500RP PRO |
| 5 | Cabo personalizado | Conjunto | 1 | Ota | ||
| 6 | Tocha de solda | Conjunto | 1 | Thelma | Tocha de solda refrigerada a água TRM605W | |
| 7 | Estação de limpeza da tocha | Conjunto | 1 | Thelma | ||
| 8 | Sistema de translação | Estrutura em balanço de oito eixos | Conjunto | 1 | EFT | GB-DJXB-2Y-13X |
| 9 | Servomotor | Conjunto | 3 | Tama River | ||
| 10 | Cabo personalizado | Conjunto | 3 | EFT | ||
| 12 | Sistema de visão | Laser de linha de visão completa | Conjunto | 1 | JTC | Inclui software do sistema de visão + suporte |
| 13 | Computador/console | Conjunto | 1 | JTC | ||
| 14 | Sistema inteligente | Conjunto | 1 | JTC | ||
Configuração do equipamento
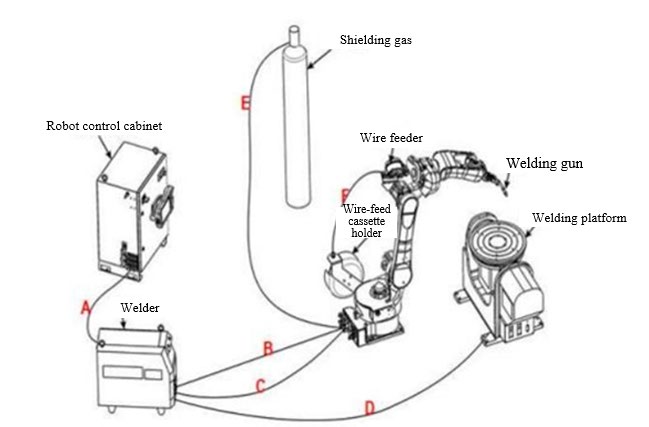
Composição básica de um sistema de robô de soldagem:
A — Cabo de sinal de soldagem: interação de sinais entre o robô e a máquina de solda;
B — Cabo positivo da máquina de solda: circuito positivo da máquina de solda;
C — Cabo de controle do alimentador de arame: sinal interativo entre a máquina de solda e o alimentador de arame;
D — Cabo negativo da máquina de solda: circuito negativo da máquina de solda;
E — Tubo de ar: tubulação para condução do gás de proteção;
F — Tubo do alimentador de arame: tubulação de alimentação do arame de solda
Robô de soldagem
ER-10-1600
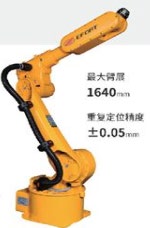
Alcance máximo do braço: 1.640 mm
Precisão de posicionamento repetido: ±0,05 mm
- Carga útil
- 10k𝜀𝜀
- Massa do corpo
- 185 kg
- Número de eixos
- 6
- Corpo/punho
- IP65/IP67
- Armário de controle
- IP54
- Consumo de energia
- 3 kW
| Momento de inércia admissível do punho | |
|---|---|
| Eixo J1 | 20N.m |
| Eixo J2 | 20N.m |
| Eixo J3 | 10N.m |
| Eixo J4 | 0,625 kg.m2 |
| Eixo J5 | 0,625 kg.m2 |
| Eixo J6 | 0,2 kg.m2 |
| Velocidade máxima de eixo único | |
|---|---|
| Eixo J1 | 170°/s |
| Eixo J2 | 160°/s |
| Eixo J3 | 180°/s |
| Eixo J4 | 330°/s |
| Eixo J5 | 360°/s |
| Eixo J6 | 600°/s |
| Faixa de movimento de cada eixo | |
|---|---|
| Eixo J1 | ±165° |
| Eixo J2 | +80°/-135° |
| Eixo J3 | +163°/-75° |
| Eixo J4 | ±180° |
| Eixo J5 | ±130° |
| Eixo J6 | ±360° |
Parâmetros da faixa de movimento
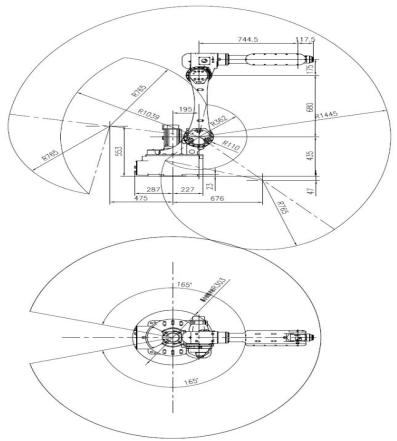 Toque no diagrama para ver em tamanho real.
Parâmetros relevantes do sistema de controle do robô
| Unidade funcional | Item de especificação | Indicadores técnicos |
|---|---|---|
| Alimentação principal | Tensão nominal | CA trifásica 380 V ±10% |
| Frequência da alimentação | 50 Hz–60 Hz, faixa de flutuação: ±5% | |
| Potência da máquina completa | 3,5 kW | |
| Terminal de controle | Saída de alimentação 24 V | 24V ±5%, 10A |
| Saída digital | Saída PNP de nível alto de 24 canais (usuários podem usar 18 canais) | |
| Entrada digital | Entrada PNP de nível alto de 24 canais (usuários podem usar 16 canais) | |
| Entrada analógica | Suporte à adição de módulos de expansão | |
| Saída analógica | Suporte à adição de módulos de expansão | |
| Interface de encoder auxiliar | Suporte à adição de módulos de expansão | |
| Interface de comunicação | CAN | 1 canal; a interface está localizada no controlador e suporta comunicação com a fonte de soldagem |
| Ethernet | 1 canal; a interface está localizada no controlador e suporta TCP/IP, MODBUS_TCP, FINS_TCP e ETHERNET/IP | |
| EtherCAT | 1 canal; suporta expansão com módulo de IO remoto e módulo gateway ANYBUS. | |
| Dimensões externas do armário de controle | L555 mm × P560 mm × A1165 mm (excluindo conector de aviação) | |
| Peso | 125 kg | |
| Ambiente | Grau de proteção do armário elétrico | IP54, unidade de resfriamento IP30 |
| Método de resfriamento | Resfriamento a ar | |
| Modo de instalação | Instalação vertical | |
| Local de operação | Ambiente interno, sem luz solar direta, poeira, gás corrosivo, gás combustível, névoa de óleo, vapor de água, gotejamento ou sal etc. | |
| Temperatura ambiente | 0℃~45℃ | |
| Umidade ambiente de uso | 80% UR sem condensação (40 °C) | |
Função de comunicação
| Função de comunicação | Disponível ou não | Observações complementares |
|---|---|---|
| MES | √ | Função MES baseada em comunicação TCP/IP, capaz de ler diversos estados do robô |
| Comunicação TCP/IP | √ | Suporta comunicação SOCKET como servidor ou cliente e interpretação livre de strings |
| Modbus-TCP | √ | Como estação escrava (servidor) do Modbus-TCP, o robô suporta transmissão de dados, partida externa e leitura de status |
| Profibus-DP | X | Este modelo tem controlador RP2 sem interface de hardware DP |
| Ethernet/IP | √ | Robô como estação escrava |
| Profinet | X | A configuração padrão é o controlador RP2, que precisa ser atualizado para o controlador RP2-RPO |
| CANopen | √ | Suporta comunicação pelos protocolos de fonte de soldagem Ota e Megmeet |
| EtherCAT | √ | Suporta equipamento de estação escrava EtherCAT e gateway da série ANBUS para converter a comunicação EtherCAT em outros protocolos de barramento |
| Outro | √ | Comunicação visual fixa e comunicação visual de rastreamento de transportador baseadas no protocolo TCP/IP |
Marca dos principais acessórios
| Nome | Marca | Uso |
|---|---|---|
| Redutor | Green | Eixo J5, J6 |
| Redutor | Aoyi | Eixos J1, J2, J3 e J4 |
| Servomotor | Tama River | Eixos J1~J6 |
| Servoacionamento | Qingneng Dechuang S7 | Eixos J1~J6 |
| Controlador | ROBOX | |
| Pendant de programação | EFT |
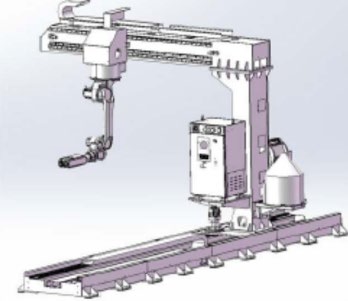
Estrutura em balanço de oito eixos
Características técnicas do equipamento (suporte)
Nome: estação de trabalho inteligente de oito eixos com braço em balanço
Especificação e modelo: GB-XB-2Y-10X
Potência total: 18 kW
Precisão de posicionamento: ±0,5 mm
Carga na extremidade: 10 kg
Velocidade de translação: 15 m/min
Comprimento de translação na direção X: comprimento do trilho de 10 m
Comprimento efetivo à direita na direção Y: 2 m
Faixa de trabalho máxima: 9 × 3,5 × 0,5 (m)
Profundidade máxima de trabalho: 0,5 m
A estação de trabalho inteligente de oito eixos com braço em balanço é adequada para soldagem, corte, esmerilhamento e outras tarefas envolvendo estruturas metálicas, como vigas de aço, colunas de aço, vigas de plataformas de equipamentos, suportes de equipamentos e colunas de parede tipo caixa. Além das capacidades da estação de trabalho de sete eixos com braço em balanço, ela acrescenta adaptabilidade na direção da largura de trabalho individual. A estação de trabalho padrão pode cobrir peças com 3,5 metros de largura e 9 metros de comprimento.
| Sistema de translação do braço em balanço | |
|---|---|
| Nome | Sistema de translação do braço em balanço |
| Modelo | GB-XB-2Y-10X |
| Estrutura | Máquina única com braço em balanço invertido |
| Carga | 1.000 kg |
| Precisão de posicionamento | ±1 mm |
| Número de eixos adicionais | 2 |
| Comprimento de translação na direção X | Comprimento do trilho: 13 m |
| Largura do eixo Y | 2m |
| Velocidade de translação | 8 m/min |
| Ambiente de instalação | |
|---|---|
| Temperatura | -10-45℃ |
| Umidade | 20-80% |
| Choque | Abaixo de 4,9 m/s2 |
| Outro | Sem gases e líquidos pirofóricos e corrosivos; sem água, óleo etc.; sem proximidade com fontes de interferência de alta intensidade |
| Pode ser usada para soldar peças com 12 m de comprimento e 3,5 m de largura. | |
Fonte de Soldagem
Fonte de soldagem Ota NBC-500RP Plus: controle por interface digital, com acesso direto aos parâmetros de soldagem armazenados pelo cliente.
Os respingos são extremamente reduzidos e a junta de solda apresenta excelente acabamento.
Funções otimizadas de abertura de arco, extinção de arco e remoção de esfera.
O sistema de controle totalmente digital garante controle preciso do processo de soldagem e comprimento de arco estável.
Função robusta de reporte digital de erros, com exibição de diversas falhas por códigos de erro.
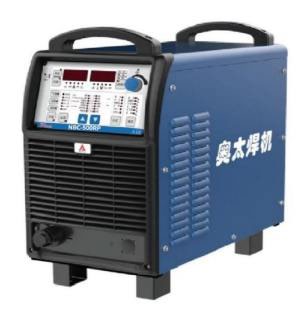
Parâmetros do equipamento
| Modelo | NBC-350RP | NBC-500RP Plus |
|---|---|---|
| Tensão/frequência nominal de entrada (V/Hz) | Trifásico 380±10% 50 | |
| Capacidade nominal de entrada (KVA) | 14 | 24 |
| Corrente nominal de entrada (A) | 20 | 38 |
| Tensão nominal de saída (V) | 31.5 | 39 |
| Ciclo de trabalho contínuo com carga nominal (%) | 60 | 100 |
| Tensão de saída em vazio (V) | 101 | 106 |
| Faixa de corrente/tensão de saída (A/V) | 60/17~350/31.5 | 60/17~500/39 |
| Diâmetro do arame de solda (mm) | 0.8, 1.0, 1.2, 1.6 | |
| Vazão de gás (L/min) | 15~20 | |
| Grau de proteção do invólucro | IP23 | |
| Classe de isolamento | H | |
| Dimensões externas C×L×A (cm) | 66×32×56 | |
| Peso (kg) | 50 | 55 |
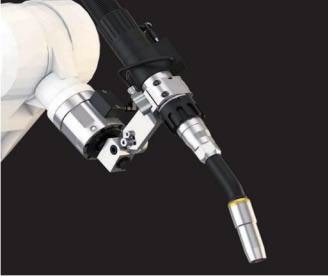
Tocha de solda refrigerada a água
A tocha de solda é uma tocha robotizada refrigerada a água Terma e Apollo, composta principalmente por pescoço da tocha refrigerado a água e cabo. A tocha adota um projeto inovador de gás de proteção bidirecional, que proporciona excelente proteção gasosa na soldagem, reduz significativamente o consumo de gás de proteção, melhora o resfriamento da tocha e prolonga a vida útil do bico de contato.
Parâmetros do equipamento
| Nome do parâmetro | Parâmetro |
|---|---|
| Modo de refrigeração: | Resfriada a líquido |
| Valor de corrente nominal: | 500 A CO2/gás misto |
| Ciclo de trabalho da tocha de solda: | 100% |
| Diâmetro do arame de solda | Φ1,0 – Φ1,6 mm |
| Ângulo opcional do pescoço da tocha: | 16°, 22°, 45° |
| Comprimento opcional do pescoço: | Consulte a tabela a seguir |
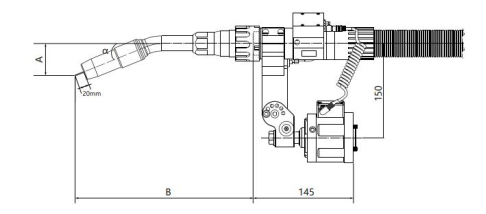
Parâmetros dimensionais do pescoço da tocha
| a | A | B | Ângulo do pescoço da tocha | Nº do pescoço da tocha |
|---|---|---|---|---|
| 22° | 52.35 | 287.5 | 22° | TRM651W-22 |
| 22° | 52.35 | 387.4 | 22° | TRM651W-22L |
| 45° | 114.57 | 254.6 | 45° | TRM651W-45 |
| 45° | 114.57 | 354.6 | 45° | TRM651W-45L |
| 45° | 114.57 | 414.6 | 45° | TRM651W-45L1 |
| 45° | 116.6 | 554 | 45° | TRM651W-45L3 |
Laser de linha com visão 2D
A câmera 3D de luz estruturada utiliza luz estruturada de raster codificado MEMS para realizar a varredura e reconstrói os dados reais da nuvem de pontos tridimensional do objeto por meio de um algoritmo de restauração de imagem binocular. Atende aos requisitos de aplicação de visão 3D para alta resolução industrial e medição submilimétrica. O equipamento apresenta as vantagens de tamanho reduzido, grande profundidade de campo, alta precisão de medição, baixo custo e operação simples. Pode ser aplicado a identificação biométrica, automação industrial, robôs e reconstrução 3D
de objetos e outros cenários.
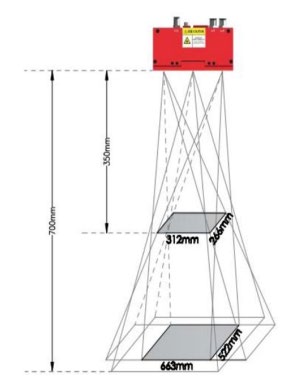
Diagrama esquemático da faixa de varredura
Especificações
| Parâmetro | Haotian PDN0700 |
|---|---|
| Fonte de luz | 850 nm |
| Distância de trabalho recomendada | 350 mm – 700 mm |
| Campo de visão próximo | 260 mm × 312 mm |
| Campo de visão distante | 522 mm × 663 mm |
| Precisão do eixo Z | 0,1 mm |
| Resolução | 1280×1024 |
| Tempo de aquisição | 0.8-13s |
| Modo de varredura | Escaneamento único/contínuo |
| Método de acionamento | Software |
| Formato da nuvem de pontos | PCD, PLY, TXT |
| Tipo de imagem | Mapa em escala de cinza, mapa de profundidade |
| Interface de dados | GigE |
| Consumo de energia | 5.9W@12V |
| Peso | 606g |
| Dimensões externas | 136 × 64 × 52,5 mm3 |
| Temperatura de operação | 0-50℃ |
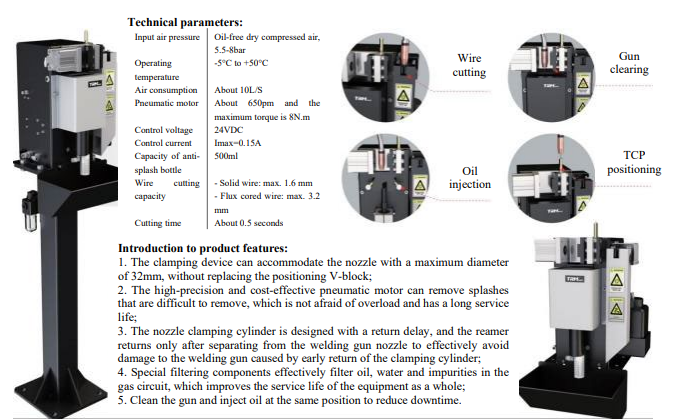
Estação de limpeza da tocha (opcional)
Características do produto:
- 1 O dispositivo de fixação comporta bicos com diâmetro máximo de 32 mm, sem necessidade de substituir o bloco em V de posicionamento;
- 2 O motor pneumático de alta precisão e ótimo custo-benefício remove respingos de difícil eliminação, suporta sobrecarga e tem longa vida útil;
- 3 O cilindro de fixação do bico conta com retardo de retorno: o alargador só recua após se separar do bico da tocha de solda, evitando danos causados pelo retorno antecipado do cilindro;
- 4 Componentes especiais de filtragem removem efetivamente óleo, água e impurezas do circuito de gás, aumentando a vida útil do equipamento como um todo;
- 5 A limpeza da tocha e a injeção de óleo ocorrem na mesma posição, reduzindo o reposicionamento;
Parâmetros técnicos
| Atributo | Valor |
|---|---|
| Pressão de entrada de ar | Ar comprimido seco sem óleo, 5,5–8 bar |
| Temperatura de operação | -5 °C a +50 °C |
| Consumo de ar | Cerca de 10 L/s |
| Motor pneumático | Cerca de 650 rpm e torque máximo de 8 N·m |
| Tensão de controle | 24 VDC |
| Corrente de controle | Imax = 0,15 A |
| Capacidade do frasco antirrespingos | 500 ml |
| Capacidade de corte do arame | – Arame sólido: máx. 1,6 mm – Arame tubular: máx. 3,2 mm |
| Tempo de corte | Cerca de 0,5 segundo |
Descrição funcional:
- 1Remover os respingos presos na capa de proteção de gás da tocha de solda, gerados pelo robô de soldagem durante a operação de soldagem automática, para garantir a passagem de gás desobstruída por longo prazo, bloquear efetivamente a entrada de ar na área de soldagem e melhorar a qualidade da solda;
- 2Remover a poeira gerada pelos fumos de soldagem no bico de contato;
- 3Limpar o furo de saída de gás no tubo adaptador;
- 4Pulverizar limpador de tocha na capa de proteção para reduzir a aderência de respingos ao bocal e ao tubo de contato e aumentar a durabilidade.
- 5Reduzir a carga de trabalho dos operadores;
- 6Evitar que a qualidade da solda seja afetada por limpeza manual imprecisa;
- 7Evitar o desgaste da rosca da luva isolante entre a capa de proteção e o tubo de conexão do corpo principal devido à limpeza e desmontagem manual repetidas, prolongando o tempo de operação e reduzindo o custo;
- 8Evitar falhas de manutenção devido ao desalinhamento do dispositivo de proteção de gás e ao desvio do gás causados pelo desgaste da rosca.
Equipamento de remoção de poeira (opcional)
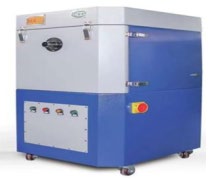
HXYD-GD300 (purificador de alta pressão negativa)
Características do equipamento:
Design compacto, ocupa pouco espaço e é fácil de movimentar.
O elemento filtrante é fabricado com novo material de nanofibra e a superfície é revestida com filme; a eficiência de filtragem da fumaça de solda chega a 99%.
O ventilador vortex apresenta baixo consumo de energia, alta pressão de ar, forte vazão de ar e operação estável.
Remoção automática de poeira por pulso, pressão de ar constante e limpeza completa.
Finalidade:
1. Soldagem manual de dupla proteção em estação única
2. Esmerilhamento e remoção de poeira em estação única
3. Soldagem robotizada em estação única
Parâmetros técnicos
| Parâmetro | Valor |
|---|---|
| Marca | HXYD-GD300 |
| Capacidade de processamento de ar | 318m3/h |
| Método de remoção de cinzas | Remoção de cinzas por pulso |
| Material do meio filtrante | Fibra de poliéster + filme de PTFE |
| Porta de sucção de ar | 1 un. |
| Pressão negativa máxima | 32.000 Pa |
| Eficiência de separação | 99.90% |
| Partículas filtradas | 0.3 μm |
| Potência do motor | 3,0 kW |
| Tensão | 380V |
| Área de filtragem | 8 m2 |
| Vida útil | 5.000 horas |
| Sucção | Φ51 mm/Φ38 mm |
| Comprimento do braço de sucção | Personalizado conforme os requisitos do cliente |
| Dimensões externas da máquina | 620*660*1100 mm |
| Ruído | 72±10 |
| Marca do cartucho filtrante | Importado |
| Método de remoção de cinzas | Remoção automática de resíduos |
| Marca do motor | Marca chinesa conhecida |
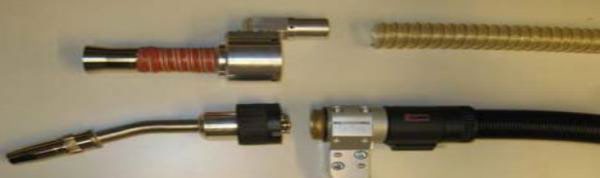
Design integrado de remoção de pó no pescoço da tocha (diagrama esquemático):
Vantagens:
O tubo de duplo lúmen otimiza o ambiente de circulação do gás e aumenta a vazão.
Vida útil ultralonga dos consumíveis.
Melhor efeito de refrigeração a água de duplo canal.
Maior capacidade de soldagem.
O design integrado do equipamento de despoeiramento de alta pressão negativa proporciona melhor remoção de pó e reduz significativamente a possibilidade de interferência com outros equipamentos.
Consumo de Energia do Equipamento
| Consumo de energia de um único braço em balanço de oito eixos | ||||
| S/N | Nome do equipamento | Potência do equipamento | Quantidade por estação individual | Consumo total de energia (kW) |
|---|---|---|---|---|
| 1 | Robô de soldagem | 5 | 1 | 16 |
| 2 | Servomotor | 2 | 3 | 6 |
| 3 | Máquina de solda | 10 | 1 | 10 |
| 4 | Visão, controlador | 1 | 1 | 1 |
| Total | 33 | |||
Controle de qualidade
Etapa de projeto
- Coordenação
Inspeção mútua e feedback de informações com os clientes.
- Planejamento
Acordo técnico; Ata da reunião de início do projeto; Plano de rede do projeto; Cronograma de divisão de projeto.
- Análise
Assinatura dos desenhos; Aplicação de novas tecnologias; Problemas com outras linhas de produção existentes.
- Objetivos
Garantia da qualidade do projeto; Minimização de alterações de projeto.
Para esclarecer o conteúdo do trabalho e as responsabilidades dos departamentos (divisões) envolvidos em cada etapa de projeto e desenvolvimento, formulamos o Procedimento de Controle de Projeto e Desenvolvimento de Projetos de Engenharia, a fim de garantir a realização adequada do projeto e do desenvolvimento do produto, controlar seu processo e aprimorar sua eficiência e qualidade.
Etapa de produção
- Controles de processo
Controle de qualidade de fornecedores; Inspeção de precisão de 100% das peças; Inspeção da qualidade visual das peças.
- Montagem e comissionamento
Inspeção da tolerância geométrica na pré-montagem; Comissionamento do equipamento mecânico e inspeção do estado de movimento; Inspeção de precisão do equipamento em comissionamento.
Para controlar a qualidade de produção dos fornecedores, deve ser implementado o Procedimento de Controle de Gestão de Fornecedores, garantindo que processos, produtos e serviços fornecidos externamente atendam aos requisitos especificados. Para assegurar que os produtos estejam qualificados antes da entrega, deve ser implementado o Procedimento de Controle de Inspeção de Produto, garantindo que os produtos entregues atendam aos requisitos técnicos.
Instalação e comissionamento
- Instalação
Instale conforme as especificações técnicas de instalação.
- Verificação
Inspeção das condições para instalação do equipamento e comissionamento da produção; Cálculo dos requisitos de takt de produção.
- Monitoramento e ajuste
Inspeção de falhas em operação contínua e levantamento de estatísticas de taxa de falha; Ajuste de adaptabilidade do sistema aos seus produtos.
- Objetivos
Garantir funcionalidade ideal; Garantir operabilidade ideal.
Requisitos de qualidade do equipamento na etapa de uso
De modo geral, garante-se que o equipamento opere normalmente, que a precisão do equipamento atenda aos requisitos de uso e que o takt de produção atenda aos requisitos de projeto. Os objetivos de qualidade por subitem são os seguintes:
| S/N | Item de inspeção | Método e padrão de inspeção | Conclusão da inspeção |
|---|---|---|---|
| 1 | Todos os componentes estão instalados e fixados. | Os parafusos estão apertados, e a rede e o circuito estão desobstruídos. | |
| 2 | Desempenho e precisão do robô | Taxa de falha e precisão de posicionamento repetitivo durante o comissionamento | |
| 3 | Confiabilidade do sensor anticolisão | Teste manual de colisão simulada | |
| 4 | Estabilidade da máquina de solda | A saída de soldagem é normal e a formação do cordão de solda é consistente. | |
| 5 | A estação de limpeza da tocha está em uso normal. | Se a limpeza da tocha, o corte do arame e a injeção de óleo estão normais. | |
| 6 | O sistema de visão está em uso normal. | A aquisição de dados do sistema de visão permanece estável durante o comissionamento. | |
| 7 | O software está em uso normal. | O equipamento de acionamento do sistema está em uso normal. | |
| 8 | Precisão de instalação | O desvio das dimensões externas da instalação do equipamento atende aos padrões de projeto. | |
| 9 | Aparência do equipamento | O revestimento superficial da peça usinada está em boas condições. | |
| 10 | Marca e indicadores técnicos das peças | A marca e os indicadores técnicos correspondem à seleção de projeto. | |
| 11 | Operação pelo usuário | O usuário consegue operar o equipamento normalmente após o treinamento. |
Equipe do projeto
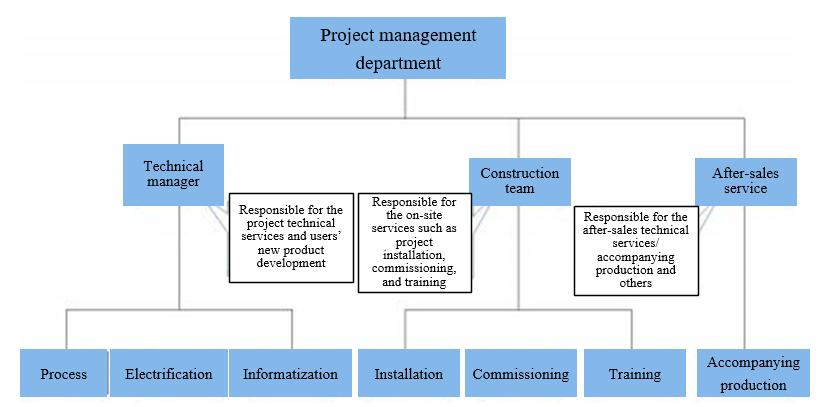 Toque no diagrama para ver em tamanho real.
Responsabilidades do gerente de projeto
- Primeiro responsável pelo projeto, encarregado principalmente de controlar o plano e o andamento geral do projeto, supervisionar a implementação das medidas de segurança e supervisionar o controle de qualidade
- Participar das negociações comerciais preliminares e da comunicação técnica do projeto, e ser responsável pela aquisição das marcas dos materiais
- Avaliação do andamento do projeto e avaliação de bônus dos membros da equipe de projeto
- Reportar em tempo hábil ao diretor do projeto e ao assistente do projeto a coordenação e a comunicação de questões com o supervisor do cliente (Parte A)
- Responsável por conduzir o processo de aceitação do projeto e por organizar e realizar as reuniões de encerramento do projeto
Responsabilidades do gerente técnico
- O gerente técnico do projeto (controle, projeto, processo) é responsável pela viabilidade das soluções técnicas do projeto
- Responsável pela comunicação técnica e pela assinatura de acordos técnicos do projeto
- Responsável por otimizar as soluções técnicas ao longo do projeto, bem como pelo comissionamento no local e pela cooperação técnica
Reunião regular de trabalho
| Cronograma de reuniões diárias e semanais no local | |||||
| S/N | Tempo | Período | Participantes | Conteúdo da reunião | Observações |
|---|---|---|---|---|---|
| 1 | Antes do início dos trabalhos pela manhã | 8:00-8:30 | Toda a equipe | Conteúdo dos trabalhos de hoje: pontos de atenção de segurança, líderes das áreas e programação das tarefas | O horário da reunião deve depender da situação específica e a reunião deve ser presidida pelo gerente de projeto no local |
| 2 | Antes do encerramento do expediente à tarde | 17:00-17:50 | Toda a equipe | Status de conclusão do plano de trabalho de hoje e organização do conteúdo dos trabalhos do dia seguinte | |
| 3 | Todo fim de semana | 17:00-18:30 | Toda a equipe | a. O status de conclusão e os problemas existentes no trabalho da semana, com propostas de soluções para os problemas b. Realizar uma avaliação antecipada dos diversos riscos que podem surgir durante os trabalhos da próxima semana |
|
| As atividades acima são as tarefas rotineiras diárias e semanais na gestão do processo de trabalhos no local. O princípio para cumprir o plano de trabalho é “concluir a cada dia o trabalho do próprio dia”. | |||||
Planejamento da implementação do projeto
Descrição do plano
- Está planejado 1 conjunto de estação de soldagem inteligente
- O cronograma deve iniciar os trabalhos de preparação preliminar em até 2 dias após a assinatura do contrato
- Todo o projeto consiste em uma etapa de preparação preliminar, uma etapa de preparação de estoque e envio, uma etapa de instalação e comissionamento e uma etapa de treinamento e produção acompanhada
- Verificação diária do progresso real pelo gerente do projeto
- Para pontos-chave, o gerente do projeto precisa organizar uma reunião de trabalho para analisar o progresso e os problemas durante o processo de implementação
- Após uma semana de operação independente do equipamento pelo usuário, o gerente do projeto entrará em contato com os departamentos relevantes do usuário para a aceitação.
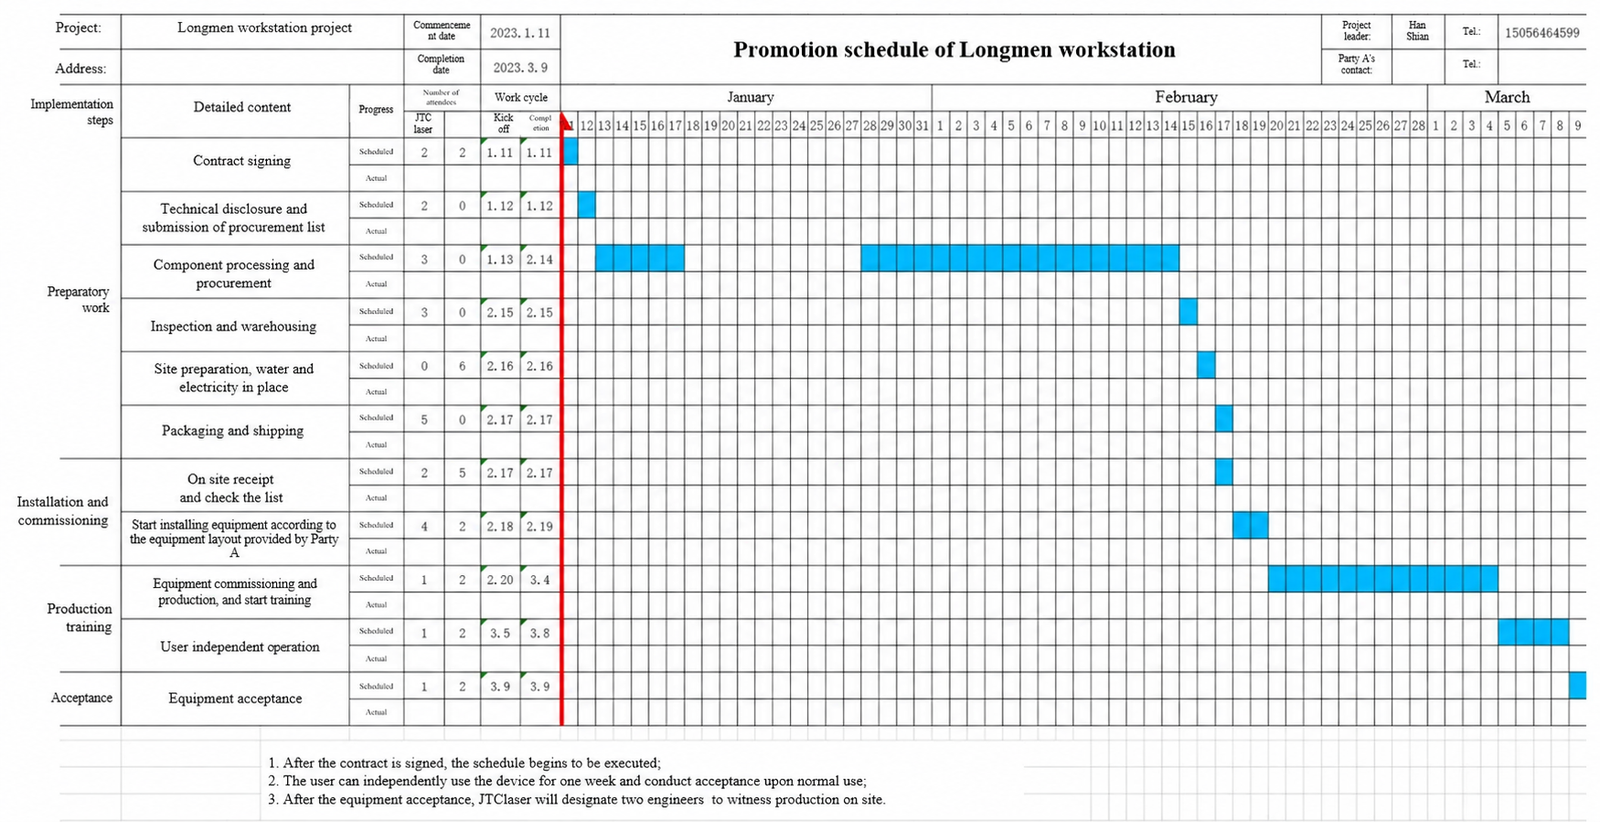 Toque no diagrama para ver em tamanho real.
Normas de gestão para canteiros de obra seguros e organizados
Preparação antes da entrada no local
- O pessoal que entrar na fábrica deve receber previamente orientação sobre segurança e canteiro de obra organizado;
- Preparar capacetes de segurança, calçados de segurança, cintos de segurança e outros equipamentos necessários de trabalho e segurança;
- Esclarecer o local e as operações perigosas, e preparar equipamentos de prevenção contra incêndio;
- Confirmar o número de pessoas da equipe de obra, o horário dos turnos e o número de pessoas em cada turno, e informar ao pessoal de gestão no local;
- Notificar antecipadamente o pessoal de gestão sobre as diversas ferramentas, equipamentos e materiais que precisam ser levados para dentro, e informar à fábrica a área do local de empilhamento para gestão;
Entrada no local para execução da obra
- O pessoal de obra deve usar os equipamentos de segurança necessários, como capacetes de segurança e calçados de segurança
- O pessoal de obra deve limpar o local prontamente e manter a área de construção limpa, organizada e em ordem
- Organizar de forma ordenada os itens usados na obra no local designado
- Cintos de segurança devem ser utilizados em trabalhos a mais de 2 m de altura. É proibida a operação por uma única pessoa; deve haver mais de um operador. Após a conclusão dos trabalhos em altura, inspecione cuidadosamente o local e não deixe nenhum resíduo para trás.
- Seguir as normas de execução para eletricistas; não é permitido trabalho com circuito energizado, a fim de evitar acidentes por choque elétrico;
Gestão no local
- Após a conclusão da obra, o responsável pela gestão da construção deverá inspecionar e confirmar o projeto.
- O pessoal de obra deve inspecionar e guardar adequadamente os equipamentos e ferramentas utilizados, evitando que fiquem espalhados ou esquecidos no local e gerem riscos.
- Organizar os equipamentos, ferramentas e materiais residuais nos locais designados, mantendo-os em ordem.
- Limpar o local, as passagens e as entradas, restaurar todas as áreas ao estado original e sinalizar as zonas de risco.
Lista de Inspeção de Consumíveis
Role a tabela horizontalmente para ver todas as colunas.
| Lista de inspeção de consumíveis | |||||||||
| Agradecemos sua confiança e atenção à nossa empresa. Desejamos muito sucesso ao seu negócio! | |||||||||
| S/N | Família de produtos | Nome do produto | Modelo | Figura | Preço unitário (com impostos) | Unidade | Marca | Tempo recomendado de substituição | Observações |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Peças de desgaste 605W | Bico de contato | TRM035-02-12 |  |
6.00 | un. | Thelma | 8–12 h | Arame de solda 1,2 para teste |
| 2 | Porta-bico de contato | TRM045-03 |  |
46.00 | un. | Thelma | 1 mês | ||
| 3 | Bocal | TRM015-42-16c |  |
56.00 | un. | Thelma | 1 mês | Compatível com diferentes porta-bicos de contato | |
| 4 | Soquete do bocal | TRM605w-22-02-ZJ |  |
220.00 | un. | Thelma | Em uso normal, a durabilidade é de 3 meses, exceto em casos de sobrecarga ou dano de soldagem por falta de água | ||
| 5 | Isolador | TRM605w-22-01 |  |
12.00 | un. | Thelma | 15 dias | ||
| 6 | Tubo curvo | TRM605w-22L-A |  |
1,850.00 | un. | Thelma | Vida útil normal de 1–2 anos, excluindo danos por impacto e queimaduras | O ângulo do pescoço da tocha é diferente; confirme antes de solicitar | |
| 7 | O-ring | TRM605w-22-23 |  |
24.00 | Conjunto (3 un.) | Thelma | 1 mês | ||
| 8 | Tubo flexível de alimentação de arame | TRM152B-12-23 |  |
48.00 | un. | Thelma | 1 mês | ||
| 9 | Conexão do tubo de alimentação de arame | TRM605w-22-22 |  |
22.00 | un. | Thelma | 2 meses | ||
| 10 | Shunt | TRM605w-22-19 | 18.00 | un. | Thelma | 60 dias | |||
| 11 | Disco isolante (incluindo parafusos) | TRM231-C40252 (antigo) | 280.00 | un. | Thelma | 360 dias | |||
| 12 | Disco isolante (incluindo parafusos) | TRM231-C40252 (novo) | 280.00 | un. | Thelma | 360 dias | |||
| 17 | Vidro do laser de linha Ruiniu 1 | 26×12×1,1 mm | 2.00 | Unid. | JTCLASER | ||||
| 18 | Vidro do laser de linha Ruiniu 2 | 26×28×1,1 mm | 2.00 | Unid. | JTCLASER | ||||
| 19 | Tubo de alimentação de arame | Tubo de alimentação de arame | 2m | 90.00 | un. | JTCLASER | |||
| 20 | 4m | 120.00 | un. | JTCLASER | |||||
| 21 | 6m | 180.00 | un. | JTCLASER | |||||
| 22 | Alimentador de arame | Alimentador de arame | 1.2/1.4/1.6 | 30.00 | un. | Ota | |||
| 23 | Pendant de programação | Cabo | 8m | 1,200.00 | un. | EFT | |||
| 24 | Cabo | 16m | 1,600.00 | un. | EFT | ||||
| 25 | Manutenção da tela | TPU-13-s-65 | 1,800.00 | un. | EFT | ||||
| 26 | Película da unidade de programação (teach pendant) | 20.00 | Unid. | JTCLASER | |||||
| 27 | Lente da câmera | Lente | MV-LD-4-4M-G | 800.00 | un. | Mind Vision | |||
| 28 | Laser pontual | Cabo de comunicação | 100.00 | un. | Chengtuo | ||||
Instruções de orçamento:
- Um pedido único acima de 1.000 inclui custos de frete
- O orçamento inclui 13% de imposto sobre valor agregado (IVA).
- Método de entrega conforme o prazo acordado
- Forma de pagamento: pagamento na entrega
Informações, ferramentas e acessórios disponíveis
Informações técnicas
São fornecidos relatórios de inspeção de fábrica e certificados de qualidade dos principais componentes.
É fornecida uma cópia do manual do equipamento, do manual de programação do robô, do manual de manutenção do robô (elétrica e mecânica), dos procedimentos de operação segura e demais documentos eletrônicos pertinentes. (Documentos em papel não são fornecidos.)
Desenhos de fundação (a serem entregues em até 10 dias após o pedido; a execução da obra só poderá ser iniciada após revisão e aprovação dos desenhos do equipamento por ambas as partes) (versão eletrônica).
A lista de peças de reposição inclui especificações, modelos, descrições, quantidades e nomes dos fabricantes.
Ferramentas e acessórios fornecidos com o equipamento
| S/N | Nome | Especificação e modelo | Unidade | Quantidade | Observações |
|---|---|---|---|---|---|
| 1 | Chave Allen | 1.5~12 | Conjunto | 1 | |
| 2 | Pen drive | 16G | un. | 1 | |
| 3 | Chave de fenda | Conjunto | 1 | ||
| 4 | Chave Phillips | Conjunto | 1 | ||
| 5 | Chave inglesa | 10 polegadas | un. | 1 | |
| 6 | Alicate de bico fino | un. | 1 | ||
| 7 | Trena | 5m | un. | 1 |
| S/N | Especificações e modelos dos acessórios | Unidade | Quantidade | Fabricante | Observações |
|---|---|---|---|---|---|
| 1 | Bico de contato TRM035-02-12 | un. | 20 | Thelma | |
| 2 | Porta-bico de contato TRM045-03 | un. | 4 | Thelma | |
| 3 | Bocal TRM015-42-16C | un. | 4 | Thelma | |
| 4 | Óleo lubrificante para trilho de piso | Garrafa | 2 | ||
| 5 | Vidro de observação | Unid. | 40 |
Treinamento de pessoal
Requisitos para o pessoal da Parte A: os técnicos que receberão treinamento devem ter, no mínimo, ensino médio completo e garantir a estabilidade da equipe. Número de treinandos: 2–3 pessoas/estação de trabalho individual
Etapa e tempo de treinamento
- Durante a etapa de instalação e comissionamento no local da Parte A, os técnicos treinados pela Parte A precisam aceitar a organização da Parte B e acompanhar todo o processo de instalação e comissionamento do equipamento.
- Após a instalação e comissionamento, nossa empresa fornecerá 2–3 semanas de treinamento concentrado para os técnicos da Parte A e os avaliará. Será emitida uma carta de confirmação dos resultados da avaliação como base para a Parte A definir a alocação de pessoal.
Principais conteúdos do treinamento
- Conhecimentos teóricos sobre robôs, teoria e prática de programação, manutenção diária do equipamento e resolução de falhas.
- Conhecimentos teóricos sobre máquinas de solda, instruções de operação prática, manutenção diária do equipamento e resolução de falhas.
- Noções teóricas sobre outros dispositivos de hardware, instruções de operação prática, manutenção diária do equipamento e resolução de falhas.
| S/N | Descrição dos pontos-chave do treinamento | Tempo planejado (dias) |
|---|---|---|
| 1 | Instalação do equipamento – assistência e conhecimento da estrutura do equipamento | 3 |
| 2 | Comissionamento do equipamento – aprendizado dos conhecimentos de comissionamento do equipamento | 1 |
| 3 | Treinamento sobre segurança, manutenção e outros conhecimentos das estações de trabalho | 1 |
| 4 | Treinamento preliminar de operação do sistema operacional | 5 |
| 5 | Treinamento em calibração de ferramentas e sistemas de calibração automática | 3 |
| 6 | Treinamento sobre ajustes de soldagem de processos, máquinas de solda e teach pendant | 2 |
| 7 | Processamento de modelos, treinamento orientado por modelos | 4 |
| 8 | Treinamento para garantia da quantidade diária de soldagem | 5 |
| 9 | Treinamento para tratamento de falhas comuns | 1 |
| 10 | Aceitação do equipamento | 2 |
Aceitação e assistência pós-venda
Garantia do equipamento
- Após a aceitação final do equipamento, o período de garantia é geralmente de 12 meses, contado a partir da data de assinatura da aceitação final. Caso a instalação e a aceitação não possam ser realizadas em tempo hábil por motivos da Parte A, o período de garantia será contado a partir de um mês após a data de chegada do equipamento.
- Se componentes principais forem danificados por problemas de qualidade durante o período de garantia, nossa empresa se compromete a substituí-los gratuitamente e a recalcular o período de garantia correspondente. Durante o período de garantia, o vendedor fornecerá manutenção do equipamento e suporte técnico gratuitamente. Após receber a notificação do usuário, o vendedor deve garantir que o equipamento retorne à operação normal dentro de uma semana.
Aceitação do equipamento e assistência pós-venda
- Após a instalação e comissionamento na fábrica do usuário, a Parte A deverá confirmar a integridade de todo o equipamento. Em seguida, a equipe de treinamento da Parte B deverá realizar 2–3 semanas de treinamento operacional para os operadores designados pela Parte A, confirmando todos os itens de treinamento um a um. Concluído o treinamento, a Parte A deverá organizar o pessoal para realizar a aceitação em até uma semana; a aceitação final do equipamento somente se dará após a assinatura dos representantes de aceitação de ambas as partes.
- A empresa é responsável por fornecer assistência pós-venda gratuita durante o período de garantia. Nossa empresa se compromete a prestar serviço de atendimento 7×24 horas, respondendo ao comprador em até 2 horas após o recebimento do aviso de serviço (por telefone ou correspondência). Orientamos e solucionamos quaisquer problemas por meio de ligações telefônicas, e-mails, aplicativos de mensagem instantânea, entre outros canais. Para problemas que o usuário não consiga resolver por conta própria, nossa empresa se compromete a enviar técnicos ao local em até 24 horas. Após a chegada ao local, garantimos solucionar os problemas gerais do equipamento e retomar a produção em até 24 horas.
- Fora do período de garantia, a empresa se compromete a fornecer suporte técnico vitalício e serviços de garantia para o equipamento. Se houver atualizações de software relacionadas, nossa empresa também fornecerá atualizações gratuitas ao licitante. Para manutenção do equipamento fora do período de garantia, será cobrado apenas o custo dos materiais de hardware.
- A empresa se compromete a indicar fabricantes de peças de reposição para garantir que o licitante possa adquirir consumíveis e peças de reposição de alta qualidade a preços acessíveis. Também mantemos peças de reposição e consumíveis em estoque para uso emergencial e temporário do licitante.
Consultas frequentes de clientes
Perguntas e respostas mais frequentes sobre a máquina de corte a laser de fibra de alta precisão
Qual é a carga útil máxima da estação de trabalho com robô de soldagem de 8 eixos?
A carga útil máxima da estação de trabalho com robô de soldagem de 8 eixos não é especificada nas informações fornecidas.
A estação de trabalho com robô de soldagem de 8 eixos pode ser programada para executar diferentes padrões de soldagem?
Sim, a estação de trabalho com robô de soldagem de 8 eixos pode ser programada para executar diferentes padrões de soldagem.
Qual é o alcance máximo do robô na estação de trabalho com robô de soldagem de 8 eixos?
O alcance máximo do robô na estação de trabalho com robô de soldagem de 8 eixos não é especificado nas informações fornecidas.
A estação de trabalho com robô de soldagem de 8 eixos possui rastreamento de junta a laser integrado?
Não é informado se a estação de trabalho com robô de soldagem de 8 eixos possui rastreamento de junta a laser integrado.
A estação de trabalho com robô de soldagem de 8 eixos pode ser integrada a outros equipamentos de soldagem, como uma máquina de solda MIG/MAG com proteção de CO₂ e alta corrente?
Não é informado se a estação de trabalho com robô de soldagem de 8 eixos pode ser integrada a outros equipamentos de soldagem, como uma máquina de solda MIG/MAG com proteção de CO₂ e alta corrente.
Há algum problema de compatibilidade com a função de ensino por arraste da estação de trabalho com robô de soldagem de 8 eixos?
Não é informado se há algum problema de compatibilidade com a função de ensino por arraste da estação de trabalho com robô de soldagem de 8 eixos.
A estação de trabalho com robô de soldagem de 8 eixos possui certificação UL para seus motores?
Não é informado se a estação de trabalho com robô de soldagem de 8 eixos possui certificação UL para seus motores.
Há algum problema de estabilidade na integração da função de rastreamento de junta a laser na estação de trabalho com robô de soldagem de 8 eixos?
Não é informado se há algum problema de estabilidade na integração da função de rastreamento de junta a laser na estação de trabalho com robô de soldagem de 8 eixos.
Solicite um orçamento agora!
Ficamos felizes em receber seu contato! Envie uma mensagem pelo formulário abaixo ou por e-mail.