

Cellule de soudage intelligente sur potence à 8 axes
Soudage automatisé précis et productif pour poutres et poteaux en acier, poutres de plateformes d’équipements, consoles d’équipements et poteaux caissons.
Demander un devis
La cellule de soudage robotisé à 8 axes présente les avantages suivants :
1. Haute précision : la cellule de soudage robotisé à 8 axes dispose d’un positionnement et d’une commande de mouvement de haute précision, permettant des opérations de soudage précises.
2. Haute efficacité : la cellule de soudage robotisé permet un soudage automatisé qui améliore nettement la productivité et l’efficacité du travail.
3. Flexibilité : grâce à ses capacités de mouvement flexibles, la cellule à 8 axes s’adapte à des pièces à souder de formes et de dimensions variées.
4. Fiabilité : la cellule s’appuie sur des systèmes de commande et des capteurs avancés qui assurent un fonctionnement stable et fiable.
5. Sécurité : la cellule réduit les opérations de soudage manuel et donc les risques pour les opérateurs.
6. Réduction des coûts : le soudage automatisé peut diminuer les coûts de main-d’œuvre et les pertes de matière, et donc les coûts de production.
7. Maîtrise de la qualité : la cellule permet un contrôle précis des paramètres de soudage, ce qui améliore la qualité et la régularité des soudures.
8. Traçabilité : la cellule peut enregistrer le procédé et les paramètres de soudage, assurant ainsi la traçabilité du procédé.
Système d’exploitation
Interface du système
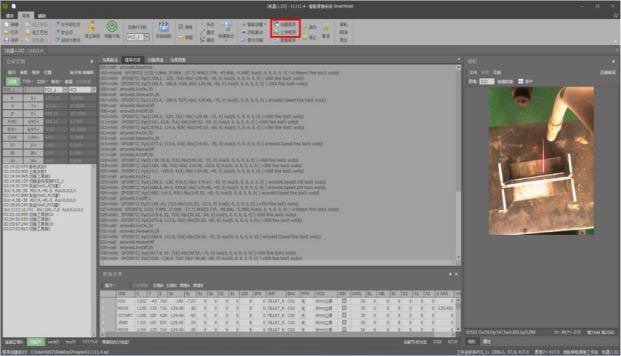 Touchez le schéma pour l’afficher en taille réelle.
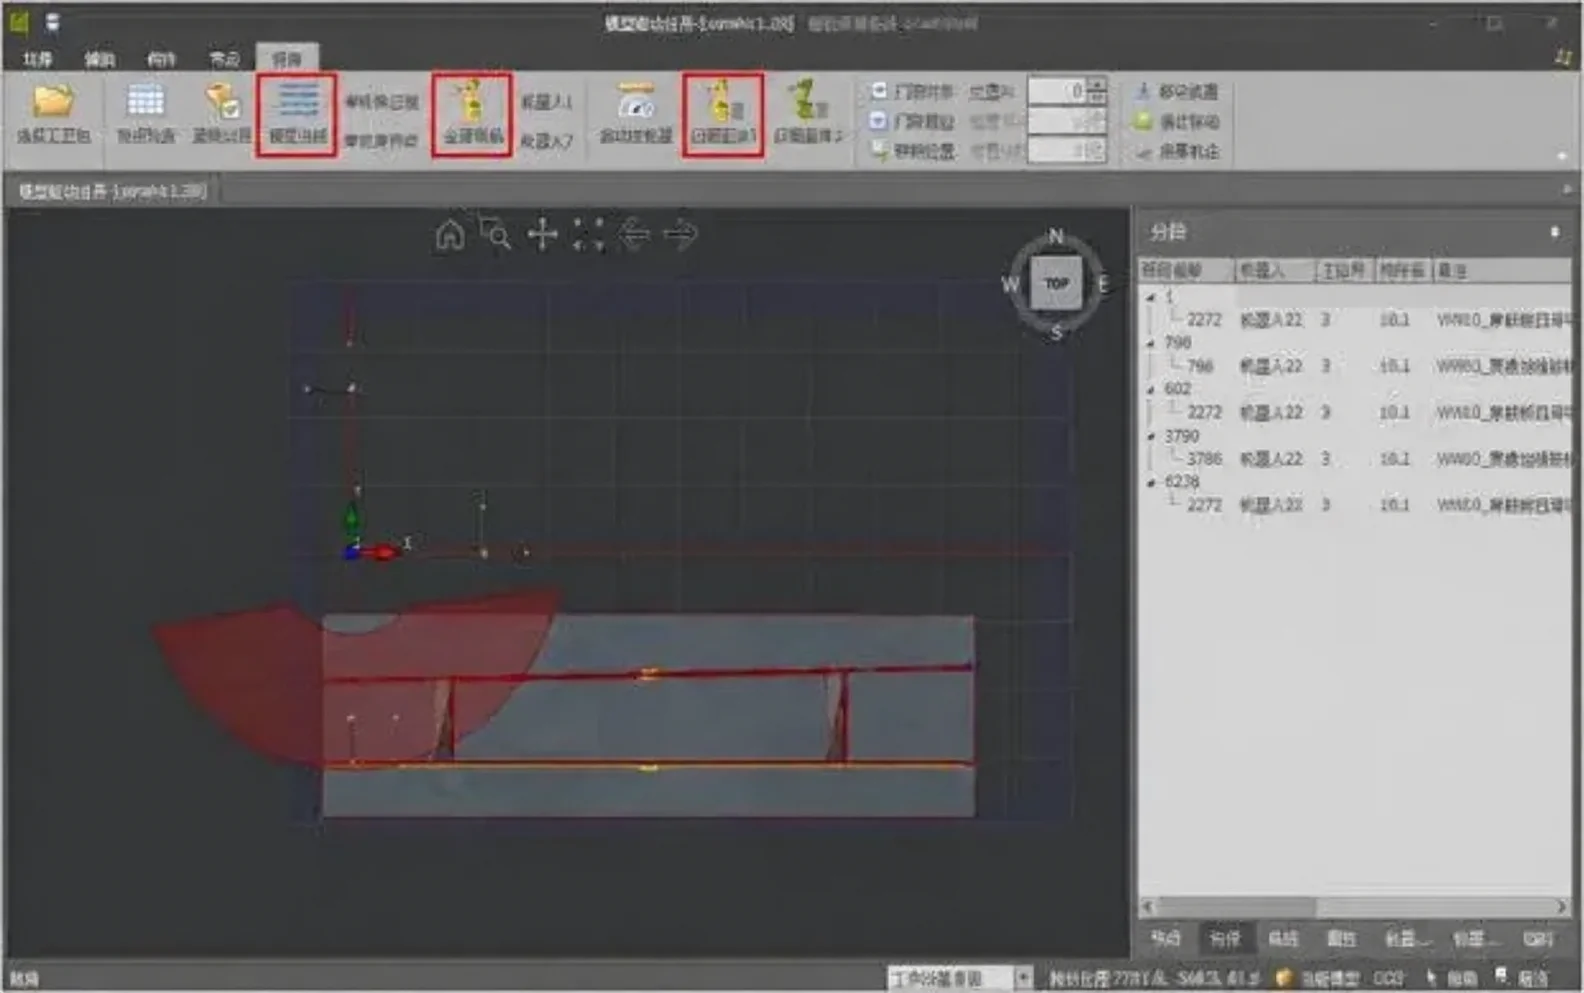 Touchez le schéma pour l’afficher en taille réelle.
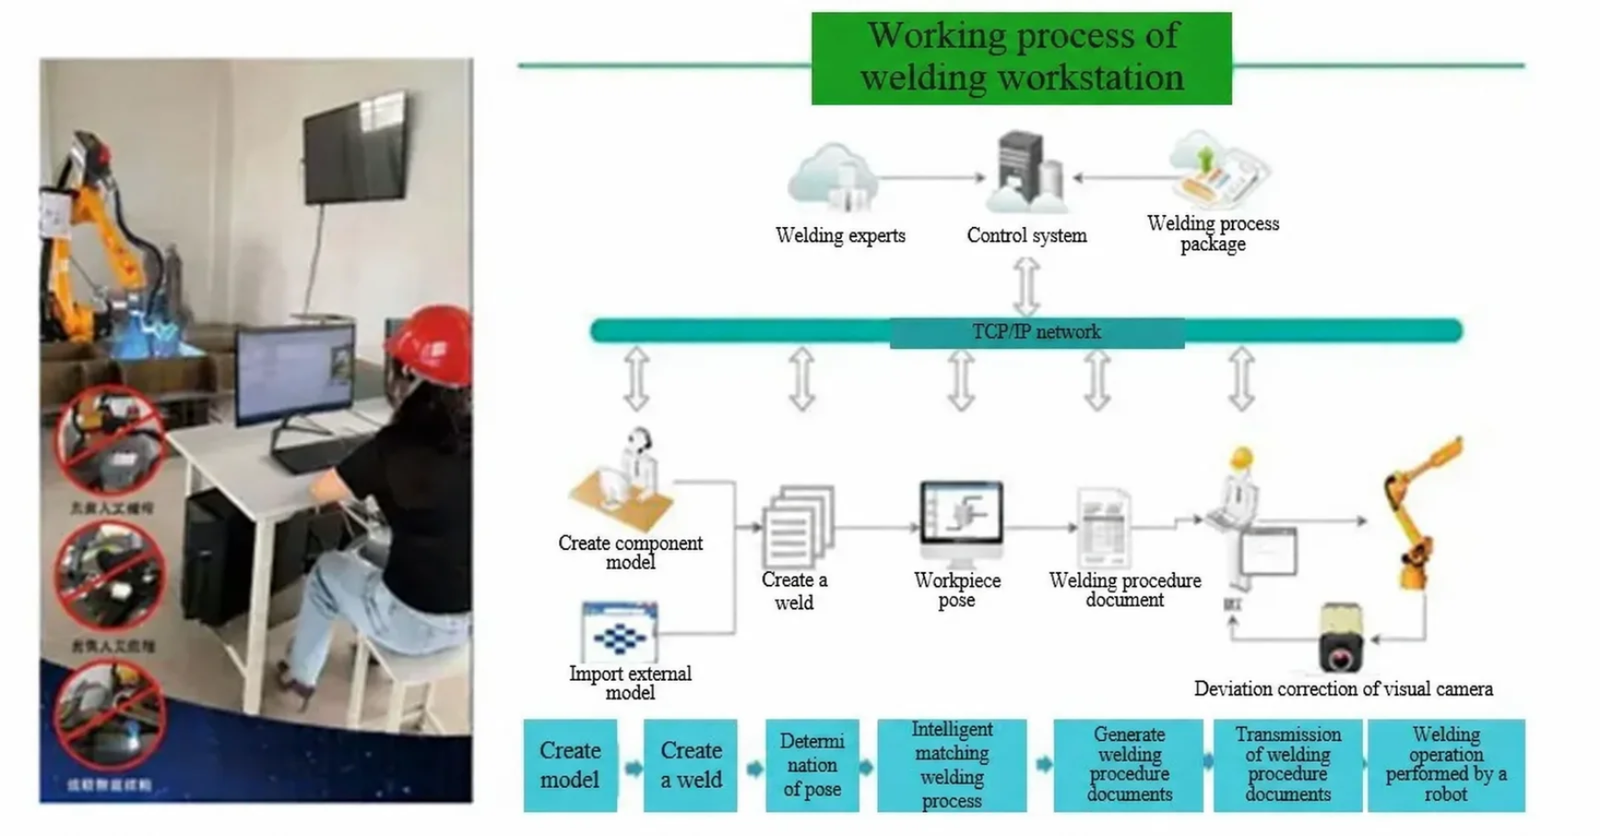 Touchez le schéma pour l’afficher en taille réelle.
Présentation des fonctions
Le système est un développement propre. Sa fonction principale est de générer automatiquement le programme de soudage d’après le contour réel à la position concernée dans le modèle : le procédé de soudage est intégré en profondeur puis importé dans le modèle 3D, et le système de vision détermine la position de toutes les soudures de la pièce. Le logiciel est installé sur un PC qui peut être placé n’importe où. Une commande à distance est possible via le protocole TCP/IP : l’équipement de l’atelier peut ainsi être piloté directement depuis le bureau pour le soudage.
Le système peut fonctionner normalement en deux équipes par jour (8 heures par équipe) tout en conservant une précision stable ;
Les plans de la cellule ont été vérifiés et simulés à plusieurs reprises ; la résistance de conception de chaque composant est fiable, et l’ensemble est facile à assembler et à entretenir. Tout en garantissant les fonctions, l’aspect est soigné ;
Toutes les pièces achetées de la cellule proviennent de fabricants reconnus du secteur, et la qualité de toutes les pièces usinées est strictement contrôlée : résistance conforme aux normes, performances élevées et mouvements stables ;
Les unités de mesure des pièces et instruments ainsi que tous les plans sont conformes à la norme chinoise GB ; la conception, la fabrication et les matériaux de tous les instruments et pièces sont conformes aux normes ISO et CEI ou à d’autres normes équivalentes ;
Les composants de la cellule sont fabriqués dans des matériaux de qualité, et les éléments mécaniques et électriques retenus sont des produits fiables et de haute qualité.
Solution de projet
Type de produit
Dimensions
| N° | Produit | Hauteur | Largeur | Longueur |
|---|---|---|---|---|
| 1 | Diaphragme de pont | Hauteur de l’âme ≤0,5 m | ≤3,5 m | ≤12 m |
| 2 | Profilé en H | Hauteur de l’âme ≤0,5 m | ≤3,5 m | ≤12 m |
Photos de produits types


Environnement d’utilisation et préparation par le client
Alimentation électrique : 380 V ±10 %, 50 Hz ±2 % ; 220 V ±10 %, 50 Hz. Le tableau de distribution principal au point de raccordement doit être équipé d’un dispositif différentiel de plus de 125 A et relié à une terre fiable. L’armoire de distribution doit être placée au milieu du poste, faute de quoi la longueur des câbles fournis sera insuffisante ;
a) Travaux de fondation b) Matériel et travaux de câblage côté réseau c) Schéma de liaison à la terre TN-S et conducteur de terre
Température ambiante de fonctionnement : -10 °C à 45 °C.
Humidité ambiante de fonctionnement : ≤90 % sans condensation ; éclairage suffisant et bonne ventilation ; air comprimé : pression supérieure ou égale à 0,6 MPa.
Air comprimé : prévoir une source d’air à 5–7 kgf/cm², habituellement 4–5 kgf/cm².
Gaz de protection : il faut prévoir du CO2 ou un mélange Ar+CO2 conformes aux normes nationales, ou une alimentation centralisée par canalisations. La pression du gaz de protection doit être supérieure à 0,5 MPa.
Préparation du site : a) Avant l’arrivée de l’équipement, le client dégage la zone de travail de la cellule de soudage intelligente b) Fournir des cales de montage du portique en fonction de la planéité du sol c) Prévoir un poste de soudage manuel permettant le pointage dans toutes les positions d) Prévoir un chariot élévateur ou une grue pour l’installation
Implantation générale

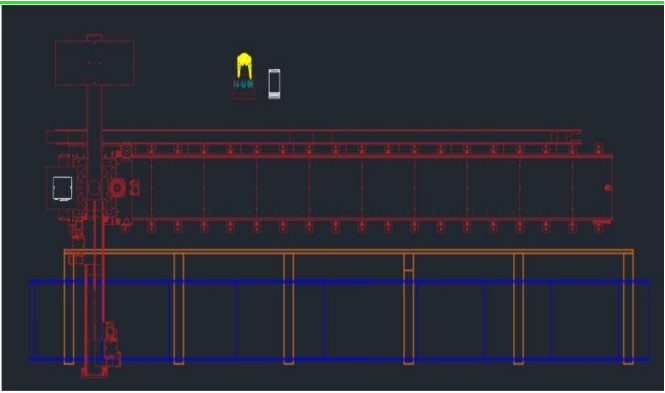 Touchez le schéma pour l’afficher en taille réelle.
Description de l’implantation
La cellule intelligente standard autonome sur potence à 8 axes nécessite une surface de 3,5 m × 13 m.
La cellule intelligente standard autonome sur potence à 8 axes comprend : 1 potence à 8 axes, 1 robot, 1 générateur de soudage, 1 système de vision de torche et 1 système d’exploitation (ordinateur inclus) ;
Systèmes auxiliaires optionnels de la cellule : station de nettoyage de torche (en option), dépoussiéreur (en option) ;
Le client est responsable de l’agencement des bâtis d’établi et de l’implantation de soudage entre les bâtis.
Liste des équipements
| Liste des équipements de la cellule de soudage sur potence à 8 axes · Nombre de cellules : 1 | ||||||
| N° | Sous-ensemble | Désignation/description | Unité | Quantité | Marque/fabricant | Remarques |
|---|---|---|---|---|---|---|
| 1 | Système robot | Robot de soudage | Ensemble | 1 | EFT | ER10-1600 |
| 2 | Câble sur mesure | Ensemble | 1 | EFT | ||
| 3 | Armoire de commande | Ensemble | 1 | EFT | ||
| 4 | Équipement de soudage | Générateur de soudage | Ensemble | 1 | AOTAI | NBC-500RP PRO |
| 5 | Câble sur mesure | Ensemble | 1 | AOTAI | ||
| 6 | Torche de soudage | Ensemble | 1 | Thelma | Torche de soudage refroidie par eau TRM605W | |
| 7 | Station de nettoyage de torche | Ensemble | 1 | Thelma | ||
| 8 | Système de translation | Potence à 8 axes | Ensemble | 1 | EFT | GB-DJXB-2Y-13X |
| 9 | Servomoteur | Ensemble | 3 | Tamagawa | ||
| 10 | Câble sur mesure | Ensemble | 3 | EFT | ||
| 12 | Système de vision | Laser ligne à champ de vision complet | Ensemble | 1 | JTC | Logiciel de vision + support inclus |
| 13 | Ordinateur/pupitre | Ensemble | 1 | JTC | ||
| 14 | Système intelligent | Ensemble | 1 | JTC | ||
Configuration de l’équipement
Composition de base d’un système de soudage robotisé :
A — Câble de signaux de soudage : échange de signaux entre le robot et le générateur ;
B — Câble positif du générateur : circuit positif du générateur ;
C — Câble de commande du dévidoir : échange de signaux entre le générateur et le dévidoir ;
D — Câble négatif du générateur : circuit négatif du générateur ;
E — Tuyau de gaz : conduite d’alimentation en gaz de protection ;
F — Gaine d’alimentation du fil : conduite d’acheminement du fil de soudage

Robot de soudage
ER-10-1600

Portée maximale : 1640 mm
Répétabilité de positionnement : ±0,05 mm
- Charge utile
- 10 kg
- Masse du robot
- 185 kg
- Nombre d’axes
- 6
- Corps/poignet
- IP65/IP67
- Armoire de commande
- IP54
- Consommation d’énergie
- 3 kW
| Moment d’inertie admissible au poignet | |
|---|---|
| Axe J1 | 20 N·m |
| Axe J2 | 20 N·m |
| Axe J3 | 10 N·m |
| Axe J4 | 0,625 kg·m² |
| Axe J5 | 0,625 kg·m² |
| Axe J6 | 0,2 kg·m² |
| Vitesse maximale par axe | |
|---|---|
| Axe J1 | 170°/s |
| Axe J2 | 160°/s |
| Axe J3 | 180°/s |
| Axe J4 | 330°/s |
| Axe J5 | 360°/s |
| Axe J6 | 600°/s |
| Plage de mouvement de chaque axe | |
|---|---|
| Axe J1 | ±165° |
| Axe J2 | +80°/-135° |
| Axe J3 | +163°/-75° |
| Axe J4 | ±180° |
| Axe J5 | ±130° |
| Axe J6 | ±360° |
Paramètres de la plage de mouvement
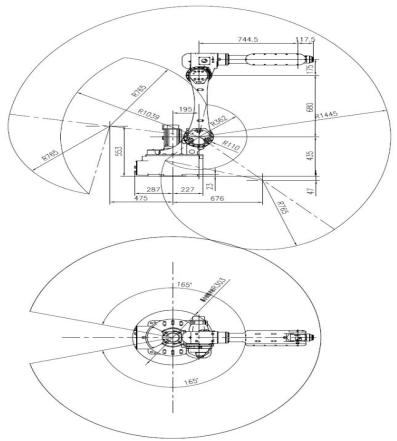 Touchez le schéma pour l’afficher en taille réelle.
Paramètres du système de commande du robot
| Unité fonctionnelle | Caractéristique | Valeurs techniques |
|---|---|---|
| Alimentation principale | Tension nominale | Courant alternatif triphasé 3~ 380 V ±10 % |
| Fréquence d’alimentation | 50 Hz–60 Hz, plage de fluctuation : ±5 % | |
| Puissance de l’ensemble | 3,5 kW | |
| Bornier de commande | Sortie d’alimentation 24 V | 24 V ±5 %, 10 A |
| Sorties numériques | 24 sorties PNP niveau haut (dont 18 utilisables par l’utilisateur) | |
| Entrées numériques | 24 entrées PNP niveau haut (dont 16 utilisables par l’utilisateur) | |
| Entrées analogiques | Extension possible par modules | |
| Sorties analogiques | Extension possible par modules | |
| Interface codeur auxiliaire | Extension possible par modules | |
| Interface de communication | CAN | 1 canal, interface située dans le contrôleur, prenant en charge la communication avec le générateur de soudage |
| Ethernet | 1 canal, interface située dans le contrôleur, prenant en charge TCP/IP, MODBUS_TCP, FINS_TCP et ETHERNET/IP | |
| EtherCAT | 1 canal, prenant en charge l’extension par modules d’E/S déportées et passerelles ANYBUS. | |
| Dimensions de l’armoire de commande | L 555 mm × P 560 mm × H 1165 mm (hors connecteur circulaire) | |
| Poids | 125 kg | |
| Environnement | Indice de protection de l’armoire électrique | IP54, unité de refroidissement IP30 |
| Mode de refroidissement | Refroidissement par air | |
| Mode d’installation | Position verticale | |
| Lieu d’utilisation | En intérieur, à l’abri du rayonnement solaire direct, de la poussière, des gaz corrosifs ou combustibles, du brouillard d’huile, de la vapeur d’eau, des projections d’eau, du sel, etc. | |
| Température ambiante | 0℃~45℃ | |
| Humidité ambiante d’utilisation | 80 % HR sans condensation (40 °C) | |
Fonctions de communication
| Fonction de communication | Disponible | Remarques complémentaires |
|---|---|---|
| MES | √ | Fonction MES basée sur la communication TCP/IP, permettant de lire les différents états du robot |
| Communication TCP/IP | √ | Prend en charge la communication SOCKET en tant que serveur ou client et l’analyse libre de chaînes de caractères |
| Modbus-TCP | √ | En tant qu’esclave (serveur) Modbus-TCP, le robot prend en charge la transmission de données, le démarrage externe et la lecture d’état |
| Profibus-DP | X | Ce modèle est équipé d’un contrôleur RP2 sans interface matérielle DP |
| Ethernet/IP | √ | Robot en tant qu’esclave |
| Profinet | X | Contrôleur RP2 en configuration standard ; une mise à niveau vers le contrôleur RP2-RPO est nécessaire |
| CANopen | √ | Prend en charge les protocoles de communication des générateurs de soudage AOTAI et MEGMEET |
| EtherCAT | √ | Prend en charge les équipements esclaves EtherCAT et les passerelles de la série ANBUS pour convertir la communication EtherCAT vers d’autres protocoles de bus |
| Autres | √ | Communication avec vision fixe et vision avec suivi de convoyeur basée sur le protocole TCP/IP |
Marques des principaux composants
| Désignation | Marque | Utilisation |
|---|---|---|
| Réducteur | Green | Axes J5, J6 |
| Réducteur | Aoyi | Axes J1, J2, J3 et J4 |
| Servomoteur | Tamagawa | Axes J1 à J6 |
| Variateur | Qingneng Dechuang S7 | Axes J1 à J6 |
| Contrôleur | ROBOX | |
| Pupitre d’apprentissage | EFT |

Potence à 8 axes
Caractéristiques techniques de l’équipement (périphériques)
Désignation : cellule intelligente sur potence à 8 axes
Spécification et modèle : GB-XB-2Y-10X
Puissance totale : 18 kW
Précision de positionnement : ±0,5 mm
Charge en bout de bras : 10 kg
Vitesse de translation : 15 m/min
Course en X : longueur de rail de 10 m
Longueur utile en Y : 2 m
Zone de travail maximale : 9 × 3,5 × 0,5 m
Profondeur de travail maximale : 0,5 m
La cellule intelligente sur potence à 8 axes convient au soudage, à la découpe, au meulage et à d’autres travaux sur des structures en acier telles que poutres et poteaux, poutres de plateformes d’équipements, consoles d’équipements et poteaux caissons. Par rapport à la cellule sur potence à 7 axes, elle gagne en adaptabilité dans le sens de la largeur de travail. La cellule standard couvre des pièces de 3,5 mètres de large et de 9 mètres de long.
| Système de translation de la potence | |
|---|---|
| Désignation | Système de translation de la potence |
| Modèle | GB-XB-2Y-10X |
| Structure | Robot unique suspendu à la potence |
| Charge | 1000 kg |
| Précision de positionnement | ±1 mm |
| Nombre d’axes supplémentaires | 2 |
| Course en X | Longueur de rail : 13 m |
| Largeur axe Y | 2 m |
| Vitesse de translation | 8 m/min |
| Environnement d’installation | |
|---|---|
| Température | -10-45℃ |
| Humidité | 20-80% |
| Vibrations | Inférieures à 4,9 m/s² |
| Autres | Absence de gaz et liquides pyrophoriques ou corrosifs ; pas d’eau, d’huile, etc. ; éloigné des sources de perturbations intenses |
| Elle permet de souder des pièces d’une longueur de 12 m et d’une largeur de 3,5. | |
Générateur de soudage
Générateur de soudage AOTAI NBC-500RP Plus : commande par interface numérique, permettant de rappeler directement les paramètres de soudage enregistrés par le client.
Projections extrêmement réduites et bel aspect du cordon.
Fonctions optimisées d’amorçage, d’extinction de l’arc et d’élimination de la boule en bout de fil.
Commande entièrement numérique pour un contrôle précis du procédé et une longueur d’arc stable.
Fonction performante de signalement numérique des défauts, affichés sous forme de codes d’erreur.

Caractéristiques de l’équipement
| Modèle | NBC-350RP | NBC-500RP Plus |
|---|---|---|
| Tension/fréquence d’entrée nominale (V/Hz) | Triphasé 3~ 380 ±10 % 50 | |
| Puissance d’entrée nominale (kVA) | 14 | 24 |
| Courant d’entrée nominal (A) | 20 | 38 |
| Tension de sortie nominale (V) | 31,5 | 39 |
| Facteur de marche à charge nominale (%) | 60 | 100 |
| Tension à vide (V) | 101 | 106 |
| Plage de courant/tension de sortie (A/V) | 60/17–350/31,5 | 60/17~500/39 |
| Diamètre du fil (mm) | 0,8 ; 1,0 ; 1,2 ; 1,6 | |
| Débit de gaz (L/min) | 15~20 | |
| Indice de protection du boîtier | IP23 | |
| Classe d’isolation | H | |
| Dimensions L × l × H (cm) | 66×32×56 | |
| Poids (kg) | 50 | 55 |

Torche de soudage refroidie par eau
La torche est une torche robot refroidie par eau de Terma et Apollo, composée principalement d’un col de torche refroidi par eau et d’un faisceau. Elle adopte une conception innovante à double flux de gaz de protection, qui offre une excellente protection gazeuse pendant le soudage, réduit fortement la consommation de gaz, renforce le refroidissement de la torche et prolonge la durée de vie du tube contact.
Caractéristiques
| Paramètre | Valeur |
|---|---|
| Mode de refroidissement : | Refroidissement liquide |
| Courant nominal : | 500 A CO2/gaz mélangé |
| Facteur de marche de la torche : | 100% |
| Diamètre du fil | Φ1,0–Φ1,6 mm |
| Angle de col de torche au choix : | 16°, 22°, 45° |
| Longueur de col au choix : | Voir le tableau ci-dessous |
Dimensions des cols de torche
| a | A | B | Angle du col de torche | N° de col de torche |
|---|---|---|---|---|
| 22° | 52,35 | 287,5 | 22° | TRM651W-22 |
| 22° | 52,35 | 387,4 | 22° | TRM651W-22L |
| 45° | 114,57 | 254,6 | 45° | TRM651W-45 |
| 45° | 114,57 | 354,6 | 45° | TRM651W-45L |
| 45° | 114,57 | 414,6 | 45° | TRM651W-45L1 |
| 45° | 116,6 | 554 | 45° | TRM651W-45L3 |

Vision 2D par laser ligne
La caméra 3D à lumière structurée effectue un balayage par projection de franges codées MEMS et reconstruit le nuage de points tridimensionnel réel d’un objet grâce à un algorithme de restitution d’images binoculaire. Elle répond aux besoins de la vision 3D industrielle en haute résolution et en mesure submillimétrique. L’appareil se distingue par son faible encombrement, sa grande profondeur de champ, sa précision de mesure élevée, son faible coût et sa simplicité d’utilisation. Il peut être utilisé pour l’identification biométrique, l’automatisation industrielle, la robotique, la
reconstruction d’objets en 3D et d’autres scénarios.

Schéma de la plage de balayage

Caractéristiques
| Valeur | Haotian PDN0700 |
|---|---|
| Source lumineuse | 850 nm |
| Distance de travail recommandée | 350 mm–700 mm |
| Champ de vision proche | 260 mm × 312 mm |
| Champ de vision lointain | 522 mm × 663 mm |
| Précision axe Z | 0,1 mm |
| Résolution | 1280×1024 |
| Temps d’acquisition | 0,8–13 s |
| Mode de balayage | Balayage unique/continu |
| Mode de déclenchement | Logiciel |
| Format du nuage de points | PCD, PLY, TXT |
| Type d’image | Image en niveaux de gris, carte de profondeur |
| Interface de données | GigE |
| Consommation | 5,9 W @ 12 V |
| Poids | 606 g |
| Dimensions | 136 × 64 × 52,5 mm3 |
| Température de fonctionnement | 0-50℃ |

Station de nettoyage de torche (en option)
Caractéristiques du produit :
- 1 Le dispositif de serrage accepte des buses jusqu’à 32 mm de diamètre sans remplacement du vé de positionnement ;
- 2 Le moteur pneumatique précis et économique élimine les projections difficiles à retirer, résiste aux surcharges et offre une longue durée de vie ;
- 3 Le vérin de serrage de buse dispose d’une temporisation de retour : l’alésoir ne recule qu’après s’être dégagé de la buse, ce qui évite d’endommager la torche par un retour prématuré du vérin ;
- 4 Des éléments filtrants spécifiques retiennent l’huile, l’eau et les impuretés du circuit d’air, ce qui prolonge la durée de vie de l’ensemble ;
- 5 Le nettoyage de la torche et l’injection d’antiadhésif s’effectuent à la même position.
Caractéristiques techniques
| Caractéristique | Valeur |
|---|---|
| Pression d’entrée | Air comprimé sec et non lubrifié, 5,5–8 bar |
| Température de fonctionnement | -5 °C à +50 °C |
| Consommation d’air | Environ 10 L/s |
| Moteur pneumatique | Environ 650 tr/min, couple maximal de 8 N·m |
| Tension de commande | 24 V CC |
| Courant de commande | Imax = 0,15 A |
| Capacité du flacon d’antiadhésif | 500 ml |
| Capacité de coupe du fil | – Fil plein : max. 1,6 mm – Fil fourré : max. 3,2 mm |
| Temps de coupe | Environ 0,5 seconde |
Description des fonctions :
- 1Élimine les projections collées dans la buse de gaz de la torche lors du soudage robotisé automatique, afin de garantir durablement un flux de gaz dégagé, d’empêcher efficacement l’entrée d’air dans la zone de soudage et d’améliorer la qualité des soudures ;
- 2Nettoie les dépôts de fumées de soudage sur le tube contact ;
- 3Nettoie l’orifice de sortie de gaz du porte-tube contact ;
- 4Pulvérise un produit antiadhésif dans la buse pour limiter l’adhérence des projections sur la buse et le tube contact et augmenter leur durée de vie.
- 5Réduit la charge de travail des opérateurs ;
- 6Évite que la qualité de soudage soit affectée par un nettoyage manuel imprécis ;
- 7Évite l’usure du filetage du manchon isolant entre le capot de protection et le tube de liaison du corps due aux nettoyages et démontages manuels répétés, ce qui prolonge la durée d’utilisation et réduit les coûts ;
- 8Évite les défaillances liées au désalignement du dispositif de protection gazeuse et à la déviation du gaz dues à l’usure des filetages.
Dépoussiéreur (en option)
HXYD-GD300 (épurateur à haute dépression)
Caractéristiques de l’équipement :
Conception compacte, faible encombrement et déplacement aisé.
L’élément filtrant est en matériau nanofibre de nouvelle génération avec surface pelliculée ; l’efficacité de filtration des fumées atteint 99 %.
Le ventilateur à canal latéral offre une faible consommation, une forte pression, un débit puissant et un fonctionnement stable.
Décolmatage automatique par impulsions, pression d’air constante et nettoyage complet.
Utilisation :
1. Soudage MAG manuel sur poste individuel
2. Meulage et dépoussiérage sur poste individuel
3. Soudage robotisé sur poste individuel

Caractéristiques techniques
| Valeur | Valeur |
|---|---|
| Modèle | HXYD-GD300 |
| Débit d’air traité | 318 m3/h |
| Mode de décolmatage | Décolmatage par impulsions |
| Matériau filtrant | Fibre polyester + membrane PTFE |
| Bouche d’aspiration | 1 pièce |
| Dépression maximale | 32 000 Pa |
| Efficacité de séparation | 99,90 % |
| Particules filtrées | 0,3 μm |
| Puissance moteur | 3,0 kW |
| Tension | 380 V |
| Surface filtrante | 8 m2 |
| Durée de vie | 5 000 heures |
| Aspiration | Φ51 mm/Φ38 mm |
| Longueur du bras d’aspiration | Sur mesure selon les exigences du client |
| Dimensions hors tout de l’appareil | 620 × 660 × 1100 mm |
| Niveau sonore | 72±10 |
| Marque de la cartouche filtrante | Importée |
| Mode de décolmatage | Décolmatage automatique |
| Marque du moteur | Marque chinoise reconnue |
Aspiration intégrée au col de torche (schéma) :

Avantages :
Le tube de gaz à double canal optimise la circulation du gaz et augmente son débit.
Durée de vie très élevée des consommables.
Meilleur refroidissement par eau à double canal.
Capacité de soudage accrue.
La conception intégrée du dépoussiéreur à haute dépression améliore l’efficacité d’aspiration et réduit fortement les risques d’interférence avec les autres équipements.
Consommation d’énergie de l’installation
| Consommation d’une potence 8 axes seule | ||||
| N° | Désignation de l’équipement | Puissance de l’équipement | Quantité par cellule | Consommation totale kW |
|---|---|---|---|---|
| 1 | Robot de soudage | 5 | 1 | 16 |
| 2 | Servomoteur | 2 | 3 | 6 |
| 3 | Générateur de soudage | 10 | 1 | 10 |
| 4 | Vision, contrôleur | 1 | 1 | 1 |
| Total | 33 | |||
Maîtrise de la qualité
Phase de conception
- Coordination
Vérifications croisées et échanges d’informations avec le client.
- Planification
Accord technique ; compte rendu de la réunion de lancement ; planning réseau du projet ; calendrier du bureau d’études.
- Revue
Validation des plans ; recours à de nouvelles technologies ; problèmes rencontrés sur d’autres lignes de production existantes.
- Objectifs
Assurance de la qualité de conception ; réduction au minimum des modifications de conception.
Afin de préciser les tâches et responsabilités des services concernés à chaque étape de la conception et du développement, nous avons établi une procédure de maîtrise de la conception et du développement des projets d’ingénierie. Elle assure le bon déroulement du développement produit, en maîtrise le processus et en améliore l’efficacité et la qualité.
Phase de fabrication
- Maîtrise des processus
Contrôle qualité des fournisseurs ; contrôle de précision des pièces à 100 % ; contrôle d’aspect des pièces.
- Assemblage et mise en service
Contrôle des tolérances géométriques en pré-assemblage ; mise en service des équipements mécaniques et contrôle des mouvements ; contrôle de précision de l’équipement mis en service.
Pour maîtriser la qualité de production des fournisseurs, la procédure de gestion des fournisseurs est appliquée afin que les processus, produits et services fournis par des tiers répondent aux exigences spécifiées. Pour garantir la conformité des produits avant livraison, la procédure de contrôle des produits est appliquée afin que les produits livrés répondent aux exigences techniques.
Installation et mise en service
- Installation
Installation conformément aux spécifications techniques d’installation.
- Vérification
Contrôle des conditions de passage entre installation et mise en production ; calcul de la cadence de production requise.
- Suivi et ajustement
Contrôle des défauts en fonctionnement continu et statistiques du taux de pannes ; adaptation du système à vos produits.
- Objectifs
Garantir un fonctionnement optimal ; garantir une utilisation optimale.
Exigences de qualité de l’équipement en phase d’utilisation
De manière générale, il est assuré que l’équipement fonctionne normalement, que sa précision répond aux exigences d’utilisation et que la cadence de production respecte les exigences de conception. Les objectifs qualité détaillés sont les suivants :
| N° | Point de contrôle | Méthode et critère de contrôle | Conclusion du contrôle |
|---|---|---|---|
| 1 | Tous les composants sont montés et serrés. | Les boulons sont serrés, le réseau et les circuits fonctionnent correctement. | |
| 2 | Performances et précision du robot | Taux de pannes et répétabilité de positionnement pendant la mise en service | |
| 3 | Fiabilité du capteur anticollision | Test de collision simulé manuellement | |
| 4 | Stabilité du générateur de soudage | La sortie de soudage est normale et la formation des cordons est régulière. | |
| 5 | La station de nettoyage de torche fonctionne normalement. | Vérifier le bon fonctionnement du nettoyage de la torche, de la coupe du fil et de l’injection d’antiadhésif. | |
| 6 | Le système de vision fonctionne normalement. | L’acquisition de données du système de vision reste stable pendant la mise en service. | |
| 7 | Le logiciel fonctionne normalement. | Les entraînements du système fonctionnent normalement. | |
| 8 | Précision d’installation | Les écarts dimensionnels de l’installation respectent les normes de conception. | |
| 9 | Aspect de l’équipement | Le revêtement de surface des pièces usinées est en bon état. | |
| 10 | Marques et caractéristiques techniques des composants | Les marques et caractéristiques techniques correspondent à la sélection prévue à la conception. | |
| 11 | Utilisation par le client | Capacité à utiliser normalement l’équipement après la formation |
Équipe projet
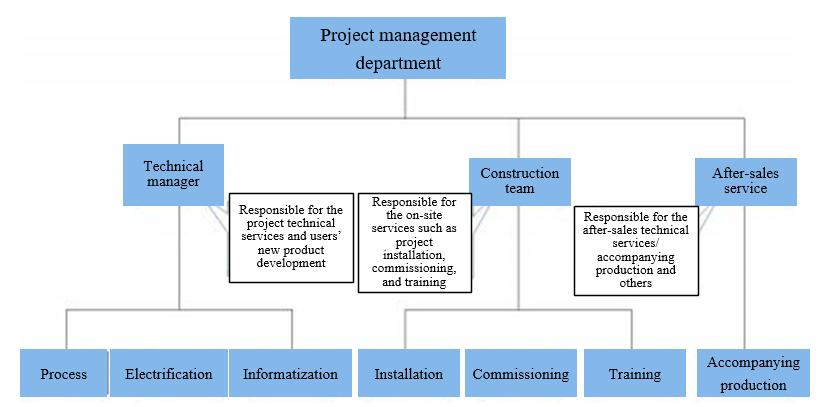 Touchez le schéma pour l’afficher en taille réelle.
Missions du chef de projet
- Premier responsable du projet, chargé principalement de piloter le planning et l’avancement global, de superviser la mise en œuvre des mesures de sécurité et le contrôle qualité
- Participe aux premières négociations commerciales et aux échanges techniques du projet ; responsable des marques des matériels achetés
- Évaluation du déroulement du projet et des primes des membres de l’équipe projet
- Rend compte rapidement au directeur de projet et à l’assistant de projet de la coordination et de la communication des points en suspens avec le responsable côté client
- Responsable de faire avancer la réception du projet et d’organiser et animer les réunions de bilan
Missions du responsable technique
- Le responsable technique du projet (commande, conception, procédé) est responsable de la faisabilité des solutions techniques du projet
- Responsable des échanges techniques et de la signature des accords techniques du projet
- Responsable de l’optimisation des solutions techniques au cours du projet, ainsi que de la mise en service et de l’appui technique sur site
Réunions de travail régulières
| Planning des réunions quotidiennes et hebdomadaires sur site | |||||
| N° | Moment | Durée | Participants | Contenu de la réunion | Remarques |
|---|---|---|---|---|---|
| 1 | Le matin avant le début des travaux | 8:00-8:30 | Tout le personnel | Travaux du jour : points de vigilance sécurité, responsables de zone et répartition des tâches | La durée dépend de la situation et la réunion est animée par le chef de projet sur site |
| 2 | L’après-midi avant la fin de poste | 17:00-17:50 | Tout le personnel | État d’avancement du plan de travail du jour et organisation des travaux du lendemain | |
| 3 | Chaque fin de semaine | 17:00-18:30 | Tout le personnel | a. Avancement et problèmes rencontrés au cours de la semaine, avec propositions de solutions b. Évaluation anticipée des risques possibles pour les travaux de la semaine suivante | |
| Ce sont les tâches courantes quotidiennes et hebdomadaires de la gestion du chantier sur site. Le principe de réalisation du plan de travail est le suivant : « terminer chaque jour le travail du jour ». | |||||
Planifier la réalisation du projet
Description du planning
- 1 cellule de soudage intelligente est prévue
- Les travaux préparatoires débutent dans les 2 jours suivant la signature du contrat
- L’ensemble du projet comprend une phase préparatoire, une phase d’approvisionnement et d’expédition, une phase d’installation et de mise en service, et une phase de formation et d’accompagnement en production
- Vérification quotidienne de l’avancement réel par le chef de projet
- Aux étapes clés, le chef de projet organise une réunion de travail pour analyser l’avancement et les problèmes de mise en œuvre
- Après une semaine d’exploitation autonome de l’équipement par le client, le chef de projet contacte les services concernés du client pour la réception.
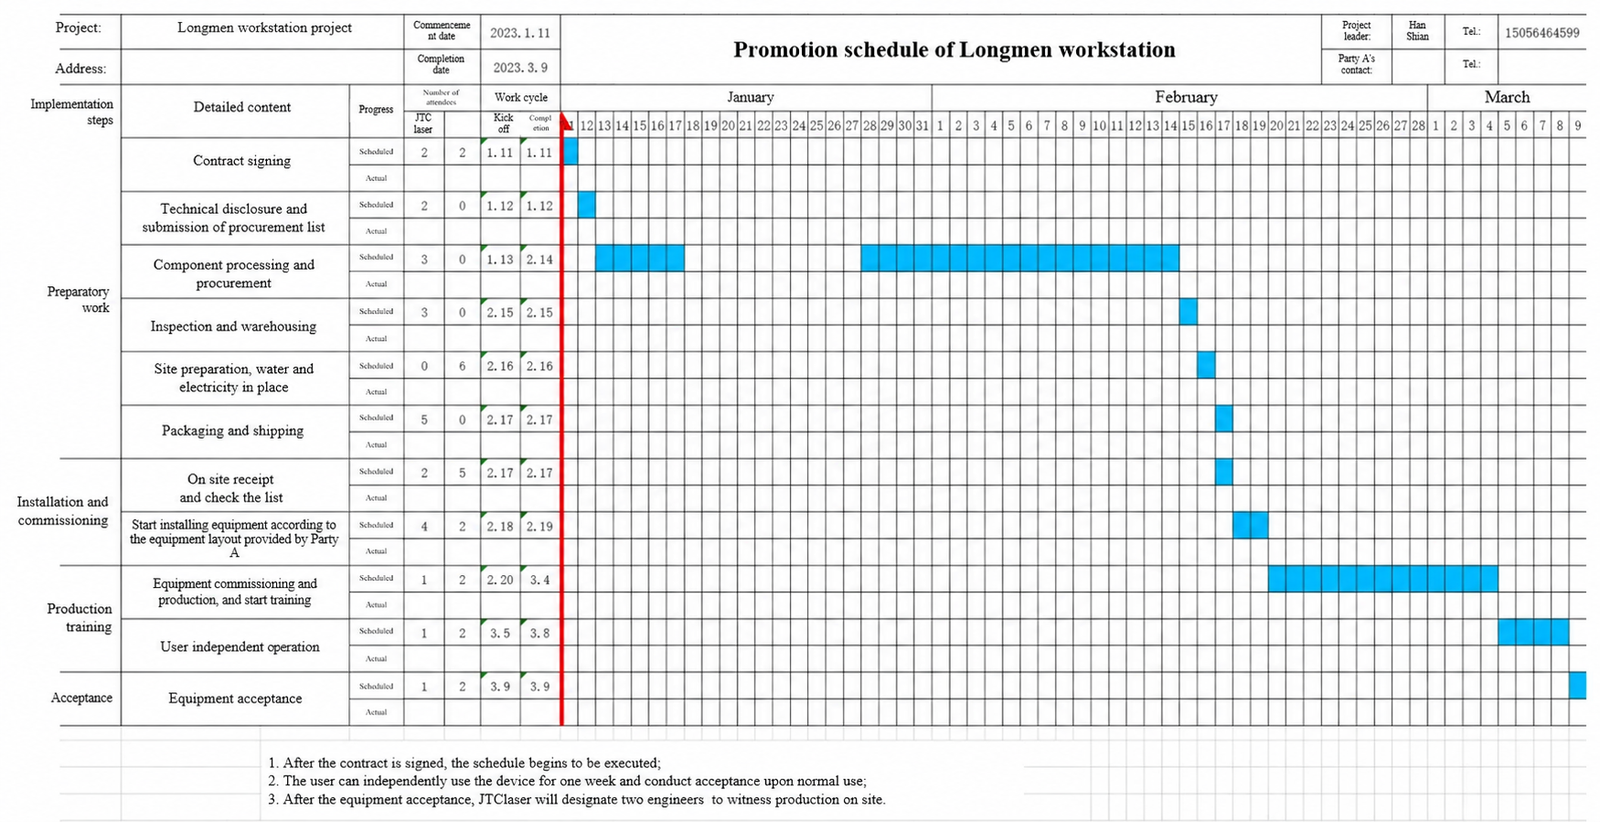 Touchez le schéma pour l’afficher en taille réelle.
Règles de sécurité et de bonne tenue du chantier
Préparation avant l’accès au site
- Le personnel accédant à l’usine doit recevoir au préalable une formation à la sécurité et aux règles de bonne tenue du chantier ;
- Prévoir casques, chaussures de sécurité, harnais et autres équipements de protection individuelle nécessaires ;
- Identifier la zone et les opérations dangereuses et prévoir le matériel de prévention incendie ;
- Confirmer l’effectif, les horaires et le nombre de personnes par équipe, et les communiquer au responsable sur site ;
- Informer à l’avance les responsables des outils, équipements et matériaux à introduire, et indiquer à l’usine la surface de stockage nécessaire ;
Travaux sur site
- Le personnel porte les équipements de sécurité nécessaires, tels que casque et chaussures de sécurité
- Le personnel nettoie rapidement le site et maintient la zone de travail propre, rangée et ordonnée
- Ranger soigneusement le matériel de travail à l’emplacement prévu
- Le harnais est obligatoire pour les travaux à plus de 2 m de hauteur. Le travail isolé est interdit : un opérateur et une personne de surveillance doivent être présents. Après les travaux en hauteur, vérifier soigneusement et ne laisser aucun objet sur place
- Respecter les règles de travaux électriques ; les travaux sous tension sont interdits afin d’éviter tout accident d’électrocution ;
Gestion sur site
- À la fin des travaux, le responsable de chantier contrôle et valide les travaux
- Le personnel vérifie et range correctement les équipements et outils utilisés afin qu’ils ne soient ni dispersés ni oubliés et ne créent aucun danger
- Déposer équipements, outils et déchets de façon ordonnée aux emplacements prévus
- Nettoyer le site, les passages et les accès, remettre tout en état et signaler les zones dangereuses
Liste de contrôle des consommables
Faites défiler le tableau horizontalement pour voir toutes les colonnes.
| Liste de contrôle des consommables | |||||||||
| Merci de votre confiance et de l’intérêt porté à notre entreprise ; nous vous souhaitons beaucoup de réussite ! | |||||||||
| N° | Famille de produits | Désignation | Modèle | Illustration | Prix unitaire (taxes comprises) | Unité | Marque | Remplacement recommandé | Remarques |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Pièces d’usure 605W | Tube contact | TRM035-02-12 |  | 6,00 | Pce | Thelma | 8–12 h | Pour fil de soudage 1,2 |
| 2 | Porte-tube contact | TRM045-03 |  | 46,00 | Pce | Thelma | 1 mois | ||
| 3 | Buse | TRM015-42-16c |  | 56,00 | Pce | Thelma | 1 mois | Compatible avec différents porte-tubes contact | |
| 4 | Support de buse | TRM605w-22-02-ZJ |  | 220,00 | Pce | Thelma | En usage normal, dure généralement 3 mois, sauf surcharge ou dommages dus à un manque d’eau | ||
| 5 | Isolant | TRM605w-22-01 |  | 12,00 | Pce | Thelma | 15 jours | ||
| 6 | Col de cygne | TRM605w-22L-A |  | 1 850,00 | Pce | Thelma | Durée de vie normale de 1 à 2 ans, hors dommages par choc et brûlures | L’angle du col de torche varie, merci de le préciser | |
| 7 | Joint torique | TRM605w-22-23 |  | 24,00 | Lot (3 pces) | Thelma | 1 mois | ||
| 8 | Gaine guide-fil | TRM152B-12-23 |  | 48,00 | Pce | Thelma | 1 mois | ||
| 9 | Raccord de gaine guide-fil | TRM605w-22-22 |  | 22,00 | Pce | Thelma | 2 mois | ||
| 10 | Diffuseur de gaz | TRM605w-22-19 | 18,00 | Pce | Thelma | 60 jours | |||
| 11 | Disque isolant (vis comprises) | TRM231-C40252 (ancien) | 280,00 | Pce | Thelma | 360 jours | |||
| 12 | Disque isolant (vis comprises) | TRM231-C40252 (nouveau) | 280,00 | Pce | Thelma | 360 jours | |||
| 17 | Verre de protection laser ligne Ruiniu 1 | 26 × 12 × 1,1 mm | 2,00 | Pce | JTCLASER | ||||
| 18 | Verre de protection laser ligne Ruiniu 2 | 26 × 28 × 1,1 mm | 2,00 | Pce | JTCLASER | ||||
| 19 | Gaine d’alimentation du fil | Gaine d’alimentation du fil | 2 m | 90,00 | Pce | JTCLASER | |||
| 20 | 4 m | 120,00 | Pce | JTCLASER | |||||
| 21 | 6 m | 180,00 | Pce | JTCLASER | |||||
| 22 | Dévidoir | Dévidoir | 1,2/1,4/1,6 | 30,00 | Pce | AOTAI | |||
| 23 | Pupitre d’apprentissage | Câble | 8 m | 1 200,00 | Pce | EFT | |||
| 24 | Câble | 16 m | 1 600,00 | Pce | EFT | ||||
| 25 | Maintenance de l’écran | TPU-13-s-65 | 1 800,00 | Pce | EFT | ||||
| 26 | Membrane du pupitre d’apprentissage | 20,00 | Pce | JTCLASER | |||||
| 27 | Objectif de caméra | Objectif | MV-LD-4-4M-G | 800,00 | Pce | Mind Vision | |||
| 28 | Laser point | Câble de communication | 100,00 | Pce | Chengtuo | ||||
Conditions de l’offre :
- Frais d’expédition inclus pour toute commande supérieure à 1000
- Les prix incluent 13 % de TVA
- Livraison à la date convenue
- Mode de paiement : paiement à la livraison
Documentation, outils et accessoires fournis
Documentation technique
Les rapports d’essais en usine et certificats de qualité des principaux composants sont fournis.
Un exemplaire du manuel de l’équipement, du manuel de programmation du robot, du manuel de maintenance du robot (électrique, mécanique), des consignes de sécurité d’utilisation et des autres documents électroniques associés est fourni. (Aucun document papier n’est fourni.)
Plans de fondation (remis 10 jours après la commande ; leur exécution ne prend toutefois effet qu’après examen et approbation des plans de l’équipement par les deux parties) (version électronique).
La liste des pièces de rechange comprend les spécifications, modèles, désignations, quantités et noms des fabricants.
Outils et accessoires fournis
| N° | Désignation | Spécification et modèle | Unité | Quantité | Remarques |
|---|---|---|---|---|---|
| 1 | Clé six pans | 1,5–12 | Ensemble | 1 | |
| 2 | Clé USB | 16 Go | Pce | 1 | |
| 3 | Tournevis plat | Ensemble | 1 | ||
| 4 | Tournevis cruciforme | Ensemble | 1 | ||
| 5 | Clé | 10 pouces | Pce | 1 | |
| 6 | Pince à bec effilé | Pce | 1 | ||
| 7 | Mètre ruban | 5 m | Pce | 1 |
| N° | Spécification et modèle de l’accessoire | Unité | Quantité | Fabricant | Remarques |
|---|---|---|---|---|---|
| 1 | Tube contact TRM035-02-12 | Pce | 20 | Thelma | |
| 2 | Porte-tube contact TRM045-03 | Pce | 4 | Thelma | |
| 3 | Buse TRM015-42-16C | Pce | 4 | Thelma | |
| 4 | Huile de lubrification du rail au sol | Flacon | 2 | ||
| 5 | Verre de protection de la vision | Pce | 40 |
Formation du personnel
Exigences concernant le personnel du client : les techniciens formés doivent avoir au minimum un niveau d’études secondaires (baccalauréat ou équivalent) et le client doit assurer la stabilité des équipes. Nombre de participants : 2 à 3 personnes par cellule
Étapes et calendrier de la formation
- Pendant l’installation et la mise en service chez le client, les techniciens du client à former suivent l’organisation définie par le fournisseur et participent à l’ensemble de l’installation et de la mise en service.
- Après l’installation et la mise en service, nous assurons une formation groupée de 2 à 3 semaines pour les techniciens du client, suivie d’une évaluation. Une attestation des résultats est délivrée et sert de base au client pour l’affectation du personnel.
Principaux contenus de formation
- Notions théoriques sur les robots, programmation et utilisation pratiques, maintenance quotidienne et dépannage de l’équipement.
- Notions théoriques sur les générateurs de soudage, consignes d’utilisation pratiques, maintenance quotidienne et dépannage de l’équipement.
- Notions théoriques simples sur les autres matériels, consignes d’utilisation pratiques, maintenance quotidienne et dépannage de l’équipement.
| N° | Points clés de la formation | Durée prévue (jours) |
|---|---|---|
| 1 | Installation de l’équipement – assistance, découverte de la structure de l’équipement | 3 |
| 2 | Mise en service de l’équipement – apprentissage des notions de mise en service | 1 |
| 3 | Formation à la sécurité, à la maintenance et aux autres connaissances de la cellule | 1 |
| 4 | Formation initiale à l’utilisation du système d’exploitation | 5 |
| 5 | Formation à l’étalonnage de l’outil et aux systèmes d’étalonnage automatique | 3 |
| 6 | Formation au réglage de soudage des procédés, des générateurs et des aides à l’apprentissage | 2 |
| 7 | Traitement des modèles, formation au pilotage par modèle | 4 |
| 8 | Formation à la garantie des volumes de soudage quotidiens | 5 |
| 9 | Formation au traitement des pannes courantes | 1 |
| 10 | Réception de l’équipement | 2 |
Réception et service après-vente
Garantie de l’équipement
- Après la réception définitive de l’équipement, la période de garantie est généralement de 12 mois à compter de la date de signature de la réception définitive. Si l’installation et la réception ne peuvent avoir lieu à temps pour des raisons imputables au client, la garantie court à partir d’un mois après la date d’arrivée.
- Si des composants principaux sont endommagés pendant la période de garantie en raison d’un défaut de qualité, nous nous engageons à les remplacer gratuitement, puis la période de garantie est recalculée pour les pièces remplacées. Pendant la période de garantie, le vendeur assure gratuitement la maintenance et l’assistance technique. Après réception de la notification de l’utilisateur, le vendeur doit garantir le retour au fonctionnement normal de l’équipement sous une semaine.
Réception de l’équipement et service après-vente
- Après l’installation et la mise en service dans l’usine de l’utilisateur, le client confirme l’intégrité de l’ensemble de l’équipement. Les formateurs du fournisseur assurent ensuite 2 à 3 semaines de formation à l’utilisation pour les opérateurs désignés par le client et valident un à un tous les points de formation. Une fois la formation terminée, le client organise la réception dans un délai d’une semaine ; celle-ci ne vaut réception définitive qu’après signature des représentants des deux parties.
- Pendant la période de garantie, l’entreprise assure gratuitement le service après-vente. Notre assistance en ligne est disponible 24 h/24. Nous répondons à l’acheteur dans les 2 heures suivant la réception de la demande d’intervention (téléphone ou courrier). Nous apportons conseils et dépannage par téléphone, e-mail, messagerie instantanée, etc. Pour les problèmes que vous ne pouvez pas résoudre seul, notre assistance technique en ligne vous accompagne 24 h/24.
- Après la période de garantie, l’entreprise s’engage à fournir une assistance technique et des services à vie pour l’équipement. En cas de mises à jour logicielles, nous les fournissons également gratuitement au client. Les interventions de maintenance hors garantie ne sont facturées qu’au coût du matériel.
- Nous nous engageons à recommander des fabricants de pièces de rechange afin que le client puisse acheter des consommables et pièces de qualité à un prix abordable. Nous réservons également des pièces de rechange et consommables pour les besoins urgents et temporaires du client.
Questions fréquentes des clients
Questions et réponses les plus fréquentes sur la machine de découpe laser à fibre de haute précision
Quelle est la charge utile maximale de la cellule de soudage robotisé à 8 axes ?
La charge utile maximale de la cellule de soudage robotisé à 8 axes n’est pas précisée dans les informations fournies.
La cellule de soudage robotisé à 8 axes peut-elle être programmée pour réaliser différents types de soudures ?
Oui, la cellule de soudage robotisé à 8 axes peut être programmée pour réaliser différents types de soudures.
Quelle est la portée maximale de la cellule de soudage robotisé à 8 axes ?
La portée maximale de la cellule de soudage robotisé à 8 axes n’est pas précisée dans les informations fournies.
La cellule de soudage robotisé à 8 axes dispose-t-elle d’un suivi de joint laser intégré ?
Il n’est pas précisé si la cellule de soudage robotisé à 8 axes dispose d’un suivi de joint laser intégré.
La cellule de soudage robotisé à 8 axes peut-elle être intégrée à d’autres équipements de soudage, comme un poste de soudage sous protection CO2 à fort courant ?
Il n’est pas précisé si la cellule de soudage robotisé à 8 axes peut être intégrée à d’autres équipements de soudage, comme un poste de soudage sous protection CO2 à fort courant.
Existe-t-il des problèmes de compatibilité avec la fonction d’apprentissage par guidage manuel de la cellule à 8 axes ?
Il n’est pas précisé s’il existe des problèmes de compatibilité avec la fonction d’apprentissage par guidage manuel de la cellule à 8 axes.
Les moteurs de la cellule de soudage robotisé à 8 axes sont-ils certifiés UL ?
Il n’est pas précisé si les moteurs de la cellule de soudage robotisé à 8 axes sont certifiés UL.
Existe-t-il des problèmes de stabilité liés à l’intégration du suivi de joint laser sur la cellule à 8 axes ?
Il n’est pas précisé s’il existe des problèmes de stabilité liés à l’intégration du suivi de joint laser sur la cellule à 8 axes.
Demandez votre devis !
Nous serions ravis d’échanger avec vous ! Envoyez-nous un message via le formulaire ci-dessous ou par e-mail.