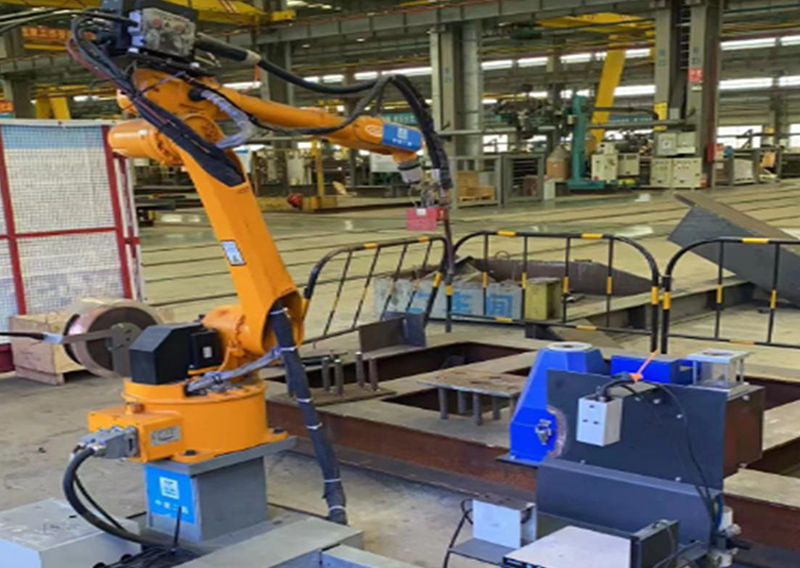
Stasiun Kerja Robot Las Gantry 9 Sumbu
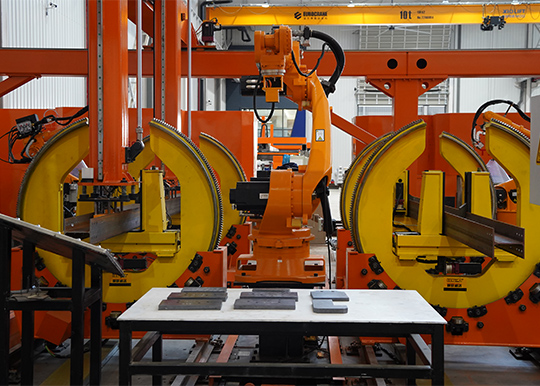
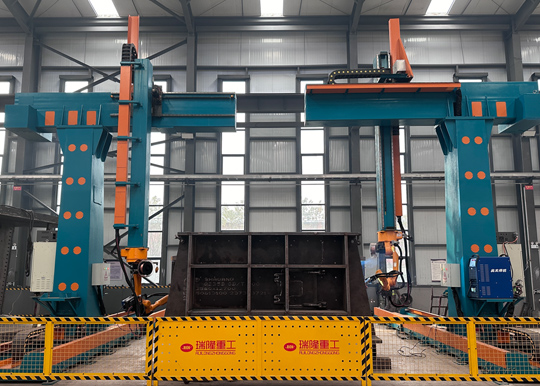
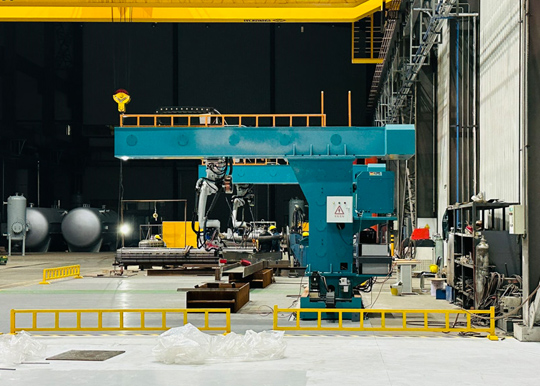
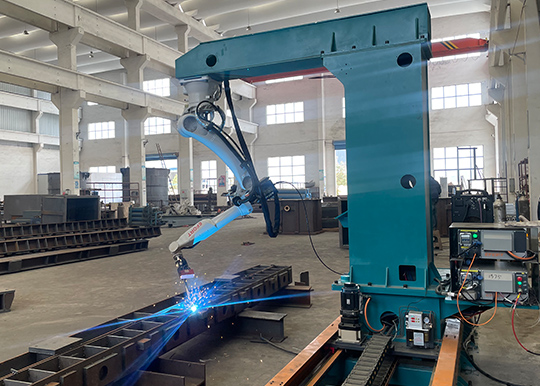
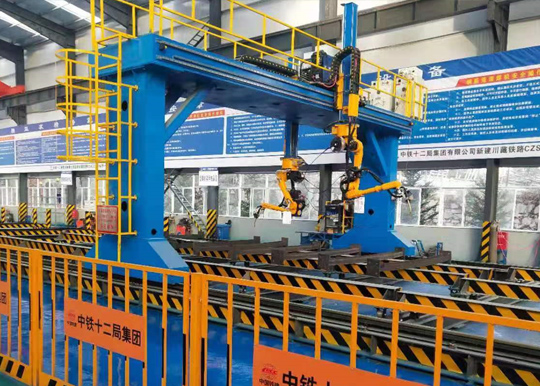
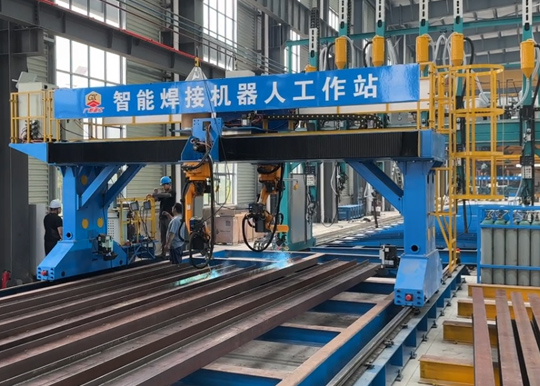
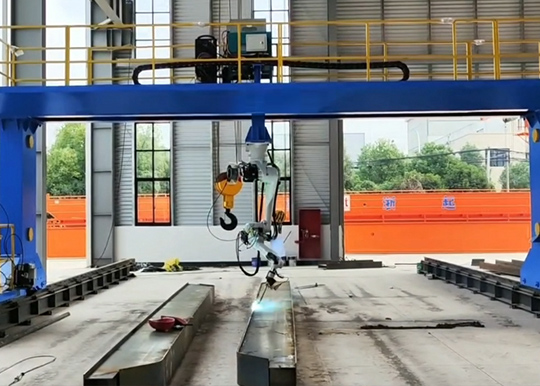
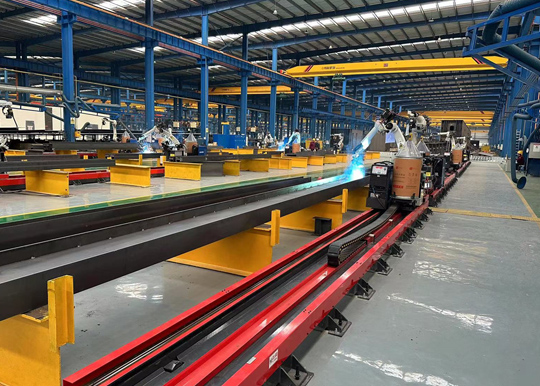
Stasiun kerja pengelasan cerdas tipe gantry dua robot dengan multi-sumbu tambahan terutama digunakan untuk pengelasan otomatis robot pada berbagai bangunan struktur baja, jembatan, kapal, dan struktur lainnya. Stasiun kerja ini memenuhi persyaratan pengelasan berbagai las sudut seperti struktur baja profil H, unit pelat jembatan, dan pelat horizontal, serta memiliki kondisi untuk peningkatan berkelanjutan. Di masa mendatang, stasiun kerja ini juga akan beradaptasi untuk pengelasan pada skenario lain. Setiap stasiun kerja las gantry mencakup sistem kontrol, mekanisme gerak gantry, 2 set robot las busur, 2 set catu daya las robot beserta tangki air pendingin, 2 set sistem visi pengelasan cerdas, serta 2 set sistem torch berpendingin air.
Gambar Produk
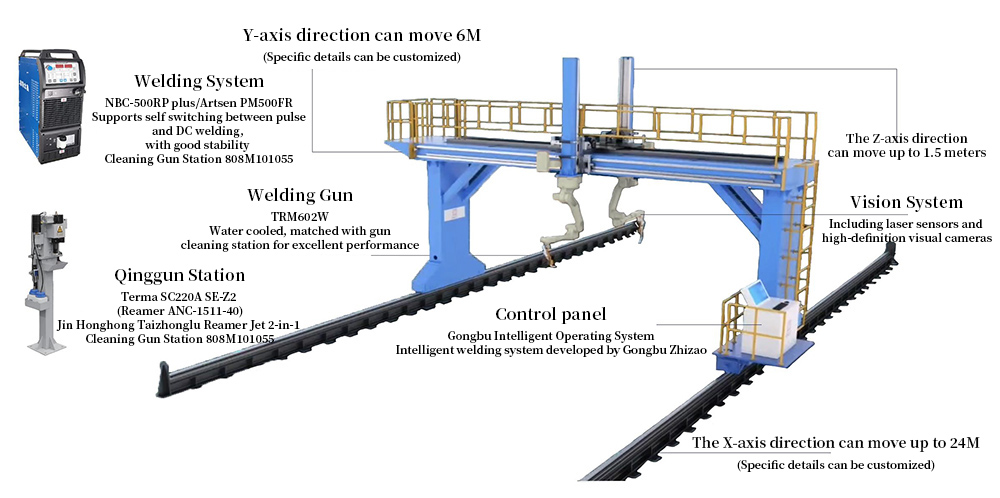
Diagram Perakitan Stasiun Kerja Gantry 9 Sumbu
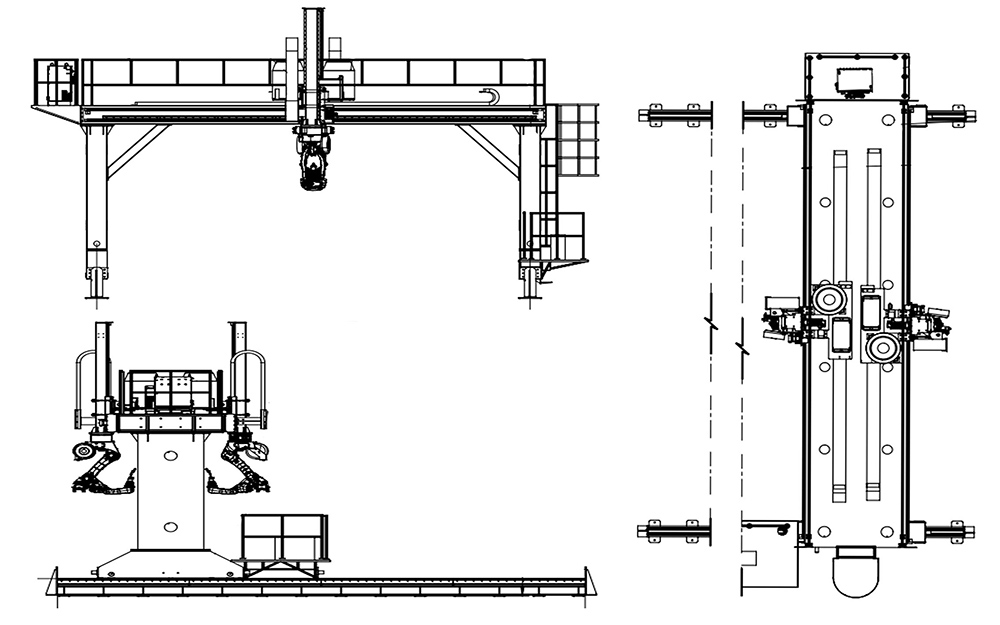
Parameter Stasiun Kerja Gantry 9 Sumbu
| subitem | unit | konten |
| skenario penerapan | / | Terutama digunakan untuk unit pelat struktur jembatan, balok H, dan komponen rakitan lainnya seperti rel transportasi |
| spesifikasi peralatan | m | 24*7.5*4.8 |
| daya total | KW | 37 |
| Jangkauan kerja maksimum | m | 24*5*1.5 |
| efisiensi pengelasan rata-rata | m/hari | 160–220 (jenis struktur berbeda) |
Performa Stasiun Kerja Gantry Dua Robot 9 Sumbu
| Proses aplikasi | Pemotongan, penandaan, pengelasan |
| Peralatan perlindungan lingkungan | peralatan opsional |
| Sistem Koordinat Kerja | PCS1、PCS2、PCS3 |
| Jangkauan kerja | 24000*5000*1500 |
| Jam kerja | 7*20H |
| Paket Proses Pengelasan | Pengelasan DC dan pulsa untuk baja karbon solid core dengan CO2/80% CO2+20%AR, serta baja karbon flux-cored CO2 |
| Jenis Material Pengelasan | kemasan spool、kemasan drum |
| skenario penerapan | Pengelasan enclosure besar, balok H, kolom, pelat jembatan, sekat besar, dan komponen struktur lainnya |
| Mode gerak | Gerak terkoordinasi 9 sumbu |
| Sumbu Bantu | Rel Lantai dan Gantry Opsional |
Alur Kerja Stasiun Kerja Gantry Dua Robot 9 Sumbu
1) Secara manual atau melalui rantai konveyor, pindahkan komponen yang akan dilas ke rangka stasiun kerja dan posisikan di dekat titik P;
2) (Secara bersamaan atau sebelumnya) Operator memutar model secara konsisten dan membuat node berdasarkan nomor komponen dan penempatannya;
3) Jika deviasi penempatan terlalu besar, gunakan kamera untuk mengidentifikasi titik posisi P pada komponen. Jika penempatannya cukup dekat, operator langsung memuat model dan memulai pemindaian;
4) Setelah pemindaian selesai, sistem memulai pengelasan;
5) Setelah pengelasan seluruh komponen selesai, pindahkan komponen ke stasiun kerja berikutnya. Jika tidak ada model komponen, peralatan dapat dioperasikan untuk pengelasan menggunakan interaksi visual. Setelah menempatkan komponen pada stasiun kerja, operator memotret area pengelasan menggunakan kamera, mencocokkan proses, lalu memulai pemindaian untuk pengelasan. Dibandingkan dengan operasi berbasis model, metode ini meningkatkan beban kerja relatif bagi operator.
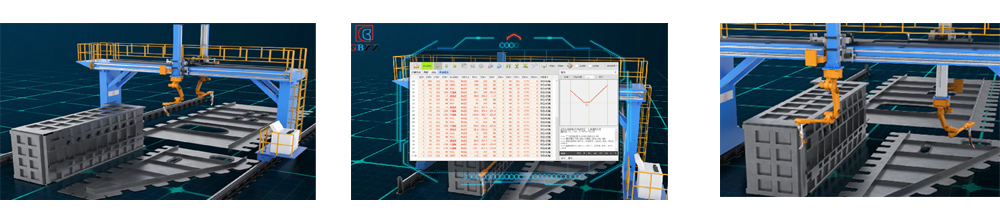
Tampilan Komponen yang Berlaku (Sebagian)
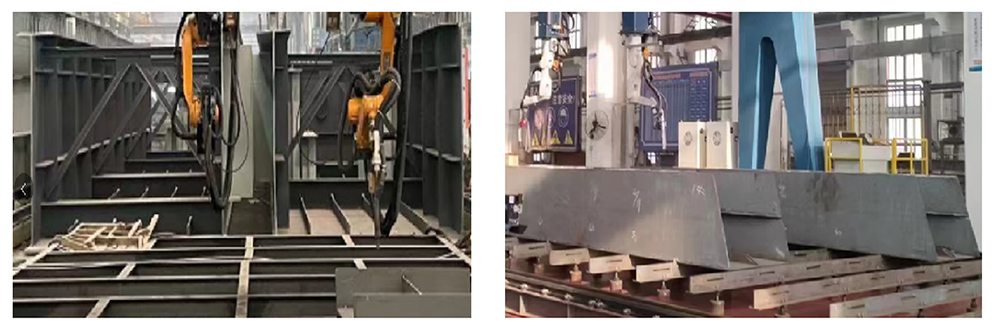
Benda kerja apa yang sesuai untuk robot las gantry 9 sumbu?
Susunan gantry dua robot ditujukan untuk rakitan struktur baja berukuran besar, termasuk unit pelat jembatan, balok H, dan komponen fabrikasi terkait. Daya tariknya adalah kemampuan mengatur pekerjaan pengelasan di area instalasi yang luas. Dua paket robot dan gerak gantry harus direncanakan berdasarkan posisi las aktual, rangka penyangga, dan rute pemuatan komponen.
Mulai pemilihan dari peta las. Identifikasi apakah komponen berupa panel datar, balok dengan sambungan terbuka, rakitan tinggi, atau struktur menyerupai kotak dengan bukaan terbatas. Geometri tersebut dapat memiliki dimensi luar yang serupa, tetapi persyaratan aksesnya sangat berbeda. Tinggi pelat pengaku, jarak bersih antarpelat, dan arah pendekatan torch ke setiap kampuh sering kali lebih berguna daripada satu ukuran lebar keseluruhan.
Dimensi instalasi yang dipublikasikan, 24 × 7,5 × 4,8 m, dan referensi rentang kerja 24 × 5 × 1,5 m menggambarkan konfigurasi yang tercantum. Ruang terpasang tidak sama dengan envelope sambungan las yang dapat dijangkau. Lorong pemuatan, lintasan ekstra ujung, penopang, orientasi torch las, dan perangkat pencekam harus dimasukkan dalam tata letak akhir. Penawaran harga harus menyebutkan rentang yang dapat digunakan dan sambungan las yang termasuk dalam rencana produksi.
Pahami konfigurasi lengkap dua robot
Deskripsi konfigurasi yang ada mencakup sistem kontrol, mekanisme gantry, dua robot las busur, dua paket sumber daya las dan pendingin, dua sistem vision, serta dua sistem torch las berpendingin air. Bandingkan penawaran harga untuk seluruh cakupan pengiriman ini. Harga untuk rangka gantry saja atau lengan robot saja tidak dapat dibandingkan langsung dengan instalasi terintegrasi.
Pengaturan gerak harus menjelaskan pekerjaan yang ditugaskan kepada tiap robot dan cara koordinasi area yang diizinkan. Dua robot tidak menjamin output menjadi dua kali lipat. Beberapa kampuh las tidak dapat dijangkau secara bersamaan; pemindaian, pemuatan, dan penanganan material mungkin tetap menjadi operasi bersama. Sepakati urutan produksi dan catat apakah hasil uji coba yang dikutip menggunakan satu robot atau keduanya.
| Masalah konfigurasi | Pertanyaan untuk tinjauan tata letak | Mengapa hal ini memengaruhi produksi |
|---|---|---|
| Lintasan dan tinggi | Sambungan las mana yang tetap dapat dijangkau pada batas lintasan? | Zona ujung dan pelat pengaku tinggi dapat mengubah cakupan yang dapat digunakan |
| Dua paket robot | Bagaimana area kerja dan urutan dikoordinasikan? | Interferensi atau tugas bersama dapat membatasi penggunaan simultan |
| Alur kerja berbasis model atau interaksi visual | Data komponen dan langkah operator apa yang diperlukan? | Variasi komponen mengubah waktu persiapan dan pergantian produksi |
| Paket pengelasan | Prosedur, pass, dan bahan habis pakai torch mana yang termasuk? | Kualitas las yang dipersyaratkan menentukan cakupan proses |
| Penanganan material dan penopang | Bagaimana komponen dimuat, diputar, dan dikeluarkan? | Akses crane dan penggunaan perangkat pencekam memengaruhi total waktu siklus |
Alur kerja produksi yang praktis
Siapkan dan tempatkan komponen struktur pada penopangnya sesuai pengaturan referensi yang disepakati untuk sel kerja. Periksa identitas komponen, orientasi, dan stabilitas rakitan. Persiapan material dan pengepasan kampuh las harus selesai sebelum urutan pemindaian dimulai. Jangan menjadikan robot sebagai solusi untuk variasi perakitan yang tidak terkendali.
Dalam alur kerja berbasis model, pilih model komponen yang benar beserta penempatannya. Alur kerja yang ada menjelaskan pemeriksaan lokasi saat penempatan berbeda cukup besar, lalu dilanjutkan dengan pemindaian dan pengelasan. Untuk pekerjaan tanpa model yang disiapkan, pendekatan interaksi visual mungkin memerlukan lebih banyak input dari operator. Pastikan metode yang dipilih sesuai dengan keluarga komponen Anda sendiri; jangan berasumsi kedua metode memiliki waktu persiapan yang sama.
Tinjau jalur yang dihasilkan, penugasan proses, dan urutan selama commissioning. Pengelasan kemudian mengikuti setup yang telah disetujui. Masukkan koordinasi robot, pembersihan torch, dan perubahan pendekatan torch yang diperlukan ke dalam siklus. Setelah selesai, inspeksi sambungan las dan pindahkan komponen ke operasi berikutnya. Waktu penanganan material, kampuh las yang belum lengkap, dan rework harus tetap tercatat dalam catatan produksi.
Masalah yang perlu diperiksa selama uji sampel
Gantry dapat membawa paket pengelasan ke berbagai area pada rakitan yang panjang atau lebar sehingga dapat mengurangi perpindahan benda kerja yang berulang. Uji sampel harus menunjukkan sambungan las mana yang dapat dijangkau dan di mana setup kedua masih diperlukan. Demonstrasi yang berhasil pada pelat datar tidak membuktikan akses ke setiap sudut dalam pada rakitan yang lebih kompleks.
Gunakan geometri dan persiapan kampuh las yang representatif. Sertakan perpotongan yang sulit, stop, dan perubahan ketinggian—bukan hanya kampuh lurus pada posisi termudah. Tetapkan metode inspeksi yang diperlukan sebelum uji coba. Catat output yang diterima bersama waktu pemindaian, pembersihan torch, dan penanganan material agar estimasi produksi dapat dibandingkan dengan baseline bengkel.
Angka meter per hari yang tercantum adalah referensi konfigurasi dan bergantung pada tipe struktur. Angka tersebut tidak boleh dijadikan janji pengiriman tetap untuk komponen yang berbeda. Ukuran las, jumlah pass, panjang sambungan las, akses robot, dan kapasitas penanganan material yang tersedia semuanya memengaruhi output komponen yang diterima. Penawaran harga berdasarkan gambar dan uji coba Anda merupakan dasar yang tepat untuk komitmen produksi.
Gantry, kantilever, atau rel lantai?
Bandingkan kantilever 8 sumbu untuk panel pelat yang memerlukan pengaturan kerja kantilever. Stasiun kerja rel lantai dapat sesuai apabila komponen panjang masih berada dalam jangkauan lateral robot. Untuk komponen berukuran ringkas, stasiun robot tunggal dapat menghindari spesifikasi lintasan yang tidak dibutuhkan oleh tugas tersebut.
Halaman gantry 7 sumbu dan gantry 8 sumbu menjelaskan tata letak lain dalam keluarga ini. Bandingkan rentang kerja dan diagram gerak yang spesifik untuk setiap konfigurasi; jangan berasumsi bahwa jumlah sumbu yang sama selalu berarti cakupan mesin yang sama. Pilih pengaturan paling sederhana yang memenuhi persyaratan akses las, penanganan material, dan output.
Lima pertanyaan sebelum memesan
Apakah gantry dua robot menggandakan output produksi?
Tidak otomatis. Output bergantung pada apakah kedua robot dapat mengelas kampuh yang berguna secara bersamaan, serta pada langkah pemindaian, penanganan material, dan pemuatan yang digunakan bersama. Bandingkan waktu siklus komponen yang diterima untuk urutan yang diusulkan.
Apakah stasiun kerja ini dapat mengelas bagian dalam girder kotak apa pun?
Pengelasan internal memerlukan tinjauan akses tersendiri. Ukuran bukaan, postur torch, visibilitas sensor, routing kabel, dan urutan perakitan dapat membatasi akses. Kirimkan gambar sambungan internal beserta sampel representatif sebelum menyetujui aplikasi tersebut.
Apakah footprint instalasi sama dengan ukuran komponen maksimum?
Tidak. Dimensi instalasi mencakup keseluruhan susunan mekanis. Sambungan las yang dapat dijangkau harus diperiksa terhadap lintasan yang dapat digunakan, penopang, dan jangkauan robot, disertai jarak bebas pemuatan dan operasi yang diperlukan.
Apakah kami memerlukan model untuk setiap komponen?
Alur kerja yang ada menyediakan pendekatan berbasis model dan interaksi visual. Langkah persiapan keduanya berbeda. Sepakati metode yang akan digunakan untuk setiap keluarga produksi, lalu periksa beban kerja operator yang dihasilkan melalui uji coba.
Informasi apa yang diperlukan untuk penawaran harga gantry?
Sediakan gambar komponen dan gambar kampuh las, material, ketebalan, massa, kebutuhan produksi harian, persyaratan mutu, serta denah lantai. Sertakan susunan crane atau konveyor dan urutan yang digunakan untuk membalik atau memindahkan benda kerja.
Pengelasan girder kotak dalam produksi
Lihat studi kasus pengelasan girder kotak dengan gantry kami untuk waktu pemindaian dan pengelasan yang terukur, alur kerja sambungan las yang dapat dijangkau, serta dasar evaluasi komponen yang sebanding.
Diskusikan komponen dan target produksi Anda
Kirim gambar komponen, persyaratan las, dan tata letak lantai melalui formulir permintaan di bawah ini. Kami akan meninjau akses sambungan las dan konfigurasi yang sesuai sebelum menyiapkan penawaran harga.
Minta penawaran harga stasiun kerjaKirim Permintaan Pengadaan Anda
Silakan lengkapi formulir dengan persyaratan terperinci Anda, dan tim dukungan kami akan segera menghubungi Anda. Spesialis khusus akan ditugaskan untuk proyek Anda guna memberikan panduan profesional dan solusi yang disesuaikan.
Untuk respons tercepat, kami menyarankan Anda mengirim permintaan melalui formulir. Jika mengalami kendala saat pengiriman, Anda juga dapat menghubungi kami langsung di dxk@jtclaser.com .