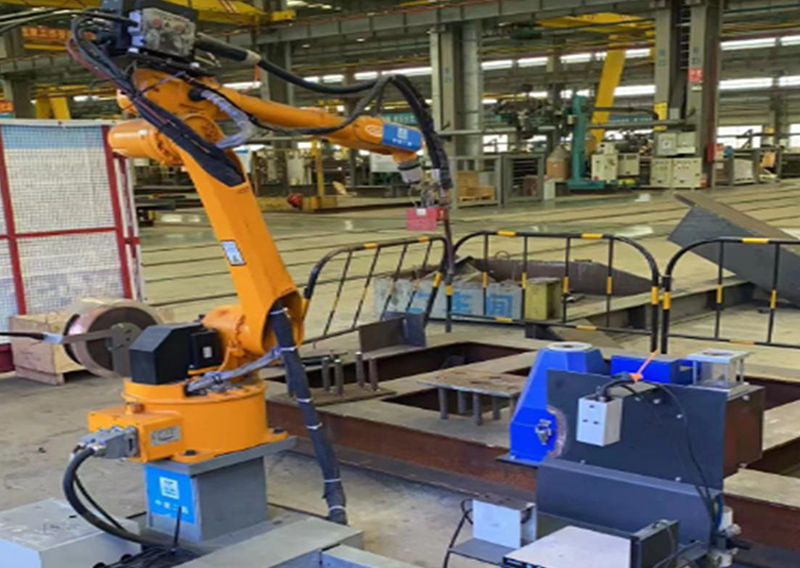
Stasiun Kerja Las Robot Tunggal
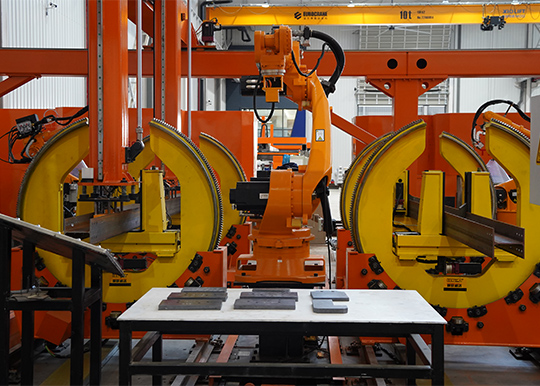
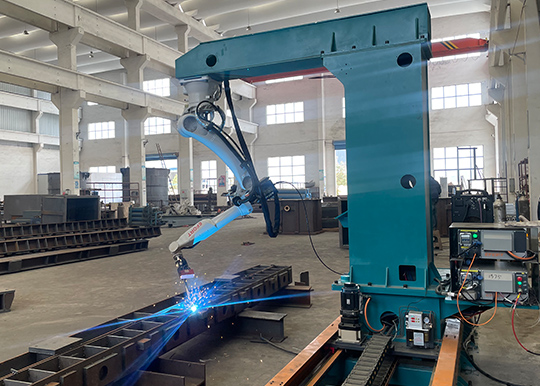
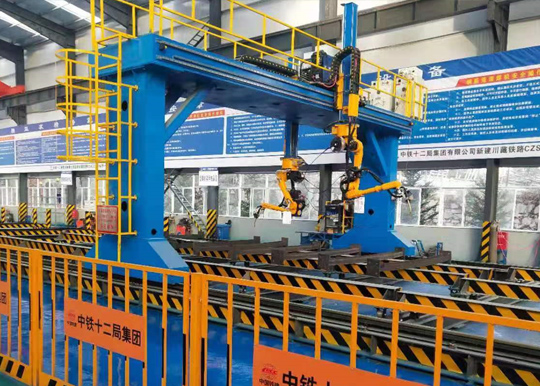
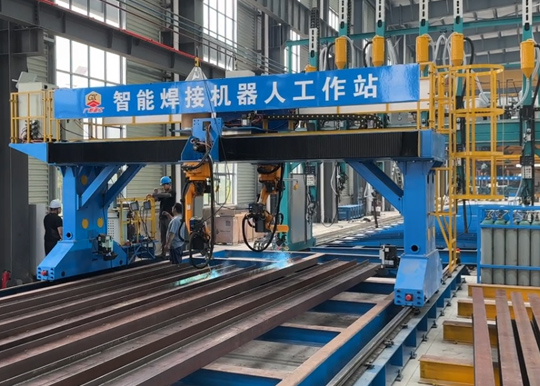
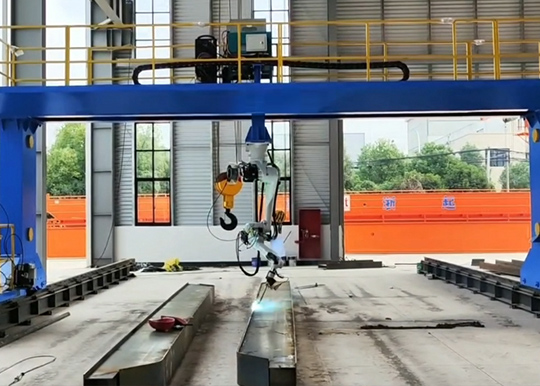
Dengan memanfaatkan sistem pengelasan cerdas dan sistem vision yang dikembangkan sendiri, stasiun kerja pengelasan ini menggunakan pemotretan visual, penandaan garis, dan pemindaian laser untuk mengidentifikasi serta menghitung posisi kampuh las secara presisi. Berdasarkan hasil pemindaian, posisi aktual kampuh las ditentukan; stasiun kerja pengelasan secara otomatis mencocokkan proses pengelasan sesuai ukuran sudut las, mencakup arus, tegangan, kecepatan pengelasan, dan posisi torch las. Selanjutnya, berdasarkan lintasan dan proses pengelasan, instruksi program yang dapat dikenali robot dibuat dan dikirimkan ke robot untuk pengelasan.
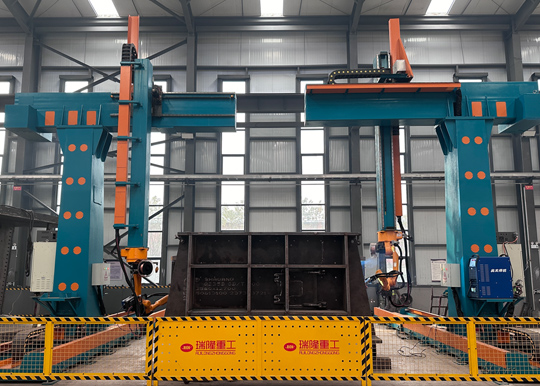
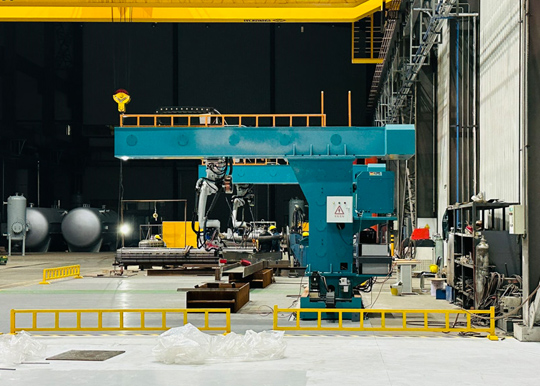
Gambar Produk
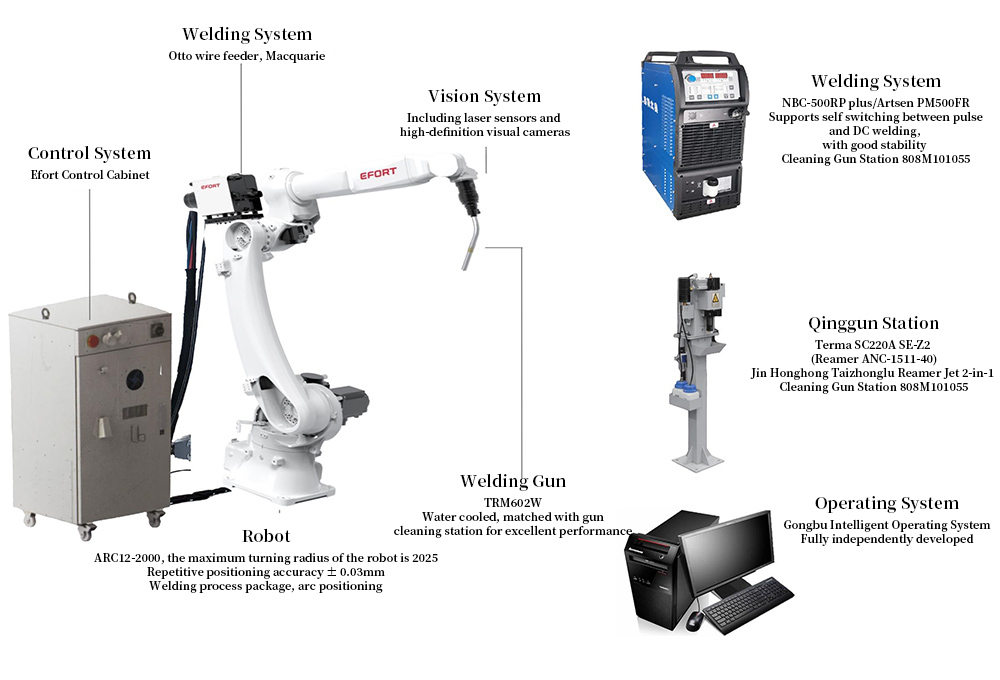
Jangkauan kerja robot
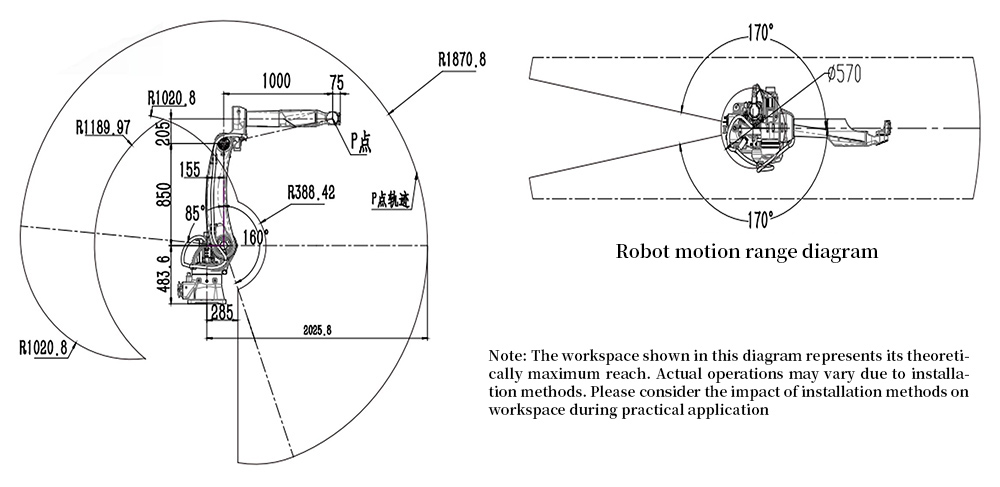
Spesifikasi Teknis
| Beban muatan | ARC12-2000: Beban muatan 12 kg |
| Jangkauan robot maksimum | 2.025 mm |
| Siklus kerja | 7*20H |
| Persyaratan lingkungan | 0-45℃ |
| Berat stasiun kerja | 185 kg |
| Beban muatan efektor akhir robot | 12 kg |
| Power source las | AOTAI,MEGMEET |
| Persyaratan operator | Mempelajari operasi dasar komputer dan menguasai GoFa Intelligent Operating System untuk aplikasi |
Parameter Stasiun Kerja Cerdas Mandiri
| subitem | unit | konten |
| skenario penerapan | / | Cocok untuk pelat simpul, gording, konsol, dan komponen lain, serta bagian struktur kecil |
| spesifikasi peralatan | m | 1.2*1.2*1 |
| daya total | KW | 15.5 |
| Jangkauan kerja maksimum | m | 2*1.2*0.3 |
| efisiensi pengelasan rata-rata | m/hari | 60–90 (jenis struktur berbeda) |
Alur kerja stasiun kerja cerdas mandiri
1) Gunakan overhead crane untuk mengangkat pelat ke area stasiun kerja;
2) Jalankan robot untuk melakukan pemindaian;
3) Setelah pemindaian selesai, program pengelasan/pemotongan dibuat secara otomatis;
4) Jalankan operasi pengelasan/pemotongan;
5) Setelah pengelasan/pemotongan selesai, robot memindai dan mengelas/memotong pelat berikutnya. Sementara itu, pindahkan benda kerja yang telah selesai secara manual dan angkat pelat baru ke area stasiun kerja, sehingga satu siklus operasi bergantian selesai.
Tampilan Komponen yang Berlaku (Sebagian)
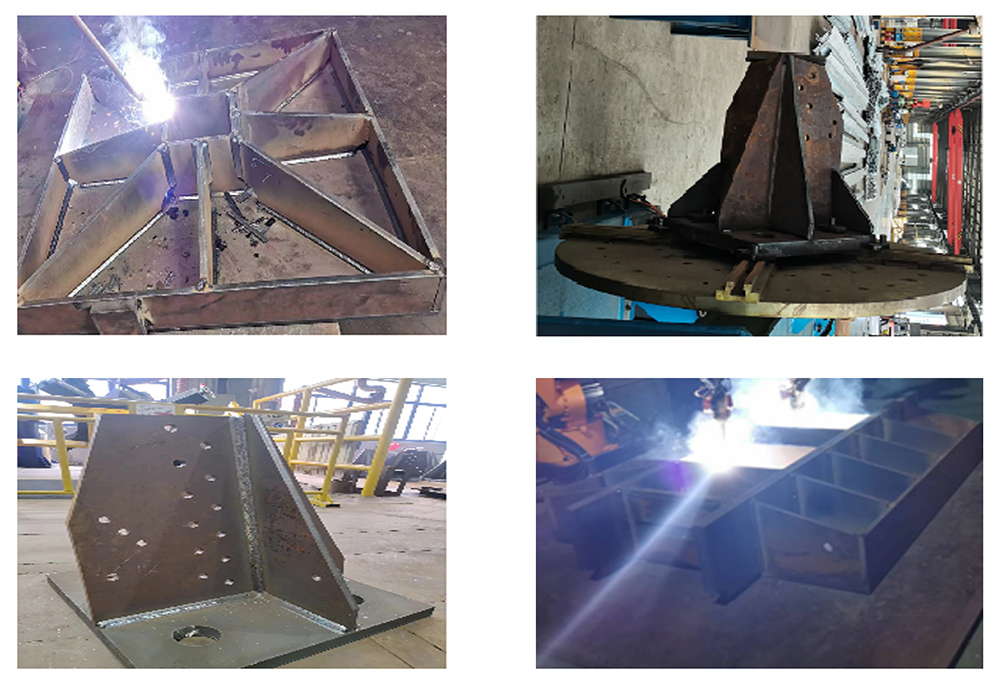
Komponen apa yang sesuai untuk sel robotik satu robot?
Stasiun kerja robot tunggal ditujukan untuk bagian struktur yang lebih kecil dan dapat ditempatkan dalam area kerja robot. Aplikasi yang sudah ada mencakup pelat simpul, gording, braket, dan komponen fabrikasi kompak lainnya. Pengaturan ini layak dipertimbangkan ketika sebaran sambungan las dapat dijangkau dari posisi robot tetap dan mekanisme lintasan panjang hanya memberi sedikit nilai tambah.
Mulailah dari posisi las, bukan hanya dimensi luar. Braket kecil tetap dapat memiliki sudut dalam yang tidak dapat diakses, sedangkan pelat terbuka yang lebih besar dapat memberi akses torch las yang langsung. Sudut pendekatan, ruang bebas untuk sistem vision, dan pengaturan penopang semuanya penting. Sediakan foto dari samping dan atas, bersama gambar las, untuk menunjukkan tempat torch harus bekerja.
Referensi ARC12-2000 mencantumkan beban muatan robot 12 kg dan jangkauan maksimum 2.025 mm. Beban muatan robot adalah beban yang dibawa di pergelangan robot dalam kondisi yang ditentukan produsen; ini bukan berat maksimum komponen di atas meja. Torch, sensor, dan peralatan terpasang harus dipertimbangkan dalam paket tool. Berat benda kerja dinilai secara terpisah terhadap perangkat pencekam, penopang, dan peralatan pemuatan.
Konfigurasikan stasiun sesuai kelompok komponen
Perbandingan utama adalah antara robot, paket vision dan pengelasan, pengaturan perangkat pencekam, dan alur operasi. Pastikan power source las dan fungsi proses yang dipilih, bukan memilih paket hanya berdasarkan arus terukur. Pengaturan yang sesuai harus mendukung material, ukuran las, persiapan kampuh las, dan jumlah pass yang dimaksud.
Dimensi peralatan yang ada dan referensi jangkauan kerja menjelaskan aspek instalasi yang berbeda. Keduanya tidak boleh digabungkan menjadi janji bahwa setiap titik di dalam volume persegi panjang dapat dilas. Postur robot dan orientasi torch las memengaruhi akses. Tinjauan berbasis gambar dan uji sampel harus menetapkan kampuh mana yang dapat diselesaikan dalam satu setup penjepitan dan mana yang memerlukan komponen diputar.
| Pilihan | Pertimbangan stasiun tunggal | Bukti untuk pemilihan |
|---|---|---|
| Paket robot dan tool | Jangkauan, beban pergelangan, dan ruang bebas pendekatan | Spesifikasi robot/tool dan studi akses las |
| Konsep perangkat pencekam | Penyangga, pemosisian, klem, dan pergantian produksi yang dapat diulang | Komponen representatif terbesar dan terkecil |
| Alur kerja vision | Kampuh las yang terlihat dan penempatan komponen aktual | Pemindaian sampel dan tinjauan jalur yang diterima |
| Paket pengelasan | Material, ukuran las, dan rencana lintasan las yang terkualifikasi | Persyaratan prosedur dan uji coba pengelasan |
| Siklus produksi | Pemuatan, pemindaian, pengelasan, pembersihan, dan inspeksi | Pengukuran waktu komponen yang diterima |
Siklus lengkap, dari pemuatan hingga inspeksi
Siapkan komponen dan tempatkan pada susunan penyangga yang diterima. Periksa pengepasan sambungan las, posisi klem, dan identitas komponen yang dipilih. Untuk keluarga komponen dengan ukuran berbeda, prosedur pergantian produksi harus menetapkan elemen perangkat pencekam dan pengaturan proses mana yang harus berubah. Persiapan ini merupakan bagian dari siklus dan harus diukur, bukan dianggap sebagai waktu bebas.
Stasiun kerja menggunakan akuisisi visual dan pemindaian untuk menetapkan informasi kampuh las yang sesuai. Kontrol pengelasan mengaitkan jalur dengan proses yang dipilih dan menyediakan instruksi robot. Selama komisioning, periksa titik mulai, titik berhenti, sudut, dan transisi antar-sambungan. Tinjau komponen pertama yang diterima sebelum menggunakan setup tersebut untuk batch rutin.
Setelah siklus selesai, periksa sambungan yang diwajibkan dan pindahkan komponen yang telah selesai ke operasi berikutnya. Jika area kerja bergantian digunakan, prosedur pemuatan harus mengikuti urutan perlindungan dan kontrol yang terintegrasi. Masukkan pembersihan tool, penggantian tip, dan pemeriksaan berkala ke dalam rutinitas operasi yang diharapkan. Orang yang bertanggung jawab atas pemuatan juga memerlukan cara yang jelas untuk mengidentifikasi dan mengeskalasi komponen yang berbeda dari setup yang disetujui.
Apa yang dapat ditingkatkan stasiun kompak
Stasiun tetap dapat memudahkan pengaturan sambungan las berulang yang mudah dijangkau dengan perangkat pencekam dan urutan yang konsisten. Akuisisi kampuh las berbantuan vision dapat membantu menangani perubahan yang sesuai pada posisi sambungan aktual. Peluang ini paling kuat ketika pekerjaan berulang cukup banyak untuk menggunakan cell dan ketika komponen datang dalam kondisi siap dilas. Robot tidak dapat mengompensasi setiap variasi proses sebelumnya secara ekonomis.
Uji kelayakan yang bermanfaat mencakup detail kecil yang menyebabkan gangguan produksi: variasi posisi klem, las balik yang pendek, pelat pengaku yang berubah, atau sambungan dengan visibilitas buruk. Identifikasi variasi mana yang dapat diakomodasi oleh alur kerja yang diterima dan mana yang memerlukan tindakan operator. Batasan tersebut lebih berguna bagi pembeli daripada klaim bahwa cell dapat menangani komponen apa pun tanpa persiapan.
Angka meter per hari yang dipublikasikan adalah acuan yang terkait dengan jenis struktur. Angka tersebut bukan janji produksi untuk braket atau ukuran las yang berbeda. Bandingkan komponen yang diterima per shift, dengan menggunakan persyaratan persiapan komponen dan inspeksi yang sama. Stasiun yang mengelas lebih cepat tetap dapat menghabiskan banyak waktu menunggu pengepasan, crane, atau keputusan inspeksi.
Robot tunggal, rel lantai, atau stasiun kerja yang lebih besar?
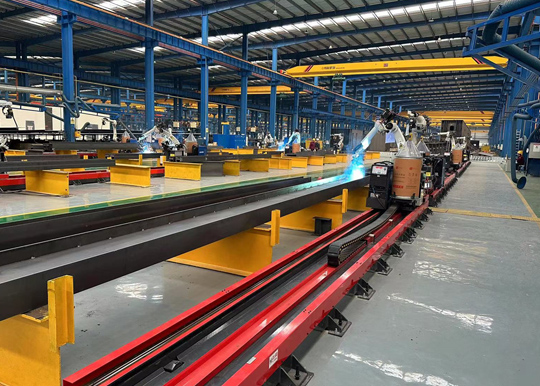
Pertimbangkan konfigurasi rel lantai ketika sambungan yang diperlukan membentang jauh melampaui cakupan panjang praktis robot tetap. Bandingkan stasiun kerja kantilever untuk tata letak unit pelat yang sesuai dan sistem gantry untuk area kerja struktur yang lebih luas. Hindari menetapkan jarak gerak semata-mata untuk mengakomodasi komponen sesekali jika setup lain atau tahap manual lebih praktis.
Stasiun robot kompak dan pengelasan manual dapat menangani pekerjaan berbeda di bengkel yang sama. Pekerjaan manual mungkin tetap berguna untuk pengecualian volume rendah, akses sulit, atau pekerjaan perbaikan yang berubah-ubah. Proposal otomasi harus mengidentifikasi pekerjaan yang masih tersisa, perkiraan campuran komponen, dan sumber daya persiapan yang diperlukan agar robot tetap mendapat pasokan komponen yang sesuai.
Lima pertanyaan sebelum memesan
Apakah beban muatan robot 12 kg berarti benda kerja maksimum 12 kg?
Tidak. Beban muatan robot yang tercantum berkaitan dengan pergelangan robot dan beban tool. Benda kerja berada di atas penyangga atau perangkat pencekamnya sendiri, yang kapasitas dan metode pemuatannya harus ditentukan secara terpisah.
Dapatkah satu stasiun mengelas braket yang berbeda?
Mungkin, dengan perangkat pencekam, akses, dan proses yang disetujui untuk setiap keluarga komponen. Bandingkan waktu persiapan dan pergantian produksi serta waktu pengelasan saat mengevaluasi campuran komponen yang beragam.
Apakah jangkauan lengan maksimum merupakan ruang kerja pengelasan yang lengkap?
Tidak. Jangkauan robot adalah spesifikasi robot. Akses pengelasan juga memerlukan orientasi torch las yang tepat, pandangan sensor, jarak bebas tabrakan, dan susunan penyangga pada setiap sambungan.
Apakah operator tetap memerlukan pengetahuan pengelasan?
Ya. Operator perlu mengenali pengepasan atau persiapan yang tidak sesuai, memilih job yang diterima, dan mengidentifikasi hasil yang perlu ditinjau. Pelatihan harus mencakup alur kerja yang terpasang dan prosedur eskalasi.
Bagaimana cara meminta penawaran harga stasiun tunggal yang realistis?
Berikan gambar, material dan ketebalan, ukuran las, massa komponen, ukuran batch, dan kebutuhan harian. Sertakan konsep jig atau pemuatan serta kriteria kualitas. Sampel representatif membantu memastikan aksesibilitas dan waktu siklus.
Diskusikan komponen dan target produksi Anda
Kirim gambar komponen, persyaratan las, dan tata letak lantai melalui formulir permintaan di bawah ini. Kami akan meninjau akses sambungan las dan konfigurasi yang sesuai sebelum menyiapkan penawaran harga.
Minta penawaran harga stasiun kerjaKirim Permintaan Pengadaan Anda
Silakan lengkapi formulir dengan persyaratan terperinci Anda, dan tim dukungan kami akan segera menghubungi Anda. Spesialis khusus akan ditugaskan untuk proyek Anda guna memberikan panduan profesional dan solusi yang disesuaikan.
Untuk respons tercepat, kami menyarankan Anda mengirim permintaan melalui formulir. Jika mengalami kendala saat pengiriman, Anda juga dapat menghubungi kami langsung di dxk@jtclaser.com .