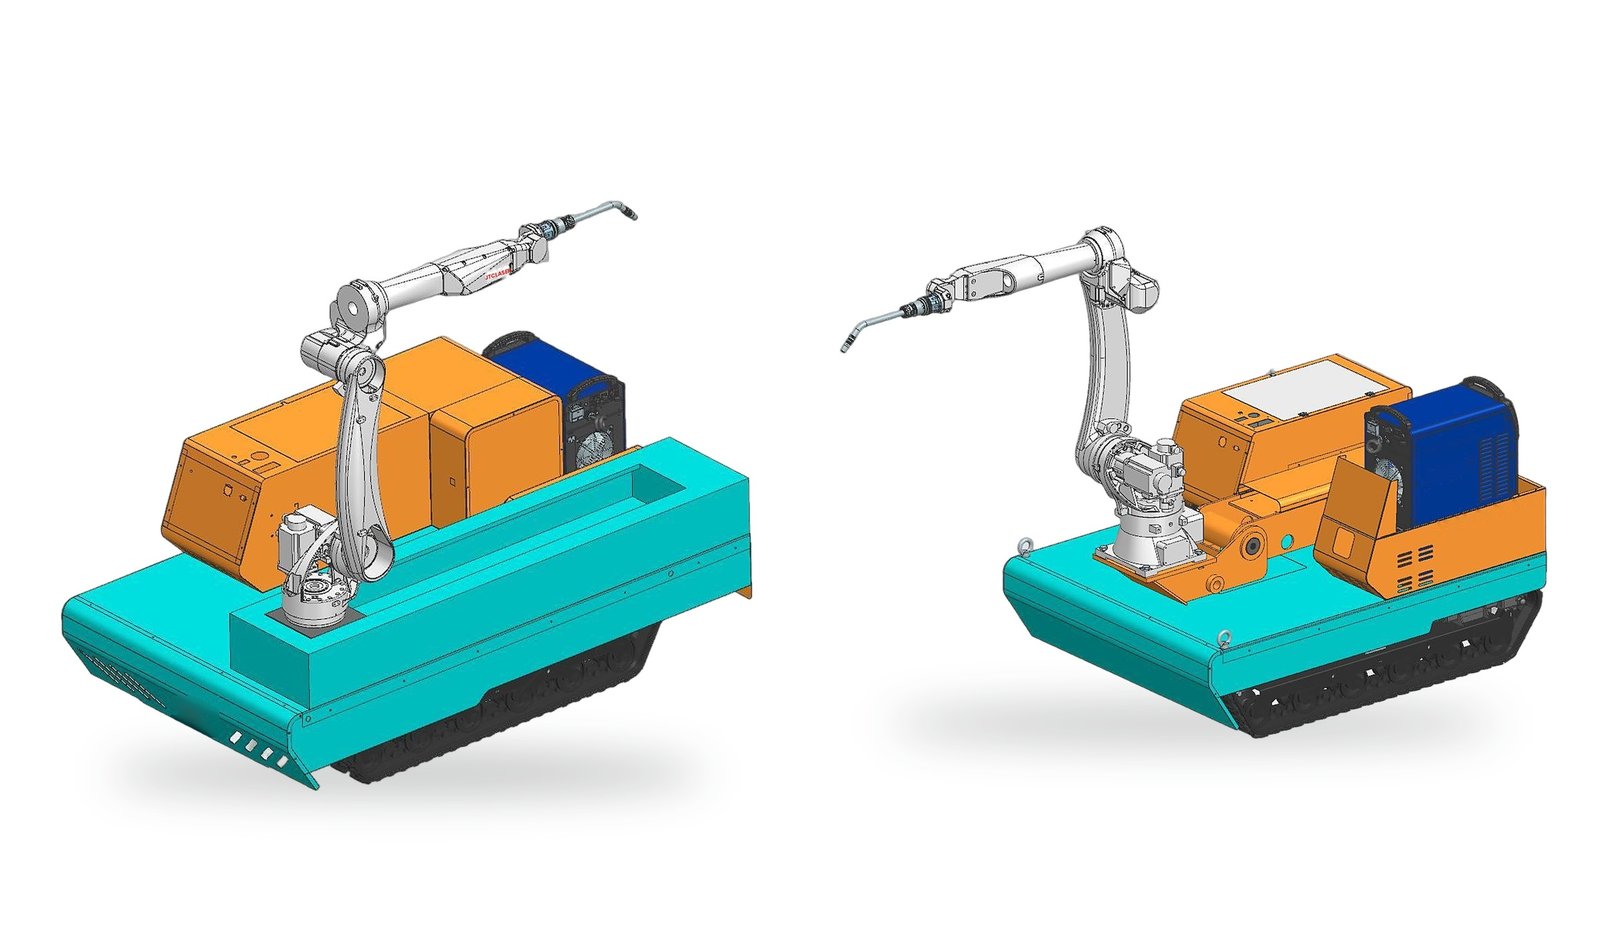
9-Achs-Portal-Schweißanlage
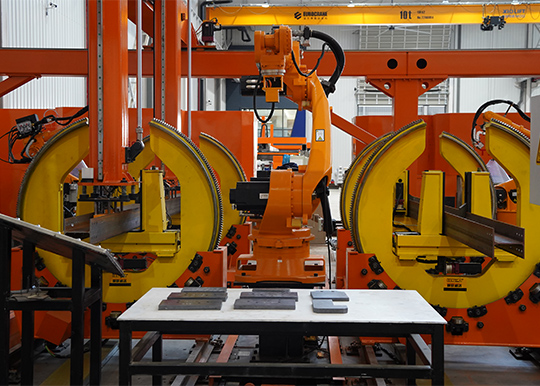
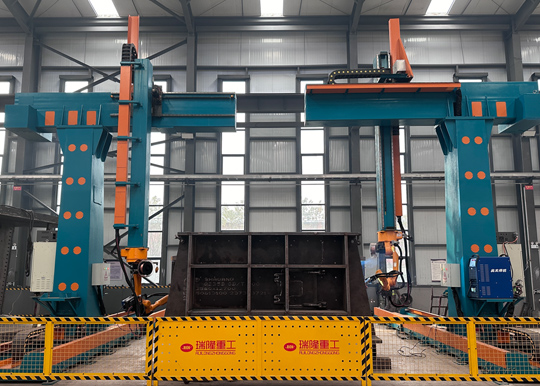
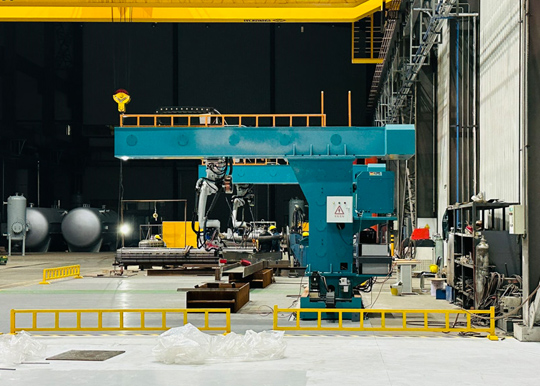
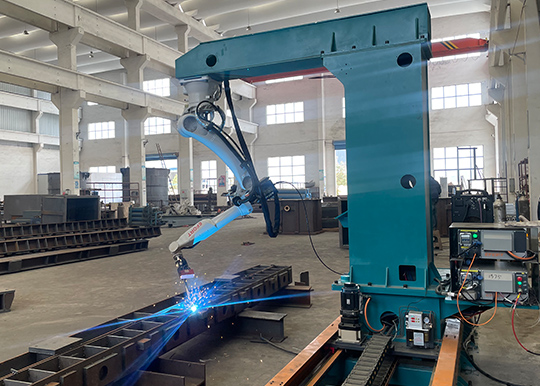
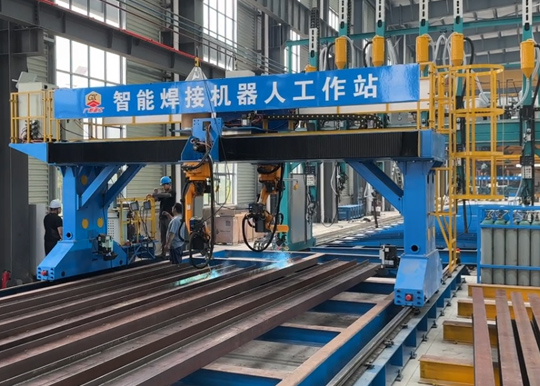
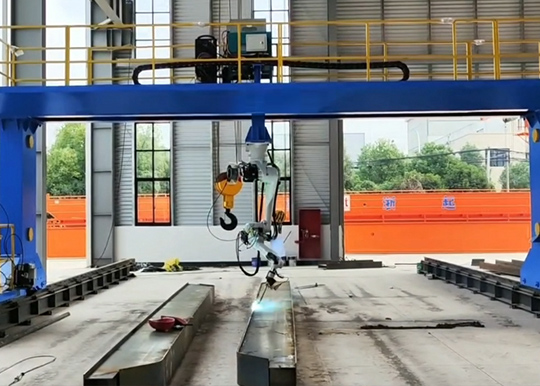
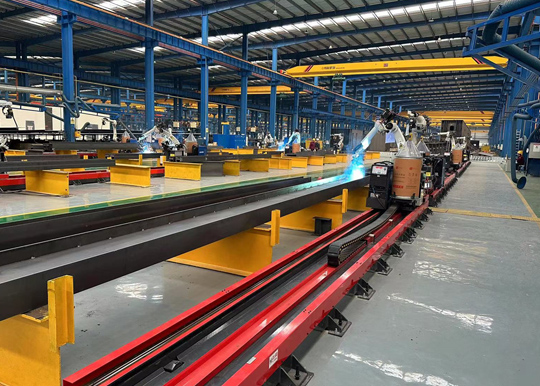
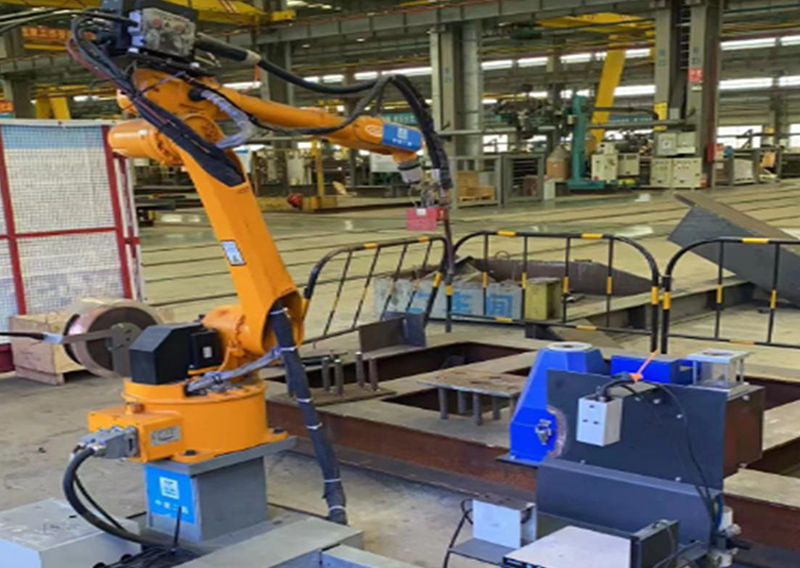
Die intelligente Portal-Schweißanlage mit zwei Robotern und zusätzlichen Achsen ist für automatisiertes Schweißen im Stahl-, Brücken- und Schiffbau vorgesehen. Sie bearbeitet unter anderem Kehlnähte an H-Profilen, Brückenblechbaugruppen und horizontalen Blechen. Das Anlagenkonzept lässt Erweiterungen für weitere Anwendungen zu. Zur Ausstattung gehören Steuerung, Portalverfahreinheit, zwei Lichtbogenschweißroboter, zwei Schweißstromquellen mit Kühlaggregaten, zwei Bildverarbeitungssysteme und zwei wassergekühlte Brennersysteme.
Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung.
Produktabbildungen

Aufbau der 9-Achs-Portalanlage

Kenndaten der 9-Achs-Portalanlage
| Merkmal | Einheit | Angabe |
| Einsatzbereiche | / | Vorwiegend für Brückenblechbaugruppen, H-Träger und weitere Baugruppen wie Transportschienen |
| Anlagenabmessungen (L × B × H) | m | 24 × 7,5 × 4,8 |
| Gesamtleistung | kW | 37 |
| Maximaler Arbeitsbereich | m | 24 × 5 × 1,5 |
| Durchschnittliche Schweißleistung | m/Tag | 160–220, abhängig von der Bauteilstruktur |
Leistungsmerkmale der 9-Achs-Portalanlage mit zwei Robotern
| Bearbeitungsverfahren | Schneiden, Markieren, Schweißen |
| Schweißrauchabsaugung | Optional |
| Werkstückkoordinatensystem | PCS1, PCS2, PCS3 |
| Arbeitsbereich | 24.000 × 5.000 × 1.500 mm |
| Betriebszeit | 20 h/Tag, 7 Tage/Woche |
| Schweißprozesspaket | CO₂ oder 80 % Ar + 20 % CO₂ (M21), abhängig von Werkstoff, Draht und qualifiziertem Schweißverfahren. |
| Lieferform des Schweißdrahts | Spule oder Fass |
| Einsatzbereiche | Schweißen großer Gehäuse, H-Träger, Stützen, Brückenbleche, großer Schotte und weiterer Stahlbauteile |
| Bewegungsmodus | Koordinierte Bewegung von neun Achsen |
| Zusatzachse | Bodenfahrachse und Portal optional |
Arbeitsablauf der 9-Achs-Portalanlage mit zwei Robotern
1) Die zu schweißenden Bauteile manuell oder über eine Förderkette auf den Anlagenträger bringen und nahe Punkt P positionieren.
2) Gleichzeitig oder im Voraus das Modell entsprechend der realen Bauteilausrichtung drehen und anhand von Bauteilnummer und Lage die Knotenpunkte anlegen.
3) Bei größeren Lageabweichungen erfasst eine Kamera den Bezugspunkt P des Bauteils. Bei ausreichender Positioniergenauigkeit lädt das Bedienpersonal das Modell direkt und startet den Scan.
4) Nach Abschluss der Erfassung startet das System den Schweißablauf.
5) Nach Abschluss wird das Bauteil an die nächste Station übergeben. Ohne Bauteilmodell ist eine visuell geführte Bedienung möglich: Nach dem Einlegen fotografiert das Bedienpersonal die Schweißbereiche, ordnet den Prozess zu und startet Scan und Schweißung. Dieser Ablauf erfordert mehr Bedienaufwand als das modellbasierte Verfahren.

Beispiele geeigneter Bauteile

Welche Bauteile eignen sich für eine 9-Achs-Portalanlage?
Das Zwei-Roboter-Portal ist für große Stahlbaugruppen wie Brückenblechfelder, H-Träger und verwandte Schweißkonstruktionen vorgesehen. Es ermöglicht, Schweißarbeiten über eine große Anlagenfläche zu verteilen. Roboter und Portalverfahrwege müssen auf die tatsächlichen Nahtpositionen, Auflagerahmen und Beladewege abgestimmt werden.
Beginnen Sie die Auswahl mit dem Nahtplan. Unterscheiden Sie flache Bleche, Träger mit offenen Nähten, hohe Baugruppen und kastenförmige Teile mit engen Öffnungen. Ähnliche Außenmaße können sehr unterschiedliche Zugangsbedingungen verbergen. Steifenhöhe, lichte Blechabstände und Anfahrrichtung des Brenners sind häufig aussagekräftiger als eine einzelne Gesamtbreite.
Die veröffentlichten Anlagenmaße von 24 × 7,5 × 4,8 m und der Arbeitsbereich von 24 × 5 × 1,5 m beziehen sich auf die beschriebene Konfiguration. Anlagenfläche und erreichbarer Nahtbereich sind nicht identisch. Beladegassen, Endverfahrwege, Auflagen, Brennerausrichtung und Vorrichtungen gehören ins endgültige Layout. Das Angebot sollte den nutzbaren Bereich und die vorgesehenen Nähte ausweisen.
Die vollständige Zwei-Roboter-Konfiguration verstehen
Die Konfiguration umfasst Steuerung, Portalmechanik, zwei Lichtbogenschweißroboter, zwei Stromquellen mit Kühlung, zwei Bildverarbeitungssysteme und zwei wassergekühlte Brennersysteme. Vergleichen Sie Angebote anhand dieses vollständigen Lieferumfangs. Der Preis für ein Portalgestell oder einen Roboterarm allein ist nicht direkt mit einer integrierten Anlage vergleichbar.
Das Bewegungskonzept muss Aufgaben und zulässige Arbeitsbereiche beider Roboter koordinieren. Zwei Roboter garantieren keine doppelte Ausbringung: Manche Nähte sind nicht gleichzeitig zugänglich; Scannen, Beladen und Handhabung können gemeinsame Abläufe bleiben. Vereinbaren Sie die Produktionsfolge und dokumentieren Sie, ob Versuchsergebnisse mit einem oder beiden Robotern erzielt wurden.
| Konfigurationspunkt | Frage für die Layoutprüfung | Auswirkung auf die Produktion |
|---|---|---|
| Verfahrweg und Höhe | Welche Nähte bleiben an den Verfahrgrenzen erreichbar? | Endbereiche und hohe Steifen beeinflussen den nutzbaren Bereich |
| Zwei Roboterausstattungen | Wie werden Arbeitsbereiche und Abläufe koordiniert? | Kollisionen oder gemeinsame Aufgaben können den Parallelbetrieb begrenzen |
| Modellbasierter oder visueller Ablauf | Welche Bauteildaten und Bedienschritte werden benötigt? | Die Teilevielfalt beeinflusst Vorbereitung und Rüstzeit |
| Schweißtechnische Ausstattung | Welche Verfahren, Lagen und Brennerverschleißteile sind enthalten? | Die geforderte Nahtqualität bestimmt den Prozessumfang |
| Handhabung und Auflagen | Wie werden Teile beladen, gedreht und entnommen? | Kranzugang und Vorrichtungsbelegung beeinflussen die Gesamtzykluszeit |
Ein praxistauglicher Produktionsablauf
Bereiten Sie die Baugruppe vor und legen Sie sie nach dem vereinbarten Bezugskonzept auf. Prüfen Sie Identität, Orientierung und Stabilität. Werkstoffvorbereitung und Fugenpassung müssen vor dem Scan abgeschlossen sein. Der Roboter ersetzt keine beherrschte Montagequalität.
Beim modellbasierten Ablauf wählen Sie das richtige Modell und seine Lage. Bei größeren Abweichungen wird zunächst positioniert, danach gescannt und geschweißt. Ohne vorbereitetes Modell kann die visuelle Bedienung mehr Eingaben erfordern. Prüfen Sie die vorgesehene Methode an Ihrer Bauteilfamilie, statt gleiche Vorbereitungszeiten anzunehmen.
Prüfen Sie bei der Inbetriebnahme erzeugte Bahnen, Prozesszuordnung und Reihenfolge. Geschweißt wird anschließend nach der freigegebenen Einstellung. Roboterkoordination, Reinigung und Änderungen der Brenneranstellung gehören zum Zyklus. Nach Abschluss werden die Nähte geprüft und das Bauteil weitergegeben. Handhabungszeiten, offene Nähte und Nacharbeit müssen in der Produktionsaufzeichnung sichtbar bleiben.
Was im Musterversuch geprüft werden sollte
Ein Portal bringt die Schweißausrüstung zu unterschiedlichen Bereichen langer oder breiter Baugruppen und kann wiederholtes Umsetzen reduzieren. Der Versuch muss zeigen, welche Nähte erreichbar sind und wo eine zweite Aufspannung nötig bleibt. Ein erfolgreicher Versuch am flachen Blech beweist nicht die Zugänglichkeit aller Innenwinkel komplexer Baugruppen.
Verwenden Sie repräsentative Geometrien und Nahtvorbereitungen, einschließlich schwieriger Kreuzungen, Enden und Höhenwechsel. Legen Sie die Prüfung vor dem Versuch fest. Erfassen Sie neben abgenommenen Teilen auch Scan-, Reinigungs- und Handhabungszeiten, um die Leistung mit Ihrer Werkstatt vergleichen zu können.
Die Angaben in Metern pro Tag sind konfigurations- und bauteilabhängige Richtwerte, keine feste Lieferzusage für andere Teile. Nahtmaß, Lagenzahl, Nahtlänge, Zugänglichkeit und Handhabungskapazität beeinflussen die Ausbringung. Eine belastbare Produktionszusage sollte auf Ihren Zeichnungen und einem Versuch beruhen.
Portal, Ausleger oder Bodenfahrachse?
Vergleichen Sie die 8-Achs-Auslegeranlagen für geeignete Blechbaugruppen mit Auslegerzugang. Eine Anlage mit Bodenfahrachse kann passen, wenn lange Bauteile in der seitlichen Reichweite des Roboters liegen. Bei kompakten Teilen kann eine Einzelroboteranlage unnötige Verfahrmechanik vermeiden.
Die 7-Achs-Portalanlagen und 8-Achs-Portalanlagen sind weitere Varianten dieser Baureihe. Vergleichen Sie die Arbeitsbereiche und Bewegungsdiagramme der jeweiligen Konfiguration. Eine gleiche Achszahl bedeutet nicht automatisch den gleichen Anlagenumfang. Wählen Sie die Ausführung anhand von Nahtzugänglichkeit, Werkstückhandhabung und Produktionsanforderungen.
Fünf Fragen vor der Bestellung
Verdoppelt ein Zwei-Roboter-Portal die Ausbringung?
Nicht automatisch. Entscheidend ist, ob beide Roboter gleichzeitig nutzbare Nähte schweißen können und welche Scan-, Handhabungs- und Beladeschritte gemeinsam bleiben. Vergleichen Sie die Zykluszeit bis zum abgenommenen Bauteil.
Kann die Anlage im Inneren jedes Kastenträgers schweißen?
Innennähte erfordern eine gesonderte Zugänglichkeitsprüfung. Öffnungen, Brennerhaltung, Sensorsicht, Kabelführung und Montagereihenfolge können den Zugang begrenzen. Stellen Sie Schnittzeichnungen und Muster bereit, bevor diese Anwendung zugesagt wird.
Entspricht die Anlagenfläche der maximalen Bauteilgröße?
Nein. Die Anlagenmaße umfassen die Mechanik. Erreichbare Nähte müssen anhand von nutzbarem Verfahrweg, Auflagen, Roboterreichweite und erforderlichen Belade- und Bedienfreiräumen geprüft werden.
Benötigen wir für jedes Bauteil ein Modell?
Der beschriebene Ablauf bietet modellbasierte und visuell interaktive Methoden mit unterschiedlicher Vorbereitung. Vereinbaren Sie die Methode je Bauteilfamilie und prüfen Sie den Bedienaufwand im Versuch.
Welche Angaben werden für ein Portalangebot benötigt?
Senden Sie Bauteil- und Schweißzeichnungen, Werkstoff, Dicke, Gewicht, Tagesbedarf, Qualitätsvorgaben und Hallenplan. Ergänzen Sie Kran- oder Fördertechnik sowie den Ablauf zum Drehen und Weitergeben der Teile.
Kastenträgerschweißen in der Produktion
Lesen Sie unsere Fallstudie zum Kastenträgerschweißen mit Portalrobotern mit gemessenen Scan- und Schweißzeiten, dem Ablauf für erreichbare Nähte und einer Grundlage zur Bewertung vergleichbarer Bauteile.
Besprechen wir Ihr Bauteil und Ihr Produktionsziel
Senden Sie uns über das folgende Formular Ihre Bauteilzeichnungen, Schweißanforderungen und den Hallenplan. Vor der Angebotserstellung prüfen wir die Nahtzugänglichkeit und die passende Konfiguration.
Angebot für eine Schweißanlage anfordernSenden Sie uns Ihre Projektanfrage
Tragen Sie Ihre Anforderungen möglichst genau in das Formular ein. Unser Supportteam meldet sich zeitnah bei Ihnen. Eine feste Ansprechperson begleitet Ihr Projekt mit fachlicher Beratung und individuell abgestimmten Lösungen.
Für eine schnelle Bearbeitung nutzen Sie bitte das Formular. Falls beim Absenden ein Problem auftritt, erreichen Sie uns auch direkt unter dxk@jtclaser.com .