Un collaudo della saldatura adattiva verifica se un sistema rileva una variazione definita, decide una risposta ammessa ed esegue tale risposta con risultati tracciabili. Provate campo di rilevamento, limiti di correzione, ritardo di risposta, qualità della saldatura, gestione dei guasti, ripristino e registrazione dei dati. Il solo movimento automatico non basta: il collaudo richiede disturbi rappresentativi entro un inviluppo di processo e di sicurezza approvato.
A cura di dxk | JTCLASER
Qual è la differenza pratica tra saldatura automatica e adattiva?
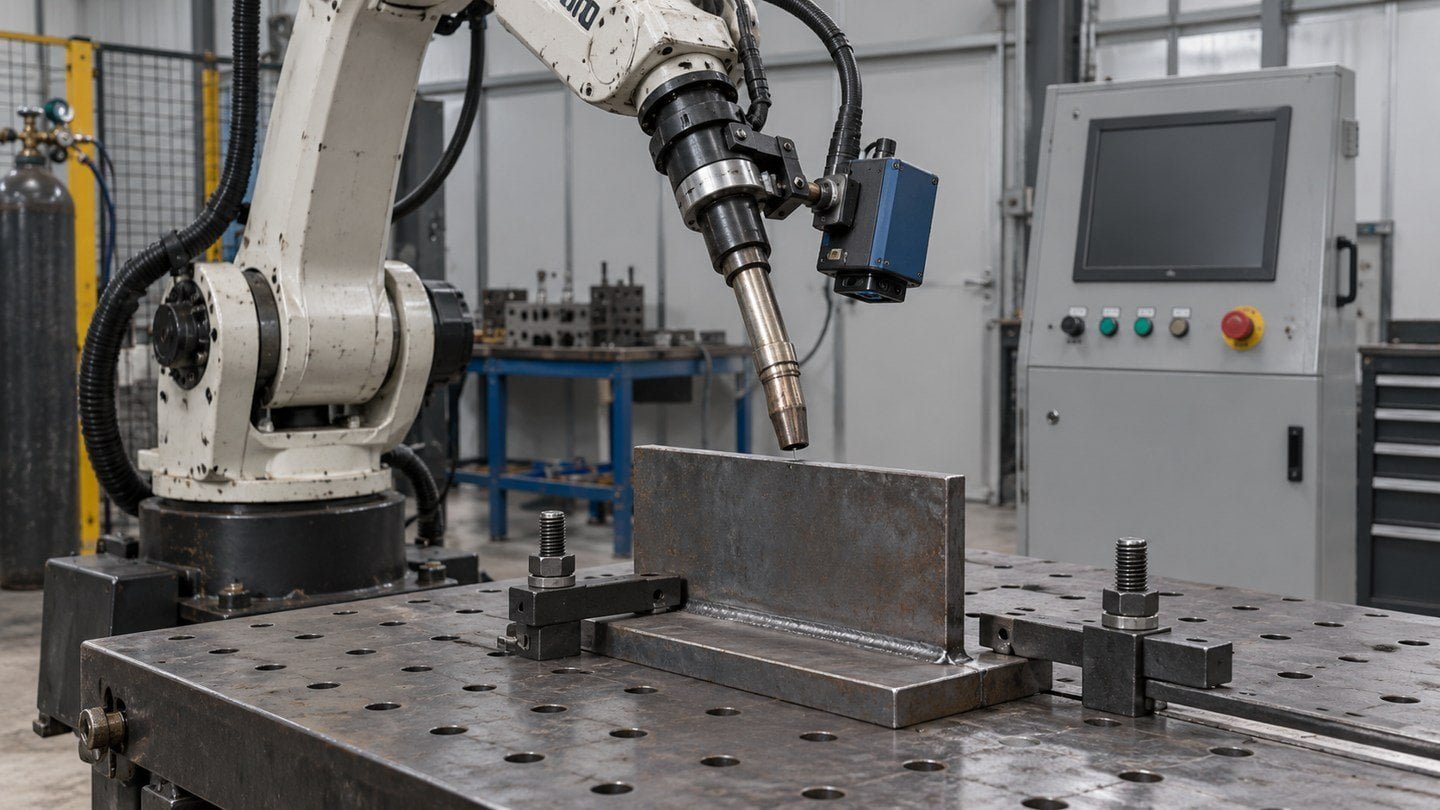
La saldatura automatica esegue un compito secondo una sequenza di controllo definita. La saldatura adattiva usa un feedback per modificare un aspetto ammesso di quel compito al variare delle condizioni. Le due categorie si sovrappongono: una stazione automatizzata può includere funzioni adattive, e un robot avanzato può comunque eseguire una traiettoria fissa per un determinato lavoro.
Preferisco questa distinzione all’affermazione secondo cui tutta la saldatura automatizzata è cieca, perché offre all’acquirente qualcosa di concreto da verificare. Chiedete cosa misura il sistema, cosa può modificare e cosa succede quando le sue misure diventano inaffidabili.
Uno studio pubblicato sul controllo di processo ha dimostrato regolazioni basate su sensori tramite robot, generatore di saldatura, telecamera e controller integrati. Conferma la distinzione tra feedback ed esecuzione fissa, ma i suoi esperimenti specifici non stabiliscono le capacità di ogni sistema commerciale. Leggete la ricerca sul controllo adattivo.
Per questo collegherei un collaudo della saldatura adattiva al perimetro d’acquisto. Trasforma una descrizione generica di intelligenza in un comportamento osservabile.
Cosa deve indicare una specifica per la saldatura adattiva?
Una specifica per la saldatura robotizzata adattiva deve indicare variabili misurate, correzioni comandate, campo operativo approvato, requisiti di qualità e risposta in caso di dati mancanti o contraddittori. Questi elementi vanno collegati al giunto e alla procedura reali.
Per esempio, un controller può correggere la posizione laterale della torcia senza modificare la velocità di avanzamento. Un’altra configurazione può selezionare una risposta di processo in base alla variazione di luce misurata. Nessuna delle due capacità va data per scontata solo perché è presente una telecamera.
Descrivete la differenza tra una misura visibile e una correzione attiva. Uno schermo che mostra lo scostamento del giunto non prova che il robot lo usi. Allo stesso modo, una traiettoria corretta di bell’aspetto non prova che la saldatura soddisfi i requisiti di accettazione del disegno.
La specifica deve indicare le funzioni dipendenti dalla configurazione, le licenze software e le opzioni. Se il fornitore di robot di saldatura autonomi descrive una capacità non inclusa nella configurazione offerta, questa va inserita come opzione separata o come esclusione esplicita.
Quali sono i sette controlli di collaudo essenziali?
- Confermare che il sensore misuri in modo affidabile l’elemento previsto.
- Stabilire le correzioni ammesse per robot e processo.
- Provare il ritardo di risposta in condizioni operative rappresentative.
- Verificare la qualità della saldatura e dell’assieme dopo la correzione.
- Provare misure non valide e condizioni fuori campo.
- Dimostrare un ripristino sicuro con gli operatori previsti.
- Conservare prove sufficienti a riprodurre la configurazione accettata.
Questo è un protocollo di collaudo per la saldatura intelligente, non una norma universale. Fornitore, acquirente, specialista di saldatura e team di sicurezza devono concordarne valori dettagliati e metodi di prova prima dell’esecuzione.
Controllo 1: il sensore sa distinguere il giunto reale?
La validazione della saldatura ad anello chiuso parte dall’elemento misurato. Stabilite se il sistema rileva un bordo, un cianfrino, una puntatura, il centro del giunto, una caratteristica del bagno o un altro segnale. Elementi dall’aspetto simile possono produrre coordinate plausibili ma errate.
Usate condizioni superficiali e disposizioni dei giunti rappresentative. Includete, dove rilevante, la normale presenza di puntature, scaglia, riflessi o ostruzioni locali. Non create deliberatamente una condizione di saldatura non sicura per mettere alla prova il sistema; pianificate campioni e procedure in modo appropriato.
Registrate sia i rilevamenti riusciti sia le misure scartate. Un sistema che si rifiuta di procedere quando non riesce a stabilire il giunto può essere preferibile a uno che genera sempre una traiettoria dall’aspetto sicuro.
Proverei inoltre i limiti di visibilità separatamente dalle prestazioni di processo. Questo aiuta a distinguere un problema ottico da un problema di saldatura ed evita modifiche dei parametri inutili.
Controllo 2: quali correzioni sono ammesse?
L’inviluppo di correzione della saldatura robotizzata deve descrivere le variazioni di posizione e orientamento ammesse. Se i parametri di processo possono cambiare, i limiti dei parametri adattivi devono indicare le combinazioni validate, non solo valori minimi e massimi indipendenti.
Un campo di corrente ammesso non significa che ogni combinazione di corrente e velocità di avanzamento all’interno di due campi separati produca una saldatura accettabile. La risposta del processo ha bisogno di una propria base e deve essere approvata dallo specialista di saldatura responsabile.
Chiedete come si comporta il sistema vicino al limite dell’inviluppo. Potrebbe fermarsi, chiedere conferma o passare a una sequenza di riserva approvata. Questo comportamento va definito prima della produzione, compresa la gestione di una saldatura parzialmente completata.
Tenete separate correzione del movimento e tolleranza dell’assieme. Il robot può raggiungere correttamente un giunto spostato mentre l’assieme finito resta fuori dai requisiti dimensionali. Il collaudo deve coprire entrambi gli aspetti.
Controllo 3: la risposta è abbastanza rapida per l’applicazione?
Una prova del tempo di risposta del sensore di saldatura deve considerare l’intero percorso, dall’osservazione all’elaborazione e alla comunicazione fino al movimento eseguito o alla regolazione del processo. La frequenza di campionamento del sensore da sola non coincide con il tempo di risposta totale.
Il limite rilevante dipende da velocità di avanzamento, posizione del sensore, strategia di correzione e rapidità con cui cambia il pezzo. Chiederei prove con marca temporale o un metodo di misura documentato invece di un singolo dato commerciale.
Provate con il controller e la configurazione di rete reali. Una dimostrazione su un computer di sviluppo non rappresenta necessariamente la stazione di produzione. Se più dispositivi condividono la rete, definite quali condizioni operative sono state incluse.
Non inventate una soglia universale in millisecondi. Concordate le prestazioni necessarie per soddisfare i requisiti del giunto e di qualità, poi misurate se il sistema proposto le raggiunge.
Controllo 4: l’adattamento produce una saldatura accettabile?
La verifica della qualità della saldatura adattiva richiede un’ispezione adeguata al prodotto. L’aspetto superficiale può essere utile, ma non può stabilire tutti i requisiti interni. Dove il disegno o la procedura applicabile prescrivono esami aggiuntivi, includeteli nel piano.
Confrontate saldature corrette e saldature di riferimento con lo stesso metodo di ispezione. Identificate campione, disturbo misurato, correzione eseguita e risultato. Se un operatore ripara la saldatura prima dell’ispezione, registrate l’intervento e distinguete il risultato riparato dall’accettazione al primo passaggio.
Non accetterei l’affermazione che un sistema «insegue con precisione» come sostituto dell’accettazione della saldatura. Un movimento preciso supporta il processo; fusione, dimensione della saldatura, deformazione e requisiti di servizio richiedono comunque prove proprie.
Le indicazioni tecniche descrivono ricerca della saldatura, inseguimento del giunto e saldatura adattiva in tempo reale come usi della geometria misurata del giunto. Queste funzioni restano parte di un sistema di saldatura completo. Leggete le indicazioni sulla saldatura robotizzata ad arco.
Controllo 5: cosa succede quando i dati non sono affidabili?
Una valutazione del controllo in retroazione della saldatura deve includere elementi mancanti, comunicazioni interrotte e geometria fuori campo. Definite con l’integratore un metodo di prova sicuro; le prove di guasto non devono mai comportare l’esclusione dei sistemi di protezione.
Chiedete se il controller scarta le misure non aggiornate e identifica il tratto di saldatura interessato. Un sensore che smette di trasmettere non deve lasciare il robot a usare informazioni vecchie a tempo indeterminato, a meno che una soluzione di riserva documentata e validata non lo consenta.
Considerate anche segnali in conflitto. Se il giunto scansionato e l’osservazione attuale non concordano, cosa decide quale ingresso prevale? La risposta deve essere implementata nella logica di controllo fornita, non lasciata all’interpretazione di una schermata di avviso da parte dell’operatore.
| Osservazione durante la prova | Domanda da risolvere | Prova richiesta |
|---|---|---|
| Lo scostamento visualizzato cambia ma la traiettoria no | Il feedback è attivo per questa ricetta? | Configurazione e registrazione della correzione eseguita |
| La correzione della traiettoria avviene dopo che l’elemento è passato | Il ritardo totale è accettabile? | Misura dei tempi in condizioni rappresentative |
| Il sistema segue una puntatura invece del giunto | La selezione dell’elemento è affidabile? | Osservazioni su campioni scartati e accettati |
| La perdita di dati produce una correzione continua senza limiti | La gestione dei guasti è definita? | Dimostrazione di arresto sicuro o di soluzione di riserva approvata |
| L’aspetto della saldatura migliora ma l’ispezione non è superata | La qualità del processo è qualificata? | Risultati delle ispezioni collegati alla ricetta |
Controllo 6: gli operatori sanno ripristinare senza improvvisare?
Il collaudo deve mostrare come operatori formati gestiscono un ciclo fermo, la pulizia del sensore, un materiale di consumo sostituito e un riavvio approvato. L’obiettivo è un ripristino controllato, non solo far ripartire il movimento.
Registrate se un arresto invalida la scansione in corso o la registrazione del pezzo. Se l’attrezzatura si è mossa, riutilizzare la vecchia traiettoria può non essere più appropriato. La procedura di ripristino deve spiegare quando vanno ripetuti misure e controlli.
Provate autorizzazioni degli utenti e responsabilità di segnalazione. Gli operatori devono sapere quali regolazioni possono fare e quando serve una revisione tecnica. Un accesso illimitato ai guadagni di correzione o ai limiti di qualità può compromettere una configurazione già accettata.
La guida alla programmazione già pubblicata fornisce le basi su creazione dei lavori e rilevamento. Il centro di supporto tecnico JTCLASER è il punto di contatto per domande specifiche sul progetto.
Controllo 7: il risultato accettato è riproducibile?
Un audit del controllo dell’automazione della saldatura deve registrare versioni hardware, revisioni software, calibrazione dei sensori, dati dell’utensile, attrezzature di bloccaggio, ricette e requisiti di ispezione. Collegate le registrazioni accettate alla configurazione fornita.
Mantenete un processo controllato di gestione delle modifiche. Un aggiornamento software, una nuova torcia, una staffa di montaggio modificata o una famiglia di pezzi rivista possono richiedere una verifica mirata. Non ogni modifica richiede di ripetere tutto, ma il suo effetto va valutato e non dato per innocuo.
Conservate anche gli insuccessi nelle registrazioni. Aiutano a spiegare il confine dell’inviluppo accettato ed evitano che i team futuri considerino una dimostrazione riuscita come una capacità illimitata.
Il collaudo della saldatura adattiva deve concludersi con punti aperti chiari e relativi responsabili. Se la correzione funziona solo in condizioni più ristrette di quelle proposte inizialmente, aggiornate di conseguenza il perimetro e la decisione d’acquisto.
Come confrontare i prezzi?
Il prezzo di un robot di saldatura autonomo deve indicare le funzioni comprese nel pacchetto. Chiedete se rilevamento, controllo adattivo del processo, archiviazione dei dati, prove di sviluppo e supporto al collaudo sono inclusi o opzionali.
Il costo di un robot di saldatura autonomo lungo la sua vita operativa comprende anche calibrazione, materiali di consumo, manutenzione del software, manodopera formata e interruzioni della produzione durante le modifiche. Un braccio più economico può trasformarsi in un progetto più costoso se le responsabilità di integrazione non sono chiare.
Quando valutate un robot di saldatura autonomo in vendita, chiedete le prove di collaudo specifiche per i vostri pezzi. Un produttore di robot di saldatura autonomi deve distinguere una funzione di produzione dimostrata da un obiettivo di sviluppo. L’offerta per un robot di saldatura autonomo deve poi fare riferimento allo stesso perimetro e alla stessa configurazione concordati.
Errori comuni che indeboliscono il collaudo
Un errore è provare un sensore su un banco non alimentato e presupporre che funzioni accanto al processo attivo. Un altro è registrare le coordinate corrette senza verificarne l’effetto sull’assieme finito.
Evito anche di usare l’intelligenza artificiale come criterio di accettazione. Un controller basato su regole può fornire un adattamento utile, mentre un sistema etichettato come AI può non chiudere l’anello sulla variabile richiesta. Giudicate la funzione implementata e le prove.
Infine, separate il collaudo dal monitoraggio della produzione. Superare una prova definita stabilisce una condizione di partenza qualificata, ma non garantisce che in seguito si possano ignorare ottiche sporche, attrezzature danneggiate, ricette modificate o nuovi materiali.
Collaudo della saldatura adattiva: domande degli acquirenti
La saldatura intelligente richiede sempre l’intelligenza artificiale?
Non tutte le funzioni adattive utili dipendono dall’apprendimento automatico. Il requisito d’acquisto deve definire rilevamento, decisioni ammesse, regolazioni eseguite e validazione. La sola etichetta AI non può stabilire queste funzioni.
L’inseguimento del giunto equivale al controllo adattivo dei parametri?
No. L’inseguimento del giunto può correggere la traiettoria. Il controllo adattivo dei parametri modifica una variabile di processo ammessa. In una determinata configurazione un sistema può offrire l’una, l’altra, entrambe o nessuna delle due.
Una prescansione può reagire alla deformazione durante la saldatura?
Una prescansione descrive la geometria al momento in cui viene eseguita. Le variazioni successive richiedono un’altra strategia validata, se influiscono sulla saldatura. Non presupponete un feedback continuo dalla sola funzione di prescansione.
La prova deve superare deliberatamente l’inviluppo operativo?
Prove controllate ai limiti e di guasto possono verificare risposte definite, ma vanno pianificate con l’integratore e il team di sicurezza. Non superate i limiti delle apparecchiature né escludete le protezioni per creare una dimostrazione.
Qual è il documento di collaudo finale più utile?
Un rapporto collegato alla configurazione, con campioni, disturbi, risposte eseguite, esiti delle ispezioni, gestione dei guasti, punti aperti e responsabilità di firma, è più utile di una dichiarazione generica secondo cui il sistema è intelligente.
Rendere osservabile l’intelligenza dichiarata
Acquisterei una capacità adattiva solo dopo aver definito cosa va rilevato, modificato e accettato. Discutete il perimetro di prova proposto con JTCLASER e inseritelo nella revisione dell’offerta. Così il progetto ha un confine misurabile e i miglioramenti futuri restano separati dalle funzioni già accettate.
Nota di revisione tecnica: tutte le correzioni devono restare entro il processo approvato e l’applicazione sottoposta a valutazione dei rischi. Questo articolo fornisce uno schema di valutazione, non impostazioni di controllo universali né una garanzia di funzionamento autonomo.