
Isola robotizzata di saldatura a sbalzo a 8 assi
Le isole robotizzate di saldatura a sbalzo a 8 assi JTCLASER supportano la saldatura di strutture in lamiera per ponti e navi, travi e colonne strutturali. Lo stesso modello è disponibile in diverse configurazioni, tra cui la versione con binario da 6 m e il layout di installazione di riferimento da 13 m descritti di seguito. Il riconoscimento dei giunti tramite visione e il software dei processi di saldatura supportano la generazione dei percorsi per i pezzi idonei. Scegliete la configurazione in base a dimensioni dei componenti, accessibilità dei giunti, attrezzature di bloccaggio e superficie disponibile in stabilimento.
Configurazioni da 6 m e da 13 m
La stessa isola a sbalzo a 8 assi è disponibile in diverse configurazioni. Le dimensioni riportate di seguito descrivono due disposizioni di riferimento e vanno lette insieme al relativo layout e ai requisiti del pezzo.
| Base della configurazione | Configurazione con binario da 6 m | Configurazione con layout da 13 m |
|---|---|---|
| Dimensione longitudinale | Lunghezza del binario asse X: 6 m | Lunghezza del layout di installazione: 13 m |
| Dimensione trasversale | Corsa utile asse Y: 2 m; larghezza di lavoro dichiarata: 3,5 m | Larghezza di layout / del pezzo di riferimento: 3,5 m |
| Area di lavoro dichiarata | 6 × 3.5 × 0.6 m | Pezzi di riferimento: lunghezza ≤12 m, larghezza ≤3,5 m, altezza della lamiera verticale ≤0,5 m |
| Pezzi tipici | Pannelli in lamiera per ponti e navi; travi e colonne strutturali | Diaframmi per ponti e componenti in profilati ad H |
| Dettagli della macchina | Vedere qui sotto i parametri della configurazione da 6 m | Vedere qui sotto la dotazione e il layout di riferimento da 13 m |
Come leggere queste dimensioni: lunghezza del binario, ingombro di installazione e dimensioni massime del pezzo sono misure diverse. Un layout da 13 m non significa una lunghezza di saldatura di 13 m. La copertura di saldatura effettiva dipende anche dall’accessibilità della torcia, dalle attrezzature di bloccaggio e dalla posizione del robot. Verificate la configurazione sui vostri disegni prima dell’ordine.
Immagini del prodotto

Schema di assemblaggio dello sbalzo

Configurazione con binario da 6 m: parametri
| Voce | Unità | Contenuto |
|---|---|---|
| Applicazioni | / | L’isola a sbalzo a 8 assi, adatta a saldatura, taglio, molatura ecc. di travi e colonne in acciaio, travi per piattaforme di impianti, staffe per apparecchiature e colonne a cassone, è stata potenziata per adattarsi alla larghezza dei singoli pezzi. L’isola standard può coprire pezzi larghi fino a 3,5 metri |
| Dimensioni dell’impianto | m | La lunghezza del binario di traslazione asse X è di 6 metri e la corsa utile dell’asse Y è di 2 metri. |
| Potenza totale | kW | 18 |
| Campo di lavoro massimo | m | 6*3.5*0.6 |
| Profondità di lavoro massima | m | 0. 55 |
Configurazione con binario da 6 m: dotazione di saldatura
| Processi applicativi | Saldatura |
| Impianti di protezione ambientale | Opzionali |
| Precisione di posizionamento | ±0,5 mm |
| Velocità di traslazione | 15 m/min |
| Orario di lavoro | 7*20H |
| Pacchetto di processo di saldatura | CO2/80% CO2+20% Ar per acciaio al carbonio con filo pieno, CO2 per acciaio al carbonio con filo animato, saldatura in corrente continua e pulsata |
| Tipo di materiale d’apporto | Bobina, fusto |
| Spazio minimo ammesso | 150 × 150 mm |
| Asse ausiliario | Binario a pavimento e portale opzionali |
Layout da 13 m: dotazione di riferimento e applicazione
Questa disposizione di riferimento utilizza un layout di installazione di 3,5 × 13 m e riguarda diaframmi per ponti e pezzi in profilati ad H lunghi fino a 12 m. Comprende un sistema di traslazione a sbalzo, un robot di saldatura, la dotazione di saldatura, un sistema di visione e il software di controllo dell’isola. Gli schemi e le specifiche che seguono si riferiscono a questa configurazione di riferimento e non sono le specifiche predefinite di ogni isola a 8 assi.
Visualizza layout da 13 m, interfacce di sistema e specifiche della dotazione
Sistema operativo
Interfaccia di sistema
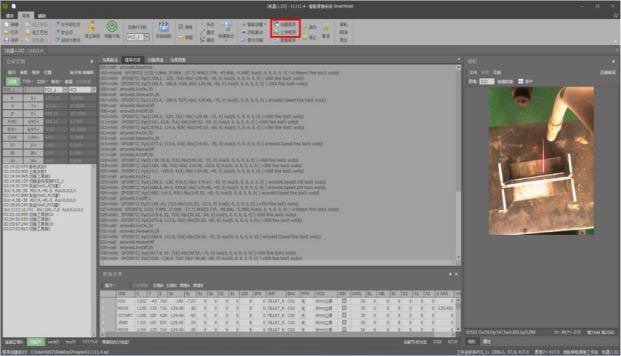 Tocca lo schema per vederlo a grandezza intera.
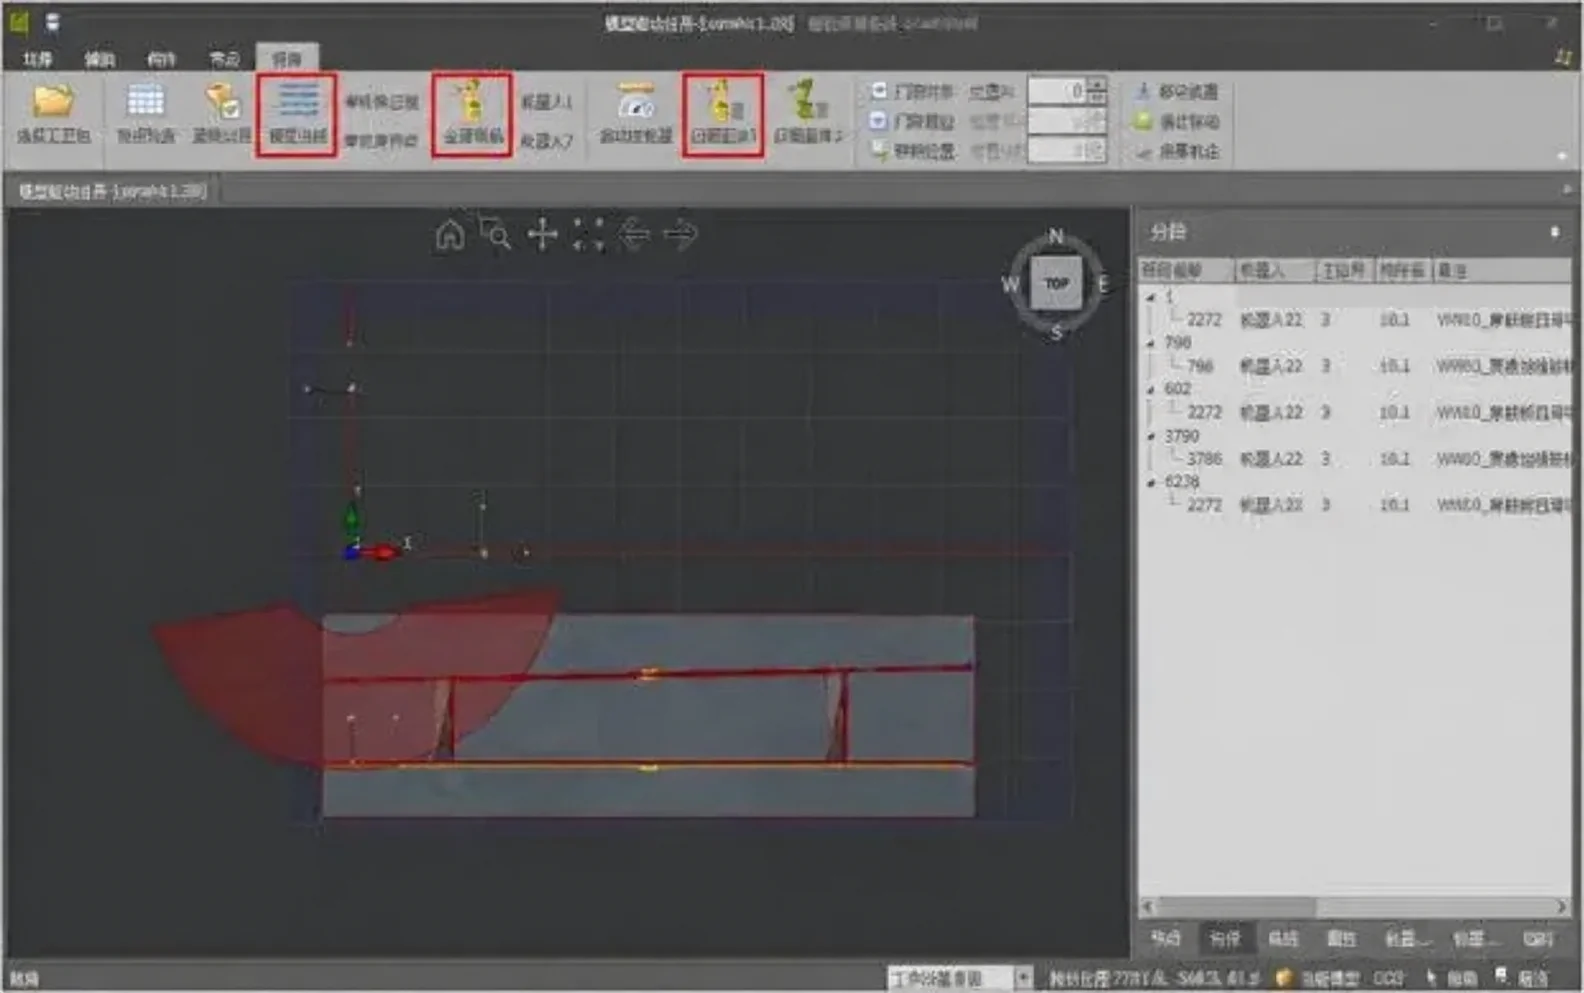 Tocca lo schema per vederlo a grandezza intera.
Schema di progetto
Tipo di prodotto
Dimensioni strutturali
| S/N | Prodotto | Altezza | Larghezza | Lunghezza |
|---|---|---|---|---|
| 1 | Diaframma per ponti | Altezza della lamiera verticale ≤0,5 m | ≤3.5m | ≤12m |
| 2 | Profilato ad H | Altezza della lamiera verticale ≤0,5 m | ≤3.5m | ≤12m |
Foto di prodotti tipici


Ambiente di lavoro e preparazione a cura dell’utente
Alimentazione: 380 V ±10%, 50 Hz ±2%; 220 V ±10%, 50 Hz. Il quadro di distribuzione principale nel punto di allacciamento deve essere dotato di un interruttore differenziale da oltre 125 A e di un collegamento a terra affidabile. Il quadro di distribuzione va collocato al centro della postazione; in caso contrario i cavi forniti a corredo della macchina non saranno sufficientemente lunghi;
a) Opere di fondazione b) Materiali e lavori di cablaggio lato primario c) Sistema di messa a terra TN-S e conduttore di terra
Temperatura ambiente di esercizio: da -10 °C a 45 °C.
Umidità ambiente di esercizio: ≤90% senza condensa; illuminazione sufficiente e buona ventilazione; pressione dell’aria compressa: maggiore o uguale a 0,6 MPa.
Aria compressa: predisporre una fonte d’aria con pressione di 5–7 kgf/cm2, di norma 4–5 kgf/cm2.
Gas di protezione: occorre predisporre gas CO2 o Ar+CO2, o una rete di distribuzione centralizzata, conformi alle norme nazionali. La pressione del gas di protezione deve essere superiore a 0,5 MPa.
Preparazione del sito: a) prima dell’arrivo della macchina, l’utente deve sgomberare l’area di lavoro dell’isola di saldatura intelligente; b) predisporre i piedini di installazione del portale in base alla planarità del pavimento; c) disporre di una saldatrice manuale in grado di eseguire puntature in qualsiasi posizione; d) predisporre un carrello elevatore o una gru per l’installazione
Layout generale

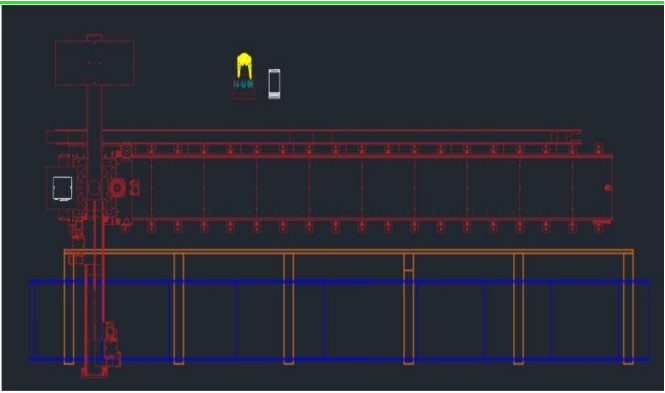 Tocca lo schema per vederlo a grandezza intera.
Descrizione del layout
Lo spazio richiesto per l’isola intelligente stand-alone standard a sbalzo a 8 assi è di 3,5 × 13 (unità: m).
L’isola intelligente stand-alone standard a sbalzo a 8 assi comprende: 1 struttura a sbalzo a 8 assi, 1 robot, 1 generatore di saldatura, 1 sistema di visione per la torcia e 1 sistema operativo (computer incluso);
I sistemi ausiliari opzionali dell’isola comprendono: stazione di pulizia torcia (opzionale), impianto di aspirazione polveri (opzionale);
Sono a carico dell’utente la disposizione del telaio del banco di lavoro e il layout di saldatura tra i cavalletti
Elenco della dotazione
| Elenco della dotazione dell’isola di saldatura a sbalzo a 8 assi · Numero di isole: 1 | ||||||
| S/N | Voce | Nome/descrizione | Unità | Quantità | Marca/produttore | Note |
|---|---|---|---|---|---|---|
| 1 | Sistema robot | Robot di saldatura | Set | 1 | EFT | ER10-1600 |
| 2 | Cavo personalizzato | Set | 1 | EFT | ||
| 3 | Armadio di controllo | Set | 1 | EFT | ||
| 4 | Dotazione di saldatura | Generatore di saldatura | Set | 1 | Ota | NBC-500RP PRO |
| 5 | Cavo personalizzato | Set | 1 | Ota | ||
| 6 | Torcia di saldatura | Set | 1 | Thelma | Torcia di saldatura raffreddata ad acqua TRM605W | |
| 7 | Stazione di pulizia torcia | Set | 1 | Thelma | ||
| 8 | Sistema di traslazione | Sbalzo a 8 assi | Set | 1 | EFT | GB-DJXB-2Y-13X |
| 9 | Servomotore | Set | 3 | Tama River | ||
| 10 | Cavo personalizzato | Set | 3 | EFT | ||
| 12 | Sistema di visione | Laser a vista completa | Set | 1 | JTC | Software del sistema di visione e staffa inclusi |
| 13 | Computer/console | Set | 1 | JTC | ||
| 14 | Sistema intelligente | Set | 1 | JTC | ||
Configurazione della dotazione
Composizione di base di un sistema robotizzato di saldatura:
A — cavo di segnale di saldatura: scambio di segnali tra robot e generatore;
B — cavo positivo del generatore: circuito positivo del generatore;
C — cavo di comando del trainafilo: scambio di segnali tra generatore e trainafilo;
D — cavo negativo del generatore: circuito negativo del generatore;
E — tubo dell’aria: condotto per il gas di protezione;
F — guaina del trainafilo: condotto di alimentazione del filo di saldatura

Robot di saldatura
ER-10-1600

Sbraccio massimo: 1.640 mm
Ripetibilità di posizionamento: ±0,05 mm
- Portata
- 10k𝜀𝜀
- Massa del corpo
- 185 kg
- Numero di assi
- 6
- Corpo/polso
- IP65/IP67
- Armadio di controllo
- IP54
- Consumo energetico
- 3 kW
| Momento d’inerzia ammissibile del polso | |
|---|---|
| Asse J1 | 20N.m |
| Asse J2 | 20N.m |
| Asse J3 | 10N.m |
| Asse J4 | 0,625 kg·m2 |
| Asse J5 | 0,625 kg·m2 |
| Asse J6 | 0,2 kg·m2 |
| Velocità massima per singolo asse | |
|---|---|
| Asse J1 | 170°/s |
| Asse J2 | 160°/s |
| Asse J3 | 180°/s |
| Asse J4 | 330°/s |
| Asse J5 | 360°/s |
| Asse J6 | 600°/s |
| Campo di movimento di ciascun asse | |
|---|---|
| Asse J1 | ±165° |
| Asse J2 | +80°/-135° |
| Asse J3 | +163°/-75° |
| Asse J4 | ±180° |
| Asse J5 | ±130° |
| Asse J6 | ±360° |
Parametri del campo di movimento
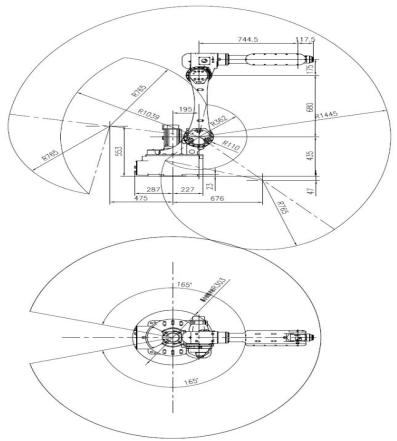 Tocca lo schema per vederlo a grandezza intera.
Parametri del sistema di controllo del robot
| Unità funzionale | Voce di specifica | Dati tecnici |
|---|---|---|
| Alimentazione principale | Tensione nominale | Trifase CA 380 V ±10% |
| Frequenza di alimentazione | 50–60 Hz, oscillazione: ±5% | |
| Potenza della macchina completa | 3,5 kW | |
| Morsettiera di comando | Uscita di alimentazione 24 V | 24V ±5%, 10A |
| Uscite digitali | 24 uscite PNP a livello alto (18 disponibili per l’utente) | |
| Ingressi digitali | 24 ingressi PNP a livello alto (16 disponibili per l’utente) | |
| Ingressi analogici | Possibilità di aggiungere moduli di espansione | |
| Uscite analogiche | Possibilità di aggiungere moduli di espansione | |
| Interfaccia encoder ausiliario | Possibilità di aggiungere moduli di espansione | |
| Interfaccia di comunicazione | CAN | 1 canale, interfaccia situata nel controller, supporta la comunicazione con il generatore di saldatura |
| Ethernet | 1 canale, interfaccia situata nel controller, supporta TCP/IP, MODBUS_TCP, FINS_TCP ed ETHERNET/IP | |
| EtherCAT | 1 canale, supporta l’espansione con moduli IO remoti e moduli gateway ANYBUS. | |
| Dimensioni d’ingombro dell’armadio di controllo | L 555 mm × P 560 mm × A 1.165 mm (connettori circolari esclusi) | |
| Peso | 125 kg | |
| Ambiente | Grado di protezione dell’armadio elettrico | IP54, gruppo di raffreddamento IP30 |
| Raffreddamento | Raffreddamento ad aria | |
| Modalità di installazione | Posizionamento verticale | |
| Luogo di utilizzo | Al chiuso, al riparo da luce solare diretta e polvere, in assenza di gas corrosivi o infiammabili, nebbie d’olio, vapore acqueo, gocciolamenti, sale, ecc. | |
| Temperatura ambiente | 0℃~45℃ | |
| Umidità ambiente di utilizzo | 80% UR senza condensa (40 °C) | |
Funzioni di comunicazione
| Funzione di comunicazione | Disponibile | Note aggiuntive |
|---|---|---|
| MES | √ | Funzione MES basata sulla comunicazione TCP/IP, in grado di leggere i vari stati del robot |
| Comunicazione TCP/IP | √ | Supporta la comunicazione SOCKET come server o client e l’analisi libera delle stringhe |
| Modbus-TCP | √ | Come slave (server) Modbus-TCP, il robot supporta trasmissione dati, avvio esterno e lettura dello stato |
| Profibus-DP | X | Questo modello ha un controller RP2 privo di interfaccia hardware DP |
| Ethernet/IP | √ | Robot come slave |
| Profinet | X | La configurazione predefinita prevede il controller RP2, che deve essere aggiornato al controller RP2-RPO |
| CANopen | √ | Supporta la comunicazione con i protocolli dei generatori di saldatura Ota e Megmeet |
| EtherCAT | √ | Supporta dispositivi slave EtherCAT e gateway della serie ANBUS per convertire la comunicazione EtherCAT in altri protocolli bus |
| Altro | √ | Comunicazione con visione fissa e comunicazione con visione per inseguimento nastro basate sul protocollo TCP/IP |
Marche dei principali componenti
| Nome | Marca | Impiego |
|---|---|---|
| Riduttore | Green | Assi J5, J6 |
| Riduttore | Aoyi | Assi J1, J2, J3 e J4 |
| Servomotore | Tama River | Assi J1–J6 |
| Azionamento | Qingneng Dechuang S7 | Assi J1–J6 |
| Controller | ROBOX | |
| Teach pendant | EFT |

Sbalzo a 8 assi
Caratteristiche tecniche della dotazione (accessoria)
Nome: isola intelligente a sbalzo a 8 assi
Specifica e modello: GB-XB-2Y-10X
Potenza totale: 18 kW
Precisione di posizionamento: ±0,5 mm
Carico all’estremità: 10 kg
Velocità di traslazione: 15 m/min
Corsa in direzione X: binario da 10 m
Corsa utile in direzione Y: 2 m
Campo di lavoro massimo: 9 × 3,5 × 0,5 (m)
Profondità di lavoro massima: 0,5 m
L’isola intelligente a sbalzo a 8 assi è adatta a saldatura, taglio, molatura e altre lavorazioni su strutture in acciaio come travi, colonne, travi per piattaforme di impianti, staffe per apparecchiature e colonne a parete scatolare. Rispetto alle funzionalità dell’isola a sbalzo a 7 assi, offre una maggiore adattabilità nella larghezza di lavoro. L’isola standard può coprire pezzi larghi 3,5 metri e lunghi 9 metri.
| Sistema di traslazione a sbalzo | |
|---|---|
| Nome | Sistema di traslazione a sbalzo |
| Modello | GB-XB-2Y-10X |
| Struttura | Sbalzo capovolto per robot singolo |
| Carico | 1.000 kg |
| Precisione di posizionamento | ±1 mm |
| Numero di assi aggiuntivi | 2 |
| Corsa in direzione X | Lunghezza del binario: 13 m |
| Larghezza asse Y | 2m |
| Velocità di traslazione | 8 m/min |
| Ambiente di installazione | |
|---|---|
| Temperatura | -10-45℃ |
| Umidità | 20-80% |
| Vibrazioni | Inferiore a 4,9 m/s2 |
| Altro | Assenza di gas e liquidi piroforici e corrosivi; assenza di acqua, olio, ecc.; lontano da fonti di interferenza ad alta intensità |
| L’isola può essere utilizzata per saldare pezzi con una lunghezza di 12 m e una larghezza di 3,5. | |
Generatore di saldatura
Generatore di saldatura Ota NBC-500RP Plus: controllo con interfaccia digitale, che consente di richiamare direttamente i parametri di saldatura memorizzati dal cliente.
Spruzzi di saldatura minimi e cordone di saldatura dall’aspetto eccellente.
Funzioni ottimizzate di innesco, spegnimento dell’arco e rimozione della goccia.
Il sistema di controllo completamente digitale garantisce un controllo preciso del processo di saldatura e una lunghezza d’arco stabile.
Potente funzione di diagnostica digitale: i vari guasti vengono visualizzati con codici di errore.

Parametri della macchina
| Modello | NBC-350RP | NBC-500RP Plus |
|---|---|---|
| Tensione/frequenza nominale di ingresso (V/Hz) | Trifase 380 ±10% 50 | |
| Potenza nominale di ingresso (kVA) | 14 | 24 |
| Corrente nominale di ingresso (A) | 20 | 38 |
| Tensione nominale di uscita (V) | 31.5 | 39 |
| Fattore di servizio nominale a carico continuo (%) | 60 | 100 |
| Tensione a vuoto in uscita (V) | 101 | 106 |
| Campo di corrente/tensione in uscita (A/V) | 60/17~350/31.5 | 60/17~500/39 |
| Diametro del filo di saldatura (mm) | 0.8, 1.0, 1.2, 1.6 | |
| Portata del gas (l/min) | 15~20 | |
| Grado di protezione dell’involucro | IP23 | |
| Classe di isolamento | H | |
| Dimensioni d’ingombro L × P × A (cm) | 66×32×56 | |
| Peso (kg) | 50 | 55 |

Torcia di saldatura raffreddata ad acqua
Si tratta di una torcia robotizzata raffreddata ad acqua Terma e Apollo, composta principalmente da un collo torcia raffreddato ad acqua e dal cavo. La torcia adotta un innovativo design a doppio flusso di gas di protezione, che garantisce un’ottima protezione gassosa in saldatura, riduce notevolmente il consumo di gas di protezione, migliora il raffreddamento della torcia e prolunga la durata della punta portacorrente.
Parametri della macchina
| Nome del parametro | Parametro |
|---|---|
| Raffreddamento: | Raffreddata a liquido |
| Corrente nominale: | 500 A CO2/gas misto |
| Fattore di servizio della torcia: | 100% |
| Diametro del filo di saldatura | Φ1,0–Φ1,6 mm |
| Angolo del collo torcia disponibile: | 16°, 22°, 45° |
| Lunghezza del collo disponibile: | Vedere la tabella seguente |
Dimensioni dei colli torcia
| a | A | B | Angolo del collo torcia | N. collo torcia |
|---|---|---|---|---|
| 22° | 52.35 | 287.5 | 22° | TRM651W-22 |
| 22° | 52.35 | 387.4 | 22° | TRM651W-22L |
| 45° | 114.57 | 254.6 | 45° | TRM651W-45 |
| 45° | 114.57 | 354.6 | 45° | TRM651W-45L |
| 45° | 114.57 | 414.6 | 45° | TRM651W-45L1 |
| 45° | 116.6 | 554 | 45° | TRM651W-45L3 |

Laser lineare per visione 2D
La telecamera 3D a luce strutturata esegue la scansione con luce strutturata a reticolo codificato MEMS e ricostruisce la nuvola di punti tridimensionale reale dell’oggetto mediante un algoritmo di ricostruzione da immagini binoculari. Soddisfa i requisiti delle applicazioni industriali di visione 3D ad alta risoluzione e con misure submillimetriche. Il dispositivo offre dimensioni ridotte, ampia profondità di campo, elevata precisione di misura, costi contenuti e semplicità d’uso. Può essere impiegato per l’identificazione biometrica, l’automazione industriale, la robotica, la ricostruzione 3D
di oggetti e altri scenari.

Schema del campo di scansione

Specifiche
| Parametro | Haotian PDN0700 |
|---|---|
| Sorgente luminosa | 850 nm |
| Distanza di lavoro consigliata | 350–700 mm |
| Campo visivo vicino | 260 mm × 312 mm |
| Campo visivo lontano | 522 mm × 663 mm |
| Precisione asse Z | 0,1 mm |
| Risoluzione | 1280×1024 |
| Tempo di acquisizione | 0.8-13s |
| Modalità di scansione | Scansione singola/continua |
| Modalità di attivazione | Software |
| Formato della nuvola di punti | PCD, PLY, TXT |
| Tipo di immagine | Mappa in scala di grigi, mappa di profondità |
| Interfaccia dati | GigE |
| Consumo | 5.9W@12V |
| Peso | 606g |
| Dimensioni d’ingombro | 136 × 64 × 52,5 mm3 |
| Temperatura di esercizio | 0-50℃ |

Stazione di pulizia torcia (opzionale)
Caratteristiche del prodotto:
- 1 Il dispositivo di bloccaggio accoglie ugelli con diametro massimo di 32 mm senza sostituire il blocco a V di posizionamento;
- 2 Il motore pneumatico, preciso ed economico, rimuove anche gli spruzzi più difficili, non teme i sovraccarichi e ha una lunga durata;
- 3 Il cilindro di bloccaggio dell’ugello è progettato con un ritardo di ritorno: l’alesatore rientra solo dopo essersi separato dall’ugello della torcia, evitando così danni alla torcia dovuti a un ritorno anticipato del cilindro di bloccaggio;
- 4 Speciali componenti filtranti eliminano efficacemente olio, acqua e impurità dal circuito pneumatico, prolungando la durata complessiva dell’apparecchiatura;
- 5 Pulizia della torcia e iniezione dell’olio nella stessa posizione per ridurre
Specifiche della stazione di pulizia torcia
| Caratteristica | Valore |
|---|---|
| Pressione dell’aria in ingresso | Aria compressa secca e priva d’olio, 5,5–8 bar |
| Temperatura di esercizio | Da -5 °C a +50 °C |
| Consumo d’aria | Circa 10 l/s |
| Motore pneumatico | Circa 650 giri/min, coppia massima 8 N·m |
| Tensione di comando | 24 V CC |
| Corrente di comando | Imax = 0,15 A |
| Capacità del flacone antispruzzi | 500 ml |
| Capacità di taglio del filo | – Filo pieno: max 1,6 mm – Filo animato: max 3,2 mm |
| Tempo di taglio | Circa 0,5 secondi |
Descrizione delle funzioni:
- 1 Rimuove gli spruzzi depositati nell’ugello gas della torcia durante la saldatura automatica, garantendo un flusso di gas costantemente libero, impedendo efficacemente all’aria di entrare nella zona di saldatura e migliorando la qualità della saldatura;
- 2 Rimuove la polvere dei fumi di saldatura depositata sulla punta portacorrente;
- 3 Pulisce i fori di uscita del gas sul diffusore;
- 4 Spruzza il liquido antispruzzi sull’ugello per ridurre l’adesione degli spruzzi a ugello e punta portacorrente e aumentarne la durata.
- 5 Riduce il carico di lavoro degli operatori;
- 6 Evita che la qualità della saldatura sia compromessa da una pulizia manuale imprecisa;
- 7 Evita l’usura della filettatura del manicotto isolante tra ugello e tubo di collegamento del corpo torcia dovuta a ripetute pulizie e smontaggi manuali, prolungando la durata e riducendo i costi;
- 8 Previene i guasti di manutenzione dovuti al disallineamento del dispositivo di protezione gassosa e alla deviazione del gas causati dall’usura della filettatura.
Impianto di aspirazione polveri (opzionale)
HXYD-GD300 (depuratore ad alta depressione)
Caratteristiche della macchina:
Design compatto, ingombro ridotto e facile da spostare.
La cartuccia filtrante è realizzata in un nuovo materiale in nanofibra con superficie membranata; l’efficienza di filtrazione dei fumi raggiunge il 99%
Il ventilatore a canale laterale offre bassi consumi, alta pressione, forte portata d’aria e funzionamento stabile.
Pulizia automatica a impulsi, pressione dell’aria costante e pulizia accurata.
Impiego:
1. Saldatura manuale a filo sotto protezione di gas su postazione singola
2. Molatura e aspirazione polveri su postazione singola
3. Saldatura robotizzata su postazione singola

Specifiche dell’aspiratore
| Parametro | Valore |
|---|---|
| Modello | HXYD-GD300 |
| Portata d’aria trattata | 318m3/h |
| Sistema di pulizia | Pulizia a impulsi |
| Materiale filtrante | Fibra di poliestere + membrana in PTFE |
| Bocca di aspirazione | 1 pz. |
| Depressione massima | 32.000 Pa |
| Efficienza di separazione | 99.90% |
| Particelle filtrate | 0.3 μm |
| Potenza del motore | 3,0 kW |
| Tensione | 380V |
| Superficie filtrante | 8 m2 |
| Durata | 5.000 ore |
| Aspirazione | Φ51 mm/Φ38 mm |
| Lunghezza del braccio aspirante | Personalizzata in base alle esigenze del cliente |
| Dimensioni d’ingombro della macchina | 620 × 660 × 1.100 mm |
| Rumorosità | 72±10 |
| Marca della cartuccia filtrante | Importata |
| Sistema di pulizia | Pulizia automatica |
| Marca del motore | Noto marchio cinese |
Design integrato dell’aspirazione sul collo torcia (schema):

Vantaggi:
Il condotto del gas a doppio canale ottimizza la circolazione del gas e ne aumenta la portata.
Durata dei materiali di consumo estremamente lunga.
Raffreddamento ad acqua a doppio canale più efficace.
Maggiore capacità di saldatura.
Il design integrato dell’impianto di aspirazione ad alta depressione offre una migliore rimozione dei fumi e riduce notevolmente il rischio di interferenze con altre apparecchiature.
Consumo energetico della macchina
| Consumo di un’isola a sbalzo a 8 assi | ||||
| S/N | Nome della macchina | Potenza della macchina | Quantità per postazione | Consumo energetico totale kW |
|---|---|---|---|---|
| 1 | Robot di saldatura | 5 | 1 | 16 |
| 2 | Servomotore | 2 | 3 | 6 |
| 3 | Generatore di saldatura | 10 | 1 | 10 |
| 4 | Visione, controller | 1 | 1 | 1 |
| Totale | 33 | |||
Elenco di controllo dei materiali di consumo
Scorrete la tabella in orizzontale per vedere tutte le colonne.
| Elenco di controllo dei materiali di consumo | ||||||||
| Grazie per la fiducia e l’attenzione riservate alla nostra azienda: auguriamo alla vostra attività ogni successo! | ||||||||
| S/N | Famiglia di prodotti | Nome del prodotto | Modello | Figura | Unità | Marca | Sostituzione consigliata | Note |
|---|---|---|---|---|---|---|---|---|
| 1 | Parti soggette a usura 605W | Punta portacorrente | TRM035-02-12 |  | Pz. | Thelma | 8–12 ore | Per filo da 1,2 |
| 2 | Portapunta | TRM045-03 |  | Pz. | Thelma | 1 mese | ||
| 3 | Ugello gas | TRM015-42-16c |  | Pz. | Thelma | 1 mese | Compatibile con diversi portapunta | |
| 4 | Supporto ugello | TRM605w-22-02-ZJ |  | Pz. | Thelma | In condizioni d’uso normali dura di solito 3 mesi, salvo sovraccarico o danni da saldatura dovuti a mancanza d’acqua | ||
| 5 | Isolatore | TRM605w-22-01 |  | Pz. | Thelma | 15 giorni | ||
| 6 | Collo curvo | TRM605w-22L-A |  | Pz. | Thelma | Durata normale 1–2 anni, esclusi danni da urto e bruciature | L’angolo del collo torcia varia: verificatelo | |
| 7 | O-ring | TRM605w-22-23 |  | Set (3 pz.) | Thelma | 1 mese | ||
| 8 | Guaina flessibile trainafilo | TRM152B-12-23 |  | Pz. | Thelma | 1 mese | ||
| 9 | Raccordo della guaina trainafilo | TRM605w-22-22 |  | Pz. | Thelma | 2 mesi | ||
| 10 | Diffusore gas | TRM605w-22-19 | Pz. | Thelma | 60 giorni | |||
| 11 | Disco isolante (viti incluse) | TRM231-C40252 (vecchio) | Pz. | Thelma | 360 giorni | |||
| 12 | Disco isolante (viti incluse) | TRM231-C40252 (nuovo) | Pz. | Thelma | 360 giorni | |||
| 17 | Vetrino del laser lineare Ruiniu 1 | 26 × 12 × 1,1 mm | Pz. | JTCLASER | ||||
| 18 | Vetrino del laser lineare Ruiniu 2 | 26 × 28 × 1,1 mm | Pz. | JTCLASER | ||||
| 19 | Guaina trainafilo | Guaina trainafilo | 2m | Pz. | JTCLASER | |||
| 20 | 4m | Pz. | JTCLASER | |||||
| 21 | 6m | Pz. | JTCLASER | |||||
| 22 | Trainafilo | Trainafilo | 1.2/1.4/1.6 | Pz. | Ota | |||
| 23 | Teach pendant | Cavo | 8m | Pz. | EFT | |||
| 24 | Cavo | 16m | Pz. | EFT | ||||
| 25 | Manutenzione dello schermo | TPU-13-s-65 | Pz. | EFT | ||||
| 26 | Pellicola del teach pendant | Pz. | JTCLASER | |||||
| 27 | Obiettivo della telecamera | Obiettivo | MV-LD-4-4M-G | Pz. | Mind Vision | |||
| 28 | Laser puntiforme | Cavo di comunicazione | Pz. | Chengtuo | ||||
Condizioni dell’offerta:
- Per ordini singoli superiori a 1.000 le spese di spedizione sono incluse
- Consegna nei tempi concordati
- Modalità di pagamento: pagamento alla consegna
Domande frequenti sull’isola a sbalzo a 8 assi
Le configurazioni da 6 m e da 13 m sono modelli diversi?
Sono configurazioni diverse dello stesso modello di isola. Il valore di 6 m indica la lunghezza del binario in una configurazione; quello di 13 m indica il layout di installazione nell’altra. Confrontate ciascuna configurazione in base alle rispettive specifiche.
La configurazione da 13 m può saldare un componente lungo 13 m?
Il progetto di riferimento riguarda pezzi lunghi fino a 12 m. Lunghezza del layout e lunghezza utile del pezzo sono valori diversi. Accessibilità dei giunti, attrezzature di bloccaggio e sbraccio del robot vanno verificati per il pezzo proposto.
La saldatura senza programmazione elimina tutto il lavoro di preparazione?
No. Il riconoscimento dei giunti tramite visione supporta la generazione del percorso, ma l’applicazione richiede comunque parametri di saldatura adeguati, supporto del pezzo e verifiche di accessibilità. Le funzioni basate sul modello e le opzioni di dotazione dipendono dalla configurazione scelta.
Quali informazioni servono per scegliere una configurazione?
Inviate disegni rappresentativi, dimensioni d’ingombro dei pezzi, materiale e spessore, dettagli dei giunti, posizioni di saldatura richieste e superficie disponibile. Indicate anche i requisiti di produzione, così da verificare binario, configurazione a sbalzo e dotazione di saldatura per il lavoro previsto.
Quali pezzi sono adatti a un robot di saldatura a sbalzo a 8 assi?
Questa isola è destinata alla carpenteria metallica in cui le saldature si estendono su pannelli in lamiera o strutture che richiedono un accesso laterale maggiore di quello offerto da un semplice robot su binario. Pannelli in lamiera per ponti, strutture di pannelli navali e componenti di carpenteria affini sono buoni punti di partenza per uno studio di fattibilità. Le dimensioni importanti sono la posizione dei giunti, l’altezza di nervature e irrigidimenti e lo spazio disponibile per torcia e sistema di visione, non solo la lunghezza complessiva della lamiera.
Le due configurazioni descritte sopra appartengono alla stessa famiglia di isole. Usate il riferimento con binario da 6 m per una prima discussione sul layout e quello con installazione da 13 m per la configurazione più grande. Non interpretate la lunghezza di installazione come una lunghezza di saldatura continua garantita: attrezzature di bloccaggio, spazi liberi alle estremità, postura del robot e limiti di corsa possono ridurre la zona accessibile. Inviate un disegno con la mappa delle saldature, così da verificare la configurazione proposta sui giunti reali.
Una lamiera larga e bassa con giunti di irrigidimento accessibili pone un problema diverso da un cassone stretto con saldature interne. Le dimensioni esterne del cassone possono rientrare nell’area di lavoro pubblicata mentre la torcia non riesce comunque a raggiungere un angolo interno. Nel descrivere il componente includete passo delle nervature, aperture, controventature provvisorie e sequenza di assemblaggio prevista. Quando le fotografie non mostrano chiaramente l’accessibilità dei giunti, è preferibile una prova su campione.
Scelte di configurazione oltre il numero di assi
Struttura a sbalzo, sistema di traslazione, robot, pacchetto di saldatura e sistema di visione vanno valutati insieme. Una corsa aggiuntiva può avvicinare il robot a un giunto, ma non risolve automaticamente un angolo della torcia ostruito o una posizione di saldatura inadatta. Confrontate la mappa delle saldature accessibili per ciascun layout candidato e individuate i giunti che richiedono ancora un ribaltamento, un riposizionamento o un’operazione manuale.
| Scelta | Cosa stabilire | Documentazione dell’acquirente |
|---|---|---|
| Layout da 6 m o più grande | Corsa utile, accesso dello sbalzo e spazi liberi per l’installazione | Disegno del pezzo più grande e planimetria |
| Pacchetto di saldatura | Materiale, preparazione dei lembi, dimensione della saldatura, passate e procedura qualificata | Specifica di saldatura e giunti rappresentativi |
| Flusso di visione e percorso | Geometria visibile dei giunti e gestione delle variazioni nel posizionamento del pezzo | Campione scansionato e sequenza di prova accettata |
| Supporto del pezzo | Posizione stabile e movimenti controllati durante la saldatura | Concetto di attrezzatura di bloccaggio, massa del pezzo e percorso di carico |
| Organizzazione della produzione | Tempi di carico, scansione, saldatura, ribaltamento e ispezione | Prova sull’intero ciclo, non solo sul tempo d’arco |
Dal pannello in lamiera preparato alla saldatura completata
Partite dal componente supportato nell’orientamento di produzione previsto. Verificate la preparazione dei giunti, la stabilità dei supporti e la pulizia delle superfici che influiscono su rilevamento o saldatura. Definite il riferimento del componente utilizzato dall’isola. Il pezzo deve restare nella posizione prevista tra scansione e saldatura: individuare un giunto non impedisce a un pannello non supportato di muoversi per effetto del calore.
Il sistema di visione acquisisce le informazioni sui giunti accessibili. L’isola genera o seleziona quindi il percorso di saldatura e lo associa al processo approvato. Verificate l’accessibilità nei punti di inizio e fine, nelle intersezioni e nei cambi di quota. Il primo pezzo di una nuova famiglia va verificato con una prova controllata prima di rilasciare la stessa configurazione per la produzione ordinaria.
Dopo la saldatura, ispezionate il componente secondo i criteri di accettazione richiesti. Registrate i giunti che richiedono una sequenza diversa, passate aggiuntive o un riposizionamento. Pulizia della torcia, sostituzione dei materiali di consumo e successive scansioni rientrano nella valutazione del tempo ciclo. Un registro di produzione utile collega identificazione del pezzo, configurazione, versione del processo ed esito dell’ispezione, così da poter preparare in modo coerente un successivo ordine ripetuto.
Che cosa può aiutarvi a risolvere questa configurazione
Una configurazione a sbalzo può ridurre i ripetuti riposizionamenti della base del robot su un’area di lavoro idonea per pannelli in lamiera. La localizzazione dei giunti tramite visione consente al sistema di lavorare sulla posizione effettiva dei giunti visibili. Queste funzioni sono particolarmente utili quando la fabbricazione introduce variazioni controllate nel posizionamento che rendono poco pratico un percorso fisso. Non eliminano la progettazione delle attrezzature di bloccaggio, la preparazione dei giunti, la qualifica delle procedure né l’ispezione.
Per un’offerta, distinguete le saldature accessibili in un unico piazzamento da quelle che ne richiedono un secondo. Individuate anche i giunti che non rientrano nelle condizioni di processo o del sensore previste. In questo modo si ottiene un piano di automazione più realistico rispetto all’ipotesi che ogni metro di saldatura di un componente venga completato dal robot in un solo ciclo. Il lavoro manuale residuo va considerato nel confronto di costi e produttività.
Lo sbalzo a confronto con altri layout
Valutate un’isola su binario a pavimento quando il problema principale di accesso è la lunghezza e i giunti rientrano nello sbraccio laterale del robot. Considerate un’isola a portale quando il componente occupa un’area ampia e l’accesso da una struttura a ponte si adatta meglio alla planimetria. Un’isola a robot singolo può essere sufficiente per pezzi strutturali più piccoli che possono essere supportati vicino al robot.
Nella famiglia degli sbalzi, confrontate le alternative a 7 assi e a 9 assi in base alla posizione dei giunti e al layout di movimento proposto. Il numero di assi descrive una determinata configurazione, non un livello di qualità a sé. Chiedete un disegno di layout e una spiegazione di quale movimento raggiunge ciascuna saldatura difficile, invece di ordinare un asse in più solo perché il numero è più alto.
Cinque domande da porre prima dell’ordine
Quali disegni devo inviare per un’offerta a 8 assi?
Inviate dimensioni d’ingombro, massa del pezzo, passo di nervature e irrigidimenti, materiale e spessore, dimensioni e posizioni delle saldature, oltre a fotografie dell’orientamento previsto. Una planimetria con il percorso di carico aiuta a definire la disposizione dell’installazione.
Il robot può saldare all’interno di un cassone chiuso?
Dipende dall’accesso per torcia, sensore e robot, oltre che dalla sequenza di assemblaggio e dal sistema di aspirazione. Rientrare nell’area di lavoro esterna non dimostra che i giunti interni siano raggiungibili. Includete viste interne nello studio di fattibilità.
Servono ancora attrezzature di bloccaggio se il sistema trova i giunti?
Sì. Il componente deve essere supportato e posizionato in modo adeguato. La visione identifica la geometria, ma non blocca i pezzi liberi né ne impedisce il movimento durante la saldatura. I requisiti delle attrezzature di bloccaggio vanno verificati durante la prova su campione.
Posso usare lo stesso processo per giunti di dimensioni diverse?
Dimensioni di saldatura, preparazioni e condizioni del materiale diverse possono richiedere parametri di processo approvati e piani di passate differenti. Il campo previsto va definito nella procedura di saldatura e nelle prove di messa in servizio.
Come confrontare la produttività con quella della mia officina attuale?
Misurate un ciclo completo fino al pezzo accettato, compresi carico, scansione, saldatura, ribaltamento, pulizia, ispezione e rilavorazioni. Utilizzate lo stesso pezzo e lo stesso requisito di qualità per entrambi i metodi. Un dato generico di velocità di saldatura non basta a stabilire il risparmio.
Parliamo del vostro componente e dell’obiettivo di produzione
Inviateci i disegni dei componenti, i requisiti di saldatura e il layout dell’officina tramite il modulo di richiesta qui sotto. Potremo verificare l’accessibilità dei giunti e la configurazione più adatta prima di preparare un’offerta.
Richiedi un preventivo per l’isolaInviate la vostra richiesta
Compilate il modulo indicando in dettaglio i vostri requisiti: il nostro team di supporto vi risponderà tempestivamente. Al vostro progetto verrà assegnato uno specialista dedicato, che vi offrirà consulenza professionale e soluzioni personalizzate.
Per una risposta più rapida, vi consigliamo di inviare la richiesta tramite il modulo. In caso di problemi con l’invio, potete anche contattarci direttamente all’indirizzo dxk@jtclaser.com.

