A cura del team JTCLASER
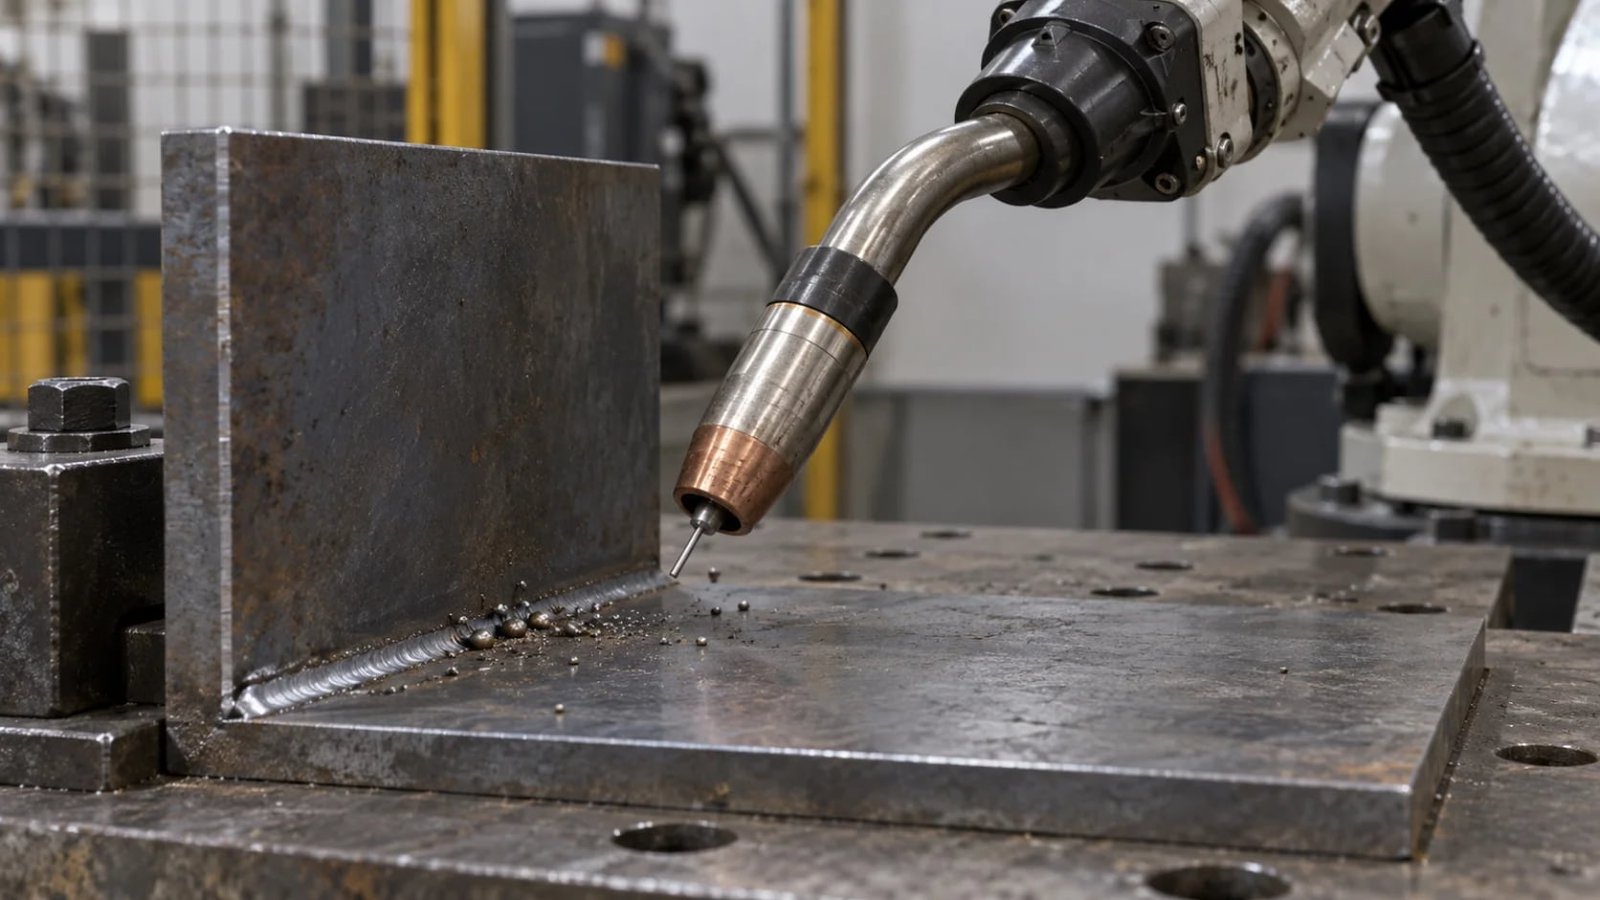
Gli spruzzi all’innesco nella saldatura robotizzata sono un’espulsione improvvisa di metallo quando il filo tocca per la prima volta il giunto e l’arco si stabilisce. Controllate sequenza di avvio, stato dell’estremità del filo e geometria della torcia, poi alimentazione, collegamenti elettrici e protezione gassosa. Usate la procedura di saldatura approvata e il manuale delle apparecchiature: un aumento o una riduzione universale della corrente può peggiorare il problema.
Un robot può lasciare un cordone pulito dopo aver proiettato un grappolo di goccioline di metallo nel punto di avvio. Questa distinzione conta. Indagherei cosa succede durante l’innesco prima di modificare impostazioni che già producono una saldatura accettabile più avanti lungo il giunto.
Questa guida riguarda la saldatura MIG/MAG con alimentazione a filo. Non prescrive impostazioni per la saldatura laser, TIG o ad elettrodo. Se l’arco non si stabilisce mai, seguite la guida dedicata al mancato innesco dell’arco nella saldatura robotizzata. Qui la domanda è più circoscritta: perché l’innesco diventa violento e come indagarlo senza perdere una procedura altrimenti valida?
Dove si verificano gli spruzzi all’innesco nella saldatura robotizzata?
Per prima cosa segnerei la saldatura interessata su un disegno e la fotograferei prima della pulizia. «Il robot sputa» lascia troppo spazio all’interpretazione. Registrate se le goccioline compaiono al primo contatto, durante la transizione all’avanzamento o lungo tutto il cordone. Conservate il numero della saldatura e la revisione del programma insieme alla fotografia.
| Comportamento osservato | Cosa confrontare | Prima azione controllata |
|---|---|---|
| Un solo scoppio, poi un cordone stabile | Sequenza di innesco ed estremità del filo | Confrontate il programma di avvio salvato con il riferimento approvato. |
| Solo la saldatura successiva inizia male | Fine saldatura precedente e preparazione del filo | Registrate lo stato dell’estremità del filo tra una saldatura e l’altra durante un’ispezione protetta. |
| Una postura del robot crea problemi | Percorso del filo, posizione della torcia e posizione del pezzo | Confrontate la postura interessata con un avvio buono e ripetibile. |
| Il primo avvio dopo una pausa è peggiore | Erogazione del gas e tempistica della sequenza | Fate verificare a personale qualificato l’arrivo del gas alla torcia. |
| Gli spruzzi continuano lungo il giunto | Processo di saldatura principale, materiale e protezione gassosa | Allargate la diagnosi oltre l’innesco. |
Questi schemi sono spunti per l’indagine, non la prova di un determinato guasto. Una modifica avvenuta contemporaneamente al problema merita una verifica, ma richiede comunque un confronto ripetibile.
Perché il primo contatto può produrre uno scoppio violento?
La transizione dal contatto del filo a un arco stabile comporta condizioni elettriche e di fusione che cambiano rapidamente. Una transizione instabile può espellere metallo fuso. Descrivere ogni evento come «troppa corrente» trascura l’interazione tra alimentazione del filo, tensione, processo selezionato e condizione di contatto iniziale.
Miller indica sia una velocità del filo o una corrente eccessive sia una tensione insufficiente come possibili cause di inneschi difficoltosi e spruzzi. Per questo non sceglierei una correzione solo in base al rumore. La sua guida ai parametri MIG è un utile riferimento di base, mentre la vostra procedura qualificata resta il punto di partenza per una saldatura di produzione.
Un avvio silenzioso non è l’unico criterio di accettazione. Un’impostazione che riduce le goccioline visibili ma lascia un profilo di avvio o una fusione inaccettabili non ha risolto il problema produttivo. Giudicate la saldatura rispetto ai requisiti di ispezione applicabili, non solo in base alla quantità di pulizia.
Controllo 1: separare le impostazioni di run-in, innesco e saldatura
In caso di spruzzi all’innesco nella saldatura robotizzata, salverei il programma esistente prima di toccare un comando. Registrate modello del generatore, designazione e diametro del filo, miscela di gas, modalità di processo e numero di programma del robot. Verificate quale dispositivo controlla effettivamente i parametri di avvio. Un valore modificato sulla saldatrice può essere sovrascritto dal programma selezionato sul robot.
Cosa controlla davvero il run-in?
Il run-in descrive l’alimentazione del filo prima che l’arco si stabilisca, sulle apparecchiature che offrono questa funzione. È distinto dall’impostazione principale della velocità del filo di saldatura. Il manuale del Power Feed 10M di Lincoln Electric documenta comandi separati per il pre-gas e per la procedura di avvio, mostrando perché occorre comprendere l’intera sequenza prima di regolarla.
Non trasferirei una raccomandazione come «usare il 30–50% della velocità normale» a una macchina non identificata. Il comando può usare unità diverse, un comportamento automatico o una relazione specifica del processo. Leggete la definizione su quella macchina, compresa ogni interazione con la forma d’onda selezionata, prima di provare una modifica.
Soft start e hot start non sono intercambiabili
Per un’indagine sul soft start nella saldatura MIG, identificate la funzione reale invece di affidarvi al suo nome. Fronius descrive SFI come un controllo coordinato della corrente di avvio con arretramento del filo; la sua funzione distinta SFI HotStart aggiunge una fase iniziale di apporto termico. La disponibilità dipende dal processo e dalla configurazione delle apparecchiature. Consultate le istruzioni per l’uso TPS/i.
Questo esempio spiega perché «attivate l’hot start» non è un rimedio universale contro gli spruzzi. Né aumentare la tensione è automaticamente corretto. Chiederei al tecnico di saldatura responsabile di scegliere una sola regolazione consentita, annotarne il motivo e confrontare il risultato con il riferimento invariato.
Mantenete coerente il resto della prova: preparazione dei lembi, attrezzatura, preparazione del filo e posizione di avvio. Se cambiano più impostazioni insieme, anche un miglioramento vi lascerà incerti su quale correzione abbia contato. Per la relazione generale tra i parametri principali, usate la nostra guida a corrente e tensione nella saldatura MIG.
Controllo 2: ispezionare l’estremità del filo e misurare la distanza giusta
La formazione di una sfera all’estremità del filo prima dell’innesco merita attenzione, soprattutto quando un filo appena tagliato innesca bene ma le saldature successive no. ABICOR BINZEL spiega come la condizione lasciata dalla saldatura precedente, compresa un’estremità del filo a sfera o contaminata, possa interferire con l’innesco successivo. Le sue indicazioni sui guasti d’arco robotizzati collegano questi due eventi.
Fotografate l’estremità del filo secondo la procedura di ispezione sicura del sito. Registrate se l’osservazione segue una fine saldatura normale, un arresto per guasto o un ciclo di pulizia automatico. Sono condizioni di partenza diverse. Non presupponete che una foto scattata dopo un taglio manuale rappresenti ciò che il programma di produzione lascia normalmente.
Una revisione del burn-back a fine arco deve preservare la fine saldatura richiesta mentre verifica lo stato del filo che ne risulta. Non eliminate il riempimento del cratere solo per ottenere un’estremità del filo diversa. La nostra guida al riempimento del cratere nella saldatura robotizzata tratta questo requisito distinto di qualità della saldatura.
La distanza punta-pezzo non coincide con la lunghezza del filo sporgente
Per la distanza punta-pezzo all’avvio della saldatura, concordate i punti di misura. Miller distingue la sporgenza del filo (il filo oltre la punta portacorrente fino all’arco) dalla distanza punta-pezzo, che durante la saldatura comprende anche la lunghezza d’arco. La posizione dell’ugello può essere diversa, perché la punta portacorrente può essere arretrata. La sua guida alla terminologia delle distanze spiega la distinzione.
Prima dell’innesco, registrate a parte la distanza tra estremità del filo e pezzo. Non combinate una distanza prima dell’innesco con una misura della sporgenza durante il processo come se fossero identiche. Inserirei nel registro di configurazione una semplice foto annotata, così che il tecnico successivo ripeta la stessa misura.
Un diametro del filo di 1,2 mm non stabilisce da solo la geometria corretta. Usate il processo, il giunto e la disposizione della torcia specificati. Se la punta portacorrente o il collo torcia sono stati sostituiti, confrontate i componenti installati e la posizione appresa con la configurazione approvata prima di modificare la traiettoria del robot.
Controllo 3: verificare alimentazione, materiali di consumo, collegamento di massa e gas
Una regolazione dei parametri non può compensare in modo affidabile una condizione hardware intermittente. Ispezionate i componenti con le apparecchiature isolate secondo le istruzioni del costruttore e la procedura di controllo dell’energia del sito. Le misure sotto tensione spettano a personale qualificato che usi il metodo diagnostico appropriato.
Per la regolazione della pressione del trainafilo robotizzato, usate il metodo del costruttore del trainafilo e del filo. Un numero come «35–45» senza unità o scala definita è inutilizzabile. Verificate tipo e dimensione corretti dei rulli, scelta e installazione della guaina e tracce di danni al filo o di detriti. Bernard e Tregaskiss spiegano queste relazioni nella loro guida alla risoluzione dei problemi di alimentazione del filo.
Confrontate il percorso dei cavi nell’avvio problematico con quello in un avvio buono. Un’articolazione estrema o un’installazione inadatta della guaina possono influire sull’alimentazione; un controllo riuscito su un percorso rettilineo non dimostra che ogni postura di produzione sia altrettanto soddisfacente. Consultate le FAQ sulla saldatura robotizzata del costruttore.
Verificate se punta, superfici di appoggio e ugello presentano danni o accumuli. Usate materiali di consumo di ricambio correttamente specificati. I consigli d’uso di Bernard spiegano che gli spruzzi accumulati possono ostacolare la protezione gassosa e creare un cortocircuito elettrico tra punta e ugello. La frequenza di pulizia deve riflettere gli accumuli osservati, non un intervallo universale arbitrario.
Includete nella richiesta di manutenzione un controllo del collegamento di massa per la saldatura. Individuate il percorso previsto della corrente di saldatura, le sue superfici di contatto ed eventuali collegamenti danneggiati o surriscaldati. Non confondete il collegamento di massa con la messa a terra di protezione e non escludete i collegamenti di protezione per fare esperimenti con l’arco.
Un controllo del pre-gas di protezione verifica se la protezione gassosa è presente all’ugello prima dell’innesco. La sola lettura del flussimetro non descrive tutte le condizioni a valle. Fate controllare al tecnico responsabile gas approvato, percorso di erogazione e stato dell’ugello, soprattutto se il guasto compare dopo una pausa. Seguite la procedura di prova del gas delle apparecchiature invece di avviare una saldatura sotto tensione a vista per ispezionare.
Non prescriverei 10–15 L/min né un tempo di pre-gas fisso per ogni torcia. Registrate apparecchiature reali, requisito approvato e risultato misurato. Così il controllo del gas è utile a chi diagnostica l’isola, invece di lasciare un’altra modifica di impostazione non documentata.
Controllo 4: esaminare la sequenza del robot senza nascondere il guasto
Una revisione della tempistica di avvio saldatura del robot deve confrontare, usando la documentazione di integrazione, posizione di avvio comandata, sequenza del gas, abilitazione della saldatura, risposta di arco stabilito e inizio dell’avanzamento. Chiedete quale evento è in ritardo o incoerente. Prolungare un temporizzatore senza rispondere a questa domanda può oscurare il sintomo originale.
Non aggiungete una piccola oscillazione e non eliminate ogni pausa come riparazione generica. Una sosta può essere intenzionale; un movimento aggiunto può spostare l’innesco lontano dalla posizione qualificata. Chiedete una revisione dell’istruzione specifica e del suo scopo prima di modificarla.
Il confronto che raccomando riguarda due sequenze salvate: un avvio sicuramente buono e uno problematico, con le stesse condizioni di processo pertinenti. Se l’interfaccia fornisce registri degli eventi, conservatene marcature temporali e definizioni dei segnali. In caso contrario, dichiarate questo limite invece di dedurre tempistiche al millisecondo da un normale video girato con il telefono.
È particolarmente importante quando l’assistenza proviene da più fornitori. Il tecnico del robot e quello del generatore di saldatura devono ricevere la stessa revisione del programma, lo stesso numero di saldatura e la stessa descrizione del guasto. Altrimenti ciascuno potrebbe spiegare una versione diversa della sequenza.
Dimostrare la correzione prima di tornare in produzione
Raccomando un registro di prova degli spruzzi all’avvio che renda il confronto verificabile. Scegliete prova e criteri di accettazione con l’ingegnere di saldatura responsabile. Un singolo avvio riuscito è un indizio utile, ma non basta a stabilire che un guasto intermittente sia scomparso.
- Mantenere un programma di riferimento invariato e identificare il provino o il pezzo rappresentativo.
- Registrare l’unica correzione, chi l’ha eseguita e perché.
- Confrontare le stesse posizioni di avvio prima e dopo, compresa la condizione operativa che in precedenza causava il guasto.
- Ispezionare la zona di avvio rispetto ai requisiti applicabili; aggiungere altre ispezioni quando la procedura lo richiede.
- Registrare gli avvii non riusciti e l’impegno di pulizia oltre agli esempi riusciti.
- Rilasciare il programma revisionato con il normale processo di approvazione e conservare una copia per il ripristino.
Per la prevenzione, collegate il registro di manutenzione a cambi dei materiali di consumo, cicli di pulizia e revisioni dei programmi. Quando gli spruzzi all’innesco nella saldatura robotizzata si ripresentano, questa cronologia offre al tecnico successivo un utile punto di partenza. Evitate note vaghe come «regolata la saldatrice»: salvate il valore effettivamente modificato e le sue unità.
Domande sugli spruzzi all’innesco nella saldatura robotizzata
Devo aumentare o ridurre la corrente di avvio?
Nessuna delle due direzioni è universalmente corretta. Identificate la modalità di saldatura e la funzione da regolare, poi usate la procedura approvata e le istruzioni del generatore. Stabilirei prima se il guasto è davvero limitato all’innesco e se la condizione hardware è ripetibile.
Perché la prima saldatura è accettabile ma l’avvio successivo peggiora?
Confrontate l’estremità del filo e la sequenza di fine saldatura lasciate dalla prima saldatura con la condizione iniziale preparata. Registrate anche se tra un avvio e l’altro intervengono una pulizia, un ripristino dopo guasto o una postura diversa del robot. Lo schema restringe l’indagine, ma non identifica da solo la causa.
Sostituire la punta portacorrente risolverà il problema?
Una punta danneggiata o inadatta può richiedere la sostituzione. Registratene stato e codice articolo, poi confrontate i risultati. Se il guasto si ripresenta presto, indagatene il motivo invece di considerare le sostituzioni ripetute come una riparazione completata.
Meno spruzzi visibili significano che la saldatura è accettabile?
No. L’avvio deve comunque soddisfare i requisiti di qualità della saldatura applicabili. Tenete insieme nel registro di prova aspetto, affidabilità dell’avvio e risultati delle ispezioni richieste. Non scambiate un sintomo superficiale evidente con una modifica non verificata delle prestazioni della saldatura.
Cosa devo inviare quando chiedo assistenza tecnica?
Per una valutazione dell’assistenza sull’innesco dell’arco robotizzato, inviate modelli di generatore e robot, dettagli di filo e gas, disegno del giunto, revisione del programma, fotografie della zona di avvio e un breve registro prima/dopo. Riprendete eventuali video dall’esterno dell’area protetta con il metodo approvato dal sito.
Ambito tecnico e prossimo passo
Questa è una guida diagnostica, non una procedura di saldatura specifica per una macchina. Gli esempi dei costruttori citati spiegano funzioni diverse; le loro impostazioni non vanno trasferite a un’altra installazione. L’OSHA indica programmazione, prove e manutenzione come situazioni importanti di rischio con i robot: consultate la sua panoramica sulla sicurezza della robotica. Non escludete le protezioni per osservare l’innesco.
Se volete discutere l’applicazione con JTCLASER, inviate materiale, spessore, forma del giunto e dettagli del guasto del pezzo. Partirei da queste prove e dalla sequenza degli eventi, poi deciderei quali controlli specifici delle apparecchiature sono giustificati. L’obiettivo è un avvio di saldatura ripetibile e accettabile, non semplicemente un suono più silenzioso.