
8-Achs-Ausleger-Schweißanlage
Die 8-Achs-Auslegeranlagen von JTCLASER sind für Blechbaugruppen im Brücken- und Schiffbau sowie für Stahlträger und -stützen ausgelegt. Das Modell ist in mehreren Konfigurationen erhältlich, mit kundenspezifischen X-Schienen, beispielsweise 6, 10 oder 13 m. Visuelle Nahterkennung und Schweißsoftware unterstützen die Bahnerzeugung für geeignete Bauteile. Wählen Sie die Konfiguration anhand von Bauteilmaßen, Nahtzugänglichkeit, Vorrichtungen und Hallenfläche.
Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung.
Die Ausstattungslisten zeigen unterschiedliche Projektbeispiele. Brenner-, Kamera- und Reinigungsstationsmodelle sowie Anschlussleistung, Geschwindigkeit und Genauigkeit sind keine einheitliche Serienausstattung; verbindlich ist die bestätigte technische Vereinbarung.
Die X-Achse ist eine Bodenfahrachse mit kundenspezifischer Schienenlänge, beispielsweise 6, 10 oder 13 m. Die Länge wird anhand der Werkstückabmessungen und der erforderlichen Nahtzugänglichkeit festgelegt. Schienenlänge, Stellfläche und nutzbarer Schweißbereich sind unterschiedliche Größen; maßgeblich sind das freigegebene Projektlayout und die technische Vereinbarung.
Kundenspezifische X-Schienen: 6, 10 oder 13 m
Die 8-Achs-Auslegeranlage ist in unterschiedlichen Konfigurationen erhältlich. Die folgenden Maße beschreiben zwei Referenzausführungen und sind zusammen mit dem jeweiligen Layout und den Bauteilanforderungen zu betrachten.
| Konfigurationsgrundlage | Konfiguration mit 6-m-Schiene | Konfiguration mit 13-m-Schiene |
|---|---|---|
| Längsabmessung | 6 m Schienenlänge in X-Richtung | 13 m Schienenlänge in X-Richtung |
| Querabmessung | 2 m nutzbarer Y-Verfahrweg; angegebene Arbeitsbreite 3,5 m | 3,5 m Layout- bzw. Referenzbauteilbreite |
| Angegebener Arbeitsbereich | 6 × 3,5 × 0,6 m | Referenzbauteile: Länge ≤ 12 m, Breite ≤ 3,5 m, Stehblechhöhe ≤ 0,5 m |
| Typische Werkstücke | Blechbaugruppen für Brücken und Schiffe; Stahlträger und -stützen | Brückenschotte und H-Profil-Bauteile |
| Anlagendetails | Siehe nachstehende Kenndaten der 6-m-Konfiguration | Siehe nachstehende Referenzausstattung und 13-m-Layout |
So sind die Maße zu verstehen: Schienenlänge, Anlagenfläche und maximale Bauteilmaße sind unterschiedliche Größen. Ein 13-m-Layout bedeutet keine Schweißnahtlänge von 13 m. Der nutzbare Schweißbereich hängt auch von Brennerzugang, Vorrichtungen und Roboterposition ab. Lassen Sie die Konfiguration vor der Bestellung anhand Ihrer Zeichnungen prüfen.
Produktabbildungen

Montageschema der Auslegeranlage

6-m-Schienenkonfiguration: Kenndaten
| Merkmal | Einheit | Angabe |
|---|---|---|
| Einsatzbereiche | / | Die 8-Achs-Auslegeranlage eignet sich zum Schweißen, Schneiden und Schleifen von Stahlträgern, Stützen, Plattformträgern, Konsolen und Kastenstützen. Der zusätzliche Querbewegungsbereich erweitert die Bearbeitungsbreite einzelner Bauteile. Die Standardausführung deckt bis zu 3,5 m breite Werkstücke ab. |
| Anlagenabmessungen | m | Die X-Schiene ist 6 m lang; der nutzbare Y-Verfahrweg beträgt 2 m. |
| Gesamtleistung | kW | 18 |
| Maximaler Arbeitsbereich | m | 6 × 3,5 × 0,6 |
| Maximale Arbeitstiefe | m | 0,55 |
6-m-Schienenkonfiguration: Schweißausstattung
| Bearbeitungsverfahren | Schweißen |
| Schweißrauchabsaugung | Optional |
| Positioniergenauigkeit | ±0,5 mm |
| Verfahrgeschwindigkeit | 15 m/min |
| Betriebszeit | 20 h/Tag, 7 Tage/Woche |
| Schweißprozesspaket | CO₂ oder 80 % Ar + 20 % CO₂ (M21), abhängig von Werkstoff, Draht und qualifiziertem Schweißverfahren. |
| Lieferform des Schweißdrahts | Spule oder Fass |
| Minimal zulässiger Freiraum | 150 × 150 mm |
| Zusatzachse | Bodenfahrachse und Portal optional |
13-m-Layout: Referenzausstattung und Anwendung
Diese Referenzausführung hat ein Anlagenlayout von 3,5 × 13 m und ist für Brückenschotte und H-Profil-Bauteile bis 12 m Länge beschrieben. Sie umfasst ein Ausleger-Verfahrsystem, einen Schweißroboter, Schweißausrüstung, Bildverarbeitung und Steuerungssoftware. Die folgenden Zeichnungen und Daten gehören zu dieser Referenzkonfiguration und gelten nicht automatisch für jede 8-Achs-Anlage.
13-m-Layout, Bedienoberflächen und technische Daten anzeigen
Bediensystem
Bedienoberfläche
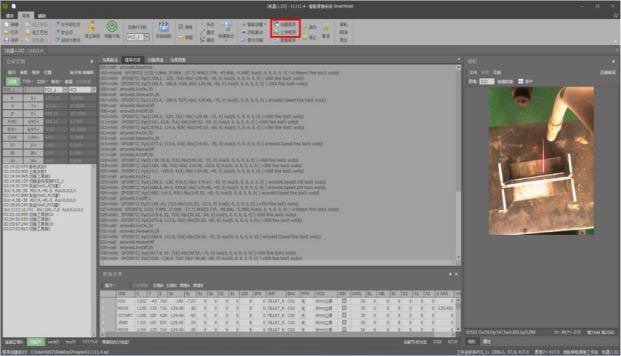 Zum Vergrößern auf die Zeichnung tippen.
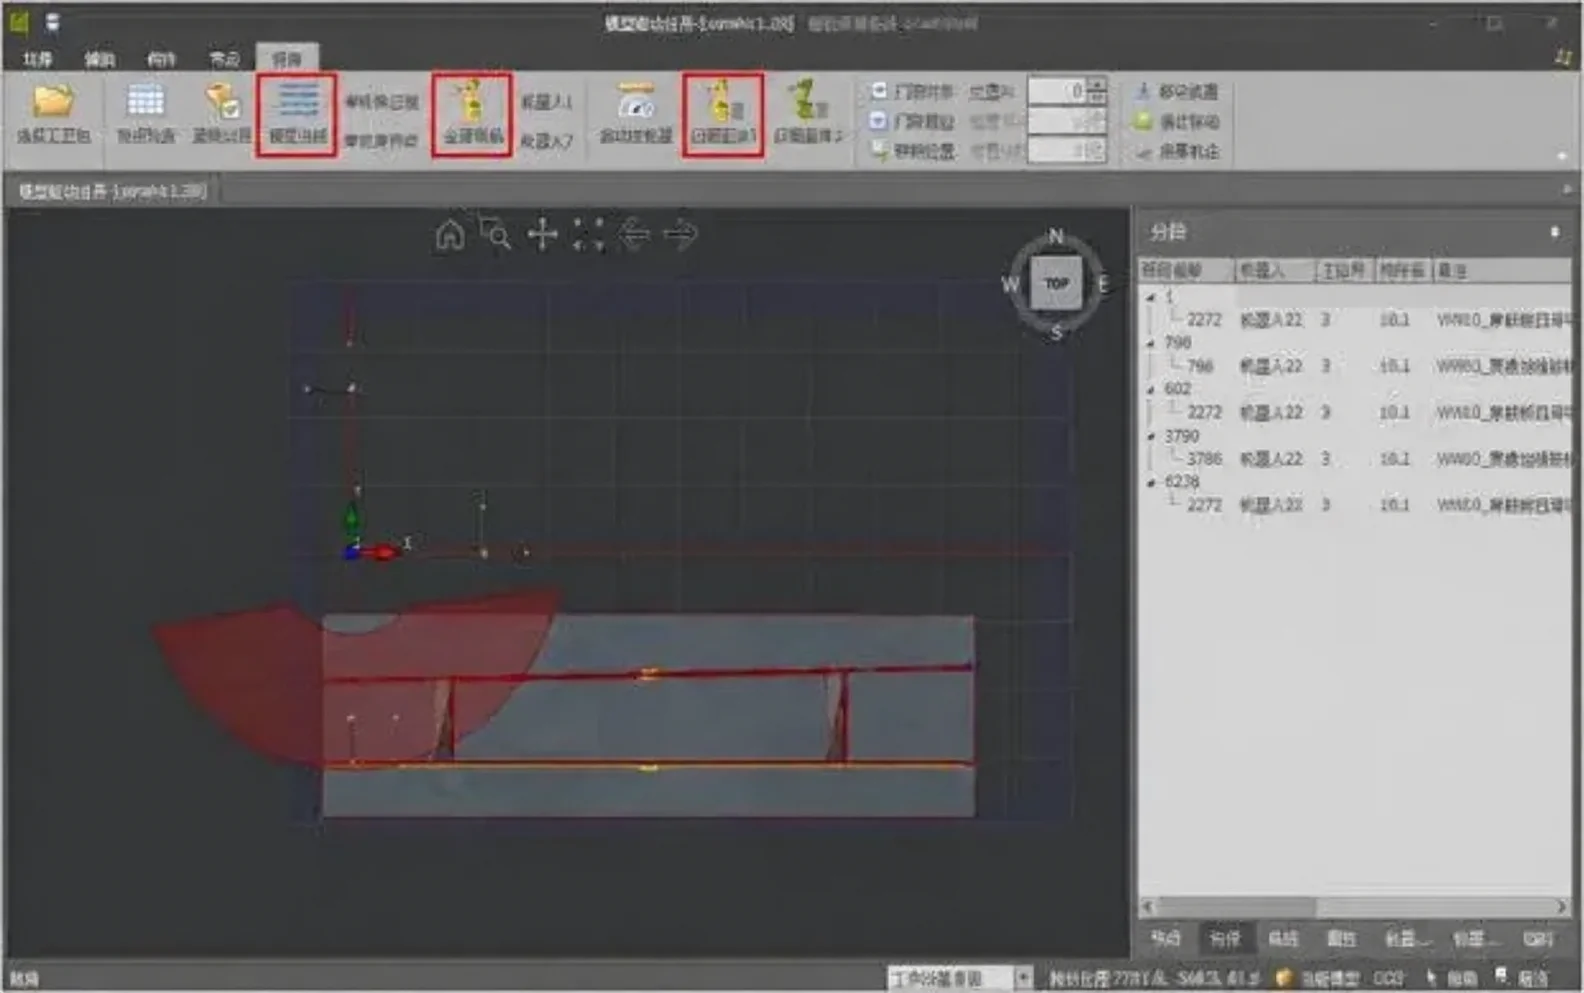 Zum Vergrößern auf die Zeichnung tippen.
Projektkonzept
Produkttyp
Bauteilabmessungen
| Nr. | Produkt | Höhe | Breite | Länge |
|---|---|---|---|---|
| 1 | Brückenschott | Stehblechhöhe ≤ 0,5 m | ≤ 3,5 m | ≤ 12 m |
| 2 | H-Profil | Stehblechhöhe ≤ 0,5 m | ≤ 3,5 m | ≤ 12 m |
Fotos typischer Bauteile


Betriebsumgebung und bauseitige Vorbereitung
Netzanschluss, Anschlussleistung und Schutzorgane sind gemäß dem bestätigten Elektroschaltplan durch eine qualifizierte Elektrofachkraft auszulegen. Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung.
Bauseitig bereitzustellen: a) Fundamentarbeiten b) Materialien und Arbeiten für den Netzanschluss c) TN-S-Erdungssystem und Erdungsleiter
Umgebungstemperatur im Betrieb: −10 bis +45 °C.
Relative Luftfeuchtigkeit: ≤ 90 %, nicht kondensierend; ausreichende Beleuchtung und gute Belüftung; Druckluftdruck: mindestens 0,6 MPa.
Druckluft: Versorgungsdruck 5–7 kgf/cm² (≈ 4,9–6,9 bar), üblicher Betriebsdruck 4–5 kgf/cm².
Schutzgas: zentrale Versorgung mit CO₂ oder Ar/CO₂ über normgerechte Gasbehälter bzw. Leitungen. Der Schutzgasdruck muss über 0,5 MPa liegen.
Standortvorbereitung: a) Den Arbeitsbereich vor Anlieferung reinigen. b) Montageunterlagen für die Auslegeranlage entsprechend der Bodennivellierung bereitstellen. c) Ein Handschweißgerät für Heftarbeiten in allen erforderlichen Positionen vorsehen. d) Stapler oder Kran zur Unterstützung der Montage bereitstellen.
Gesamtanordnung

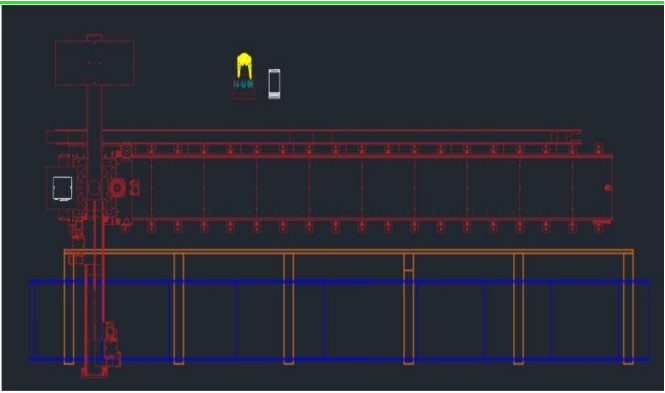 Zum Vergrößern auf die Zeichnung tippen.
Layoutbeschreibung
Der Platzbedarf der standardmäßigen intelligenten 8-Achs-Ausleger-Einzelanlage beträgt 3,5 × 13 m.
Die Referenzkonfiguration umfasst eine 8-Achs-Auslegereinheit, einen Roboter, eine Schweißstromquelle, ein Brenner- und Bildverarbeitungssystem sowie ein Bediensystem einschließlich Computer.
Optional sind eine Brennerreinigungsstation und eine Schweißrauchabsaugung erhältlich.
Die Anordnung der Werkstückauflagen und der Schweißbereiche zwischen den Auflagen liegt in der Verantwortung des Kunden.
Ausstattungsliste
| Ausstattung der 8-Achs-Ausleger-Schweißanlage · Anzahl der Anlagen: 1 | ||||||
| Nr. | Position | Bezeichnung/Beschreibung | Einheit | Menge | Marke/Hersteller | Anmerkungen |
|---|---|---|---|---|---|---|
| 1 | Robotersystem | Schweißroboter | Satz | 1 | Efort | ER10-1600 |
| 2 | Angepasstes Kabel | Satz | 1 | Efort | ||
| 3 | Steuerschrank | Satz | 1 | Efort | ||
| 4 | Schweißausrüstung | Schweißstromquelle | Satz | 1 | Aotai | NBC-500RP PRO |
| 5 | Angepasstes Kabel | Satz | 1 | Aotai | ||
| 6 | Schweißbrenner | Satz | 1 | Terma | Wassergekühlter Schweißbrenner TRM605W | |
| 7 | Brennerreinigungsstation | Satz | 1 | Terma | ||
| 8 | Verfahrsystem | 8-Achs-Auslegereinheit | Satz | 1 | Efort | GB-DJXB-2Y-13X |
| 9 | Servomotor | Satz | 3 | Tamagawa | ||
| 10 | Angepasstes Kabel | Satz | 3 | Efort | ||
| 11 | Bildverarbeitungssystem | Linienlasersystem mit vollständigem Sichtfeld | Satz | 1 | JTC | Einschließlich Bildverarbeitungssoftware und Halterung |
| 12 | Computer/Bedienpult | Satz | 1 | JTC | ||
| 13 | Intelligente Steuerung | Satz | 1 | JTC | ||
Anlagenkonfiguration
Grundaufbau eines Schweißrobotersystems:
A – Schweißsignalkabel: Signalaustausch zwischen Roboter und Stromquelle
B – Plusleitung der Schweißstromquelle: positiver Stromkreis
C – Steuerkabel des Drahtvorschubs: Signalaustausch zwischen Stromquelle und Vorschub
D – Minusleitung der Schweißstromquelle: negativer Stromkreis
E – Gasschlauch: Schutzgaszufuhr
F – Drahtführung: Zuführung des Schweißdrahts

Schweißroboter
ER10-1600

Maximale Reichweite: 1.640 mm
Wiederholgenauigkeit: ±0,05 mm
- Traglast
- 10 kg
- Eigengewicht
- 185 kg
- Anzahl der Achsen
- 6
- Roboterkörper/Handgelenk
- IP65/IP67
- Steuerschrank
- IP54
- Leistungsaufnahme
- 3 kW
| Zulässige Handgelenkmomente und Massenträgheitsmomente | |
|---|---|
| Achse J4 | 20 N·m |
| Achse J5 | 20 N·m |
| Achse J6 | 10 N·m |
| Achse J4 | 0,625 kg·m² |
| Achse J5 | 0,625 kg·m² |
| Achse J6 | 0,2 kg·m² |
| Maximale Geschwindigkeit je Achse | |
|---|---|
| Achse J1 | 170 °/s |
| Achse J2 | 160 °/s |
| Achse J3 | 180 °/s |
| Achse J4 | 330 °/s |
| Achse J5 | 360 °/s |
| Achse J6 | 600 °/s |
| Bewegungsbereich je Achse | |
|---|---|
| Achse J1 | ±165° |
| Achse J2 | +80°/-135° |
| Achse J3 | +163°/-75° |
| Achse J4 | ±180° |
| Achse J5 | ±130° |
| Achse J6 | ±360° |
Bewegungsbereichsdaten
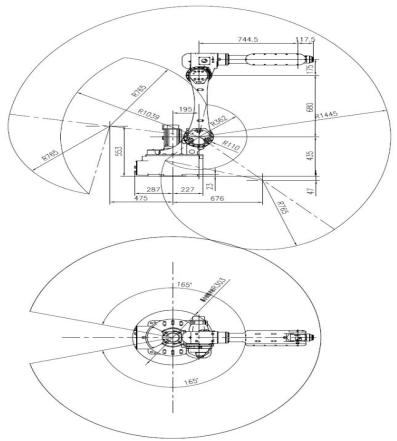 Zum Vergrößern auf die Zeichnung tippen.
Kenndaten der Robotersteuerung
| Funktionseinheit | Spezifikationspunkt | Technische Kennwerte |
|---|---|---|
| Hauptstromversorgung | Nennspannung | Dreiphasen-Wechselstrom, 380 V ± 10 % |
| Netzfrequenz | 50–60 Hz, zulässige Schwankung ±5 % | |
| Gesamtleistungsaufnahme | 3,5 kW | |
| Steueranschluss | 24-V-Versorgungsausgang | 24 V ± 5 %, 10 A |
| Digitalausgänge | 24 PNP-Ausgänge mit High-Pegel, davon 18 anwenderseitig nutzbar | |
| Digitaleingänge | 24 PNP-Eingänge mit High-Pegel, davon 16 anwenderseitig nutzbar | |
| Analogeingänge | Erweiterungsmodule nachrüstbar | |
| Analogausgänge | Erweiterungsmodule nachrüstbar | |
| Schnittstelle für zusätzlichen Encoder | Erweiterungsmodule nachrüstbar | |
| Kommunikationsschnittstelle | CAN | 1 Kanal im Controller; unterstützt die Kommunikation mit der Schweißstromquelle |
| Ethernet | 1 Kanal im Controller; unterstützt TCP/IP, MODBUS_TCP, FINS_TCP und ETHERNET/IP | |
| EtherCAT | 1 Kanal; unterstützt dezentrale E/A-Module und ANYBUS-Gateway-Erweiterungen | |
| Außenmaße des Steuerschranks | B 555 × T 560 × H 1.165 mm, ohne Rundsteckverbinder | |
| Gewicht | 125 kg | |
| Umgebung | Schutzart des Schaltschranks | IP54, Kühlaggregat IP30 |
| Kühlung | Luftkühlung | |
| Aufstellungsart | Senkrechte Aufstellung | |
| Einsatzort | Innenraum ohne direkte Sonneneinstrahlung, Staub, korrosive oder brennbare Gase, Ölnebel, Wasserdampf, Tropfwasser oder Salzbelastung | |
| Umgebungstemperatur | 0 bis 45 °C | |
| Luftfeuchtigkeit im Betrieb | 80 % relative Luftfeuchtigkeit, nicht kondensierend, bei 40 °C | |
Kommunikationsfunktionen
| Kommunikationsfunktion | Verfügbarkeit | Ergänzende Hinweise |
|---|---|---|
| MES | √ | MES-Funktion über TCP/IP zum Auslesen verschiedener Roboterzustände |
| TCP/IP-Kommunikation | √ | Socket-Kommunikation als Server oder Client; frei konfigurierbare Auswertung von Zeichenketten |
| Modbus-TCP | √ | Als Modbus-TCP-Server unterstützt der Roboter Datenübertragung, externen Start und Statusabfrage |
| Profibus-DP | X | Diese Ausführung nutzt einen RP2-Controller ohne DP-Hardwareschnittstelle |
| Ethernet/IP | √ | Roboter als Slave |
| Profinet | X | Standardmäßig RP2-Controller; für diese Funktion ist ein Upgrade auf RP2-RPO erforderlich |
| CANopen | √ | Unterstützt die Kommunikationsprotokolle von Aotai- und Megmeet-Schweißstromquellen |
| EtherCAT | √ | Unterstützt EtherCAT-Unterstationen und Gateways der Anybus-Serie zur Umsetzung in andere Busprotokolle |
| Sonstiges | √ | TCP/IP-basierte Kommunikation mit stationärer Bildverarbeitung und kameragestützter Förderbandverfolgung |
Marken der Hauptkomponenten
| Bezeichnung | Marke | Verwendung |
|---|---|---|
| Getriebe | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. | Achsen J5 und J6 |
| Getriebe | Aoyi | Achsen J1, J2, J3 und J4 |
| Servomotor | Tamagawa | Achsen J1 bis J6 |
| Servoregler | Qingneng Dechuang S7 | Achsen J1 bis J6 |
| Controller | ROBOX | |
| Handbediengerät | Efort |

8-Achs-Auslegereinheit
Technische Merkmale der zugehörigen Ausstattung
Bezeichnung: intelligente 8-Achs-Auslegeranlage
Typ und Modell: GB-XB-2Y-10X
Gesamtleistung: 18 kW
Positioniergenauigkeit: ±0,5 mm
Last am Werkzeugende: 10 kg
Verfahrgeschwindigkeit: 15 m/min
X-Verfahrweg: Schienenlänge 10 m
Nutzbarer Y-Verfahrweg: 2 m
Maximaler Arbeitsbereich: 9 × 3,5 × 0,5 m
Maximale Arbeitstiefe: 0,5 m
Die intelligente 8-Achs-Auslegeranlage eignet sich zum Schweißen, Schneiden und Schleifen von Stahlträgern, Stützen, Plattformträgern, Konsolen und Kastenstützen. Gegenüber der 7-Achs-Ausführung erweitert sie die Bewegungsmöglichkeiten in Querrichtung. Die Standardausführung deckt Werkstücke bis 3,5 m Breite und 9 m Länge ab.
| Ausleger-Verfahrsystem | |
|---|---|
| Bezeichnung | Ausleger-Verfahrsystem |
| Modell | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. |
| Bauweise | Einzelanlage mit hängendem Roboter am Ausleger |
| Traglast | 1.000 kg |
| Positioniergenauigkeit | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. |
| Anzahl zusätzlicher Achsen | 2 |
| Verfahrweg in X-Richtung | Schienenlänge: 13 m |
| Breite in Y-Richtung | 2 m |
| Verfahrgeschwindigkeit | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. |
| Installationsumgebung | |
|---|---|
| Temperatur | −10 bis 45 °C |
| Luftfeuchtigkeit | 20–80 % |
| Stoßbelastung | Unter 4,9 m/s² |
| Sonstiges | Keine selbstentzündlichen oder korrosiven Gase und Flüssigkeiten, kein Wasser oder Öl; Abstand zu starken Störquellen halten |
| Geeignet für Werkstücke bis 12 m Länge und 3,5 m Breite. | |
Schweißstromquelle
Aotai NBC-500RP Plus mit digitaler Schnittstelle zum direkten Abruf kundenseitig gespeicherter Schweißparameter.
Geringe Spritzerbildung und gleichmäßiges Nahtbild.
Optimierte Funktionen für Zündung, Lichtbogenende und Tropfenablösung.
Volldigitale Regelung für präzise Prozessführung und stabile Lichtbogenlänge.
Digitale Fehlerdiagnose mit Anzeige unterschiedlicher Fehlercodes.

Technische Daten
| Modell | NBC-350RP | NBC-500RP Plus |
|---|---|---|
| Nenneingangsspannung/-frequenz (V/Hz) | Dreiphasig, 380 ± 10 %, 50 Hz | |
| Nennanschlussleistung (kVA) | 14 | 24 |
| Nenneingangsstrom (A) | 20 | 38 |
| Nennausgangsspannung (V) | 31,5 | 39 |
| Einschaltdauer bei Nennlast (%) | 60 | 100 |
| Leerlaufspannung (V) | 101 | 106 |
| Ausgangsstrom-/Spannungsbereich (A/V) | 60/17–350/31,5 | 60/17–500/39 |
| Schweißdrahtdurchmesser (mm) | 0,8, 1,0, 1,2, 1,6 | |
| Gasdurchfluss (l/min) | 15–20 | |
| Gehäuseschutzart | IP23 | |
| Isolationsklasse | H | |
| Außenmaße L × B × H (cm) | 66 × 32 × 56 | |
| Gewicht (kg) | 50 | 55 |

Wassergekühlter Schweißbrenner
Die wassergekühlten Roboterbrenner von Terma und Apollo bestehen im Wesentlichen aus gekühltem Brennerhals und Schlauchpaket. Die zweikanalige Schutzgasführung verbessert die Gasabdeckung, reduziert den Gasbedarf und unterstützt die Brennerkühlung sowie die Standzeit der Stromdüse.
Technische Daten
| Parameter | Wert |
|---|---|
| Kühlart: | Flüssigkeitsgekühlt |
| Nennstrom: | 500 A mit CO₂/Mischgas |
| Einschaltdauer des Brenners: | 100 % |
| Schweißdrahtdurchmesser | Ø 1,0–1,6 mm |
| Verfügbare Brennerhalswinkel: | 16°, 22°, 45° |
| Verfügbare Brennerhalslängen: | Siehe folgende Tabelle |
Brennerhalsabmessungen
| a | A | B | Brennerhalswinkel | Brennerhals-Nr. |
|---|---|---|---|---|
| 22° | 52,35 | 287,5 | 22° | TRM651W-22 |
| 22° | 52,35 | 387,4 | 22° | TRM651W-22L |
| 45° | 114,57 | 254,6 | 45° | TRM651W-45 |
| 45° | 114,57 | 354,6 | 45° | TRM651W-45L |
| 45° | 114,57 | 414,6 | 45° | TRM651W-45L1 |
| 45° | 116,6 | 554 | 45° | TRM651W-45L3 |

Bildverarbeitung: projektspezifische Sensorkonfiguration
Das Bildverarbeitungssystem erfasst die für die Nahtlokalisierung benötigten Geometriedaten. Linienlaser und 3D-Strukturlichtkamera sind unterschiedliche Sensortypen. Sensortyp, Modell und Leistungsdaten werden für die jeweilige Anwendung in der technischen Vereinbarung festgelegt.
Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung.

Schema des Scanbereichs

Technische Daten
| Parameter | Haotian PDN0700 |
|---|---|
| Lichtquelle | 850 nm |
| Empfohlener Arbeitsabstand | 350–700 mm |
| Sichtfeld im Nahbereich | 260 × 312 mm |
| Sichtfeld im Fernbereich | 522 × 663 mm |
| Genauigkeit in Z-Richtung | 0,1 mm |
| Auflösung | 1.280 × 1.024 |
| Erfassungszeit | Gemäß bestätigtem Komponentendatenblatt. |
| Scanmodus | Einzelscan / kontinuierlicher Scan |
| Auslösung | Software |
| Punktwolkenformat | PCD, PLY, TXT |
| Bildtyp | Graustufenbild, Tiefenbild |
| Datenschnittstelle | GigE |
| Leistungsaufnahme | 5,9 W bei 12 V |
| Gewicht | 606 g |
| Außenmaße | 136 × 64 × 52,5 mm |
| Betriebstemperatur | 0 bis 50 °C |

Brennerreinigungsstation (optional)
Produktmerkmale:
- 1 Die Spannvorrichtung nimmt Düsen bis 32 mm Durchmesser ohne Wechsel des V-förmigen Positionierblocks auf.
- 2 Der präzise und wirtschaftliche Druckluftmotor entfernt auch hartnäckige Spritzer, ist überlastfest und langlebig.
- 3 Eine verzögerte Rückstellung des Spannzylinders stimmt die Bewegungsfolge von Reibahle und Düse aufeinander ab und verhindert Schäden durch zu frühes Lösen.
- 4 Filter entfernen Öl, Wasser und Verunreinigungen aus dem Druckluftkreis und erhöhen die Lebensdauer der Anlage.
- 5 Brennerreinigung und Einsprühen erfolgen an derselben Position.
Kenndaten der Brennerreinigungsstation
| Merkmal | Wert |
|---|---|
| Druckluftversorgung | Ölfreie, trockene Druckluft, 5,5–8 bar |
| Betriebstemperatur | −5 bis +50 °C |
| Luftverbrauch | Ca. 10 l/s |
| Druckluftmotor | Gemäß bestätigtem Komponentendatenblatt. |
| Steuerspannung | 24 V DC |
| Steuerstrom | Iₘₐₓ = 0,15 A |
| Volumen des Trennmittelbehälters | 500 mL |
| Drahtschneidkapazität | – Massivdraht: max. 1,6 mm – Fülldraht: max. 3,2 mm |
| Schneidzeit | Ca. 0,5 s |
Funktionsbeschreibung:
- 1Entfernt Spritzer aus der Gasdüse, hält den Schutzgasstrom frei und verbessert dadurch die Gasabdeckung und Nahtqualität beim automatisierten Schweißen.
- 2Entfernt Schweißrauchablagerungen an der Stromdüse.
- 3Reinigt die Gasaustrittsöffnungen am Adapterrohr.
- 4Sprüht Trennmittel auf die Schutzdüse, um Spritzeranhaftungen an Düse und Stromdüse zu vermindern und deren Standzeit zu verlängern.
- 5Reduziert den Arbeitsaufwand des Bedienpersonals.
- 6Vermeidet Qualitätseinbußen durch unzureichende manuelle Reinigung.
- 7Verringert Gewindeverschleiß an der Isolierhülse durch wiederholtes manuelles Zerlegen und Reinigen; erhöht die Einsatzdauer und senkt die Kosten.
- 8Verhindert Wartungsprobleme durch Fehlstellung der Gasführung und Gasabweichungen infolge verschlissener Gewinde.
Absauganlage (optional)
HXYD-GD300 (Hochvakuum-Absauggerät)
Ausstattungsmerkmale:
Kompakte Bauweise, geringer Platzbedarf und leicht versetzbar.
Membranbeschichtetes Nanofaser-Filterelement; angegebener Rauchabscheidegrad 99 %.
Seitenkanalgebläse mit geringer Leistungsaufnahme, hohem Druck, kräftigem Luftstrom und stabilem Betrieb.
Automatische Impulsabreinigung für gleichmäßigen Luftdruck und gründliche Filterreinigung.
Einsatzbereiche:
1. Manuelles gasgeschütztes Fülldrahtschweißen an einem Arbeitsplatz
2. Schleifen mit Staubabsaugung an einem Arbeitsplatz
3. Roboterschweißen an einer Station

Technische Daten der Absaugung
| Parameter | Wert |
|---|---|
| Modell | HXYD-GD300 |
| Luftvolumenstrom | 318 m³/h |
| Filterabreinigung | Impulsabreinigung |
| Filtermaterial | Polyesterfaser mit PTFE-Membran |
| Absauganschluss | 1 Stück |
| Maximaler Unterdruck | 32.000 Pa |
| Abscheidegrad | 99,90 % |
| Gefilterte Partikelgröße | 0,3 μm |
| Motorleistung | 3,0 kW |
| Spannung | 380 V |
| Filterfläche | 8 m2 |
| Lebensdauer | 5.000 Stunden |
| Absauganschluss | Φ51 mm/Φ38 mm |
| Länge des Absaugarms | Nach Kundenanforderungen |
| Außenmaße der Anlage | 620 × 660 × 1100 mm |
| Geräuschpegel | Gemäß bestätigtem Komponentendatenblatt. |
| Marke der Filterpatrone | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. |
| Filterabreinigung | Automatische Filterabreinigung |
| Motormarke | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. |
Integrierte Absaugung am Brennerhals (Schema):

Vorteile:
Die zweikanalige Rohrführung optimiert die Gaszirkulation und den Durchfluss.
Lange Standzeit der Verschleißteile.
Verbesserte Zweikanal-Wasserkühlung.
Höhere Schweißleistung.
Die integrierte Hochvakuum-Absaugung verbessert die Rauchabscheidung und verringert mögliche Kollisionen mit anderen Anlagenteilen.
Leistungsbedarf der Anlage
| Leistungsaufnahme einer 8-Achs-Auslegeranlage | ||||
| Nr. | Anlagenkomponente | Leistung | Anzahl je Station | Gesamtleistung (kW) |
|---|---|---|---|---|
| 1 | Schweißroboter | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. | 1 | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. |
| 2 | Servomotor | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. | 3 | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. |
| 3 | Schweißstromquelle | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. | 1 | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. |
| 4 | Bildverarbeitung, Steuerung | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. | 1 | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. |
| Gesamt | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. | Gemäß projektspezifischer Konfiguration und bestätigter technischer Vereinbarung. | ||
Verschleißteile
Tabelle horizontal verschieben, um alle Spalten zu sehen.
| Verschleißteile | ||||||||
| Vielen Dank für Ihr Vertrauen und Ihr Interesse. Wir wünschen Ihnen viel Erfolg! | ||||||||
| Nr. | Produktfamilie | Produktbezeichnung | Modell | Abbildung | Einheit | Marke | Empfohlenes Austauschintervall | Anmerkungen |
|---|---|---|---|---|---|---|---|---|
| 1 | Verschleißteile für TRM605W | Stromdüse | TRM035-02-12 |  | Stück | Terma | 8–12 Stunden | Für Schweißdraht mit 1,2 mm Durchmesser |
| 2 | Stromdüsenhalter | TRM045-03 |  | Stück | Terma | 1 Monat | ||
| 3 | Gasdüse | TRM015-42-16c |  | Stück | Terma | 1 Monat | Passend zu verschiedenen Stromdüsenhaltern | |
| 4 | Düsenaufnahme | TRM605W-22-02-ZJ |  | Stück | Terma | Bei normalem Betrieb üblicherweise 3 Monate; Schäden durch Überlast oder fehlendes Kühlwasser ausgenommen | ||
| 5 | Isolator | TRM605W-22-01 |  | Stück | Terma | 15 Tage | ||
| 6 | Brennerhals | TRM605W-22L-A |  | Stück | Terma | Übliche Standzeit 1–2 Jahre, ausgenommen Stoß- und Hitzeschäden | Brennerhalswinkel variieren; bitte Ausführung bestätigen | |
| 7 | O-Ring | TRM605W-22-23 |  | Satz mit 3 Stück | Terma | 1 Monat | ||
| 8 | Flexibler Drahtführungsschlauch | TRM152B-12-23 |  | Stück | Terma | 1 Monat | ||
| 9 | Drahtführungsanschluss | TRM605W-22-22 |  | Stück | Terma | 2 Monate | ||
| 10 | Verteiler | TRM605W-22-19 | Stück | Terma | 60 Tage | |||
| 11 | Isolierscheibe einschließlich Schrauben | TRM231-C40252 (alte Ausführung) | Stück | Terma | 360 Tage | |||
| 12 | Isolierscheibe einschließlich Schrauben | TRM231-C40252 (neue Ausführung) | Stück | Terma | 360 Tage | |||
| 17 | Schutzglas 1 für Ruiniu-Linienlaser | 26 × 12 × 1,1 mm | Stück | JTCLASER | ||||
| 18 | Schutzglas 2 für Ruiniu-Linienlaser | 26 × 28 × 1,1 mm | Stück | JTCLASER | ||||
| 19 | Drahtführungsrohr | Drahtführungsrohr | 2 m | Stück | JTCLASER | |||
| 20 | 4m | Stück | JTCLASER | |||||
| 21 | 6m | Stück | JTCLASER | |||||
| 22 | Drahtvorschubrolle | Drahtvorschubrolle | 1,2/1,4/1,6 | Stück | Aotai | |||
| 23 | Handbediengerät | Kabel | 8m | Stück | Efort | |||
| 24 | Kabel | 16m | Stück | Efort | ||||
| 25 | Displayschutz | TPU-13-s-65 | Stück | Efort | ||||
| 26 | Folie für das Handbediengerät | Stück | JTCLASER | |||||
| 27 | Kameraobjektiv | Objektiv | MV-LD-4-4M-G | Stück | Mind Vision | |||
| 28 | Punktlaser | Kommunikationsleitung | Stück | Chengtuo | ||||
Häufige Fragen zur 8-Achs-Auslegeranlage
Sind die 6-m- und 13-m-Ausführungen unterschiedliche Modelle?
Die X-Achse ist eine Bodenfahrachse mit kundenspezifischer Schienenlänge, beispielsweise 6, 10 oder 13 m. Die Länge wird anhand der Werkstückabmessungen und der erforderlichen Nahtzugänglichkeit festgelegt. Schienenlänge, Stellfläche und nutzbarer Schweißbereich sind unterschiedliche Größen; maßgeblich sind das freigegebene Projektlayout und die technische Vereinbarung.
Kann die 13-m-Ausführung ein 13 m langes Bauteil schweißen?
Das Referenzprojekt beschreibt Bauteile bis 12 m Länge. Anlagenlänge und nutzbare Bauteillänge sind verschieden. Nahtzugänglichkeit, Vorrichtungen und Roboterreichweite müssen für das vorgesehene Teil geprüft werden.
Entfällt beim programmierfreien Schweißen jede Einrichtung?
Nein. Die visuelle Nahterkennung unterstützt die Bahnerzeugung. Geeignete Schweißparameter, Werkstückauflagen und Zugänglichkeitsprüfungen bleiben erforderlich. Modellbasierte Funktionen und Optionen hängen von der gewählten Konfiguration ab.
Welche Angaben helfen bei der Konfigurationsauswahl?
Senden Sie repräsentative Zeichnungen, Bauteilmaße, Werkstoff und Dicke, Verbindungsdetails, Schweißpositionen und verfügbare Hallenfläche. Ergänzen Sie die Produktionsanforderungen, damit Schiene, Ausleger und Schweißausrüstung auf die Aufgabe abgestimmt werden können.
Welche Teile eignen sich für einen 8-Achs-Ausleger-Schweißroboter?
Die Anlage ist für Stahlbaugruppen vorgesehen, deren Nahtverteilung mehr seitlichen Zugang erfordert als ein einfacher Roboter auf Bodenfahrachse bietet. Brückenblechfelder, Schiffspaneele und ähnliche Schweißkonstruktionen sind typische Ausgangspunkte einer Machbarkeitsprüfung. Entscheidend sind Nahtpositionen, Rippen- und Steifenhöhe sowie Platz für Brenner und Sensorik – nicht allein die Blechlänge.
Die X-Achse ist eine Bodenfahrachse mit kundenspezifischer Schienenlänge, beispielsweise 6, 10 oder 13 m. Die Länge wird anhand der Werkstückabmessungen und der erforderlichen Nahtzugänglichkeit festgelegt. Schienenlänge, Stellfläche und nutzbarer Schweißbereich sind unterschiedliche Größen; maßgeblich sind das freigegebene Projektlayout und die technische Vereinbarung.
Ein breites, flaches Blech mit zugänglichen Steifennähten stellt andere Anforderungen als ein schmaler Kasten mit Innennähten. Auch wenn dessen Außenmaße passen, kann der Brenner Innenwinkel möglicherweise nicht erreichen. Geben Sie Rippenabstände, Öffnungen, Hilfsverstrebungen und Montagereihenfolge an. Bei unklarer Zugänglichkeit ist ein Musterversuch aussagekräftiger als Fotos.
Mehr als die Achszahl: die richtige Konfiguration
Ausleger, Verfahrmechanik, Roboter, Schweißtechnik und Bildverarbeitung sind gemeinsam zu bewerten. Zusätzlicher Verfahrweg bringt den Roboter näher an die Naht, beseitigt aber keinen blockierten Brennerwinkel oder eine ungeeignete Schweißposition. Vergleichen Sie den erreichbaren Nahtplan je Layout und kennzeichnen Sie Nähte, die Drehen, Umspannen oder Handarbeit erfordern.
| Auswahl | Zu klären | Benötigte Unterlagen |
|---|---|---|
| 6-m-Layout oder größere Ausführung | Nutzbarer Verfahrweg, Auslegerzugang und Installationsfreiräume | Zeichnung des größten Bauteils und Hallenplan |
| Schweißtechnische Ausstattung | Werkstoff, Nahtvorbereitung, Nahtmaß, Lagen und qualifiziertes Verfahren | Schweißvorgaben und repräsentative Verbindungen |
| Ablauf für Bildverarbeitung und Bahnplanung | Sichtbare Nahtgeometrie und Umgang mit Lageänderungen | Gescanntes Muster und freigegebener Versuchsablauf |
| Werkstückauflage | Stabile Lage und kontrollierte Bewegung beim Schweißen | Vorrichtungskonzept, Bauteilgewicht und Beladeweg |
| Produktionsorganisation | Zeit für Beladen, Scannen, Schweißen, Drehen und Prüfen | Versuch über den Gesamtzyklus statt nur der Lichtbogenzeit |
Vom vorbereiteten Blechfeld zur fertigen Schweißung
Lagern Sie das Bauteil in der vorgesehenen Produktionslage. Prüfen Sie Nahtvorbereitung, Stabilität der Auflagen und Sauberkeit der für Sensorik und Schweißen relevanten Flächen. Legen Sie den Anlagenbezug fest. Zwischen Scan und Schweißung muss das Teil in der erwarteten Lage bleiben: Nahterkennung verhindert keine wärmebedingte Bewegung eines unzureichend gestützten Blechs.
Das Bildverarbeitungssystem erfasst die zugänglichen Nahtdaten. Die Anlage erzeugt oder wählt die Schweißbahn und ordnet den freigegebenen Prozess zu. Prüfen Sie Zugang an Nahtanfängen, -enden, Kreuzungen und Höhenwechseln. Das erste Teil einer neuen Familie sollte einen kontrollierten Versuch durchlaufen, bevor die Einstellung für die Serie freigegeben wird.
Prüfen Sie das Bauteil anschließend nach den vereinbarten Abnahmekriterien. Dokumentieren Sie Nähte, die eine andere Reihenfolge, zusätzliche Lagen oder Umpositionierung erfordern. Brennerreinigung, Verschleißteilwechsel und erneute Scans gehören zur Zykluszeit. Die Verknüpfung von Bauteilkennung, Einrichtung, Prozessversion und Prüfergebnis erleichtert spätere Wiederholaufträge.
Welche Aufgaben die Auslegeranordnung erleichtert
Die Auslegeranordnung kann wiederholtes Versetzen des Roboterfußes über geeignete Blechbaugruppen vermeiden. Visuelle Nahterkennung richtet den Ablauf an der tatsächlichen Position sichtbarer Nähte aus. Das ist besonders bei beherrschten Lageabweichungen hilfreich, die starre Bahnen unpraktisch machen. Vorrichtungsbau, Nahtvorbereitung, Verfahrensqualifizierung und Prüfung entfallen dadurch nicht.
Trennen Sie für das Angebot Nähte in einer Aufspannung von solchen mit zweiter Aufspannung. Kennzeichnen Sie außerdem Nähte außerhalb der vorgesehenen Prozess- oder Sensorbedingungen. So entsteht ein realistischer Automatisierungsplan, statt sämtliche Nahtmeter einem einzigen Roboterzyklus zuzurechnen. Verbleibende Handarbeit muss im Kosten- und Leistungsvergleich enthalten sein.
Auslegeranlagen mit anderen Bauweisen vergleichen
Prüfen Sie eine Anlage mit Bodenfahrachse, wenn vor allem die Länge problematisch ist und die Nähte seitlich erreichbar bleiben. Prüfen Sie eine Portalanlage, wenn das Bauteil eine große Fläche überspannt und eine Brückenkonstruktion besser zum Hallenlayout passt. Eine Einzelroboteranlage kann für kleinere, roboternahe Stahlbauteile ausreichen.
Vergleichen Sie innerhalb der Auslegerfamilie die 7-Achs-Auslegeranlagen und 9-Achs-Auslegeranlagen anhand von Nahtpositionen und Bewegungskonzept. Die Achszahl beschreibt eine Bauweise und ist keine eigenständige Qualitätsstufe. Lassen Sie sich im Layout zeigen, welche Bewegung schwierige Nähte erreicht, statt allein wegen einer höheren Zahl eine zusätzliche Achse zu bestellen.
Fünf Fragen vor der Bestellung
Welche Zeichnungen benötigen Sie für ein 8-Achs-Angebot?
Senden Sie Außenmaße, Gewicht, Rippen- und Steifenabstände, Werkstoff und Dicke, Nahtmaße und -positionen sowie Fotos der vorgesehenen Lage. Ein Hallenplan mit Beladeweg hilft bei der Anlagenplanung.
Kann der Roboter innerhalb eines geschlossenen Kastens schweißen?
Das hängt vom Zugang für Brenner, Sensor und Roboter sowie von Montagefolge und Absaugung ab. Passende Außenmaße beweisen keine Erreichbarkeit der Innennähte. Legen Sie Innenansichten für die Machbarkeitsprüfung vor.
Brauche ich Vorrichtungen, wenn das System die Nähte erkennt?
Ja. Das Bauteil muss geeignet gestützt und positioniert sein. Bildverarbeitung erkennt Geometrie, spannt aber keine losen Teile und verhindert keine Bewegung beim Schweißen. Prüfen Sie die Vorrichtungsanforderungen im Musterversuch.
Kann ich denselben Prozess für unterschiedliche Nahtgrößen verwenden?
Unterschiedliche Nahtmaße, Vorbereitungen und Werkstoffzustände können andere freigegebene Parameter und Lagenpläne erfordern. Der zulässige Bereich ist in Schweißanweisung und Inbetriebnahmeversuchen festzulegen.
Wie vergleiche ich die Ausbringung mit meiner heutigen Fertigung?
Messen Sie den vollständigen Zyklus bis zum abgenommenen Teil: Beladen, Scannen, Schweißen, Drehen, Reinigen, Prüfen und Nacharbeiten. Verwenden Sie dasselbe Bauteil und dieselben Qualitätsanforderungen. Eine allgemeine Schweißgeschwindigkeit belegt keine Einsparung.
Besprechen wir Ihr Bauteil und Ihr Produktionsziel
Senden Sie uns über das folgende Formular Ihre Bauteilzeichnungen, Schweißanforderungen und den Hallenplan. Vor der Angebotserstellung prüfen wir die Nahtzugänglichkeit und die passende Konfiguration.
Angebot für eine Schweißanlage anfordernSenden Sie uns Ihre Projektanfrage
Tragen Sie Ihre Anforderungen möglichst genau in das Formular ein. Unser Supportteam meldet sich zeitnah bei Ihnen. Eine feste Ansprechperson begleitet Ihr Projekt mit fachlicher Beratung und individuell abgestimmten Lösungen.
Für eine schnelle Bearbeitung nutzen Sie bitte das Formular. Falls beim Absenden ein Problem auftritt, erreichen Sie uns auch direkt unter dxk@jtclaser.com .


