Eine Machbarkeitsstudie für das Roboterschweißen klärt, ob eine definierte Teilefamilie mit einer vorgeschlagenen Zelle sicher, reproduzierbar und wirtschaftlich geschweißt werden kann. Sie sollte Nahtzugänglichkeit, Passungsschwankungen, Vorrichtungen, Sensorik, das freigegebene Schweißverfahren, die gesamte Taktzeit und die Abnahmenachweise bewerten. Eine gelungene Vorführung ist hilfreich – für die Kaufentscheidung braucht es jedoch repräsentative Serienteile und einen schriftlich festgelegten Umfang.
Verfasst von dxk | JTCLASER
Warum mit dem Teil beginnen und nicht mit dem Roboter?
Ich würde eine Machbarkeitsbewertung für die Schweißautomatisierung mit der Zusammenbauzeichnung, den Nahtanforderungen und einigen realen Serienteilen beginnen. Ein Roboterkatalog zeigt nicht, wie eine verzogene Konsole in Ihrer Vorrichtung liegt, ob ein Brenner eine Innenecke erreicht oder wie viel Zeit Ihr Team für das Einlegen einer Baugruppe aufwendet.
Die Grundidee dieses Beitrags ist einfach: Intelligentes Schweißen kann Nahtsuche, Nahtverfolgung, Scannen vor dem Schweißen, automatisch erzeugte Bahnen und adaptive Regelung nutzen. Das sind unterschiedliche Fähigkeiten. Die Machbarkeitsprüfung sollte klären, welche davon das tatsächliche Produktionsproblem löst, bevor jemand ein Paket auswählt.
Wer Roboterschweißtechnik sucht, bekommt womöglich einen reinen Roboterarm, eine Vorführstation oder eine integrierte Produktionszelle angeboten. Das sind unterschiedliche Lieferumfänge. Ein angebotener Schweißroboter für den Stahlbau sollte deshalb an der Baugruppenfamilie und den Lieferverantwortlichkeiten gemessen werden – nicht am Aussehen seiner Vorführnaht.
Ein Hersteller beschreibt eine Machbarkeitsprüfung als Kontrolle von Teil, Naht, Vorrichtung, Platz und Arbeitsablauf vor der Automatisierung. Das ist ein sinnvoller Ausgangsumfang, belegt aber nicht, dass ein bestimmtes Projekt gelingt. Leitfaden zur Machbarkeitsprüfung lesen (Englisch).
Was sollten die sieben Machbarkeitsprüfungen abdecken?
- Teilefamilie und Abnahmeanforderungen an die Naht festlegen.
- Schwankungen der Serienteile und der Passung messen.
- Zugänglichkeit für Brenner, Sensor, Vorrichtung und Positionierer prüfen.
- Sensorik und Bahngenerierung auf diese Schwankungen abstimmen.
- Ein praxistaugliches Schweißverfahren an repräsentativen Nähten nachweisen.
- Den gesamten Produktionszyklus und die Betriebsverantwortlichkeiten messen.
- Die für Werks- und Standortabnahme erforderlichen Nachweise vereinbaren.
Diese Reihenfolge hält die Machbarkeitsstudie für das Roboterschweißen nah an der Produktion. Sie macht auch einen fehlgeschlagenen Versuch nützlich: Sie erkennen, ob die Grenze bei der Naht, der Vorrichtung, dem Prozess, der Sensorik oder dem Betriebskonzept liegt, statt pauschal dem Roboter die Schuld zu geben.
Prüfung 1: Was genau muss die Zelle fertigen?
Definieren Sie eine Teilefamilie so genau, dass sie sich prüfen lässt. Erfassen Sie Zeichnungsstände, Werkstoffe, Dickenkombinationen, Schweißsymbole, Stückzahlen und die Maßanforderungen an das Produkt. Berücksichtigen Sie auch Nähte, die unzugänglich, unterbrochen oder verdeckt sind oder derzeit von Hand nachgearbeitet werden.
Der Projektumfang sollte festlegen, welche Nähte die Zelle übernimmt und welche außerhalb bleiben. Eine Teilautomatisierung kann sinnvoll sein, wenn sie einen wiederkehrenden Arbeitsgang entfernt, ohne eine ungeeignete Naht in dieselbe Station zu zwingen. Entscheidend ist, dass alle Beteiligten wissen, welche Arbeit verbleibt.
Ersetzen Sie Abnahmeanforderungen nicht durch Formulierungen wie „schön aussehende Naht“ oder „intelligenter Betrieb“. Legen Sie den Prüfplan fest und wer ihn freigibt. Verlangt ein Kunde Rückverfolgbarkeit, vereinbaren Sie, ob die Aufzeichnungen Teil, Rezeptstand, Bedienereingriffe und Prüfergebnis erfassen.
Ein Anbieter von Schweißrobotern für den Stahlbau benötigt diese Informationen, um ein belastbares System vorzuschlagen. Ohne sie enthalten Angebote meist Annahmen, die nach der Installation teuer werden.
Prüfung 2: Wie stark schwanken die realen Teile?
Ein Schweißversuch mit Musterteilen sollte die normale Streuung abbilden – nicht nur eine eigens vorbereitete Baugruppe. Sammeln Sie nach Möglichkeit Teile aus verschiedenen Fertigungslosen. Erfassen Sie Nahtlage, Spaltmaß, Lage der Heftstellen, Oberflächenzustand und die Position benachbarter Störkonturen.
Ich würde Schwankungen, die konstruktiv zulässig sind, von solchen trennen, die vorgelagert behoben werden sollten. Ein Sensor kann eine verschobene Naht finden, aber eine falsch zusammengebaute Struktur nicht maßhaltig machen. Wer einer falschen Baugruppe genau folgt, fertigt trotzdem ein falsches Produkt.
Beschreiben Sie die Bandbreite als Betriebsbereich. Deckt der Versuch nur eine Dicke und eine Vorrichtungsanordnung ab, darf sein Ergebnis nicht als Nachweis für jedes Produkt im Angebot dargestellt werden. Halten Sie die Grenzen der Qualifizierung im Machbarkeitsbericht sichtbar fest.
Prüfung 3: Erreicht die gesamte Ausrüstung die Naht?
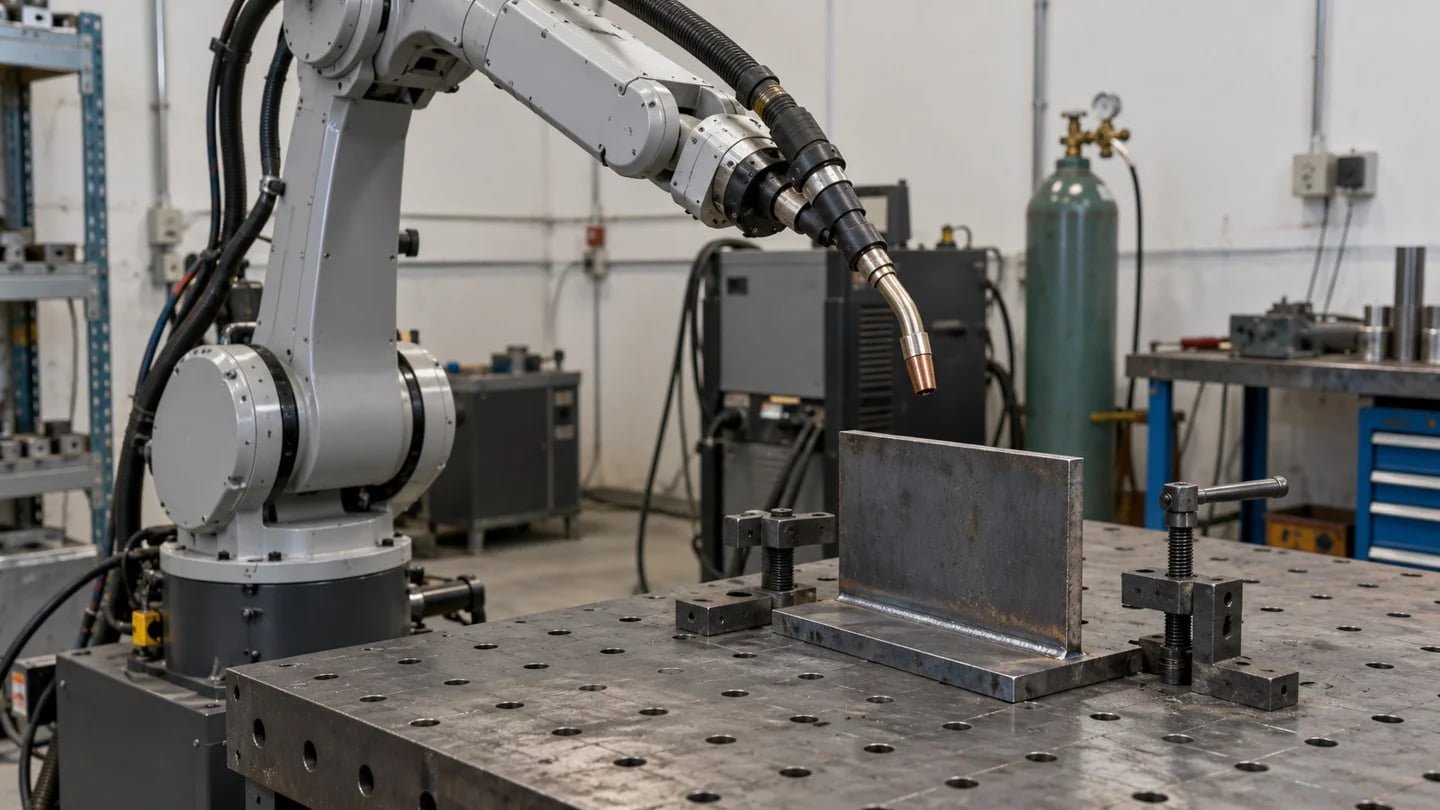
Bei der Bewertung der Vorrichtung einer Schweißzelle müssen Roboter, Brenner, Sensor, Kabel, Spanner und Positionierer gemeinsam betrachtet werden. Ein Brenner kann eine Naht erreichen, während der Sensor sie nicht sieht. Ein Sensor kann eine Naht sehen, während seine Halterung verhindert, dass der Brenner die erforderliche Orientierung einhält.
Prüfen Sie den Freiraum beim Einlegen ebenso wie beim Schweißen. Klären Sie, ob der Bediener ein Teil positionieren kann, ohne einen Gefahrenbereich zu betreten, und ob Fertigteile entnommen werden können, ohne den Brenner zu treffen oder die Vorrichtung zu verstellen.
Bei langen Stahlbaugruppen sollten Zusatzachsen und Abstützungen modelliert werden. Der Anbieter sollte zwischen der Reichweite des Roboters und einem validierten Arbeitsraum mit realem Werkzeug und realer Traglast unterscheiden. Akzeptieren Sie keine Reichweitenzeichnung, in der Sensorhardware oder Kabelbewegungen fehlen.
Leitfäden zur Sicherheit von Robotersystemen betonen die anwendungsbezogene Risikobeurteilung und validierte Schutzmaßnahmen. Die Prüfung muss daher auch die Betriebs- und Wiederanlaufarten der Zelle umfassen – nicht nur den automatischen Schweißzyklus. Leitfaden zur Sicherheit von Industrierobotern lesen (Englisch).
Prüfung 4: Welche Sensorik ist tatsächlich nötig?
Die Nahtsuche ermittelt die Nahtlage vor dem Schweißen. Die Nahtverfolgung misst während des Schweißens und unterstützt die Korrekturen, die die Steuerung ausführen kann. Das Scannen vor dem Schweißen erfasst die Geometrie für die anschließende Bahnplanung. Eine automatisch erzeugte Bahn verringert den Programmieraufwand, beweist aber allein noch keine Echtzeitanpassung.
Bei einem wiederholgenauen Teil mit stabiler Nahtlage kann eine einfache Lageprüfung genügen. Eine wandernde oder verzogene Naht kann einen anderen Ansatz erfordern. Die Wahl hängt vom verfügbaren Signal, der Sichtbarkeit der Naht, dem Prozess und der Steuerungsschnittstelle ab.
Ich würde den Anbieter bitten, den Grenzfall vorzuführen: eine Heftstelle nahe dem Nahtanfang, eine verdeckte Ecke oder eine Oberfläche, die sich zwischen Losen ändert. Ein Versuch, der nur zeigt, dass der Sensor eine saubere, offene Naht erkennt, beantwortet keine schwierige Produktionsfrage.
Hintergrundwissen bietet der bestehende Leitfaden zur Programmierung von Schweißrobotern (Englisch), ergänzend zu dieser engeren Projektprüfung.
Prüfung 5: Gibt es ein praxistaugliches Schweißverfahren?
Eine zuverlässige Bewegungsbahn ist nur ein Teil der Aufgabe. Der Prozess muss am vorgesehenen Werkstoff und an der vorgesehenen Naht die geforderte Durchschweißung, Nahtgröße, Oberfläche und Maßhaltigkeit erreichen.
Der Machbarkeitsversuch sollte ein für die Anwendung geeignetes freigegebenes oder in Entwicklung befindliches Verfahren verwenden. Eine qualifizierte Schweißfachperson sollte festlegen, welche Parameter variieren dürfen und welche Prüfnachweise erforderlich sind. Eine erfolgreiche Bahnkorrektur durch den Sensor würde ich nicht als Nachweis für Durchschweißung oder Festigkeit werten.
Dokumentieren Sie fehlerhafte Nähte und Eingriffe. Muss der Bediener wiederholt eine Oberfläche reinigen, die Drahtlage korrigieren oder einen Endkrater nacharbeiten, gehört diese Arbeit in das Produktionskonzept. Sie darf nicht aus dem Angebot verschwinden, nur weil die Vorführung am Ende ein akzeptables Teil hervorgebracht hat.
Allgemeine technische Leitfäden unterscheiden bei der Schweißautomatisierung zwischen Nahtsuche, Nahtverfolgung und adaptiver Regelung. Diese Fähigkeiten unterstützen die Prozessentwicklung, ersetzen sie aber nicht. Überblick zur Schweißautomatisierung lesen (Englisch).
Prüfung 6: Wie lang ist die gesamte Taktzeit?
Eine Taktzeitanalyse für das Roboterschweißen sollte Einlegen, Positionieren, Scannen, Schweißen, Umsetzen, Reinigen, Entnehmen, Prüfen und den normalen Wiederanlauf erfassen. Die reine Lichtbogenzeit kann eine Vorführung attraktiv wirken lassen und den eigentlichen Engpass in der Produktion verdecken.
Verwenden Sie für den heutigen Prozess und die geplante Zelle dieselben Start- und Endpunkte. Legen Sie fest, ob Vorrichtungen im Wechsel arbeiten, ob ein Bediener während eines anderen Zyklus einlegt und ob die Prüfung innerhalb oder außerhalb der Station stattfindet. Erfassen Sie den Ressourcenverbrauch beider Verfahren.
Eine Wirtschaftlichkeitsbetrachtung für die Schweißautomatisierung sollte zwischen freigesetzter und tatsächlich eingesparter Arbeitszeit unterscheiden. Bleibt ein Bediener für Einlegen und Prüfen zuständig, muss das Finanzmodell dies abbilden. Berücksichtigen Sie Verbrauchsmaterial, Service, Software, Ersatzteile und den erwarteten Hochlaufaufwand.
Der Preis eines Stahlbau-Schweißroboters ohne Vorrichtungen oder Integration lässt sich nicht direkt mit dem Preis einer kompletten Zelle vergleichen. Ebenso können niedrige Anschaffungskosten durch Anforderungen an die Handhabung und wiederkehrende Servicekosten aufgezehrt werden.
Prüfung 7: Welche Nachweise machen das Projekt abnahmefähig?
Vereinbaren Sie die Abnahmekriterien für das Roboterschweißen vor der Bestellung. Legen Sie Teilevarianten, Prüfverfahren, Maßkontrollen, Messungen des Gesamtzyklus und Vorführungen des Wiederanlaufs fest, die beim Anbieter und in Ihrem Werk erforderlich sind.
Ein Pilotplan für die Schweißautomatisierung sollte festlegen, was geschieht, wenn ein Ergebnis außerhalb des vereinbarten Bereichs liegt. Möglich sind Prozessentwicklung, eine Vorrichtungsänderung, eine Reduzierung des Umfangs oder ein Wiederholversuch. Der Plan sollte auch festlegen, wer jede Änderung freigibt.
Bei einer unbekannten Baugruppe würde ich ein Angebot für den Stahlbau-Schweißroboter anfordern, das Entwicklungsarbeit, Ausrüstung, Inbetriebnahme und Abnahme getrennt ausweist. Ein Hersteller von Schweißrobotern für den Stahlbau sollte jede noch nicht nachgewiesene Anforderung offen erläutern, statt sie hinter einem allgemeinen Leistungsversprechen zu verbergen.
Was zeigt ein frühes Problem an?
| Beobachtung | Wahrscheinlicher Prüfbereich | Erste kontrollierte Maßnahme |
|---|---|---|
| Die Naht wird gefunden, aber der Brenner erreicht sie nicht | Zugänglichkeit für Werkzeug und Vorrichtung | Gesamten Werkzeugraum ohne Schweißen prüfen |
| Der Roboter folgt der Naht, aber die Maße stimmen nicht | Zusammenbau und Spannung | Bezugspunkte und Passung prüfen, bevor die Bahn angepasst wird |
| Vorführnähte bestehen, Serienteile nicht | Repräsentativität der Muster | Mit dokumentierter Serienstreuung wiederholen |
| Gute Lichtbogenzeit, aber geringe Ausbringung | Handhabung und Prüfung | Gesamten Zellenzyklus messen |
| Wiederanlauf erfordert häufig Fachpersonal | Betriebskonzept | Festgelegte Wiederanlaufverfahren mit geschulten Bedienern testen |
Verstehen Sie diese Tabelle als Prüfhilfe, nicht als Diagnose anhand eines einzelnen Symptoms. Erhalten Sie den Anlagenzustand und folgen Sie dem sicheren Vorgehen zur Fehlersuche an Ihrem Standort, bevor Sie etwas ändern.
Was sollte der Machbarkeitsbericht enthalten?
Der Machbarkeitsbericht sollte geprüfte Teile, Anlagenkonfiguration, Verfahrensstände, Beobachtungen, Ergebnisse, offene Punkte und den für die nächste Phase empfohlenen Umfang beschreiben. Fügen Sie Musterkennzeichnungen und Prüfprotokolle bei, statt sich nur auf ein Video zu stützen.
Ich würde eine kurze Entscheidungsaussage aufnehmen: fortfahren, unter Bedingungen fortfahren oder weiterentwickeln. Jede Bedingung braucht einen Verantwortlichen und ein messbares Abschlusskriterium. „Anbieter optimiert später“ ist zu vage, um eine der beiden Seiten zu schützen.
Verknüpfen Sie den Kostenvergleich mit diesem Bericht. Ändern sich Roboter oder Sensor nach dem Versuch, prüfen Sie, ob das frühere Ergebnis noch gilt. Auch Änderungen an Vorrichtungen, Steuerungssoftware oder Schweißprozess können die Nachweise beeinflussen.
Häufige Fehler beim Einkauf
Der erste Fehler ist, die fortschrittlichste Funktion zu wählen, bevor das Problem definiert ist. Mehr Sensorik bedeutet nicht immer ein besseres Produktionssystem. Ein weiterer Fehler ist, einen reinen Schweißroboter mit einem schlüsselfertigen Komplettangebot zu vergleichen, als umfassten beide dieselben Verantwortlichkeiten.
Ich vermeide es auch, ein aufpoliertes Vorführteil als repräsentativen Produktionsnachweis zu werten. Eine Vorführung kann Potenzial zeigen, doch eine Kaufentscheidung braucht Reproduzierbarkeit, Bedienbarkeit und Qualitätsaufzeichnungen. Lassen Sie schließlich Service und Wiederanlauf nicht außerhalb der Machbarkeitsprüfung. Eine Station, die sich nicht sicher und planbar wieder in Betrieb nehmen lässt, kann zum Engpass in der Produktion werden.
Machbarkeitsstudie Roboterschweißen: Fragen von Einkäufern
Braucht jedes Projekt einen umfangreichen Roboterversuch?
Nein. Der Umfang einer Machbarkeitsstudie für das Roboterschweißen sollte sich nach der Unsicherheit und den Folgen eines Fehlschlags richten. Eine bewährte Wiederholanwendung braucht oft nur eine engere Verifizierung. Neue Geometrien, unbekannte Werkstoffe, schwierige Zugänglichkeit oder hohe Prüfanforderungen rechtfertigen mehr Entwicklungsnachweise.
Kann ein Sensor eine präzise Vorrichtung ersetzen?
Ein Sensor kann einen Teil der Schwankungen der Nahtlage innerhalb seiner validierten Fähigkeiten ausgleichen. Vorrichtungen legen aber weiterhin die Lage der Baugruppe, die Spannung und das sichere Einlegen fest. Ob eine einfachere Vorrichtung genügt, muss an den realen Teilen nachgewiesen werden.
Reicht ein Betrieb ohne manuelle Programmierung aus, um einen Kauf freizugeben?
Nein. Er betrifft nur die Art, wie eine Aufgabe erstellt wird. Sie brauchen weiterhin Nachweise zu Bahnzugänglichkeit, Schweißqualität, Sicherheit, Handhabung, Wiederanlauf und gesamter Produktionsleistung.
Was sollte ich für eine Prüfung einsenden?
Senden Sie die Zusammenbauzeichnung, Nahtanforderungen, Angaben zu Werkstoff und Dicke, Serienstreuung, Verfügbarkeit von Mustern, Ausbringungsziele und eine Beschreibung Ihres heutigen Prozesses. Kennzeichnen Sie offene Anforderungen, statt sie zu schätzen.
Sollte das günstigste Angebot gewinnen?
Vergleichen Sie gleichwertigen Umfang und abgenommene Ausbringung. Der Kaufpreis zählt, sollte aber zusammen mit Entwicklungsrisiko, Betriebskosten, Service und der verbleibenden Handarbeit bewertet werden.
Ein praktischer nächster Schritt
Beginnen Sie mit einer repräsentativen Teilefamilie und einem schriftlich festgelegten Versuchsumfang. Mein Ziel ist, die Kaufentscheidung prüfbar zu machen: Alle sollten wissen, was die Zelle leisten wird, unter welchen Bedingungen und wie der Erfolg bestätigt wird. Besprechen Sie Ihre Teilezeichnungen und Versuchsanforderungen mit JTCLASER , bevor aus einer allgemeinen Roboteranfrage eine Produktionsverpflichtung wird.
Technischer Prüfhinweis: Dieser Leitfaden ist ein Beschaffungsrahmen, kein qualifiziertes Schweißverfahren und keine maschinenspezifische Sicherheitsanweisung. Maßgeblich für das Projekt sind die jeweilige Zeichnung, die Schweißanforderungen, die Risikobeurteilung, die Betriebsanleitungen und der vereinbarte Abnahmeplan.